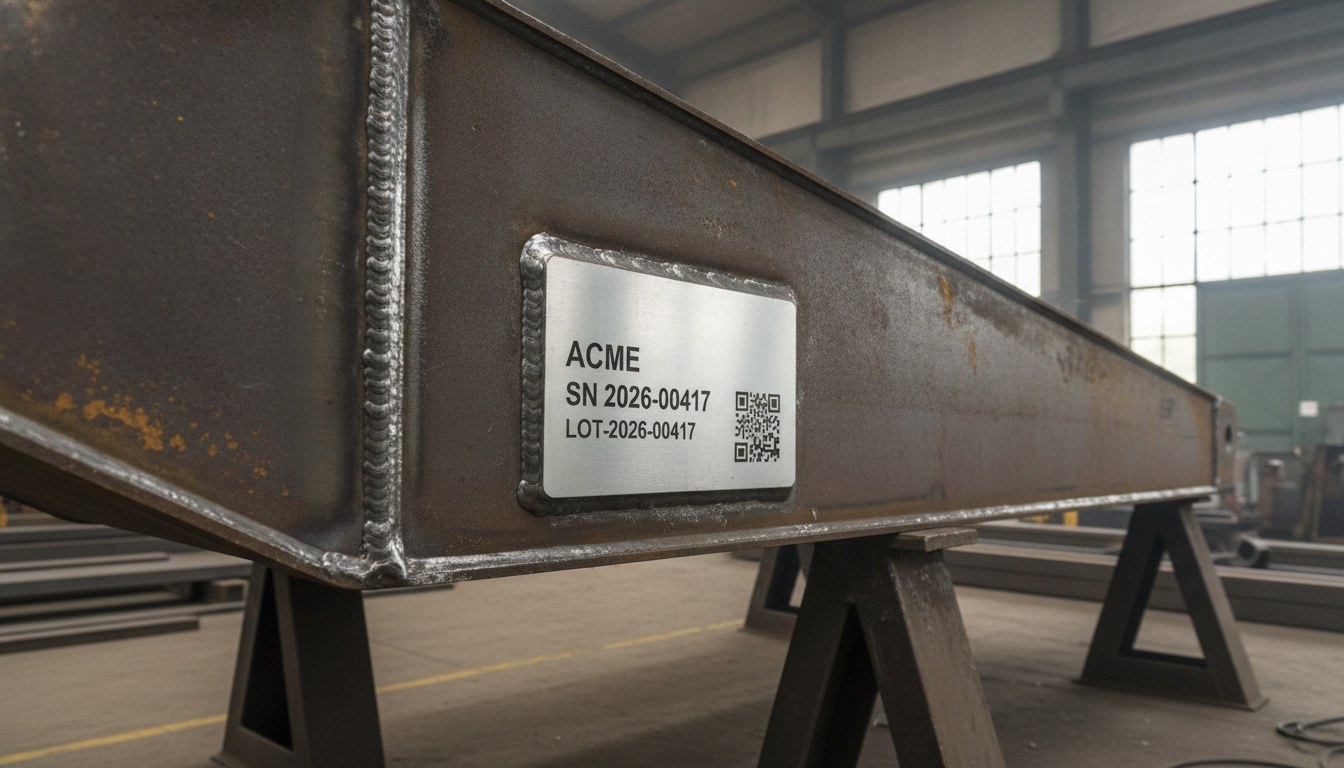
Kto projektuje i buduje ramy, wysięgniki, podłużnice, łyżki i podwozia do maszyn budowlanych i rolniczych, na co dzień pracuje z konstrukcjami spawanymi, które ważą setki kilogramów i z łatwością przekraczają półtora metra długości. Znakowanie to ostatnia operacja cyklu, ale to właśnie ona nanosi na komponent dane, które mają przetrwać przez całe jego życie: identyfikator producenta, numer seryjny, oznaczenia partii oraz dane tabliczki znamionowej wymagane dla zgodności. Na tych elementach znakowanie stali nie stanowi problemu — laser światłowodowy 1064 nm od dziesięcioleci bez trudu grawG surową stal węglową.
Problemem jest dotarcie do punktu. Wysięgnik koparki czy podłużnica ciągnika nie mieści się w standardowej komorze znakującej, a jego przemieszczanie oznacza suwnicę, zawiesia i czasy, które fragmentują cykl. Na dużym elemencie ograniczeniem nie jest fizyka znakowania, lecz geometria dostępu: gdzie znajduje się punkt do oznakowania, jak dosięgnąć go wiązką i jak odczytać kod, gdy metal jest spawany, utleniony i pokryty zgorzeliną.
Logika się odwraca: gdy element nie może trafić do lasera, to laser musi trafić do elementu. Wokół tego wyboru buduje się właściwy system.
Ograniczeniem nie jest metal, lecz dostępność punktu znakowania
Na komponencie na stole roboczym punkt znakowania jest zawsze w ognisku, pod głowicą, prostopadle do wiązki. Na konstrukcji spawanej ważącej kilkaset kilogramów ten warunek trzeba dopiero stworzyć: punkt do oznakowania może znajdować się na płycie wpuszczonej między dwie poprzeczki, na grzbiecie pochylonego wysięgnika lub na kołnierzu skierowanym ku dołowi. Operator nie może obrócić elementu tak, jak zrobiłby to z drobnym detalem, a każde przełożenie suwnicą wprowadza luz i czas.
Dlatego ocena zaczyna się od fizycznej mapy elementu: gabarytu całkowitego, masy, środka ciężkości, a przede wszystkim położenia i orientacji strefy znakowania względem tego, jak komponent trafia na stanowisko. Dwie ramy z tymi samymi danymi tabliczki znamionowej, ale z płytą identyfikacyjną umieszczoną inaczej, wymagają odmiennych rozwiązań dostępu. To rozważanie z zakresu produkcji, a nie laboratorium.
Doprowadzenie wiązki do elementu: portal, robot i komory o dużej pojemności
Gdy komponent jest zbyt duży lub zbyt ciężki, by go manipulować, ruch przejmuje system. Drogi są trzy i często się łączą. Pierwsza to konstrukcja portalowa: głowica znakująca przemieszcza się po osiach zmotoryzowanych nad rozległym stołem roboczym, docierając do odległych obszarów bez dotykania elementu, który pozostaje tam, gdzie umieściła go suwnica. To podejście maszyn wielkoformatowych, takich jak Fly Gantry MAG, stworzonych właśnie do pracy z gabarytami poza skalą.
Druga to integracja robotyczna: ramię antropomorficzne doprowadza głowicę skanującą do punktu znakowania po trajektoriach, które omijają złożone geometrie — przydatne, gdy strefa znakowania jest zwrócona w niewygodnych kierunkach. Trzecia to komora o dużej pojemności z ułatwionym załadunkiem: systemy takie jak TowerSwipe, z załadunkiem bocznym, powstały po to, by wprowadzać i wyprowadzać ciężkie i gabarytowe komponenty bez podnoszenia ich ponad próg. We wszystkich przypadkach znakowanie można obsłużyć jako odrębne stanowisko lub zintegrować w linii, za spawaniem lub obróbką powierzchniową.
Na rozległych polach znakowania, gdzie głęboki element ma różne wysokości ogniska w różnych punktach, stosuje się konfiguracje hybrydowe z osiami XY i prescanem: osie zmotoryzowane pokrywają zakres roboczy, a głowica zarządza dynamiczną regulacją ogniska wzdłuż powierzchni. To właściwy sposób, aby utrzymać wiązkę prostopadłą i w ognisku, nie rezygnując z pola roboczego.
Dane tabliczki znamionowej i zgodność: co musi pozostać czytelne
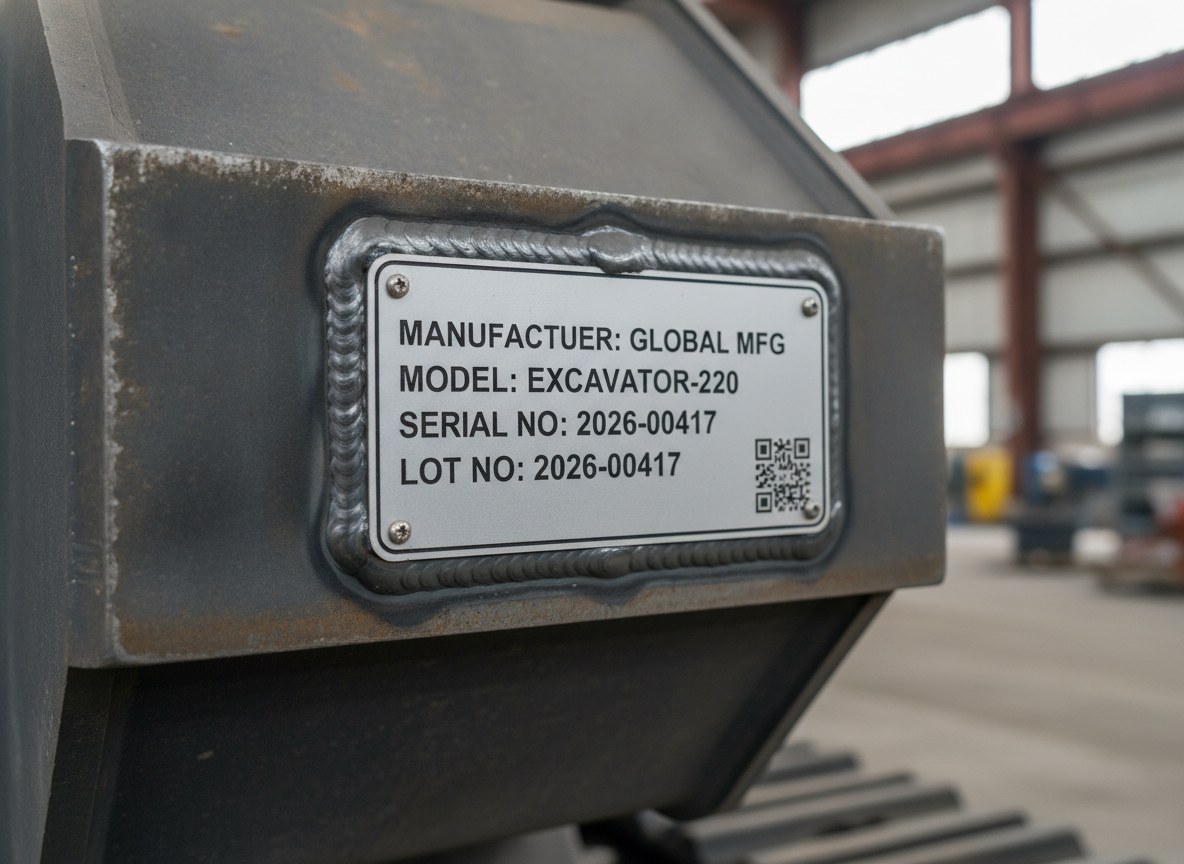
W maszynie rolniczej lub budowlanej znakowanie komponentów strukturalnych pełni funkcję dokumentacyjną. Na ramie lub płycie identyfikacyjnej pojawiają się nazwa producenta, numer seryjny, oznaczenia modelu oraz dane tabliczki znamionowej przewidziane w ramach zgodności maszyny. To informacje, które towarzyszą komponentowi przez cały łańcuch produkcyjny i muszą pozostać czytelne po lakierowaniu, ekspozycji na czynniki atmosferyczne, błocie, uderzeniach i myciu wysokociśnieniowym.
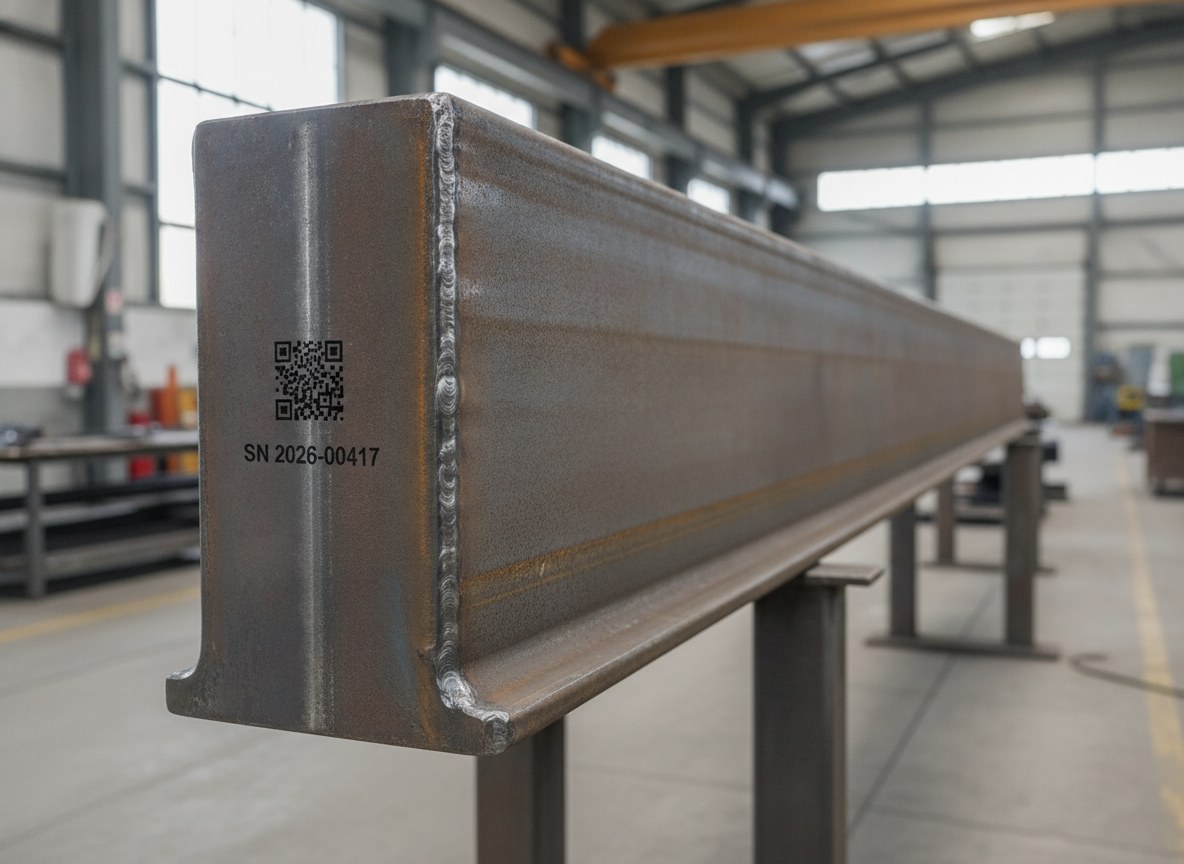
Tutaj bezpośrednie znakowanie laserowe ma przewagę strukturalną nad etykietami i wybijaniem: jest częścią metalu, a nie warstwą nałożoną na wierzchu. Kod DataMatrix wygrawerowany na wystarczającą głębokość przetrwa cykle, których nie wytrzyma etykieta, i pozostaje jednoznacznie powiązany z tym konkretnym elementem. Zagadnienie weryfikacji jakości kodu — rozróżnienie między samym odczytem, gradingiem w linii a weryfikacją laboratoryjną — ma decydujące znaczenie, gdy dane muszą być gwarantowane wzdłuż łańcucha dostaw, o czym pisaliśmy szerzej, omawiając różnicę między odczytem, gradingiem a weryfikacją kodów.
Odczyt na powierzchniach spawanych i utlenionych
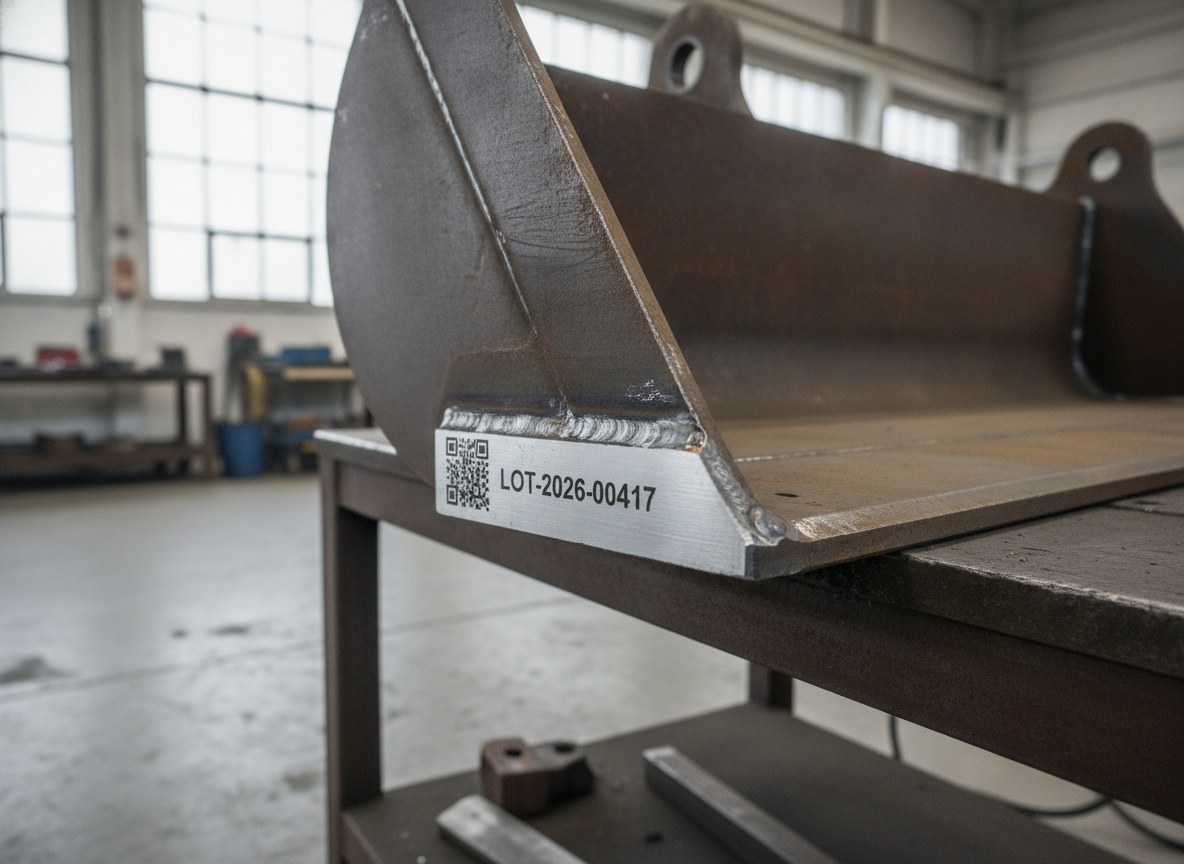
Powierzchnia konstrukcji spawanej jest wszystkim, tylko nie regularną. Spoiny, zgorzelina, tlenek, ślady cięcia tlenowego i niejednorodna chropowatość tworzą tło, na którym kontrast znakowania nie jest oczywisty. Kod wygrawerowany na dopiero co spawanej krawędzi może znaleźć się obok strefy wpływu ciepła o zupełnie innej odbijalności, co wystawia na próbę zarówno znakowanie, jak i późniejszy odczyt optyczny.
Odpowiedź leży w procesie, a nie w sile. Laser światłowodowy generuje kontrast przez usunięcie i miejscową zmianę materiału, a dobór parametrów — kroku, wypełnienia, liczby przejść — należy skalibrować na rzeczywistym podłożu, a nie na idealnej próbce. Tam, gdzie to konieczne, strefę znakowania przygotowuje się przejściem czyszczenia laserowego, które usuwa tlenek i zgorzelinę przed wygrawerowaniem kodu, przywracając jednorodną powierzchnię, jakiej surowy metal nie oferuje. Efektem jest DataMatrix o wyraźnych modułach, czytelny dla skanera przemysłowego nawet po latach i wpływie warunków atmosferycznych.
Powierzchnie zakrzywione lub pochylone dodają kolejny poziom: znakowanie w szerokim polu przy zmiennych kątach padania obniża jakość kodu. Techniki utrzymania ogniska i prostopadłości na powierzchniach niepłaskich są te same, które rządzą znakowaniem na powierzchniach zakrzywionych i nieregularnych, a na konstrukcji spawanej stają się integralną częścią projektu znakowania.
| Aspekt | Znakowanie bezpośrednie na elemencie | Naniesiona tabliczka metalowa |
|---|---|---|
| Dostępność punktu | Wymaga portalu, robota lub komory o dużej pojemności | Znakowana osobno, w kontrolowanych warunkach |
| Jakość powierzchni | Podłoże spawane i utlenione, może być potrzebne przygotowanie | Idealna płaszczyzna, jednorodny kontrast |
| Odczyt i grading kodu | Do walidacji na rzeczywistym podłożu | Prostszy i bardziej powtarzalny |
| Identyfikowalność | Kod częścią metalu, brak elementu naniesionego | Dodatkowe ogniwo: mocowanie i ryzyko odpadnięcia |
Znakowanie bezpośrednie czy naniesiona tabliczka
Nie zawsze znakowanie bezpośrednie na elemencie jest najlepszą drogą. Gdy punkt do oznakowania jest całkowicie niedostępny, gdy powierzchnia jest zbyt nieregularna, aby zapewnić wiarygodny grading, lub gdy producent chce znormalizowanej i jednolitej płyty danych na całej gamie, tabliczka metalowa znakowana osobno, a następnie mocowana na komponencie, pozostaje technicznie zasadnym rozwiązaniem.
Tabliczkę znakuje się w kontrolowanych warunkach, na idealnej płaszczyźnie i przy stałym ognisku, co ogromnie upraszcza odczyt i grading kodu. Odwrotną stroną jest to, że wprowadza element naniesiony — z jego mocowaniem, ryzykiem odpadnięcia i dodatkowym ogniwem w identyfikowalności. Wybór między znakowaniem bezpośrednim a tabliczką nie jest ideologiczny: zależy od dostępności punktu, jakości powierzchni i wymogów dokumentacyjnych. Często najsolidniejsze rozwiązanie łączy oba, przy czym znakowanie tabliczek obsługuje ten sam system, który znakuje element.
Jak ocenić dostępność punktu znakowania już na etapie oferty
Typowym błędem przy rozpoczynaniu projektu znakowania na dużych konstrukcjach jest myślenie najpierw o źródle, a potem o dostępie. To odwrotna kolejność do właściwej. Pytanie, które należy sobie zadać na etapie oferty, brzmi: gdzie znajduje się punkt do oznakowania, jak element trafia na stanowisko i jakim ruchem — elementu czy wiązki — dosięga się go w ognisku i prostopadle.
Dlatego rzetelna ocena zaczyna się od rysunków komponentu i rzeczywistych próbek: mapuje się strefę znakowania, weryfikuje gabaryt, wybiera między portalem, robotem a komorą o dużej pojemności, ustala, czy powierzchnia wymaga przygotowania, i testuje odczyt kodu na faktycznym podłożu, spawanym i utlenionym. Zdefiniowanie tych punktów przed dostawą pozwala uniknąć odkrycia w produkcji, że ramię robota nie sięga, albo że DataMatrix nie daje się odczytać na spoinie. Dostępność punktu znakowania jest wymogiem projektowym, dokładnie tak jak numer seryjny do wygrawerowania.
Dla kogo jest pomyślane (a dla kogo nie)
To podejście jest naturalnym wyborem dla tych, którzy produkują ciężkie i gabarytowe konstrukcje spawane — ramy, wysięgniki, łyżki, podwozia, podłużnice do maszyn budowlanych i rolnictwa — i potrzebują trwałych danych tabliczki znamionowej oraz identyfikowalnych kodów na stali surowej, spawanej i utlenionej. Jest pomyślane dla tych, którzy dziś przemieszczają ogromne elementy na stanowisko znakowania i płacą za ten transfer czasem i złożonością.
Nie jest natomiast właściwą odpowiedzią dla tych, którzy znakują małe i poręczne elementy, gdzie maszyna stołowa lub ze stołem obrotowym pozostaje szybsza i bardziej wydajna pod względem cyklu, ani dla tych, których wolumeny wymagają raczej celi dedykowanej pojedynczemu, powtarzalnemu komponentowi. W skrócie: jeśli Twój element nie mieści się w komorze, a punkt do oznakowania jest trudny do dosięgnięcia, prawdziwym tematem nie jest to, jaki laser wybrać, lecz jak doprowadzić wiązkę do elementu i jak odczytać kod tam, gdzie metal jest mniej współpracujący. To właśnie tam decyduje się powodzenie projektu.

Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.