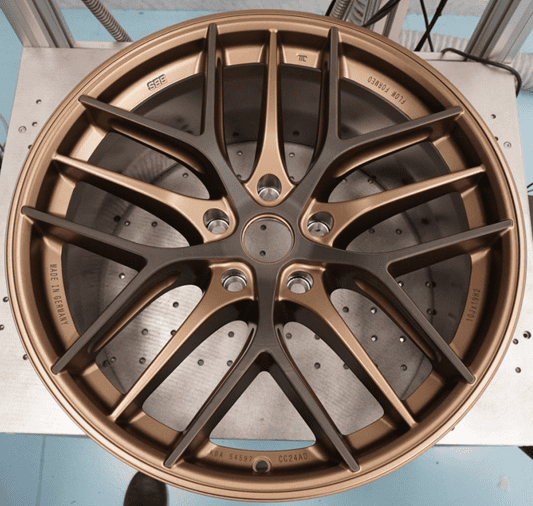
Znakowanie laserowe komponentów przemysłowych o złożonej geometrii stanowi poważne wyzwanie techniczne w nowoczesnych procesach produkcyjnych. Gdy znakowana powierzchnia nie jest płaska – jak w przypadku korpusów zaworów, metalowych spiral, zakrzywionych rur lub przegubowych elementów trójwymiarowych – konwencjonalne rozwiązania ze stałą optyką szybko pokazują swoje ograniczenia. W rzeczywistości zmienna odległość ogniskowej między źródłem lasera a podłożem generuje niejednolite oznaczenia, z prześwietlonymi lub niedoświetlonymi obszarami, utratą czytelności i pogorszoną identyfikowalnością komponentów.

Kwestia ta dotyczy bezpośrednio sektorów o wysokim znaczeniu regulacyjnym i jakościowym: motoryzacyjnego, lotniczego, medycznego, naftowo-gazowego, zaworów przemysłowych i komponentów precyzyjnych. W tych dziedzinach trwałe i jednoznaczne znakowanie kodów alfanumerycznych, matryc DataMatrix, logo lub numerów seryjnych jest nie tylko wymogiem identyfikowalności, ale także istotnym ograniczeniem umownym i regulacyjnym. Przyjęcie zaawansowanych technologii dynamicznej kompensacji geometrii staje się zatem kluczowe dla zagwarantowania jakości, powtarzalności i zgodności w całym cyklu produkcyjnym.
Ograniczenia konwencjonalnego znakowania laserowego na powierzchniach niepłaskich
Konwencjonalne systemy laserowe, wyposażone w dwuwymiarowe głowice skanujące (XY) i układy optyczne o stałej ogniskowej, są przeznaczone do pracy na płaskich powierzchniach równoległych do płaszczyzny roboczej. Gdy element ma zmiany wysokości, krzywizny lub nieregularności geometryczne, odległość między soczewką ogniskującą a podłożem nie pozostaje stała podczas znakowania.
To niedopasowanie powoduje szereg anomalii:
- Postępująca defokalizacja: punkt ogniskowy wiązki laserowej nie pokrywa się już z powierzchnią materiału, co zmniejsza gęstość energii i pogarsza jakość znakowania.
- Zmiana plamki lasera: obszar oddziaływania wiązki rozszerza się w obszarach nieostrych, zmniejszając rozdzielczość i ostrość szczegółów.
- Nierówności estetyczne i funkcjonalne: obszary oznaczone z różną intensywnością, nieciągła czytelność kodów, ryzyko odrzucenia w kontroli jakości.
- Ograniczenia podczas znakowania powierzchni cylindrycznych lub sferycznych: brak możliwości podążania za zakrzywionym profilem bez urządzeń kompensacyjnych.
Zjawiska te stają się krytyczne w przypadku znakowania komponentów o wąskich tolerancjach wymiarowych, kodów zawierających dużo informacji lub logo ze złożonymi szczegółami graficznymi. Potrzeba zagwarantowania mikrometrycznej jednorodności na całej ścieżce znakowania wymaga dedykowanych rozwiązań technologicznych.
Rozwiązania techniczne dla dynamicznej kompensacji geometrii
Skaner w trzech osiach (XYZ) i dynamiczna optyka
Najbardziej zaawansowaną technologicznie odpowiedzią na znakowanie złożonych geometrii są trójosiowe systemy skanujące, które oprócz konwencjonalnych osi płaskich integrują ruch pionowy (oś Z). Taka konfiguracja umożliwia utrzymanie stałej odległości ogniskowej podczas całego procesu poprzez dynamiczne dostosowanie pozycji głowicy laserowej do powierzchni elementu.
Architektury trójosiowe składają się z dwóch głównych podejść:
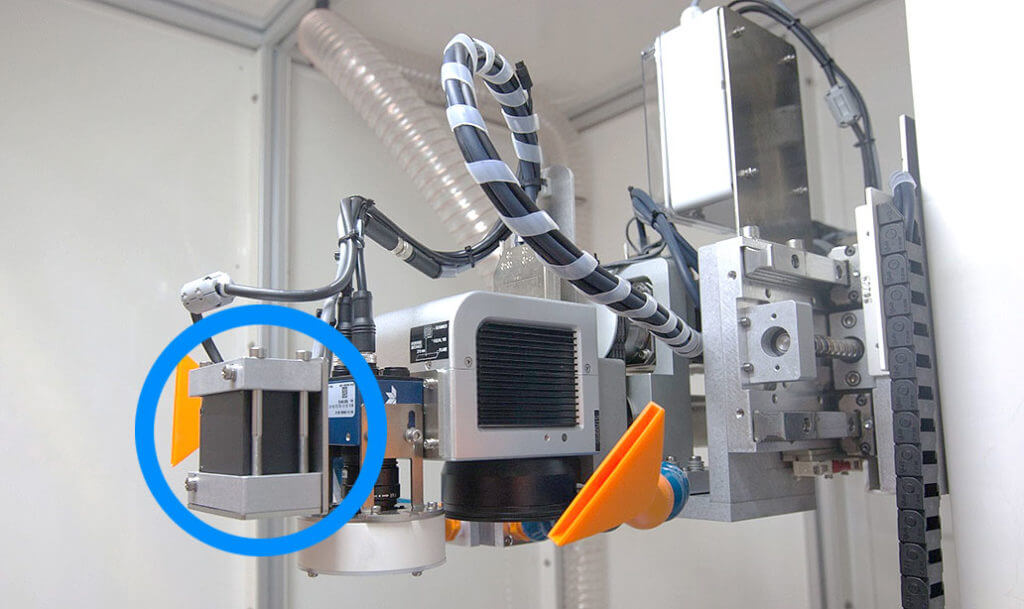
Systemy ze zmotoryzowanym dynamicznym układem optycznym: soczewka ogniskująca jest zamontowana na szybkim siłowniku liniowym, który dostosowuje położenie ogniska wzdłuż osi Z w czasie rzeczywistym. Ruch jest zsynchronizowany ze skanowaniem XY za pomocą zintegrowanych algorytmów sterowania, umożliwiając „śledzenie” trójwymiarowego profilu przedmiotu obrabianego podczas znakowania. Systemy te gwarantują dokładność pozycjonowania rzędu ±10-50 mikrometrów, z częstotliwością regulacji powyżej 100 Hz.
Systemy laserowe o zmiennej ogniskowej: niektóre technologie wykorzystują źródła laserowe z elektronicznie regulowaną ogniskową, które zmieniają właściwości optyczne wiązki bez ruchu mechanicznego. Rozwiązanie to, szczególnie odpowiednie do zastosowań o bardzo dużej prędkości, zmniejsza bezwładność mechaniczną i poprawia dynamikę systemu.
Dynamiczne systemy automatycznego ustawiania ostrości
Dynamiczny autofokus to naturalna ewolucja systemów trójosiowych, wprowadzająca automatyczne wykrywanie geometrii i możliwości kompensacji. Dzięki zintegrowanym czujnikom – zazwyczaj triangulacji laserowej, czujnikom pojemnościowym lub systemom profilometrii optycznej – system wykrywa topografię powierzchni komponentu w czasie rzeczywistym i natychmiast dostosowuje pozycję ogniskowania.
Proces operacyjny składa się z kilku etapów:
- Wstępne skanowanie profilu: przed znakowaniem czujnik uzyskuje trójwymiarową mapę powierzchni elementu, identyfikując zmiany wysokości, krzywizny i nieregularności.
- Generowanie skompensowanej ścieżki: oprogramowanie sterujące przetwarza zoptymalizowaną ścieżkę znakowania, która uwzględnia wykryte odchylenia geometryczne i oblicza niezbędne korekty wzdłuż osi Z.
- Projekt ciągłej kompensacji: podczas znakowania system dynamicznie dostosowuje pozycję ogniskowej zgodnie z zapisanym profilem, utrzymując stałą jakość energii wiązki na powierzchni.
Ten tryb pracy jest szczególnie skuteczny w przypadku komponentów o znanej i powtarzalnej geometrii, gdzie mapa topograficzna może być przechowywana i ponownie wykorzystywana w kolejnych partiach, optymalizując czas cyklu.
Rotatory i osie pomocnicze dla komponentów cylindrycznych
Do znakowania elementów cylindrycznych – takich jak rury, wały, tuleje lub korpusy zaworów – najbardziej efektywnym rozwiązaniem jest integracja zsynchronizowanych osi obrotowych. Element jest umieszczany na sterowanym numerycznie wrzecionie obrotowym, które obraca część podczas znakowania, utrzymując stałą odległość ogniskową między głowicą lasera a powierzchnią cylindryczną.
Taka konfiguracja umożliwia ciągłe znakowanie wzdłuż całego obwodu elementu, z prędkościami kątowymi zsynchronizowanymi z prędkością skanowania laserowego. Krytyczne parametry obejmują:
- Synchronizacja enkodera z laserem: enkoder obrotowy wykrywa położenie kątowe elementu i synchronizuje polecenie lasera, zapewniając zgodność przestrzenną między programem znakowania a rzeczywistym położeniem części.
- Kompensacja prędkości stycznej: w przypadku elementów o dużej średnicy prędkość styczna powierzchni zmienia się w funkcji promienia; system kompensuje tę zmianę, dostosowując prędkość skanowania laserowego.
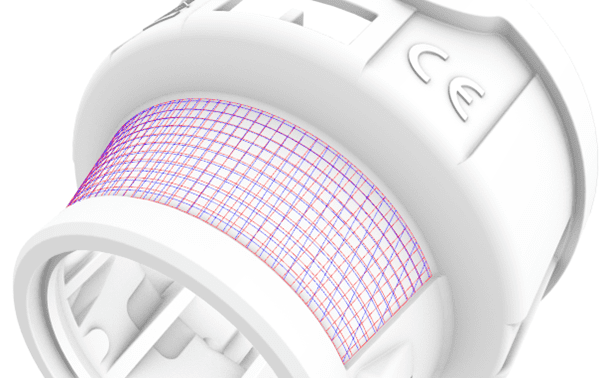
- Zarządzanie zniekształceniami optycznymi: rzutowanie kodu na powierzchnię cylindryczną wprowadza zniekształcenia geometryczne, które muszą być wstępnie skompensowane w układzie znakowania.

Dokładność mikrometryczna i jednorodność znakowania
Mikrometryczna precyzja w zarządzaniu odległością ogniskowania jest parametrem decydującym o uzyskaniu jednolitych i powtarzalnych oznaczeń na złożonych geometriach. Nawet niewielkie różnice w położeniu ogniska – rzędu kilkudziesięciu mikrometrów – mogą znacząco zmienić wygląd i czytelność oznaczenia.
Aspekty techniczne decydujące o jednolitości obejmują:
Kontrola gęstości energii
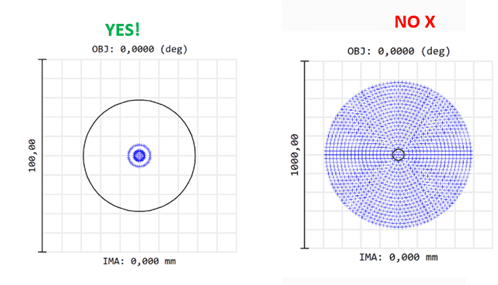
Gęstość energii (wyrażona w J/cm²) jest ściśle zależna od wielkości plamki lasera. Gdy element zmienia wysokość, plamka może się rozszerzać lub zwężać, zmieniając energię na jednostkę powierzchni przekazywaną do materiału. Systemy z dynamiczną kompensacją osi Z utrzymują stały rozmiar plamki na całej ścieżce, zapewniając jednorodność ablacji materiału lub zmiany koloru powierzchni.
Powtarzalność wymiarów
W przypadku precyzyjnych komponentów tolerancja wymiarowa oznaczonych znaków może mieć krytyczne znaczenie dla możliwości odczytu przez systemy wizyjne maszyn. Niekontrolowane zmiany szerokości linii lub definicji krawędzi zagrażają niezawodności systemów OCR (optycznego rozpoznawania znaków) lub czytników kodów dwuwymiarowych. Powtarzalność wymiarowa wymaga zatem ścisłej kontroli nie tylko położenia ogniskowej, ale także prędkości skanowania, mocy chwilowej i częstotliwości impulsów lasera.
Zarządzanie materiałami odblaskowymi i złożonymi krzywymi
Na zakrzywionych powierzchniach wykonanych z materiałów o wysokim współczynniku odbicia – takich jak polerowana stal nierdzewna, aluminium lub stopy tytanu – złożona geometria wprowadza dalsze krytyczne kwestie związane z odbiciem zwierciadlanym wiązki laserowej. Różne kąty padania wzdłuż profilu mogą generować niepożądane odbicia, które zmniejszają wydajność procesu lub tworzą ślady. Zaawansowane systemy zawierają algorytmy optymalizacji ścieżki, które minimalizują zmiany kąta padania i, jeśli to możliwe, ustawiają wiązkę prostopadle do lokalnej powierzchni.

Zastosowania przemysłowe i korzyści operacyjne
Zastosowanie zaawansowanych technologii znakowania na złożonych geometriach przynosi wymierne korzyści pod względem jakości, elastyczności produkcji i zgodności z przepisami.
| Sektor zastosowań | Typowe komponenty | Krytyczność geometryczna | Rozwiązanie technologiczne |
| Zawory przemysłowe | Korpusy zaworów, kulki, gniazda | Powierzchnie kuliste i stożkowe | 3-osiowy skaner + autofokus |
| Ropa i gaz | Rury, kołnierze, złączki | Powierzchnie cylindryczne i zakrzywione | Zsynchronizowane rotatory |
| Lotnictwo i kosmonautyka | Łopatki turbin, elementy silnika | Złożone geometrie aerodynamiczne | Optyka dynamiczna + profilometria 3D |
| Medyczny | Protetyka, narzędzia chirurgiczne | Zakrzywione powierzchnie i detale mikrometryczne | Dynamiczny autofokus o wysokiej rozdzielczości |
| Automotive | Komponenty silnika, skrzynia biegów | Nieregularne powierzchnie odlewów | 3-osiowy skaner z kompensacją topograficzną |
Z operacyjnego punktu widzenia zaawansowane rozwiązania umożliwiają:
- Ograniczenie strat produkcyjnych związanych z niezgodnymi lub nieczytelnymi oznaczeniami.
- Zwiększenie elastyczności produkcji poprzez umożliwienie znakowania rodzin komponentów o różnych geometriach bez znaczących zmian sprzętowych.
- Zapewnienie pełnej identyfikowalności nawet w przypadku skomplikowanych geometrycznie komponentów, gdzie konwencjonalne znakowanie byłoby niemożliwe lub niewiarygodne.
- Poprawa estetyki widocznych elementów, w przypadku których oznakowanie musi harmonijnie współgrać z projektem produktu.
Integracja ze sztucznym widzeniem i systemami kontroli jakości
Skuteczność znakowania na złożonych geometriach jest również mierzona zdolnością systemów wizyjnych do wykrywania i dekodowania oznaczonych kodów. Integracja kamer przemysłowych i algorytmów przetwarzania obrazu bezpośrednio w systemach znakowania umożliwia weryfikację jakości on-line, zamykając pętlę kontroli procesu.
Zweryfikowane parametry obejmują:
- Kontrast i ostrość: ocena różnicy chromatycznej lub topograficznej między zaznaczonym kodem a podłożem.
- Dekodowanie treści: weryfikacja czytelności kodu alfanumerycznego lub dwuwymiarowego za pomocą algorytmów automatycznego odczytu.
- Wymiary i geometria: sprawdzanie tolerancji wymiarowych znaków i poprawności geometrycznej układu.
- Pozycjonowanie: weryfikacja prawidłowego położenia oznaczenia w stosunku do odniesień komponentu.
Ta funkcja automatycznej kontroli jest szczególnie istotna w przypadku produkcji wielkoseryjnej, gdzie natychmiastowe wykrycie dryftu procesu pozwala na szybkie podjęcie działań naprawczych i zmniejszenie ilości odpadów.


Względy techniczno-normatywne
Znakowanie laserowe komponentów przemysłowych podlega normom branżowym, które określają wymagania dotyczące czytelności, trwałości i zawartości informacji. Normy takie jak ISO 16022 (dla kodów DataMatrix), ISO/IEC 15415 (jakość druku kodów dwuwymiarowych) i ISO 11952 (znakowanie komponentów lotniczych) narzucają ilościowe kryteria oceny jakości.
W przypadku złożonych geometrii zgodność z tymi normami wymaga:
- Ścisła kontrola głębokości znakowania: na zakrzywionych powierzchniach zmiany wysokości mogą skutkować nierówną głębokością, prowadząc do zmian kontrastu optycznego.
- Obsługa zniekształceń geometrycznych: dwuwymiarowe kody oznaczone na powierzchniach cylindrycznych muszą być wstępnie zniekształcone, aby skompensować krzywiznę i zapewnić dekodowanie przez czytniki.
- Dokumentacja procesu: identyfikowalność zastosowanych parametrów lasera (moc, prędkość, częstotliwość, położenie ogniskowej) dla każdej partii znakowanych komponentów.
Ewolucja technologiczna i perspektywy na przyszłość
Technologie znakowania dla złożonych geometrii nadal ewoluują, koncentrując się na integracji sztucznej inteligencji w celu automatycznej optymalizacji parametrów procesu. Algorytmy uczenia maszynowego analizują poprzednie wyniki znakowania i automatycznie dostosowują moc, prędkość i trajektorię, aby zmaksymalizować jakość nowych geometrii lub materiałów.
Integracja z trójwymiarowymi systemami wizyjnymi o wysokiej rozdzielczości – takimi jak skanery laserowe światła strukturalnego lub kamery stereoskopowe – umożliwia pełną cyfrową rekonstrukcję komponentu i automatyczne planowanie optymalnej ścieżki znakowania, bez ręcznej interwencji operatora.
Równolegle, rozwój ultrakrótkich (femtosekundowych i pikosekundowych) źródeł laserowych rozszerza możliwości znakowania na materiałach wrażliwych na ciepło lub materiałach o rygorystycznych wymaganiach estetycznych, gwarantując kontrolowaną ablację nawet na złożonych geometriach bez termicznej zmiany podłoża.

Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.