Producenci ceramiki sanitarnej, wyrobów z ceramiki szkliwionej czy komponentów pokrytych szkliwem szklistym dobrze znają ten problem: znak firmowy, numer partii i data muszą trafić na widoczny element, a szkliwo jest jedną z najtrudniejszych warstw do obróbki. Jest twarde, błyszczące i szkliste, ale zarazem kruche: pod lokalnym naprężeniem termicznym reaguje jak szkło, a nie jak metal.
Stąd biorą się dwa typowe zagrożenia. Pierwsze ma charakter mechaniczny: zbyt energiczne znakowanie albo znakowanie o niewłaściwej długości fali powoduje mikropęknięcia w szkliwie i może prowadzić do odprysków, które psują element mający pozostać widoczny przez lata. Drugie zagrożenie jest estetyczne: na białym szkliwie prawdziwym wyzwaniem jest kontrast, ponieważ słabo kontrolowane znakowanie wychodzi blade, niespójne między poszczególnymi elementami lub niemal niewidoczne w zależności od światła.
Znakowanie laserem UV rozwiązuje dokładnie ten problem: nie chodzi o zwiększanie mocy, by „pokonać” twardość szkliwa, lecz o kontrolowanie tego, jak energia jest pochłaniana przez szkło, aby uzyskać czytelny i powtarzalny znak bez pękania powierzchni.
Jak szkliwo szkliste reaguje na laser
Szkliwo ceramiczne jest w istocie warstwą szklistą: krzemianową matrycą zeszkliwioną podczas wypalania, z rozproszonymi środkami matującymi i pigmentami. Podobnie jak szkło ma niską przewodność cieplną i zachowuje się w sposób kruchy. Gdy pochłania energię w sposób skoncentrowany i przeważnie termiczny, lokalne rozszerzanie generuje naprężenia, których materiał nie potrafi zrelaksować plastycznie: skutkiem są mikropęknięcia wychodzące z miejsca znakowania, które na krawędziach mogą przerodzić się w odpryski.
Czynnikiem decydującym jest to, ile i w jaki sposób szkliwo pochłania promieniowanie, a to zależy od długości fali. Źródło światłowodowe pracuje z falą 1064 nm, w bliskiej podczerwieni: na jasnym szkle czy na białym szkliwie to promieniowanie jest słabo pochłaniane i raczej podgrzewa, niż w czysty sposób modyfikuje powierzchnię, przy ograniczonym marginesie kontroli właśnie tam, gdzie materiał jest najbardziej kruchy. Przy przejściu ku ultrafioletowi obraz zmienia się radykalnie.
Dlaczego ultrafiolet kontroluje interakcję ze szkłem
Źródło UV emituje falę 355 nm. Krótka długość fali odpowiada wyższej energii fotonu i właśnie dlatego UV dobrze oddziałuje z materiałami, które podczerwień „przenika” lub jedynie podgrzewa: ze szkłem, przezroczystymi tworzywami sztucznymi i szkliwami szklistymi. Energia jest pochłaniana w bardzo cienkiej warstwie powierzchniowej, tam gdzie jest potrzebna, zamiast rozchodzić się jako ciepło w objętości elementu. To ta sama zasada, która czyni UV rozwiązaniem referencyjnym w przypadku materiałów delikatnych — warto przypomnieć, czym jest laser UV, aby mieć pełny obraz fizyczny.
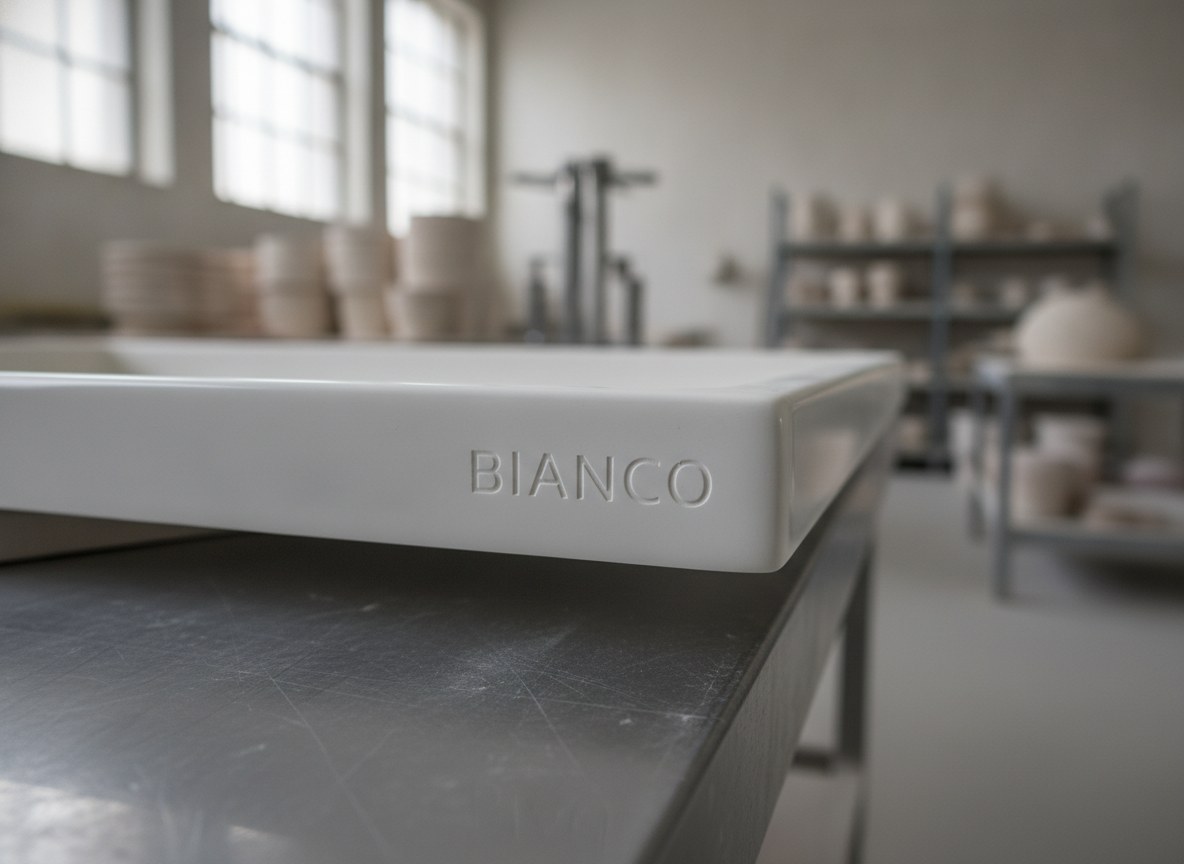
Praktyczną konsekwencją jest ograniczony wkład cieplny i „chłodniejsza” interakcja ze szkliwem: powierzchnia zostaje zmodyfikowana bez wytworzenia gradientu termicznego, który pęka szkło. Nie oznacza to zerowego oddziaływania cieplnego — resztkowe zawsze występuje — lecz poziom na tyle niski i kontrolowalny, że pozwala uniknąć propagacji mikropęknięć. Na szkliwie szklistym to różnica między stabilnym znakiem a elementem zagrożonym odrzutem. Te same względy tłumaczą, dlaczego UV utrwaliło się w znakowaniu szkła.
Znakowanie przed wypaleniem i po wypaleniu
W produkcji ceramicznej istnieją dwie drogi. Pierwsza to dekoracja przed wypaleniem: grafika jest nanoszona na wypalony biskwit lub na surowe szkliwo, a następnie zeszkliwiana podczas wypalania, pozostając wtopiona pod powierzchnią. To tradycyjna metoda dla logo i dekoracji, niezwykle trwała, ponieważ znak staje się częścią samego szkliwa.
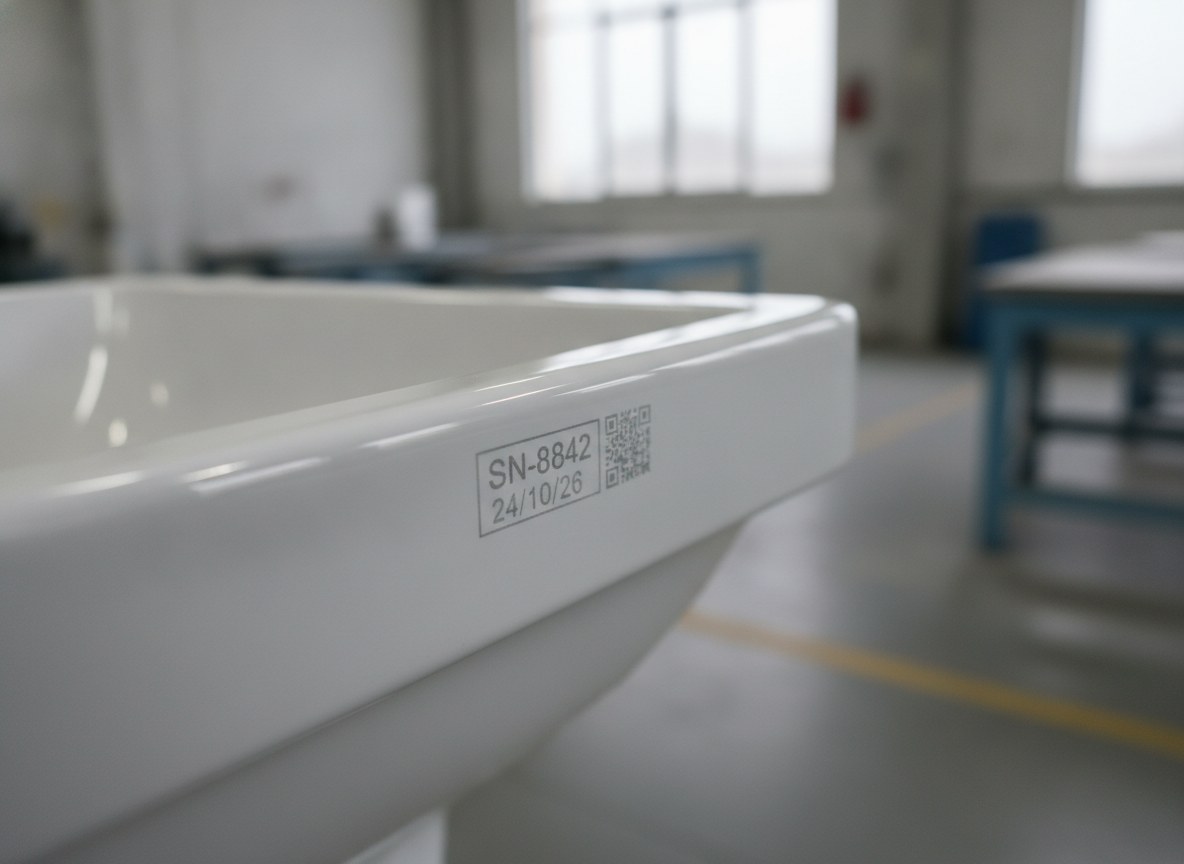
Druga to znakowanie laserowe po wypaleniu, na gotowym już elemencie. Tutaj laser UV oddziałuje na zeszkliwione szkliwo, modyfikując w kontrolowany sposób jego warstwę powierzchniową. Zaletą jest elastyczność: można nanieść znak firmowy, partię, datę lub zmienny identyfikator bez ingerencji w etap dekoracji oraz zmieniać treść element po elemencie bez wytwarzania nowych dekoracji czy sitodruków. To naturalna droga, gdy informacja do naniesienia często się zmienia lub pojawia się na dalszym etapie procesu ceramicznego.
| Aspekt | Dekoracja przed wypaleniem | Znakowanie laserem UV po wypaleniu |
|---|---|---|
| Moment w cyklu | Przed wypaleniem, na surowym szkliwie | Na gotowym i już wypalonym elemencie |
| Związek z elementem | Zeszkliwiony wewnątrz szkliwa | Kontrolowana modyfikacja powierzchniowa szkliwa |
| Dane zmienne (partia, data, numer seryjny) | Mało praktyczne: wymaga nowych dekoracji | Natychmiastowe, zarządzane przez oprogramowanie |
| Rozległa dekoracja wielobarwna | Naturalny obszar dekoracji | To nie jest jej funkcja |
Kontrast na białym szkliwie
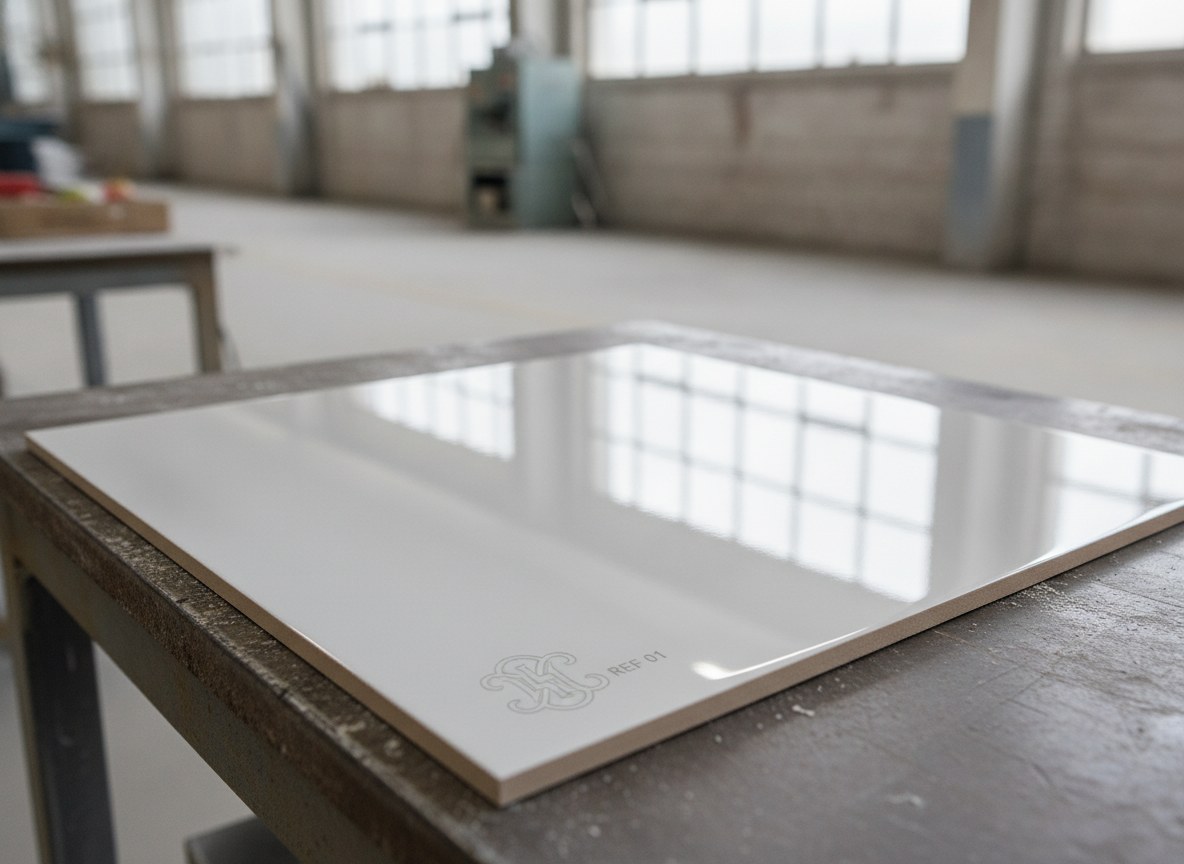
Na bieli kontrastu nie uzyskuje się przez dodanie koloru: nie ma tu pigmentu ani utleniania, które można by wykorzystać jak na metalach. UV działa natomiast na wykończenie, przekształcając w kontrolowany sposób fragment błyszczącego szkliwa w matową mikroteksturę. Znak staje się czytelny, ponieważ rozprasza światło inaczej niż otaczająca go lustrzana powierzchnia: wygląda jak satynowa grawerka, wyraźna, z lekkim odstępstwem tonalnym. To kontrast wykończenia i mikroreliefu, a nie koloru, i dokładnie tego potrzebuje znak firmowy lub kod partii, by był czytelny na pierwszy rzut oka.
Kluczowe jest to, aby ta mikrotekstura pozostawała stała: zbyt forsowne parametry prowadzą ku pękaniu, a zbyt łagodne dają blady znak, który znika w pewnym świetle. Właściwe okno robocze wyznacza się na rzeczywistych próbkach i to ono łączy czytelność z integralnością szkliwa.
Powtarzalność estetyczna na widocznych elementach
Na widocznym elemencie powtarzalność nie jest szczegółem: znak firmowy musi wyglądać tak samo na pierwszym i na ostatnim elemencie partii oraz między partiami. Po ustaleniu receptury znakowania — energia, prędkość, strategia wypełnienia — oprogramowanie FlyCAD przywołuje ją identycznie w każdym cyklu, eliminując zmienność wynikającą z pracy operatora, która trapi metody ręczne. Ta sama dbałość o estetykę na delikatnych powierzchniach przyświeca artykułom o znakowaniu laserowym ceramiki w sektorze promocyjnym.
Znaczenie mają także geometria i ustawienie ogniska: wiele elementów z ceramiki szkliwionej ma powierzchnie zakrzywione lub uwypuklone krawędzie, gdzie utrzymanie wiązki we właściwej płaszczyźnie roboczej gwarantuje jednolity znak na całym obszarze. To praca nad kontrolą procesu, a dopiero potem nad mocą.
Dla kogo jest przeznaczone (a dla kogo nie)
Znakowanie laserem UV to racjonalny wybór, gdy trzeba nanieść znak firmowy, partię, datę lub identyfikatory na już wypaloną ceramikę i szkliwione wyroby sanitarne, znakiem trwałym, czytelnym na bieli i bez ryzyka odprysków — zwłaszcza gdy treść często się zmienia, a znakowanie odbywa się na końcu linii. Znak jest odporny na detergenty i typowe użytkowanie tych wyrobów oraz nie obciąża etapu dekoracji.
Nie jest natomiast właściwą drogą, gdy celem jest rozległa dekoracja wielobarwna lub grafika wielkoformatowa: to domena dekoracji przed wypaleniem, która zeszkliwia kolor w szkliwie i pozostaje najlepszym rozwiązaniem dla dekoracyjnego wyglądu elementu. Podobnie, w przypadku bardzo ciemnych szkliw lub geometrii utrudniających odczyt na pierwszy rzut oka, warto ocenić konkretny przypadek na podstawie prób na próbkach, zanim zdefiniuje się proces.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.