Kto graweruje obrączki, pierścionki i przedmioty ze srebra, pracuje na materiałach, które nie dają drugiej szansy. Wypolerowany metal szlachetny jest jednocześnie najbardziej widoczną powierzchnią przedmiotu i tą o najwyższej wartości wewnętrznej: błąd grawerowania nie da się ukryć ani naprawić — trzeba go odrzucić. A na metalu przekształconym już w biżuterię, z godzinami obróbki i polerowania za sobą, odpad waży zupełnie inaczej niż w przypadku podzespołu mechanicznego.
Do tej stawki dochodzi konkretny problem fizyczny. Złoto, srebro i platyna należą do najbardziej odbijających materiałów istniejących przy długości fali przemysłowych laserów światłowodowych, czyli 1064 nm. Znaczna część energii wiązki jest odbijana z powrotem przez wypolerowaną powierzchnię, zamiast zostać pochłonięta, a właśnie srebro — najbardziej odbijające z całej trójki — stanowi przypadek graniczny. Opanowanie tej odbijalności jest warunkiem uzyskania cienkiego, wyraźnego i powtarzalnego grawerowania bez naruszenia otaczającego polerowania. Termin grawerowanie na metalu jest tu tym właściwym: usuwa się materiał w sposób kontrolowany, a nie nadrukowuje kolor.
Różnica między jakąkolwiek marką a niezawodną pracą warsztatową rozgrywa się właśnie tutaj: w kontroli parametrów procesu i w mechanice, która utrzymuje wiązkę tam, gdzie ma być, grawer po grawerze.
Dlaczego złoto, srebro i platyna wystawiają wiązkę na próbę
Odbijalność metalu szlachetnego nie jest szczegółem: określa, jaką część energii materiał faktycznie pochłania, a jaka zostaje odbita. Na powierzchni lustrzanej pochłanianie jest niskie, co oznacza, że użyteczne okno parametrów — moc szczytowa, częstotliwość, prędkość skanowania — jest węższe i musi być skalibrowane pod konkretny metal i jego wykończenie. To nie jest praca, którą improwizuje się na oko: to definicja procesu, która wychodzi od prób na rzeczywistych próbkach o tej samej próbie i tym samym polerowaniu co gotowy element.
Te trzy stopy nie zachowują się tak samo. Złoto zapewnia dobry kontrast i przewidywalny efekt po znalezieniu swojego okna; platyna, mniej odbijająca od pozostałych dwóch, daje wyraźny i łatwiejszy do kontrolowania grawer; srebro pozostaje najbardziej wymagające, ponieważ jego skrajna odbijalność zostawia niewielki margines i wymaga najbardziej precyzyjnego zarządzania.
| Metal | Odbijalność przy 1064 nm | Zachowanie podczas grawerowania |
|---|---|---|
| Złoto | Wysoka | Przewidywalny kontrast po znalezieniu okna parametrów |
| Srebro | Bardzo wysoka, najbardziej krytyczna | Wąski margines: wymaga najbardziej precyzyjnego zarządzania |
| Platyna | Niższa niż w pozostałych dwóch | Wyraźny i łatwiejszy do kontrolowania grawer |
Wiązka światłowodowa 1064 nm pozostaje wyborem odniesienia dla tych materiałów, ponieważ obrabia wszystkie metale i skupia energię na średnicy rzędu setnych części milimetra — warunek konieczny dla cienkiej linii na małym przedmiocie. Kto chce zrozumieć podstawowy mechanizm, może zacząć od tego, jak działa grawerowanie laserowe; skok jakościowy, w przypadku metali szlachetnych, polega na dostrojeniu tego mechanizmu do odbijalności konkretnego stopu.
Wewnętrzne grawerowanie obrączek z osią obrotową
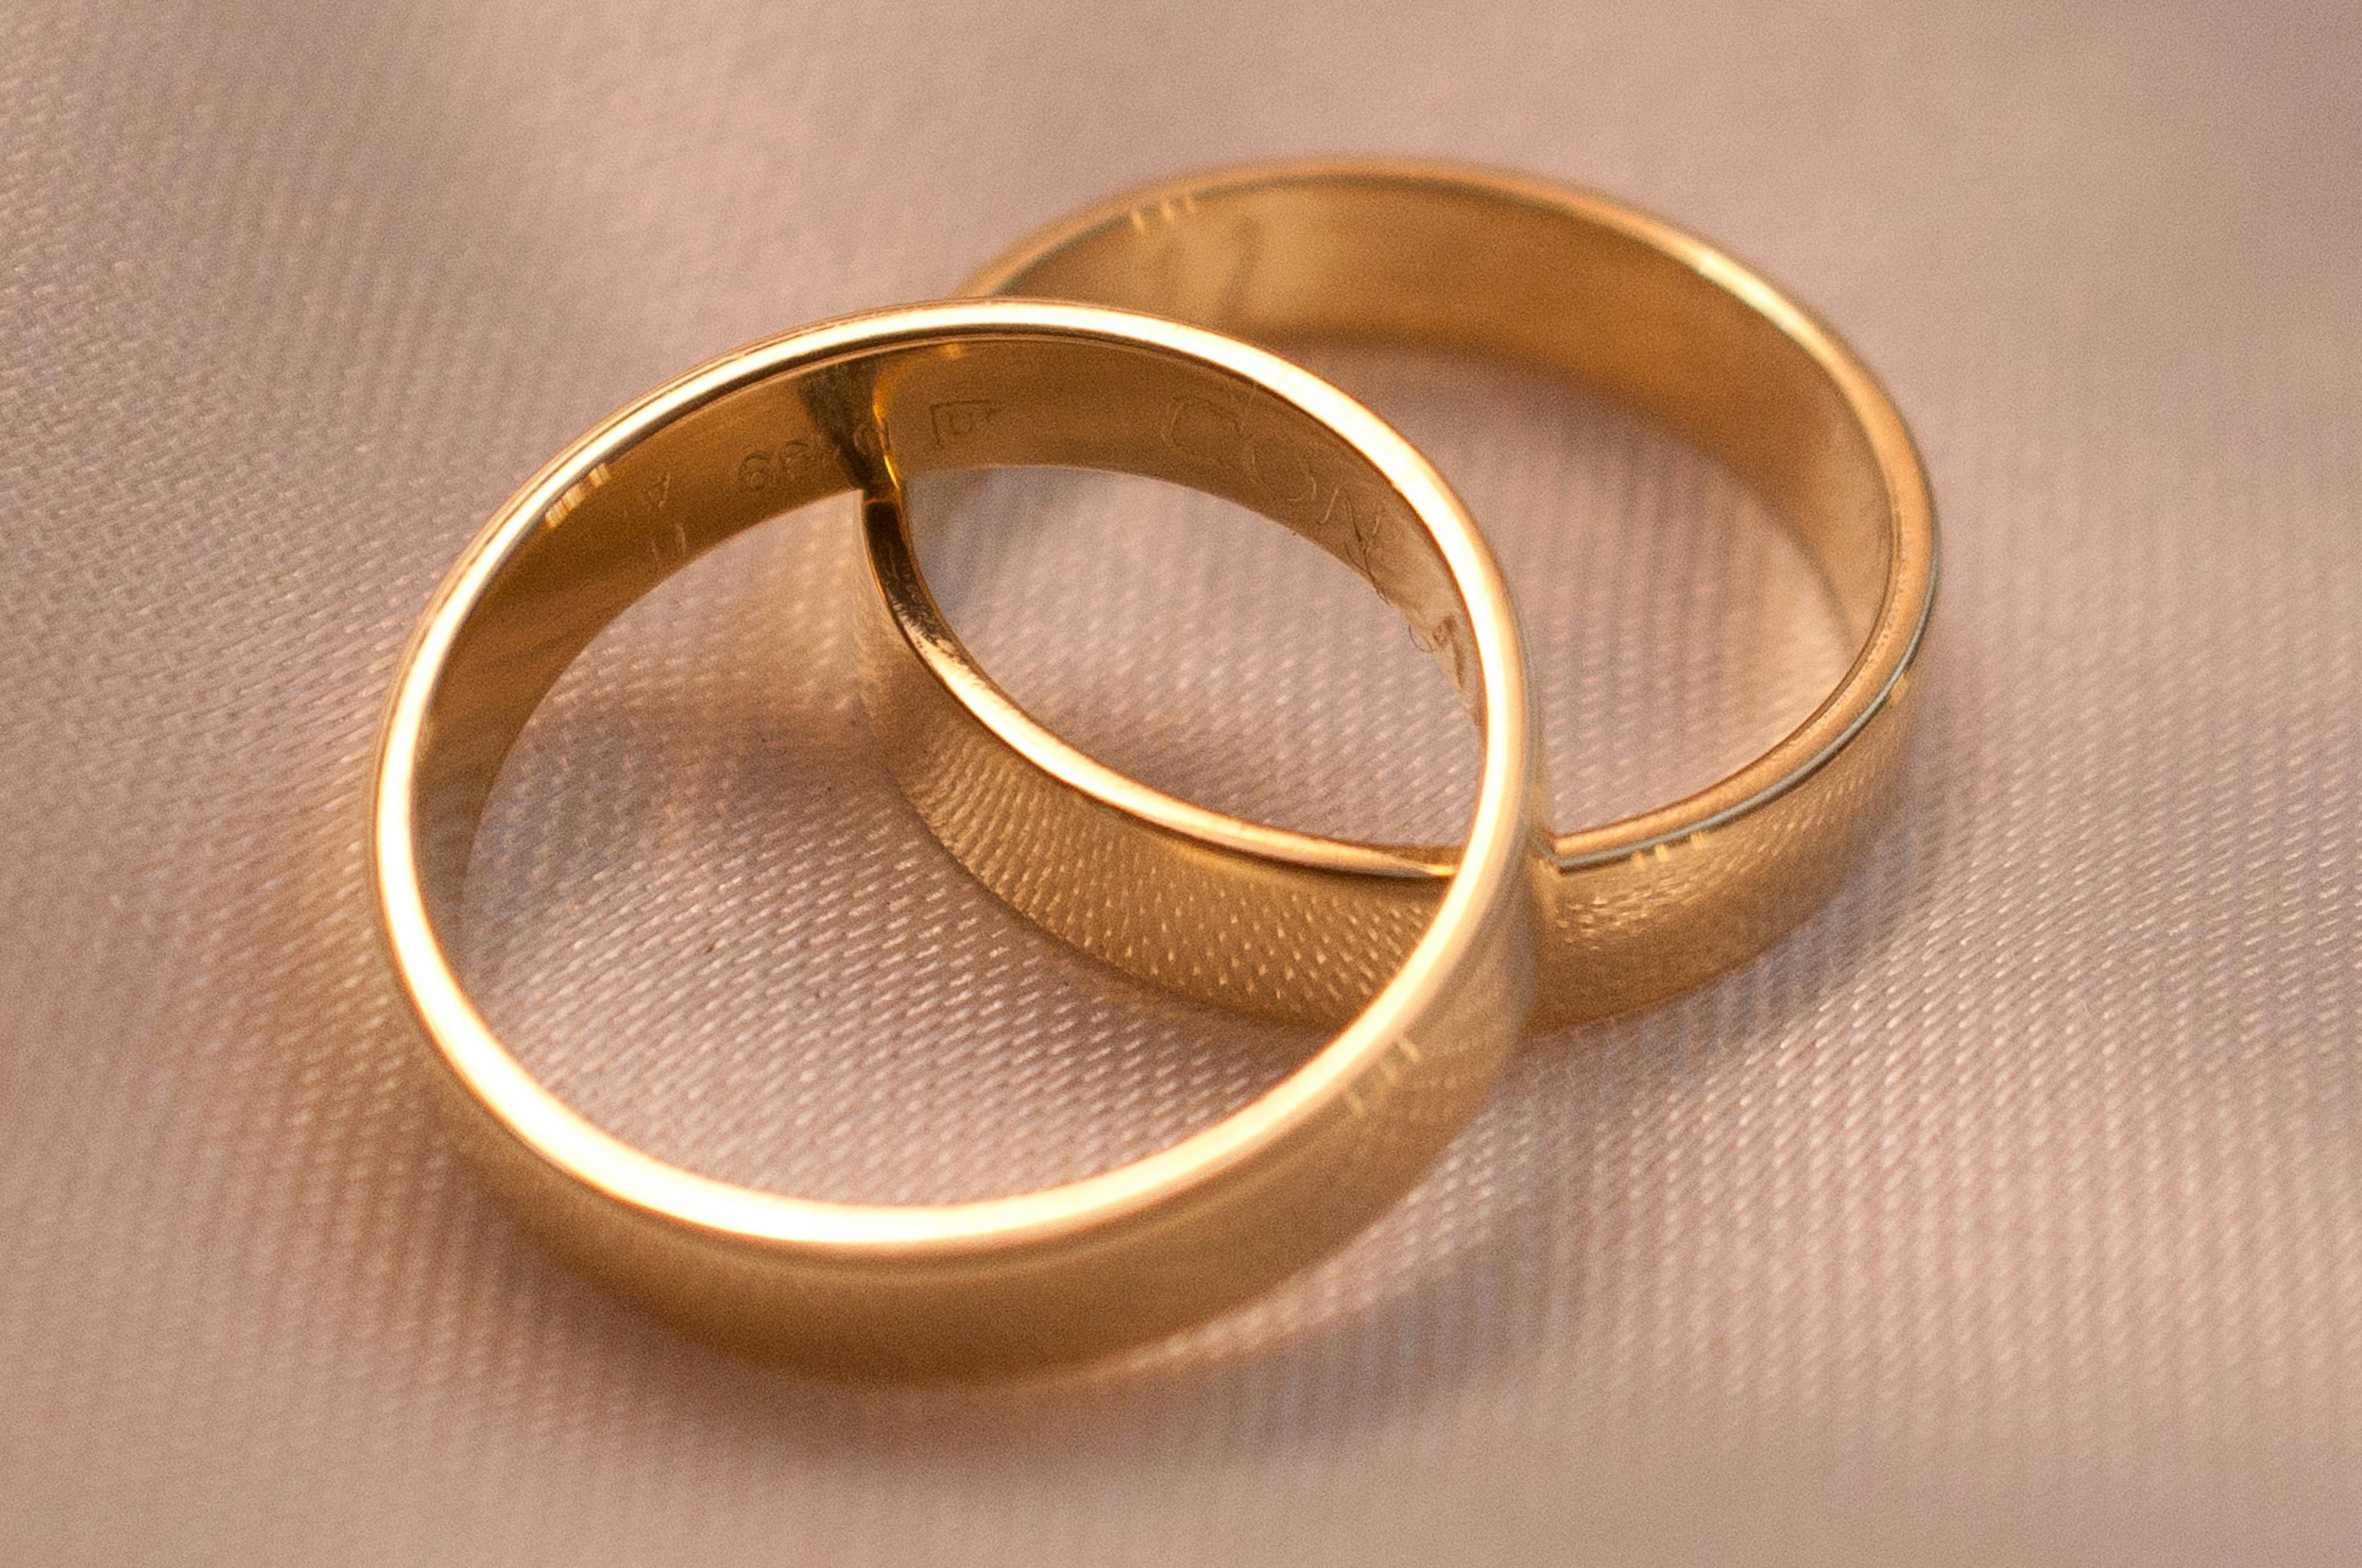
Najczęściej zlecanym grawerem w jubilerstwie jest ten wewnętrzny na obrączkach: daty, imiona, symbole i odniesienia biegnące wzdłuż wewnętrznego obwodu pierścienia. Jest to również najbardziej krytyczny z punktu widzenia geometrii, ponieważ powierzchnia do grawerowania jest zakrzywiona i ukryta, a wiązka musi pozostawać prostopadła i ustawiona w ognisku na każdym punkcie obwodu.
Rozwiązaniem jest oś obrotowa: obrączka zostaje zablokowana na trzpieniu i wprawiona w obrót zsynchronizowany ze skanowaniem wiązki, tak aby tekst rozwijał się równomiernie wzdłuż całego wewnętrznego obwodu bez zniekształceń. Laser pracuje zawsze w punkcie, w którym kąt padania jest prawidłowy, podczas gdy pierścień obraca się pod nim. Efektem jest stała linia od pierwszego do ostatniego znaku, niezależnie od średnicy obrączki.
To podejście ma konkretną wartość również dla powtarzalności. Obrączka grawerowana ręcznie zależy od gestu rzemieślnika; obrączka grawerowana z osią obrotową i zdefiniowanymi parametrami odtwarza dokładnie ten sam wynik na każdym egzemplarzu o jednakowym rozmiarze, czy to para, czy niewielka seria. Czytelność daty lub krótkiego imienia pozostaje stała nawet przy najmniejszych rozmiarach, gdzie przestrzeń wewnętrzna jest ograniczona i każde niedopasowanie byłoby widoczne.
Znak, próba i cechownik identyfikacyjny
Obok personalizacji metal szlachetny niesie ze sobą funkcję identyfikacyjną. Znak imienny oraz cecha próby — wskazanie zawartości kruszcu w stopie — to elementy, które towarzyszą przedmiotowi i deklarują jego naturę. Laser wykonuje te oznaczenia w sposób trwały i powtarzalny, kontrolowaną linią, która nie deformuje otaczającego metalu, jak zrobiłby to wybijany cechownik.
Na tym gruncie grawerowanie laserowe styka się z tematem identyfikowalności i autentyczności. Unikatowy numer seryjny, mikrosymbol lub kod mogą powiązać pojedynczy przedmiot z jego dokumentacją — aspekt, który w przypadku wartościowych wyrobów ze srebra i cennych przedmiotów staje się narzędziem ochrony. To ta sama zasada, dla której znakowarki laserowe przeciw podrabianiu działają na elementach trudnych do odtworzenia i niemożliwych do usunięcia bez pozostawienia śladu na powierzchni.
Precyzyjne znakowanie na już wypolerowanych powierzchniach
Wyzwaniem estetycznym jest grawerowanie na powierzchni lustrzanej bez jej zniszczenia. Na wypolerowanym przedmiocie każdy ślad w niewłaściwym miejscu jest widoczny gołym okiem, a kontrast grawerowania musi powstać z kontrastu między obszarem obrobionym — bardziej matowym lub satynowym — a otaczającym, nienaruszonym lustrem. Dlatego kontrola dostarczanego ciepła jest kluczowa: dąży się do precyzyjnego usunięcia powierzchniowego, a nie głębokiego rowka tworzącego zadziory lub aureole na otaczającym połysku.
Precyzyjnie zogniskowana wiązka pozwala na drobne detale — monogramy, ozdobne linie, mikrosymbole — zachowując wyraźne krawędzie. Jakość efektu zależy jednak zarówno od lasera, jak i od wyjściowego wykończenia: zdefiniowanie procesu na próbce odtwarzającej to samo polerowanie co rzeczywisty przedmiot jest sposobem na uniknięcie niespodzianek w produkcji.
Personalizacja jednostkowa na warsztacie
Duża część pracy w jubilerstwie nie jest seryjna, lecz na pojedynczym przedmiocie: grawer zamówiony przez klienta na miejscu, data rocznicy, imię. W tym scenariuszu wartością nie jest szybkość cyklu, lecz elastyczność i pewność uzyskania wyniku za pierwszym razem, ponieważ nie ma drugiego egzemplarza, na którym można by się poprawić.
Dobrze zorganizowany przebieg warsztatowy — zablokowanie przedmiotu, ustawienie rozmiaru, grawerowanie z parametrami już zwalidowanymi dla danego stopu, kontrola wizualna — sprawia, że operacja jest powtarzalna nawet wtedy, gdy każdy przedmiot jest inny. Przygotowanie pliku do grawerowania to operacja graficzna na komputerze, a nie konfiguracja do wykonania od zera za każdym razem: przywołuje się układ, dostosowuje tekst i wykonuje.
Dla kogo jest pomyślane (a dla kogo nie)
Grawerowanie laserowe daje najlepsze efekty tam, gdzie potrzebne są precyzja, powtarzalność i trwałość: wnętrze obrączek z osią obrotową, znaki i cechy próby, precyzyjne monogramy, numery seryjne dla identyfikowalności i ochrony autentyczności biżuterii oraz wyrobów ze srebra. Na złocie i platynie proces jest solidny i przewidywalny po zdefiniowaniu parametrów.
Są jednak przypadki, którymi trzeba zarządzać realistycznie. Srebro polerowane na wysoki połysk jest najtrudniejsze: jego skrajna odbijalność zawęża okno pracy i na pełnym lustrzanym wykończeniu kontrast grawerowania może wymagać świadomego wyboru efektu — często kontrolowanego efektu satynowego zamiast głębokiej linii. A tam, gdzie zleceniodawca poszukuje głębi i śladu tradycyjnego rylca, ręczne grawerowanie rzemieślnicze pozostaje odrębnym językiem estetycznym: laser jest komplementarny, a nie zastępuje tego gestu. We wszystkich tych przypadkach właściwa droga jest ta sama: próby na rzeczywistych materiałach i wykończeniach, zanim przeniesie się proces na wartościowy przedmiot.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.