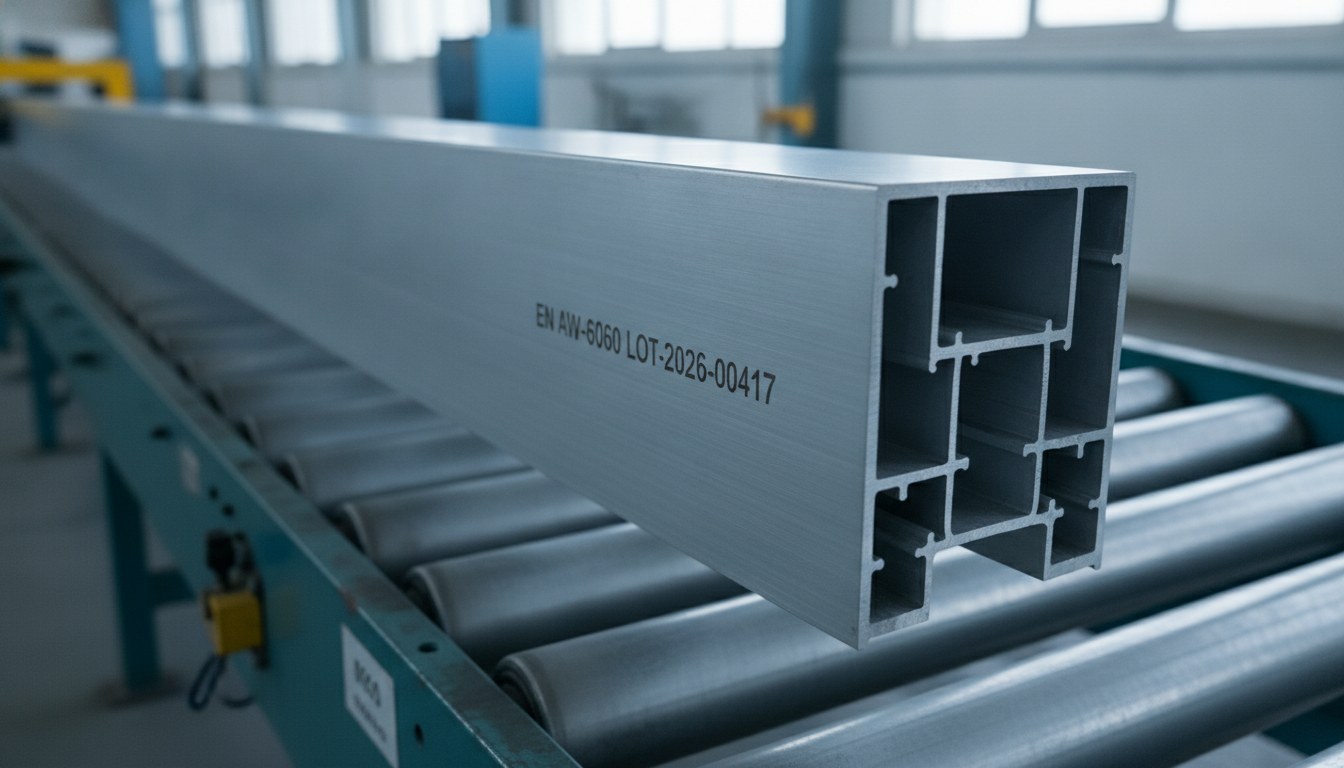
Kto zajmuje się wytłaczaniem profili aluminiowych do stolarki okiennej, zna rytm linii: pręt wychodzi z prasy, przechodzi przez stół chłodzący i prostownicę, i trafia do cięcia na wymiar w przepływie, który nie znosi przerw. W tym przepływie znakowanie identyfikacyjne — stop, partia, wytop, numer referencyjny zlecenia — musi znaleźć swoje miejsce, nie stając się stacją, która spowalnia całą resztę.
Problemem nie jest znakowanie aluminium: źródło światłowodowe robi to od lat, zapewniając kontrast i trwałość. Problemem jest znakowanie go podczas ruchu, na produkcie, który z natury jest ciągły i którego często nie można zatrzymywać pręt po pręcie. Tu wkracza znakowanie on-the-fly, czyli w locie, zsynchronizowane z rzeczywistym posuwem linii.
Znakowanie w ruchu nie oznacza po prostu szybszego znakowania: to problem synchronizacji, kontroli zniekształcenia graficznego oraz integracji ze stacjami usytuowanymi przed i za nim. Właściwe podejście do niego oznacza decyzję o tym, gdzie, jak i z jaką prędkością znakowanie wchodzi w proces wytłaczania.
Produkt ciągły, który się nie zatrzymuje
Wytłoczony pręt nie jest pojedynczym, dyskretnym elementem, który podjeżdża do lasera, zatrzymuje się, zostaje oznakowany i rusza dalej. To półwyrób o długości kilku metrów, który przesuwa się po rolkach z prędkością narzucaną przez stacje poprzedzające. Zatrzymanie posuwu w celu znakowania oznacza wprowadzenie spiętrzenia, bufora lub czasu martwego, który propaguje się na całą linię. Przy niskich wolumenach jest to do zaakceptowania; przy produkcji ciągłej staje się wąskim gardłem.
To ta sama logika, która rządzi znakowaniem materiałów w rolce, gdzie taśma się nie zatrzymuje: kto zna produkcję ciągłą na taśmie, odnajdzie na wytłoczonym profilu to samo podstawowe ograniczenie. Różnica polega na tym, że tutaj podłożem jest lity, sztywny metal, z powierzchnią widoczną, która trafi przed oczy stolarza i klienta końcowego.
Synchronizacja z enkoderem: co oznacza znakowanie w locie
Znakowanie on-the-fly opiera się na prostym i decydującym komponencie: enkoderze zamontowanym na organie napędzającym, który w czasie rzeczywistym zwraca przesunięcie liniowe pręta. Sterowanie znakowaniem odczytuje tę pozycję w każdej chwili i przekłada ją na wychylenie głowicy galwanometrycznej tak, aby wiązka podążała za elementem podczas kreślenia znaku. Tekst pozostaje nieruchomy względem metalu, nawet jeśli metal porusza się pod głowicą.
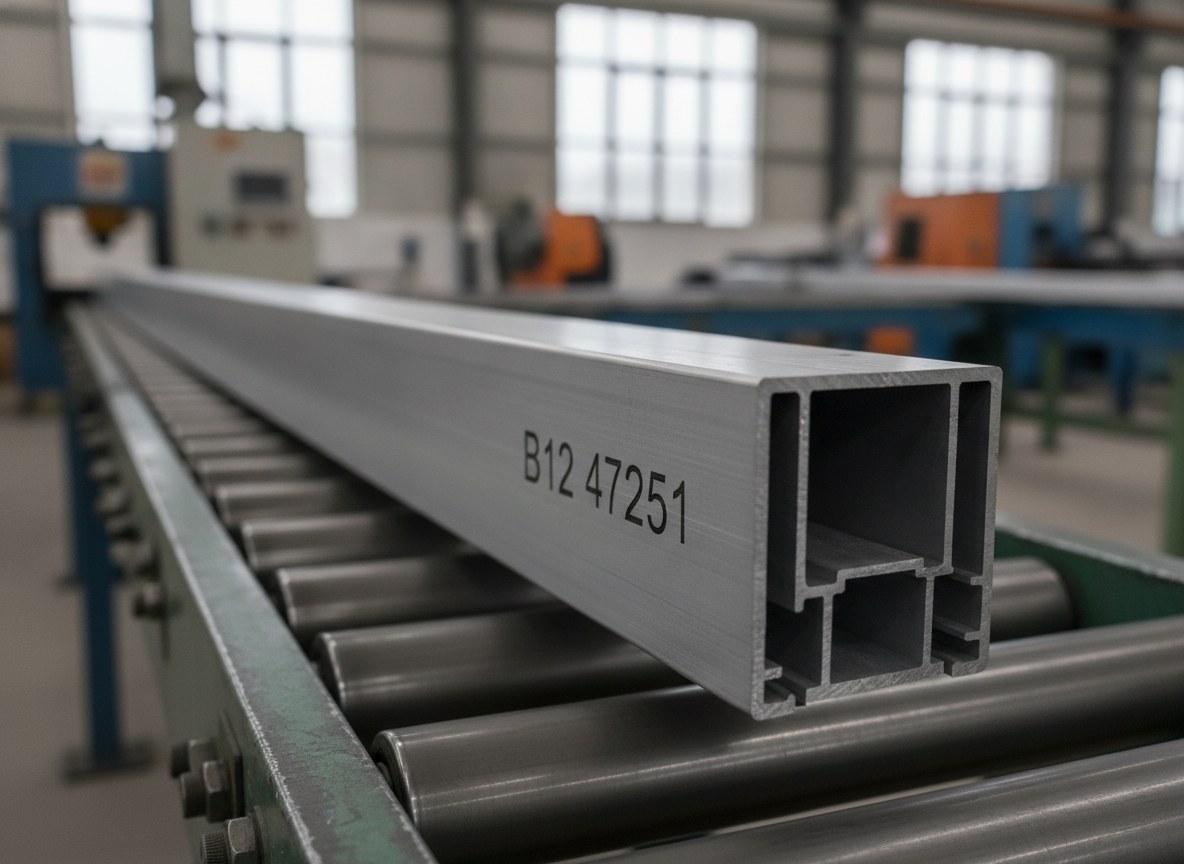
Kluczowe jest to, że prędkości nie należy szacować, lecz mierzyć: jeśli oprogramowanie pracuje na prędkości nominalnej, podczas gdy linia zwalnia lub przyspiesza, obliczona pozycja odbiega od rzeczywistej i znakowanie się przemieszcza. Enkoder domyka tę pętlę. Długość fali 1064 nm źródła światłowodowego oraz optyka galwanometryczna pozostają takie same jak przy znakowaniu statycznym: zmienia się to, że układem odniesienia nie jest już nieruchomy element, lecz dynamiczna współrzędna dostarczana przez enkoder.
Zniekształcenie graficzne i granica prędkości linii
Bez kompensacji znakowanie na poruszającym się elemencie daje typowy artefakt: znaki pochylają się w kierunku posuwu, niczym niepożądana kursywa, a kody dwuwymiarowe tracą prostokątność. Kompensacja on-the-fly koryguje ten dryf, odtwarzając geometrię we współrzędnych dynamicznych, ale korekcja ma granicę fizyczną. Każdy znakowany element wymaga minimalnego czasu wykreślenia: im szybsza linia, tym bardziej element przesuwa się w tym czasie i tym bardziej system musi go dogonić.
Beyond threshold: switch to stop&markWynika z tego pewien próg: do określonej prędkości linii jakość pozostaje stabilna, powyżej tego progu użyteczne okno się zawęża, a jakość pogarsza — zwłaszcza przy gęstych treściach. Krótki ciąg alfanumeryczny wytrzymuje wyższe prędkości niż DataMatrix, który skupia wiele komórek na kilku milimetrach i wymaga więcej czasu znakowania, aby pozostać czytelnym. Wyznaczenie tego progu na rzeczywistej treści — a nie na katalogowej liczbie — jest częścią prac dostrajających.
Anodowany, lakierowany czy surowy: jak zmienia się znakowanie
Profil do stolarki okiennej trafia do znakowania w trzech bardzo różnych stanach, a każdy z nich reaguje inaczej. Na surowym profilu po wytłaczaniu źródło światłowodowe działa poprzez zmianę powierzchniową i miejscowe utlenienie, uzyskując ciemny i trwały znak. Na anodowanym wiązka oddziałuje na warstwę tlenku: na kolorowych profilach anodowanych selektywne usunięcie koloru pozostawia wyraźny kontrast, natomiast na anodowaniu naturalnym uzyskuje się znak jaśniejszy i matowy. Na lakierowanym — zwykle farbą proszkową w kolorze RAL — laser usuwa film powłoki, odsłaniając podłoże.
To sprawdzone mechanizmy na aluminium, które szczegółowo omówiliśmy w opracowaniu o znakowaniu laserowym aluminium. Praktyczną konsekwencją, w linii, jest to, że parametry nie są jednakowe dla wszystkich trzech stanów: jeśli ta sama linia obrabia profile surowe, anodowane i lakierowane, cykl musi przywołać właściwy zestaw parametrów w zależności od typu przechodzącego pręta.
Stop, partia i wybór powierzchni niewidocznej
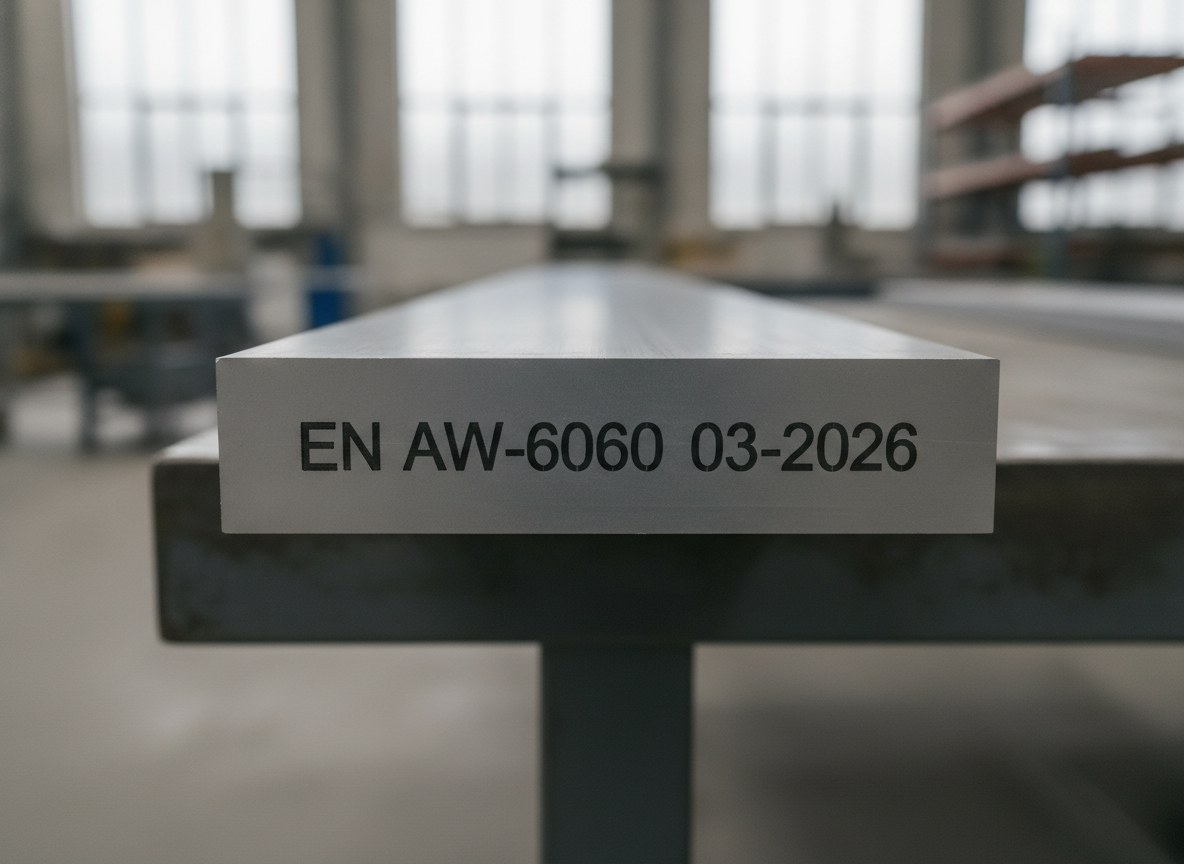
Treść do znakowania w stolarce okiennej to niemal zawsze ten sam rdzeń informacyjny: oznaczenie stopu — na profilach architektonicznych przeważają EN AW-6060 i EN AW-6063 — numer wytopu, partia oraz numer referencyjny zlecenia. Dane te towarzyszą profilowi w drodze do cięcia, montażu z przekładką termiczną i kontroli mechanicznych, i muszą pozostać powiązane z właściwym prętem na całym łańcuchu.
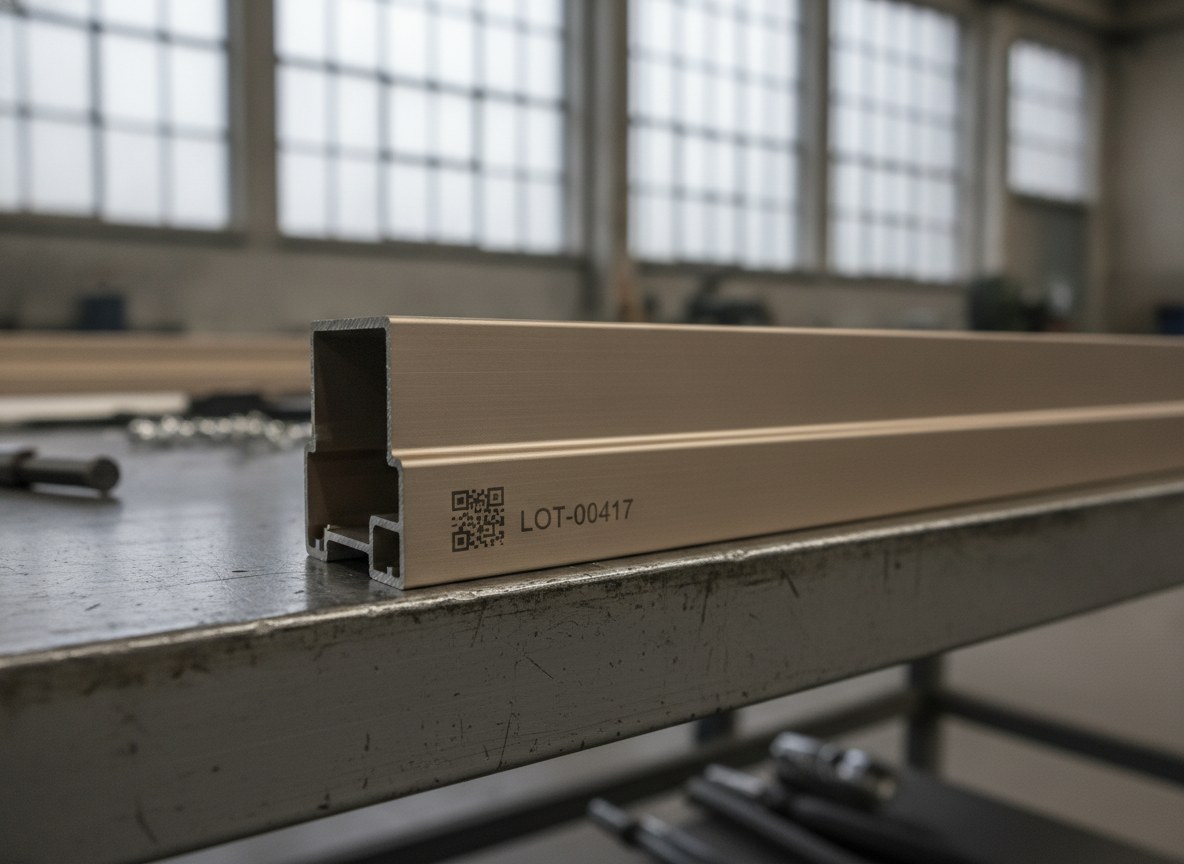
Tu pojawia się decyzja tyleż techniczna, co estetyczna: gdzie znakować. Profil ma powierzchnię widoczną, która pozostaje odsłonięta po zamontowaniu stolarki, oraz kanaliki lub rowki wewnętrzne, które znikają pod uszczelkami, szczotkami i złączami. Umieszczenie znakowania na powierzchni niewidocznej zachowuje wygląd profilu bez rezygnacji z identyfikowalności: kod jest, jest czytelny na etapie obróbki, ale nie pogarsza estetyki gotowej stolarki.
Co do czytelności warto zachować rozróżnienie, które lepiej trzymać wyraźnie: grading kodu to kontrola jakości możliwa do zastosowania w linii, natomiast weryfikacja formalna wymaga kontrolowanych warunków laboratoryjnych. W linii nadzoruje się grading, aby od razu wychwycić pogorszone znakowanie; różnicy między poziomami kontroli poświęciliśmy artykuł o różnicy między odczytem, gradingiem a weryfikacją kodów.
Integracja z cięciem na wymiar
Znakowanie on-the-fly ma pełny sens tylko wtedy, gdy współpracuje z sąsiednimi stacjami, a najbardziej krytyczną jest cięcie na wymiar. Ciągły pręt staje się odcinkami, a każdy odcinek musi nieść własną identyfikację: to wymusza skoordynowanie powtarzania znakowania z krokiem cięcia, tak aby żaden przycięty element nie pozostał bez kodu ani nie niósł go uciętego w połowie. Znakowanie w locie pozwala pisać na poruszającym się pręcie i synchronizować informację z logiką cięcia, bez dedykowanych postojów.
To ta sama zasada, dzięki której dobrze zintegrowane znakowanie przestaje być izolowaną stacją i staje się inteligentnym węzłem linii produkcyjnej. O tego rodzaju integracji, gdzie laser wpinany w istniejący łańcuch odbiera dane i polecenia od sterowania linii, opowiedzieliśmy również w przypadku lasera światłowodowego zintegrowanego z linią produkcyjną: logika jest przenośna z komponentów na profil ciągły.
On-the-fly czy stop&mark? Gdzie leży próg (dla kogo jest przeznaczone, a dla kogo nie)
Końcowe pytanie jest uczciwe: czy naprawdę trzeba znakować w locie? Odpowiedź zależy od porównania dwóch sposobów pracy. W trybie stop&mark profil zatrzymuje się na czas znakowania i rusza dalej: to najprostszy wybór, daje najwyższą jakość, bo znakuje na nieruchomym elemencie, i ma sens, gdy linia może indeksować, wolumeny są ograniczone, zmiany formatu częste lub treść złożona. W trybie on-the-fly pręt nigdy się nie zatrzymuje: to wybór wymuszony, gdy wytłaczanie jest naprawdę ciągłe, a każdy postój propaguje spiętrzenie na wcześniejszych etapach.
Próg nie jest zatem uniwersalną liczbą, lecz przecięciem trzech czynników: wymaganej wydajności, realnej możliwości zatrzymania linii oraz gęstości treści do znakowania. Dopóki linia toleruje mikroprzestoje, a wolumeny na to pozwalają, stop&mark pozostaje racjonalnym rozwiązaniem. Gdy zatrzymanie kosztuje więcej, niż jest warta prostota, lub gdy przepływ nie dopuszcza postojów, on-the-fly staje się jedyną możliwą drogą.
Znakowanie w locie profili aluminiowych jest przeznaczone dla tych, którzy wytłaczają w sposób ciągły, znakują stop i partię na każdym pręcie i integrują za sobą cięcie na wymiar o wysokim rytmie. Nie jest natomiast wyborem, za którym warto podążać dla tych, którzy pracują na krótkich partiach, z wieloma zmianami profilu i linią, która i tak zatrzymuje się z innych powodów: w takim kontekście stacja stop&mark, prostsza w zarządzaniu, pokrywa potrzebę przy mniejszej złożoności. Właściwy wybór rozstrzyga się na procesie, a nie na zasadzie.

Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.