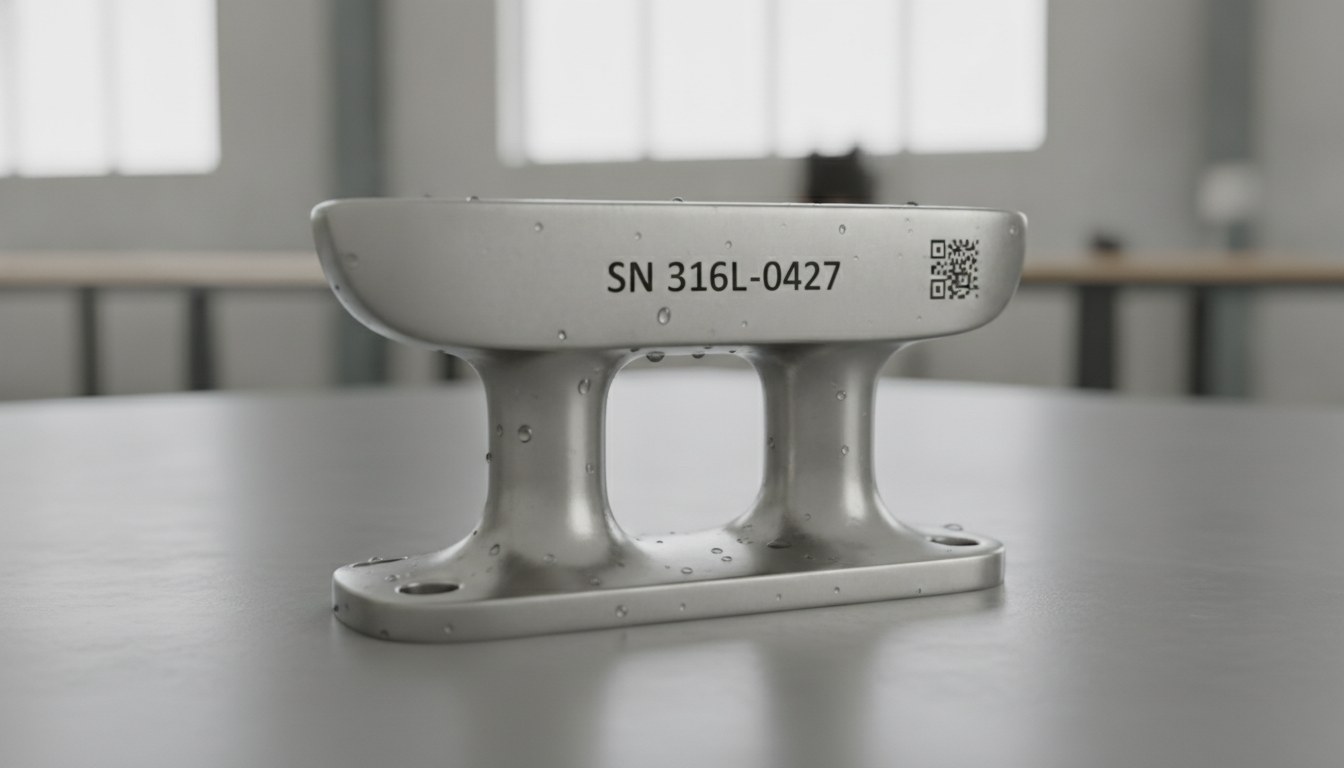
Producenci bloczków, sztag relingowych, podstaw relingu, knag oraz tabliczek identyfikacyjnych na pokład pracują z ograniczeniem, które nie dotyczy estetyki: kod HIN, numer seryjny i dane producenta muszą pozostać czytelne przez dziesięciolecia, w ciągłej eksploatacji w warunkach mgły solnej, promieniowania UV i cykli suchy-mokry. Na niektórych z tych komponentów oznakowanie nie jest wyborem, lecz obowiązkiem normatywnym.
Problem w tym, że morze nie wybacza błędów procesowych. Oznakowanie zaprojektowane zgodnie z logiką przemysłową — głębokie, o wysokim kontraście, „które dobrze widać przy odbiorze” — na komponencie morskim może stać się punktem, od którego zaczyna się korozja. A gdy korozja miejscowa zaatakuje już dno znaku lub modułu DataMatrix, kod przestaje być czytelny na długo przed końcem okresu użytkowania elementu.

Znakowanie laserem światłowodowym mierzy się dokładnie z tym kompromisem: uzyskać trwały znak o wysokim kontraście bez naruszania warstwy chroniącej metal przed korozją. Wymaga to jednak myślenia o materiale, a nie o znaku.
Materiały pokładu i ich reakcja na laser światłowodowy
Osprzęt pokładowy skupia się na trzech rodzinach materiałów, z których każda ma odmienny mechanizm ochrony przed korozją. Morska stal nierdzewna, zwykle AISI 316L, jest odporna dzięki cienkiej warstwie pasywnej tlenku chromu, która samoczynnie się odtwarza w obecności tlenu. Aluminium do zastosowań jachtowych jest niemal zawsze anodowane: ochronę stanowi zwarta warstwa anodowa uzyskana drogą elektrochemiczną. Laminat poliestrowo-szklany z kolei powierza barierę żelkotowi.

Laser światłowodowy o długości fali 1064 nm dobrze sprawdza się na obu metalach, ponieważ jego długość fali jest efektywnie pochłaniana przez powierzchnie metalowe i pozwala modulować dostarczanie ciepła od zwykłego utleniania powierzchniowego aż po ubytek materiału. Na laminacie poliestrowo-szklanym natomiast ta sama długość fali jest słabo pochłaniana przez żelkot i włókna szklane: wynik jest niestabilny, co jest jednym z powodów, dla których na tych komponentach często preferuje się dedykowaną tabliczkę metalową.
Dlaczego zbyt głębokie oznakowanie otwiera drogi korozji
Na stali nierdzewnej pokusa przemysłowa polega na głębokim grawerowaniu, aby zagwarantować, że kod „nie zniknie”. W środowisku morskim jest to działanie przeciwskuteczne. Usuwanie materiału oznacza miejscowe usunięcie warstwy pasywnej i utworzenie mikrorowków o nieregularnej powierzchni: geometrii sprzyjających korozji szczelinowej i pittingowi, dwóm typowym mechanizmom miejscowego ataku charakterystycznym dla wody słonej. Dno grawerowanego znaku staje się pułapką, w której zalegają chlorki.

Dochodzi do tego kwestia termiczna. Nadmierne i przedłużone dostarczanie ciepła może wprowadzić stal w zakres uczulenia, w którym chrom wytrąca się w postaci węglików na granicach ziaren i zubaża w chrom sąsiednie strefy — dokładnie te, które powinny gwarantować pasywność. Zbyt „termiczne” oznakowanie może zatem osłabić odporność na korozję w otoczeniu znaku, nawet bez usuwania dużej ilości materiału.
Wynikająca z tego reguła procesowa jest sprzeczna z przemysłowym przyzwyczajeniem: w zastosowaniach morskich najlepsze oznakowanie jest często najmniej inwazyjne, a nie najgłębsze. Liczy się stabilność kontrastu w czasie, a nie głębokość rowka.
Kontrolowany annealing: znakowanie stali nierdzewnej bez naruszania jej pasywności
Na stali nierdzewnej drogą spójną z życiem morskim jest oznakowanie w technice wyżarzania (annealing): wiązka podgrzewa powierzchnię w sposób kontrolowany i tworzy ciemną, przylegającą warstwę tlenku, bez usuwania metalu. Znak lub moduł pozostają na równi z powierzchnią, która pozostaje gładka i ciągła. Nie ma rowków, w których chlorki mogłyby zainicjować pitting, a otaczająca warstwa pasywna pozostaje zasadniczo nienaruszona.
Delikatnym punktem jest to, że annealing należy skalibrować: zbyt gruba warstwa tlenku lub źle rozłożona gęstość energii mogą z kolei stać się wadą. To właśnie tutaj dobór parametrów — mocy, częstotliwości, prędkości, nakładania linii — przestaje być kwestią estetyczną, a staje się kwestią trwałości. Pytaniem weryfikacyjnym nie jest „czy czyta się dzisiaj?”, lecz „czy czyta się po przedłużonym cyklu w mgle solnej zgodnie z ISO 9227 i po ekspozycji na UV?”.
Aluminium anodowane: znakowanie bez odsłaniania metalu
Na aluminium anodowanym rozumowanie jest lustrzane. Warstwa anodowa stanowi ochronę: grawerowanie jej aż do osiągnięcia metalu podstawowego odsłania nagie aluminium właśnie w miejscu oznakowania, które staje się ogniskiem korozji, a na anodowanych elementach barwionych — jasną plamą. Celem jest uzyskanie kontrastu przez modyfikację warstwy anodowej, a nie jej usuwanie.
Z laserem światłowodowym pracuje się przy niskiej fluencji, aby stworzyć kontrast wewnątrz grubości warstwy anodowej, zachowując ciągłość bariery. Jest to równowaga trudniejsza niż na stali nierdzewnej, ponieważ warstwa anodowa ma niewielkie grubości: okno procesowe należy znaleźć na rzeczywistym materiale klienta, uwzględniając rodzaj anodowania i ewentualne barwienie.
Wymóg morski i wymóg przemysłowy to nie to samo
Wiele specyfikacji oznakowania powstaje dla środowiska przemysłowego, gdzie testem odniesienia jest zaliczenie cyklu mgły solnej w laboratorium: jednorazowa kwalifikacja. Komponent jachtowy żyje natomiast w takim środowisku przez dziesięciolecia, w sposób ciągły, z dodatkowym obciążeniem w postaci promieniowania UV i naprężeń mechanicznych. Różnica nie jest kwestią stopnia, lecz natury: w zastosowaniach morskich oznakowanie nie tylko musi przetrwać test, lecz nie może samo wprowadzać słabego punktu w odporności elementu na korozję.
| Aspekt | Wymóg przemysłowy | Wymóg morski |
|---|---|---|
| Środowisko | Test mgły solnej w laboratorium | Ciągła ekspozycja przez dziesięciolecia na sól i UV |
| Cel znaku | Czytelność i kontrast przy odbiorze | Trwałość bez inicjowania korozji miejscowej |
| Głębokość | Często większa, aby zapewnić znak | Minimalna: zachować warstwę pasywną lub anodową |
| Weryfikacja | Natychmiastowa czytelność kodu | Czytelność po mgle solnej ISO 9227 i ekspozycji na UV |
Do tego dochodzi obowiązek. W przypadku rekreacyjnych jednostek pływających przepisy europejskie nakazują trwałe naniesienie numeru identyfikacyjnego kadłuba (HIN/CIN) oraz tabliczki producenta, z wymogami nieusuwalności i odporności na manipulacje określonymi przez branżowe normy. Identyfikowalność nie jest tu procesowym dodatkiem: jest wymogiem zgodności, który znak musi gwarantować przez cały okres życia łodzi.
Kiedy wystarczy tabliczka, a kiedy potrzebne jest oznakowanie bezpośrednie
Bezpośrednie oznakowanie laserem światłowodowym ma sens na metalowych komponentach pokładu — bloczkach, podstawach, sztagach relingowych, okuciach ze stali nierdzewnej i aluminium — gdzie znak może zostać zintegrowany z materiałem bez naruszania jego ochrony. Jest to naturalny wybór, gdy element jest metalowy, powierzchnia na to pozwala i chce się wyeliminować ryzyko, że naklejka lub domocowana tabliczka odpadnie podczas eksploatacji.
Nie jest to jednak odpowiedź uniwersalna. Na laminacie poliestrowo-szklanym i na kompozytach, gdzie laser światłowodowy pracuje niestabilnie, oznakowana tabliczka metalowa ze stali nierdzewnej lub aluminium anodowanego, zamocowana na stałe, pozostaje rozwiązaniem najsolidniejszym i najlepiej weryfikowalnym. To samo dotyczy sytuacji, gdy przepisy wymagają określonego umiejscowienia lub formatu, którego komponent nie oferuje.
Podsumowując: w zastosowaniach morskich kryterium nie jest to, jak głęboki czy widoczny jest znak, lecz jak długo pozostaje czytelny, nie stając się sam ogniskiem korozji. Zdefiniowanie tej równowagi — materiał po materiale, z rzeczywistymi próbami odporności — to właśnie to, co odróżnia oznakowanie trwające jeden sezon od takiego, które trwa tyle, co łódź.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.