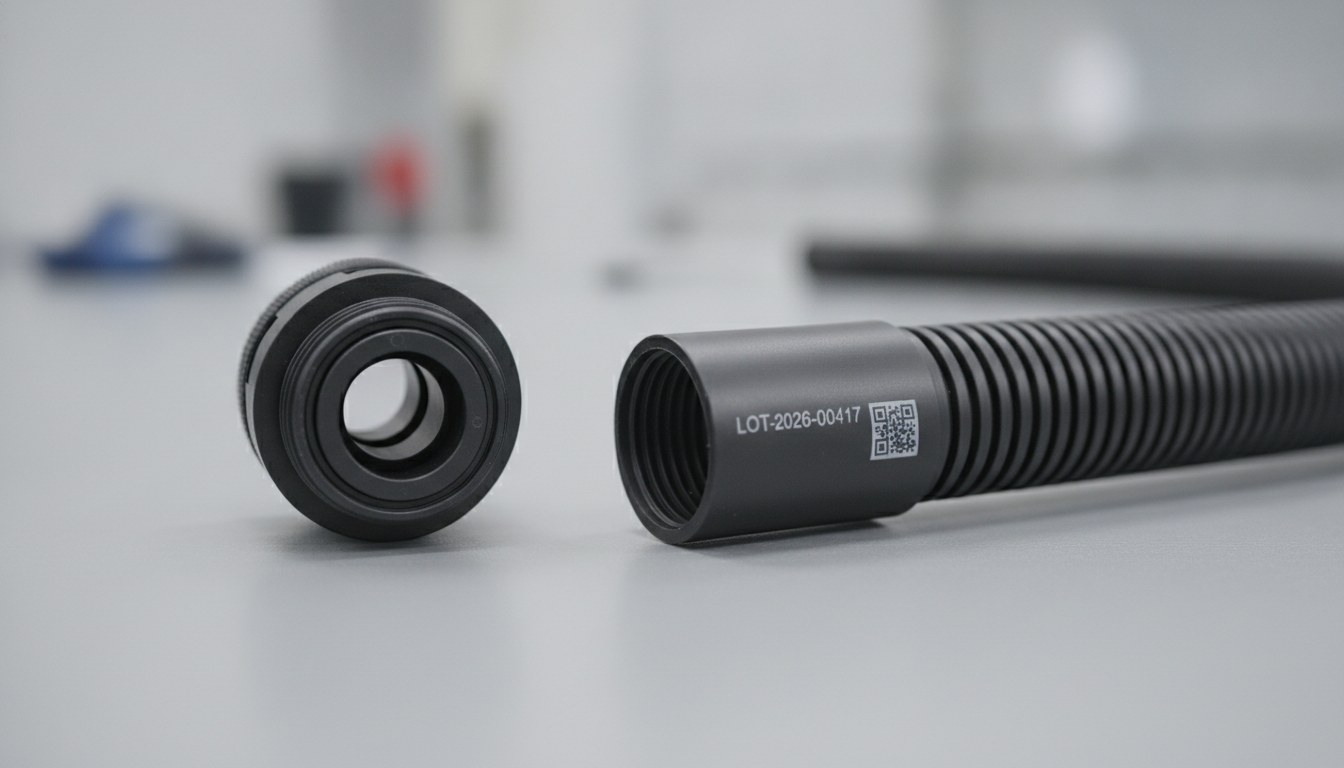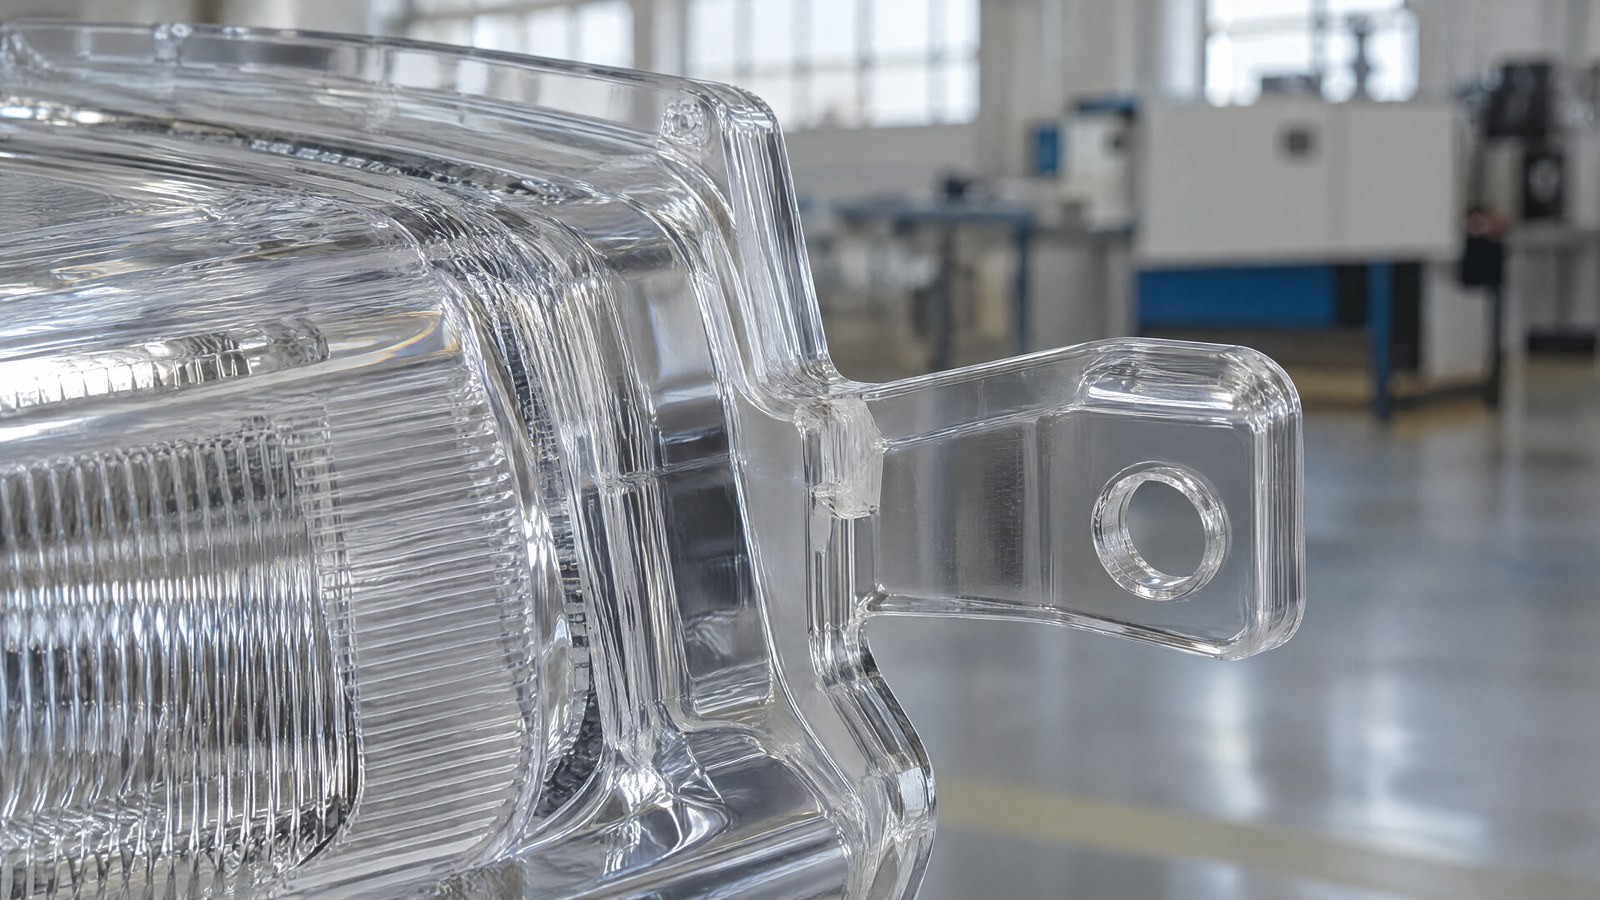
Kto zajmuje się formowaniem wtryskowym elementów z tworzyw sztucznych, dobrze zna ostatni etap cyklu: oddzielenie detalu od wlewka, czyli od zestalonego kanału zasilającego, który doprowadza stopiwo żywicy do gniazda formy. To operacja z pozoru banalna, ale to właśnie tutaj decyduje się wygląd punktu odcięcia, czystość powierzchni i — często — ilość braków, które nie przechodzą kontroli wizualnej.
Oddzielenie można wykonać na dwa bardzo różne sposoby. Cięcie mechaniczne — okrawanie, cięcie nożycowe, szczypce — to metoda historyczna i nadal sprawdza się w wielu produkcjach. Degating laserowy oddziela wlewek bezstykowo, za pomocą wiązki, która obrabia materiał w punkcie odcięcia. Ten artykuł porównuje obie drogi pod kątem tego, co naprawdę liczy się dla osób zarządzających produkcją: jakości krawędzi, pozostałości, zużycia, powtarzalności i integracji w linii — wskazując również, kiedy cięcie mechaniczne pozostaje najbardziej racjonalnym wyborem.
Oddzielenie wlewka to krytyczny punkt cyklu
Wlewek nie jest szczegółem estetycznym. Miejsce, w którym był połączony (gate, przewężka), to strefa przejścia między funkcjonalną geometrią detalu a materiałem odpadowym, a sposób, w jaki następuje oddzielenie, pozostawia trwały ślad. Na elemencie widocznym — ramce, prowadnicy świetlnej, wewnętrznym panelu samochodowym — ten punkt musi być płaski i czysty; na elemencie funkcjonalnym musi być pozbawiony pęknięć lub odkształceń, które osłabiałyby strefę. W obu przypadkach metoda odcięcia wchodzi bezpośrednio do specyfikacji jakościowej detalu.
Cięcie mechaniczne: gdzie się sprawdza i co pozostawia na detalu
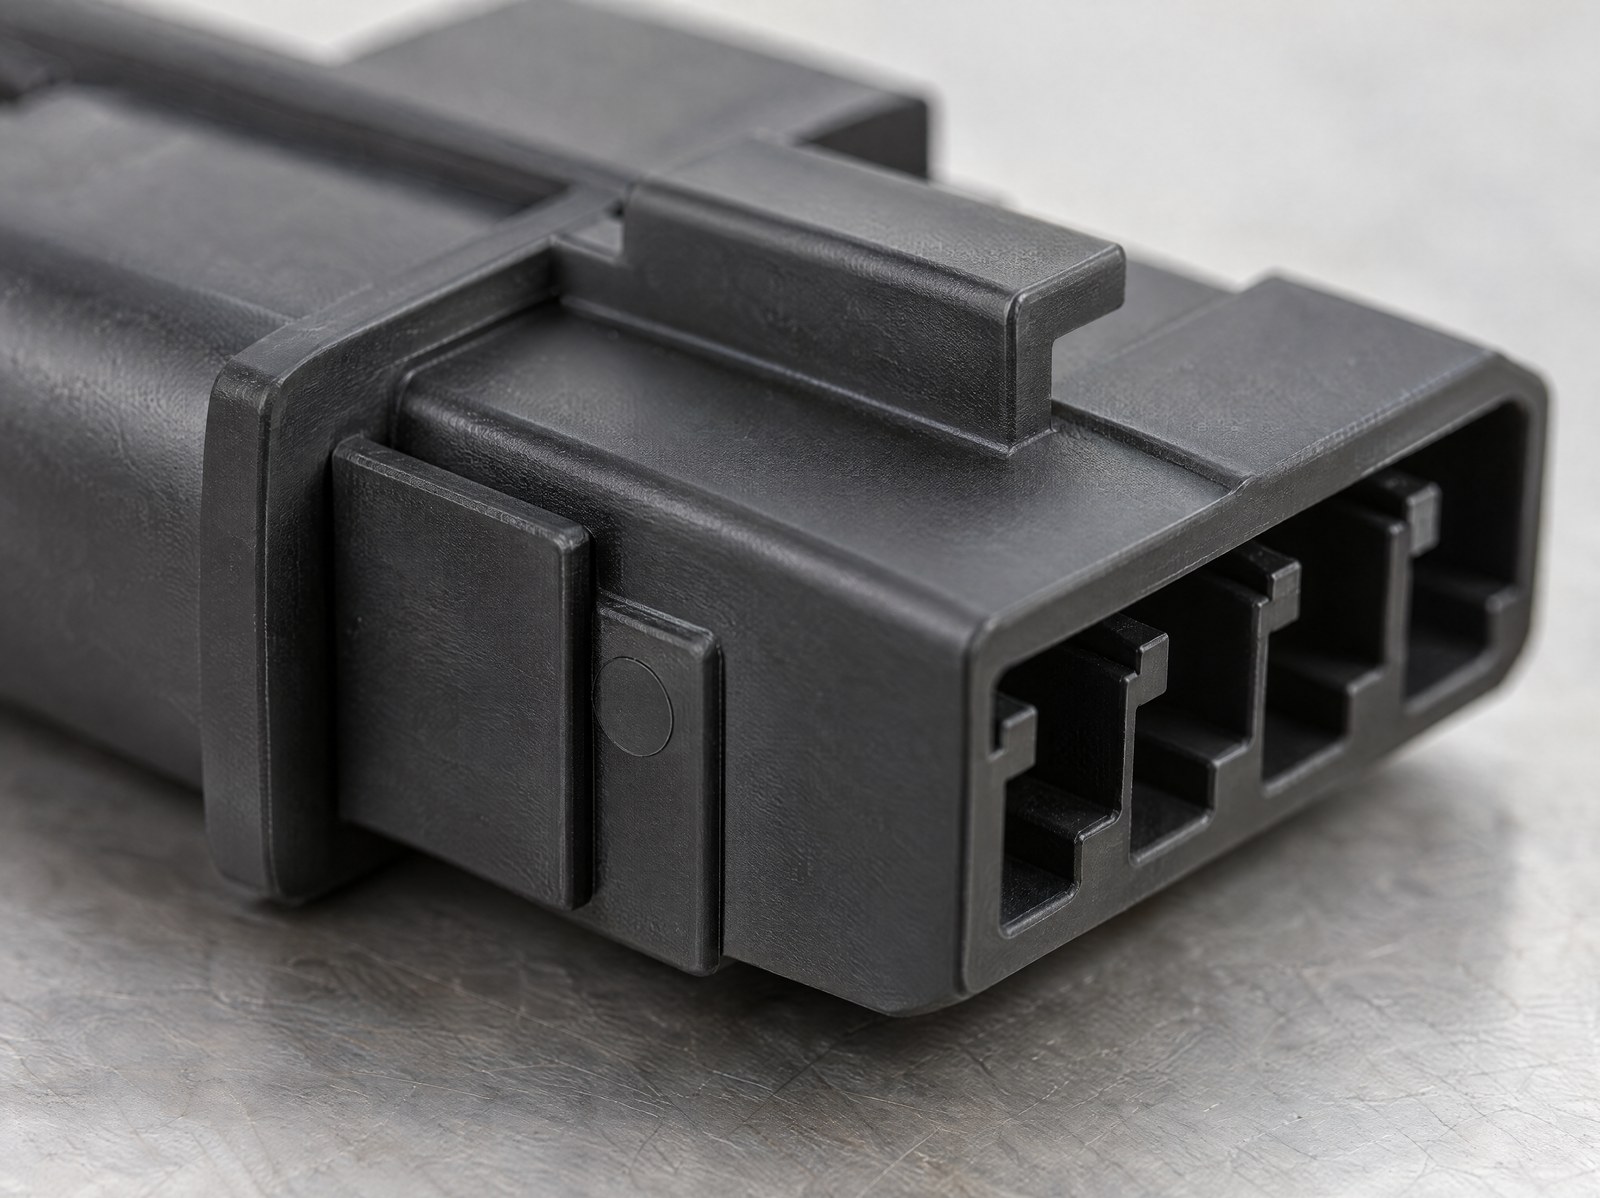
Cięcie mechaniczne jest szybkie, bezpośrednie i w pełni odpowiednie, gdy przewężka jest gruba, geometria punktu odcięcia jest dostępna, a tolerancja estetyczna szeroka. Dobrze naostrzone ostrze lub szczypce na żywicy, która dobrze się tnie, dają akceptowalne oddzielenie w ułamku sekundy — i trudno pokonać tę prostotę przy dużych wolumenach detali technicznych, które nie są widoczne.
Ograniczenia pojawiają się, gdy detal jest widoczny lub materiał jest wrażliwy. Kontakt narzędzia wywiera naprężenie na strefę odcięcia: na żywicach napełnianych, wzmacnianych włóknem lub kruchych może to powodować mikropęknięcia, wybielenia (stress whitening) lub rozwłóknioną krawędź. Pozostają następnie zadziory i wypływki do obróbki wykańczającej, a także powstają pyły i drobne wióry, które osadzają się na detalu lub w środowisku pracy. Na koniec ostrza się zużywają: ostrze tracące ostrość stopniowo pogarsza krawędź, a moment jego wymiany nie zawsze pokrywa się z kontrolowanym progiem jakości.
Degating laserowy: bezstykowe oddzielenie wlewka
Degating laserowy rozwiązuje ten sam problem na drodze termicznej, a nie mechanicznej. Wiązka zostaje skierowana na punkt odcięcia i usuwa materiał wzdłuż ścieżki zdefiniowanej programowo, oddzielając wlewek od detalu bez fizycznego dotykania powierzchni. Brak kontaktu eliminuje u źródła naprężenie mechaniczne w strefie odcięcia: nie ma ostrza, które naciska, więc nie ma obciążenia generującego wybielenia lub mikropęknięcia na delikatnych żywicach.
Ścieżka cięcia jest danymi geometrycznymi w programie, a nie fizyczną pozycją narzędzia. To sprawia, że proces jest sterowalny: punkt odcięcia jest zawsze taki sam, cykl po cyklu, a profil krawędzi zależy od ustawionych parametrów, a nie od stanu naostrzenia ostrza. Laserowe usuwanie wlewków powstało właśnie dla przypadków, w których cięcie mechaniczne nie gwarantuje powtarzalnego i czystego punktu odcięcia.
Krawędź i pozostałości: porównanie, które liczy się na gotowym detalu
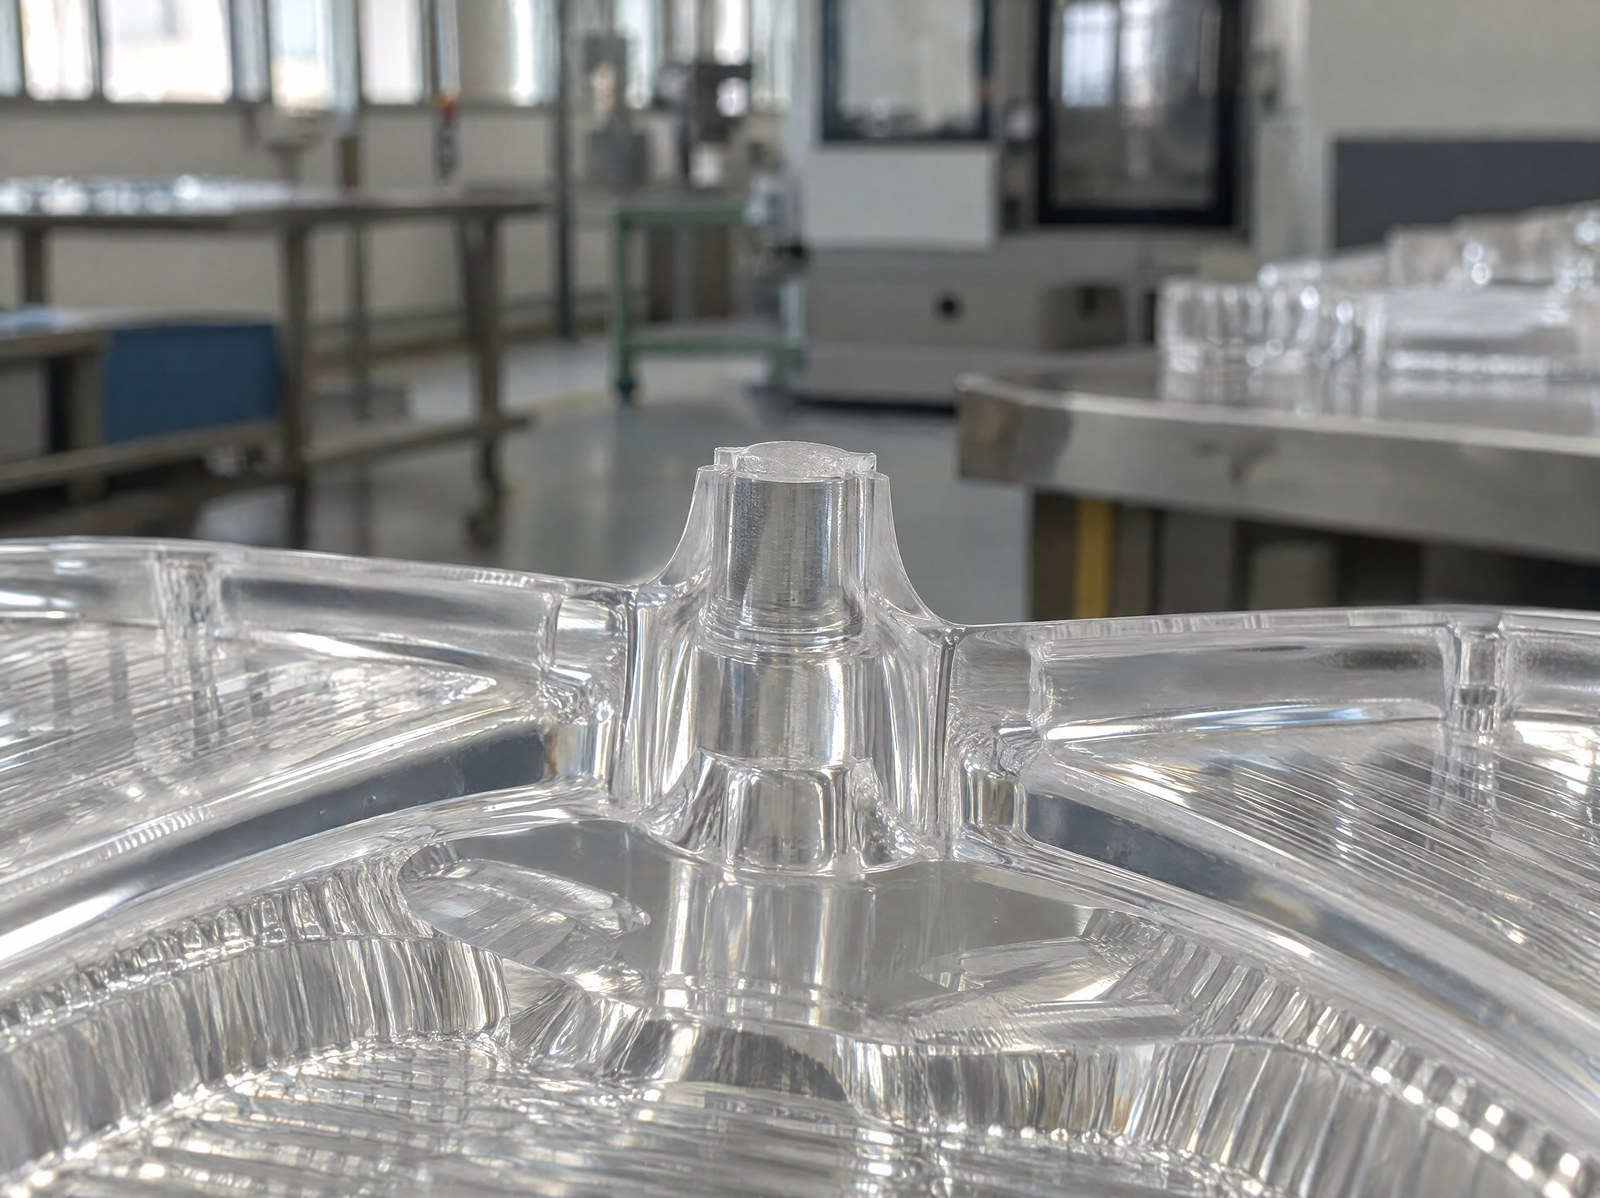
Na krawędzi różnica jest dostrzegalna okiem i w dotyku. Oddzielenie bezstykowe zwykle pozostawia czysty punkt, bez zadziorów i rozwłóknień typowych dla ostrza tracącego ostrość oraz bez wybielonej strefy, która czasem towarzyszy okrawaniu materiałów sztywnych. Na elementach optycznych oświetlenia aspekt ten ma specyficzny i znany wymiar: pozostałości i mikrocząstki pozostawione przez nieprecyzyjne oddzielenie mogą migrować i skraplać się na powierzchniach wewnętrznych — zjawisko, które omówiliśmy, pisząc o efekcie foggy w degatingu laserowym. Czysta krawędź i proces zarządzający dymem za pomocą miejscowego odciągu redukują źródło problemu, zamiast nadrabiać je na dalszych etapach.
| Aspekt | Cięcie mechaniczne | Degating laserowy |
|---|---|---|
| Kontakt z detalem | Ostrze lub szczypce w kontakcie | Brak kontaktu |
| Krawędź punktu odcięcia | Możliwe zadziory i rozwłóknienia | Czysta krawędź, bez zadziorów |
| Pozostałości | Pyły i wióry na detalu | Dym odprowadzany miejscowym odciągiem |
| Naprężenie w strefie odcięcia | Występuje naprężenie mechaniczne | Brak naprężenia mechanicznego |
| Zużycie | Ostrza do naostrzenia i wymiany | Proces bez ostrza do wymiany |
| Zmiana wariantu | Nowe oprzyrządowanie lub maski | Nowa ścieżka programowa |
Powtarzalność i zużycie: co się zmienia przy dużych wolumenach
Na pojedynczym detalu obie technologie mogą dawać zbliżone wyniki; dopiero na długości serii drogi się rozchodzą. W cięciu mechanicznym jakość krawędzi jest związana z częścią, która się zużywa: w miarę jak ostrze traci ostrość, wypływka rośnie, a naprężenie detalu wzrasta aż do wymiany. Wprowadza to zmienność na przestrzeni partii, którą trzeba nadzorować kontrolami i planową konserwacją.
Degating laserowy nie ma ostrza, które się zużywa: wynik zależy od stabilnych parametrów i od ścieżki programowej, więc krawędź pierwszego detalu i krawędź ostatniego w serii są sterowane tą samą logiką. Dla produkcji, która mierzy jakość powtarzalnością — i która musi ją uzasadnić w ramach kontroli procesu — ta stabilność jest często prawdziwym argumentem, bardziej niż szczytowa jakość osiągalna na pojedynczej próbce.
Integracja w linii i elastyczność przy zmianie detalu
Ponieważ degating laserowy jest sterowany programowo, zmiana elementu oznacza przywołanie innej ścieżki, a nie oprzyrządowanie nowych ostrzy czy dedykowanych masek. Przy produkcjach o wielu wariantach lub małych partiach ta elastyczność wpływa na czas przezbrojenia bardziej niż jakakolwiek jednostkowa wartość prędkości. Cela laserowa może ponadto działać jako węzeł zintegrowany w linii, w synchronizacji z wtryskarką i transportem, oraz łączyć oddzielanie z nanoszeniem oznaczeń identyfikowalności na tym samym detalu w tym samym stanowisku. Cięcie mechaniczne pozostaje łatwiejsze do zintegrowania, gdy geometria jest stała, a format niemal się nie zmienia.
Kiedy cięcie mechaniczne pozostaje właściwym wyborem
Degating laserowy nie zastępuje cięcia mechanicznego w każdej sytuacji. Na bardzo grubych i masywnych przewężkach, na wlewkach o dużym przekroju lub na żywicach, które tną się czysto i nie są widoczne, okrawanie pozostaje najprostszą, najszybszą i najtańszą do oprzyrządowania drogą: dodawanie źródła laserowego tam, gdzie narzędzie dobrze rozwiązuje problem, nie ma sensu technicznego. Laser uzasadnia się wtedy, gdy punkt odcięcia jest krytyczny dla estetyki lub funkcji, gdy materiał jest wrażliwy na naprężenie mechaniczne, gdy pozostałości stanowią problem jakościowy na dalszych etapach lub gdy zmienność krawędzi na przestrzeni serii jest nieakceptowalna. W praktyce to w elementach widocznych, w żywicach delikatnych lub napełnianych oraz w produkcjach wielowariantowych oddzielanie bezstykowe pokazuje swoją wartość; gdzie indziej szczypce nadal świetnie wykonują swoją pracę.

Public Relations Manager | LASIT
Public Relations Manager w LASIT od 2019 roku, Claudia Neri odpowiada za zarządzanie działem Marketingu i Komunikacji. Opracowuje strategię komunikacji firmy, koordynując działania z zakresu public relations, promocji marki i komunikacji instytucjonalnej na rynku włoskim i międzynarodowym.