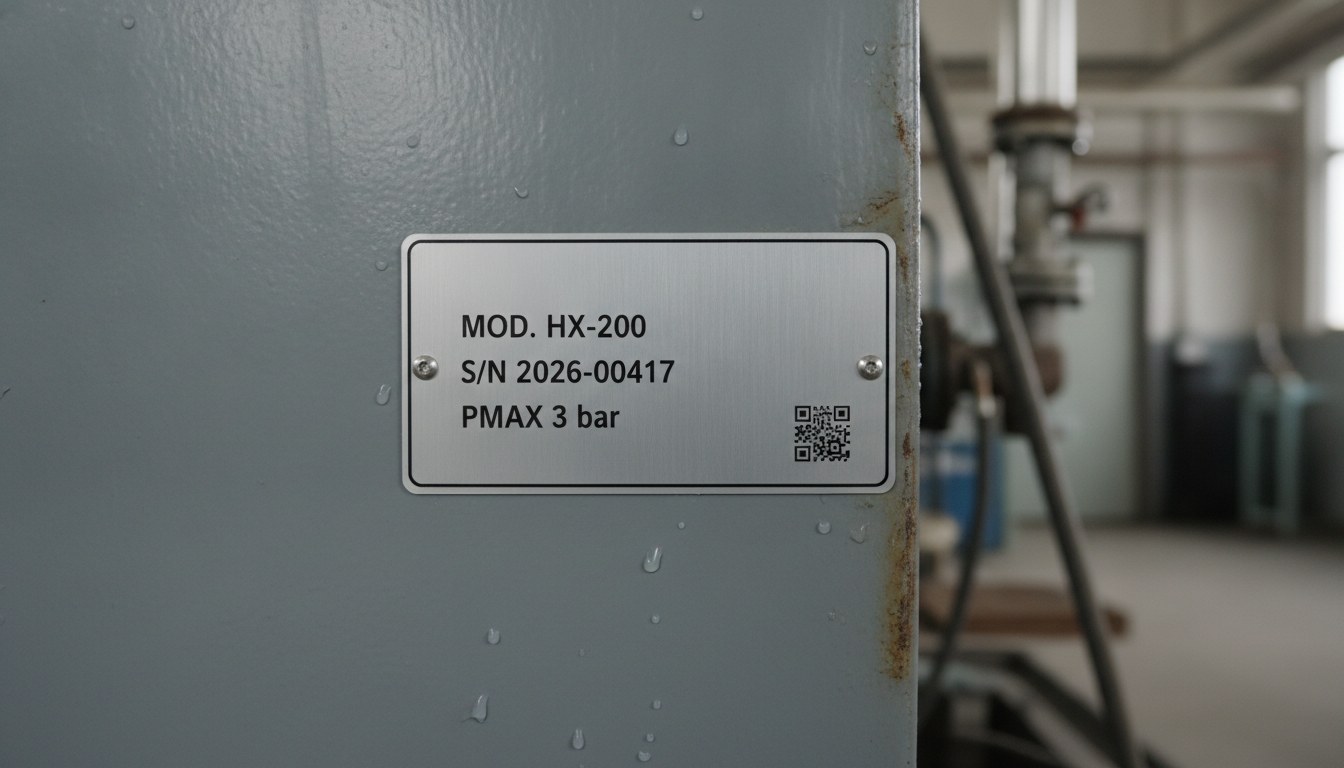
W branży grzewczo-sanitarnej tabliczka znamionowa pracuje w jednym z najbardziej wymagających środowisk dla drukowanej informacji, a często jest to element, któremu na etapie projektowania poświęca się najmniej uwagi. Na kotle, pompie ciepła czy wymienniku zainstalowanym od lat producent, numer seryjny, ciśnienie maksymalne, moc i klasa sprawności muszą pozostać czytelne właśnie wtedy, gdy są potrzebne: podczas przeglądu, konserwacji lub kontroli zgodności. Jeśli w tym momencie samoprzylepna tabliczka się odklei albo atrament wyblaknie, dana jest bezpowrotnie stracona, a wraz z nią możliwość zamówienia właściwej części zamiennej lub udokumentowania urządzenia.
Przyczyna tkwi w środowisku. W pomieszczeniach technicznych powietrze jest ciepłe i nasycone wilgocią, a powierzchnia metalu nieustannie przechodzi powyżej i poniżej punktu rosy: kondensat osadza się, zalega, odparowuje i wraca, cykl po cyklu. To ciągłe obciążenie, które działa przez cały okres eksploatacji urządzenia właśnie na te nośniki — klej naklejki, warstwę atramentu — które powinny utrzymywać daną na miejscu.
Bezpośrednie znakowanie laserowe rozwiązuje problem u źródła, ponieważ niczego nie dodaje do powierzchni: modyfikuje sam metal. Nie jest jednak właściwą odpowiedzią dla każdej powierzchni i każdego układu graficznego, dlatego warto zobaczyć, gdzie naprawdę wygrywa, a gdzie tabliczka lub sitodruk pozostają lepszym wyborem.
Dlaczego naklejka i atrament zawodzą tam, gdzie jest kondensat
Samoprzylepna tabliczka żyje dzięki swojej warstwie kleju, a w pomieszczeniu technicznym wilgoć niemal zawsze znajduje drogę pod warstwę. Gdy temperatura spada poniżej punktu rosy, woda skrapla się właśnie na granicy styku, cykle rozszerzalności między metalem a klejem pracują na krawędzi, aż ją unoszą, i stamtąd odklejanie postępuje, niosąc ze sobą tlenek, który zaburza odczyt. Atrament, natryskowy lub sitodrukowy, jest z definicji cienką naniesioną warstwą: wilgoć, lekko kwaśny kondensat, detergenty i ścieranie ją zużywają. Sitodruk z atramentami utwardzanymi trzyma się lepiej niż natrysk rozpuszczalnikowy, ale pozostaje warstwą na powierzchni, a nie jej częścią. Właśnie tutaj bezpośrednie znakowanie laserowe w porównaniu z drukiem natryskowym atramentem zaczyna z przewagą strukturalną: nie ma żadnej warstwy, którą można by utracić.
Znak to materiał, a nie naniesiona warstwa
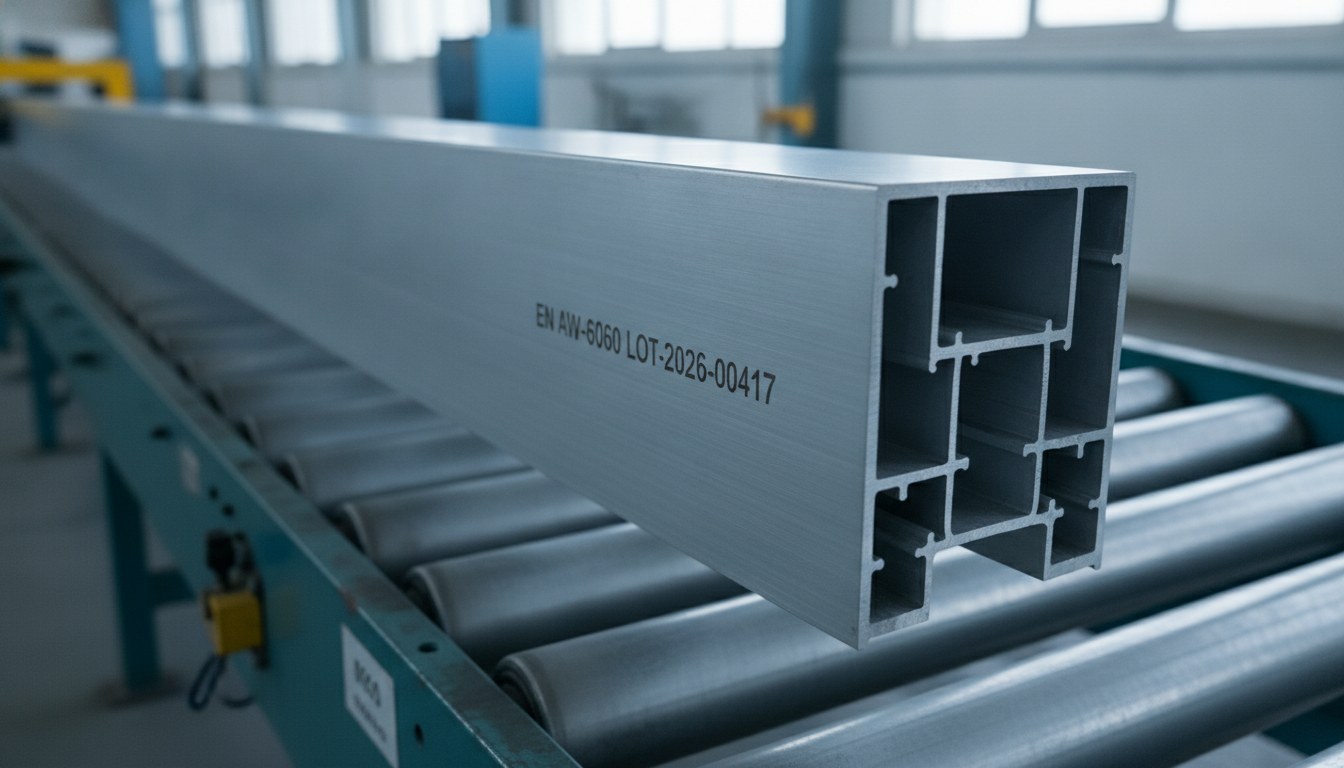
Laser niczego nie nanosi, modyfikuje warstwę powierzchniową metalu. W zależności od parametrów znak może być ciemnym tlenkiem powstałym w wyniku annealingu — zabarwieniem siatki tlenkowej bez usuwania materiału — albo mikrograwerunkiem usuwającym kilka mikronów materiału. W obu przypadkach nie ma ani kleju, ani pigmentu, a kondensat, wahania temperatury i detergenty nie znajdują naniesionej warstwy, którą mogłyby zaatakować. Znak typu annealing zachowuje stabilny kontrast pod każdym kątem i w każdym oświetleniu — warunek niezbędny zarówno dla odczytu danych znamionowych przez człowieka, jak i dla automatycznego odczytu kodów. Zachowanie zmienia się jednak wyraźnie w zależności od metalu i to właśnie tam decyduje się, czy bezpośrednie znakowanie jest naprawdę właściwym wyborem.
Blacha ocynkowana i lakierowana: znakować bez otwierania furtek korozji
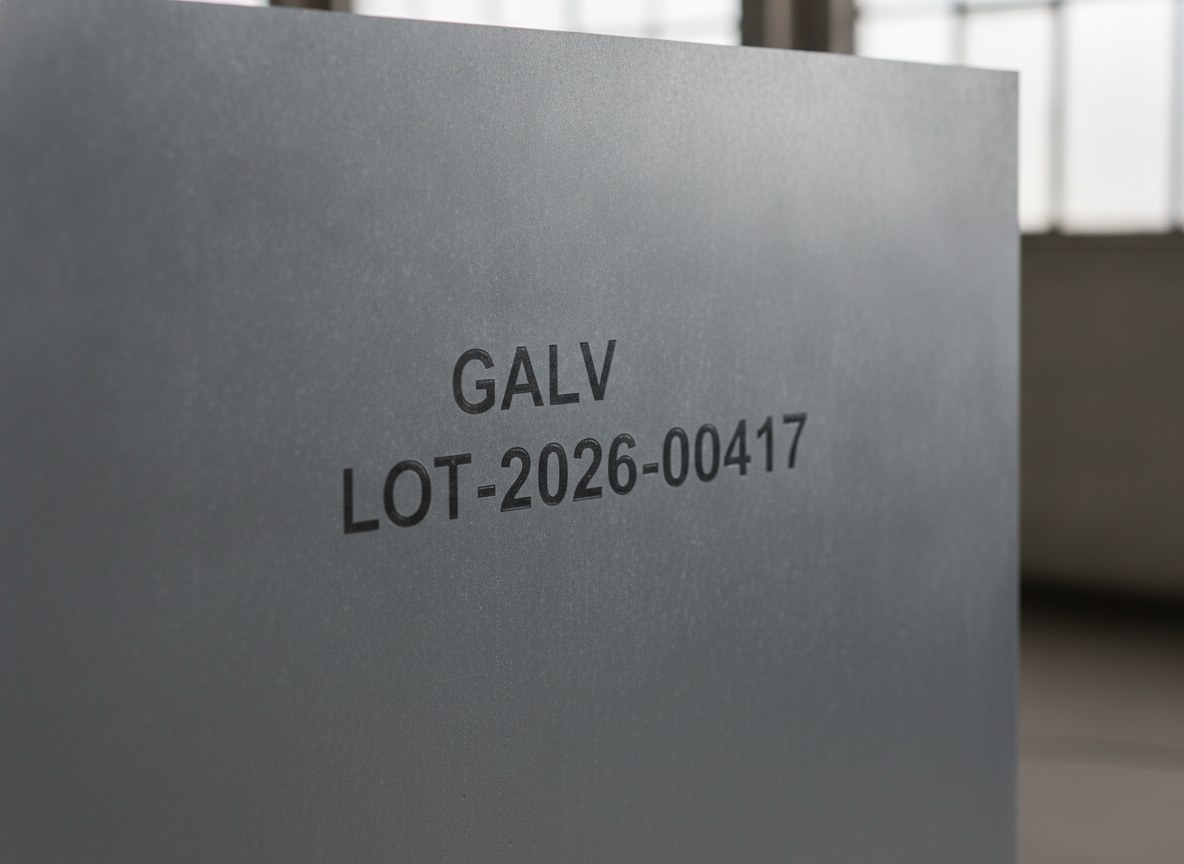
Na blasze ocynkowanej kusi, by znakować dla uzyskania kontrastu, usuwając cynk aż do odsłonięcia stali. W pomieszczeniu z kondensatem jest to dokładnie to, czego robić nie należy: tworzy się punkt pozbawiony ochrony, a rdza rusza właśnie od miejsca znakowania. Prawidłowe podejście polega na regulacji doprowadzanego ciepła — kontrolowany impuls, zwykle ze źródłem MOPA — aby przyciemnić warstwę bez jej usuwania, zachowując ciągłość ochrony antykorozyjnej.
To samo dotyczy blachy lakierowanej lub malowanej proszkowo: usunięcie lakieru aż do metalu daje natychmiastowy kontrast, ale odsłania podłoże na działanie wilgoci w miejscowym punkcie, podczas gdy lepiej jest oddziaływać na powłokę bez odsłaniania metalu pod spodem. To precyzyjna kontrola parametrów, bardziej niż sama moc, odróżnia trwałe znakowanie od takiego, które staje się zarzewiem korozji.
Stal nierdzewna i wymienniki płytowe: czarny annealing i stabilny kontrast
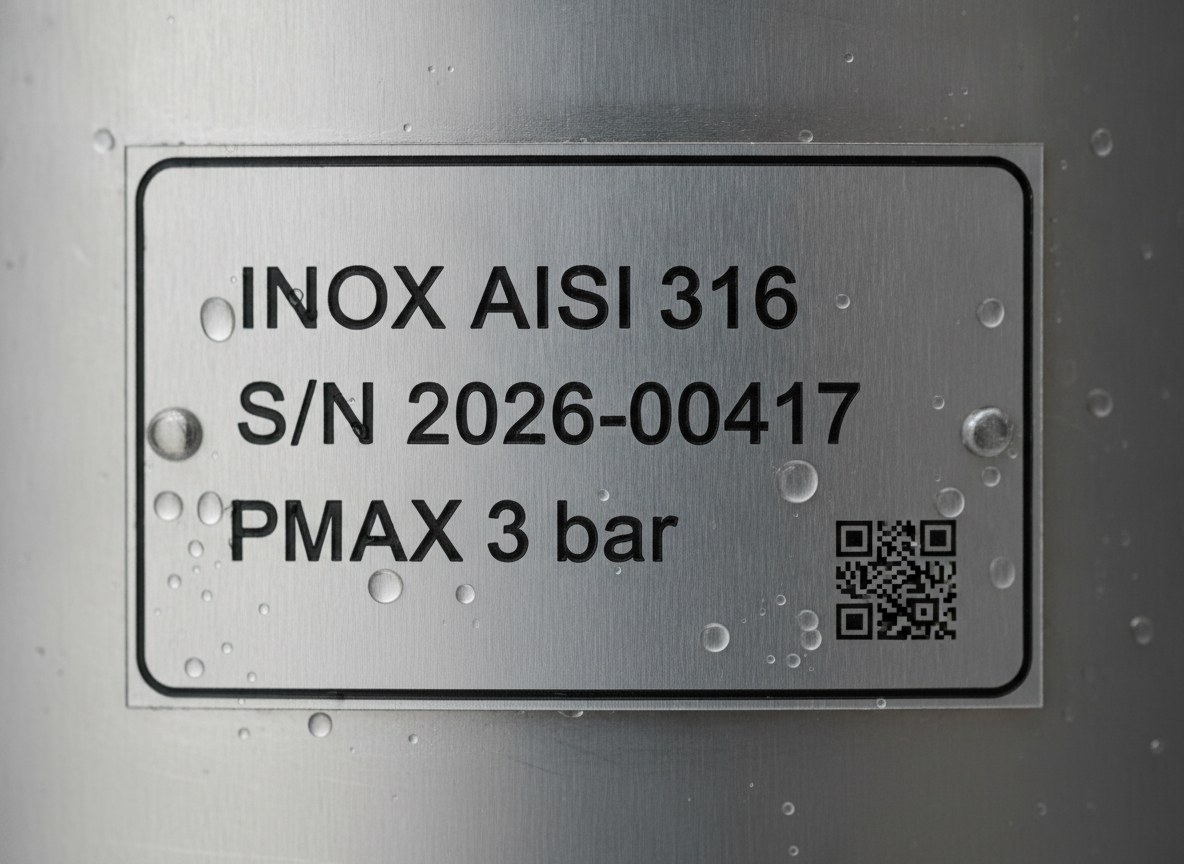
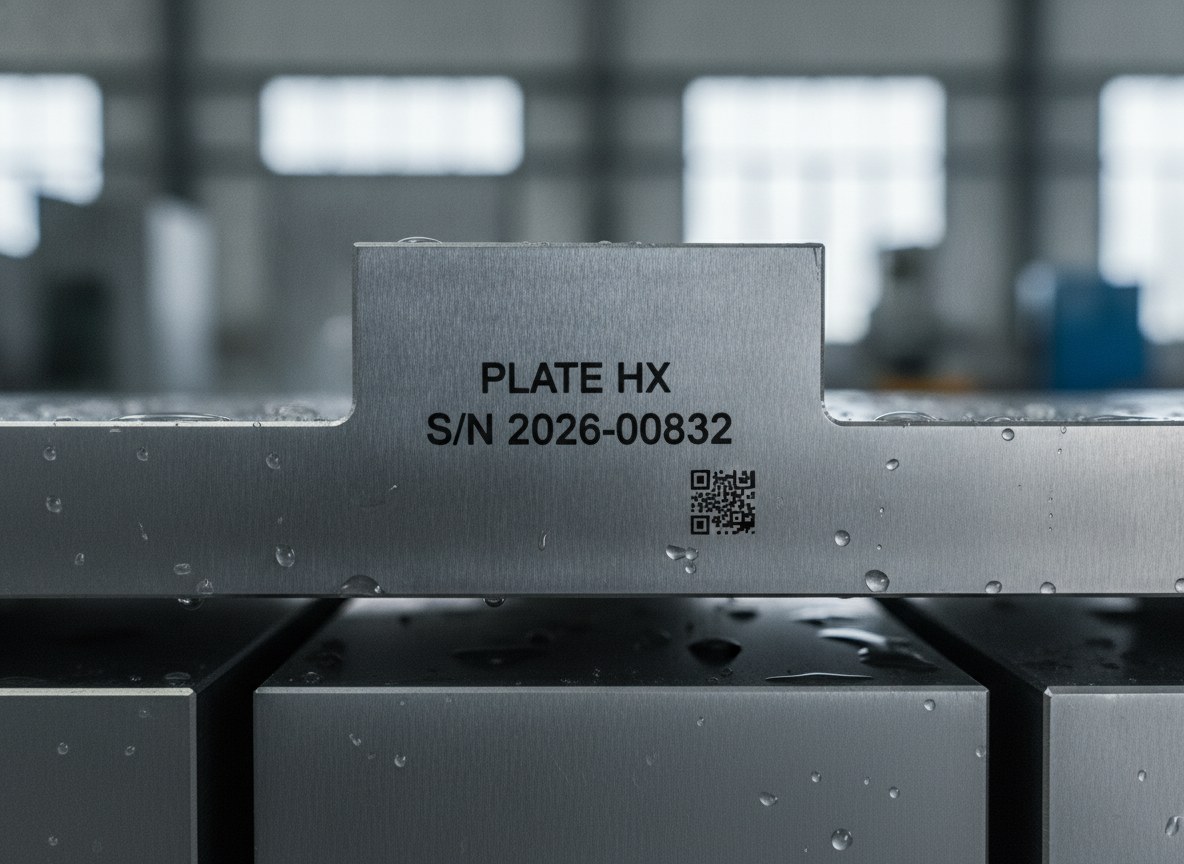
Stal nierdzewna to materiał idealny do bezpośredniego znakowania laserowego w środowisku wilgotnym. Annealing tworzy głęboki, czarny znak, zintegrowany z powierzchnią, który przetrwa kondensat i cykle termiczne bez degradacji. Ostrożność polega na dozowaniu energii: zbyt agresywny annealing może miejscowo naruszyć warstwę pasywną, dlatego parametr należy skalibrować tak, aby uzyskać niezbędny kontrast przy zachowaniu odporności na korozję, jak rozważa się to ogólnie przy obróbce powierzchniowej stali laserem. Wymienniki płytowe to przypadek modelowy: pakiety cienkich blaszek ze stali nierdzewnej, na których numer seryjny i dane muszą być wygrawerowane trwale, bez dodawania grubości ani nośników. Znak pozostaje częścią płyty i towarzyszy jej przez całe życie, w tym podczas etapów mycia i cykli temperaturowych eksploatacji.
Miedź i stopy odblaskowe: źródło robi różnicę
Miedź, powszechna w rurociągach, kolektorach i wymiennikach, to najtrudniejszy metal. Przy długości fali 1064 nm lasera światłowodowego jest bardzo odblaskowa i zbyt szybko odprowadza ciepło, przez co znak wychodzi niejednorodny. Właściwą drogą jest zmiana długości fali: źródło zielone o 532 nm jest znacznie lepiej pochłaniane przez miedź i daje czyste, powtarzalne znakowanie nawet na błyszczących powierzchniach. Na mosiądzu i brązie, typowych dla zaworów i złączek, laser światłowodowy znów się sprawdza i daje wyraźne, stabilne znaki. W branży grzewczo-sanitarnej nie istnieje „jeden” laser dobry do wszystkiego, lecz odpowiednie źródło dla każdego metalu: określenie go z wyprzedzeniem, na rzeczywistych materiałach produktu, jest tym, co pozwala uniknąć słabych znaków, które później zawodzą w terenie.
Czytelność danych obowiązkowych, mierzona w czasie
Wymóg nie brzmi „znakować”, lecz pozostać czytelnym po latach, gdy urządzenie już długo pracowało w wilgotnym środowisku. Obok danych alfanumerycznych coraz więcej tabliczek zawiera DataMatrix lub kod QR, który łączy numer seryjny z dokumentacją techniczną i danymi energetycznymi: nieczytelny kod to utracona dana. Stabilny kontrast znakowania laserowego jest tym, co czyni kod niezawodnym w czasie i umożliwia grading na linii — standard kontroli stosowany podczas produkcji — podczas gdy formalna weryfikacja jakości kodu pozostaje operacją wymagającą kontrolowanych warunków laboratoryjnych. Znak, który się nie odkleja i nie blaknie, jest warunkiem tego, by obie kontrole pozostały miarodajne.
Kiedy tabliczka lub sitodruk pozostają właściwym wyborem
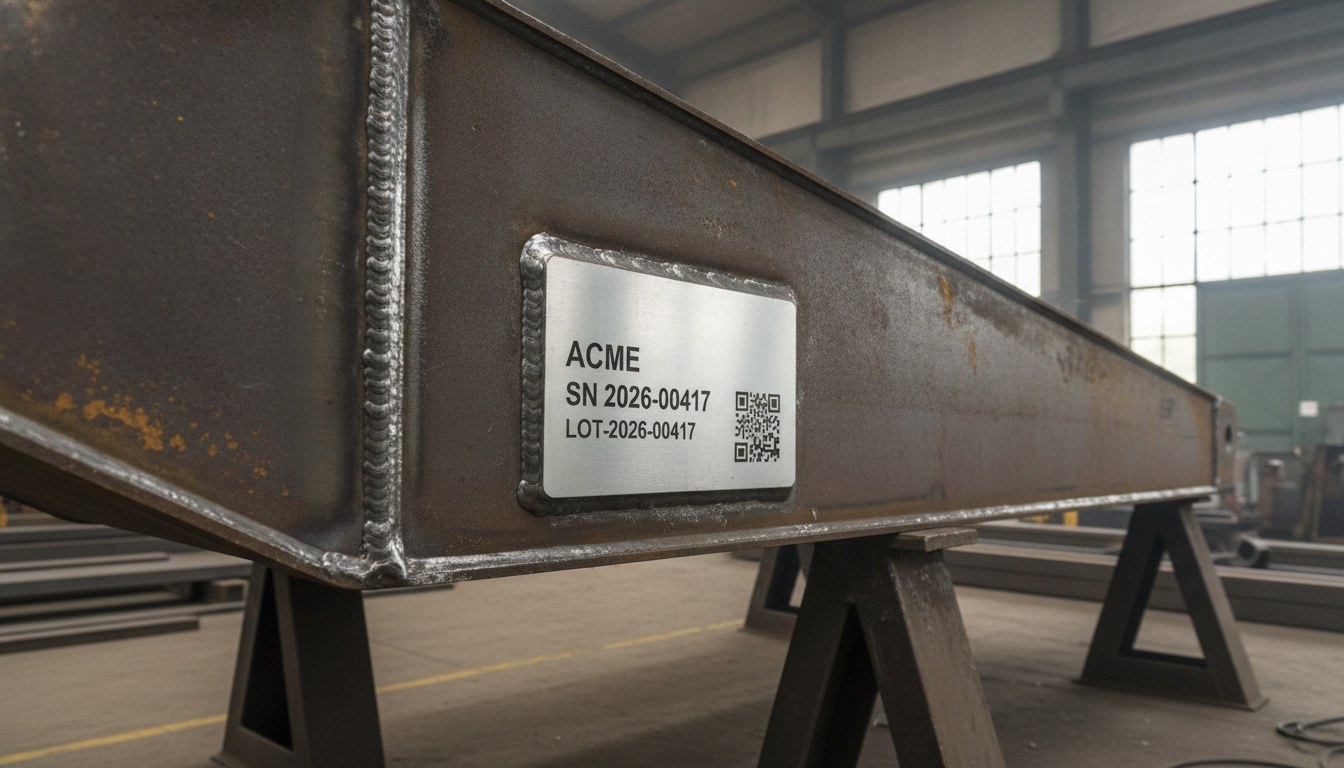
Bezpośrednie znakowanie nie obejmuje każdego przypadku. Istnieją powierzchnie, których nie chce się lub nie można naruszać — wykończenia estetyczne, niektóre powłoki techniczne, obudowy z tworzywa — oraz miejsca, których po montażu głowica lasera już nie dosięga. W takich sytuacjach solidnym rozwiązaniem jest metalowa tabliczka znakowana laserowo, a następnie mocowana do elementu: zachowuje się trwałość znaku wygrawerowanego w metalu, ale oddziela znakowanie od powierzchni produktu.
Pozostają też ograniczenia układu graficznego. Gdy danych obowiązkowych jest wiele lub gdy potrzebne są znormalizowane, kolorowe logotypy i piktogramy bezpieczeństwa, naturalnym polem jest sitodruk lub tabliczka wstępnie zadrukowana, ponieważ znakowanie na metalu działa na kontraście powierzchni i nie odwzorowuje grafiki w pełnych kolorach. Podsumowując: tam, gdzie dane muszą wytrzymać tyle, co urządzenie, w środowiskach z kondensatem i cyklami termicznymi, bezpośrednie znakowanie laserowe jest najbardziej niezawodne; tam, gdzie powierzchnia nie nadaje się do znakowania lub układ wymaga koloru i grafiki, tabliczka znakowana laserowo i sitodruk pozostają uzupełniające, a nie konkurencyjne.

Public Relations Manager | LASIT
Public Relations Manager w LASIT od 2019 roku, Claudia Neri odpowiada za zarządzanie działem Marketingu i Komunikacji. Opracowuje strategię komunikacji firmy, koordynując działania z zakresu public relations, promocji marki i komunikacji instytucjonalnej na rynku włoskim i międzynarodowym.