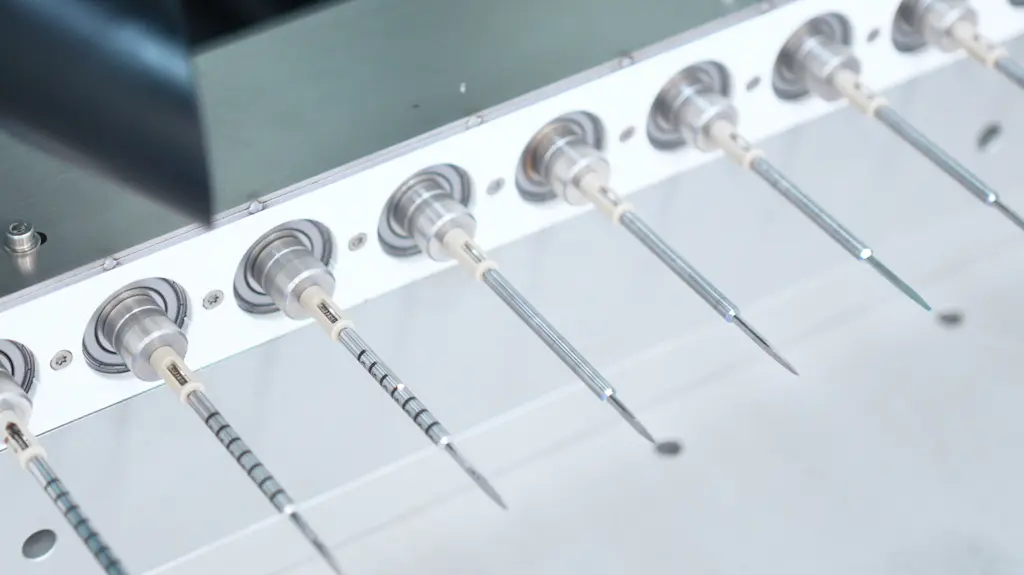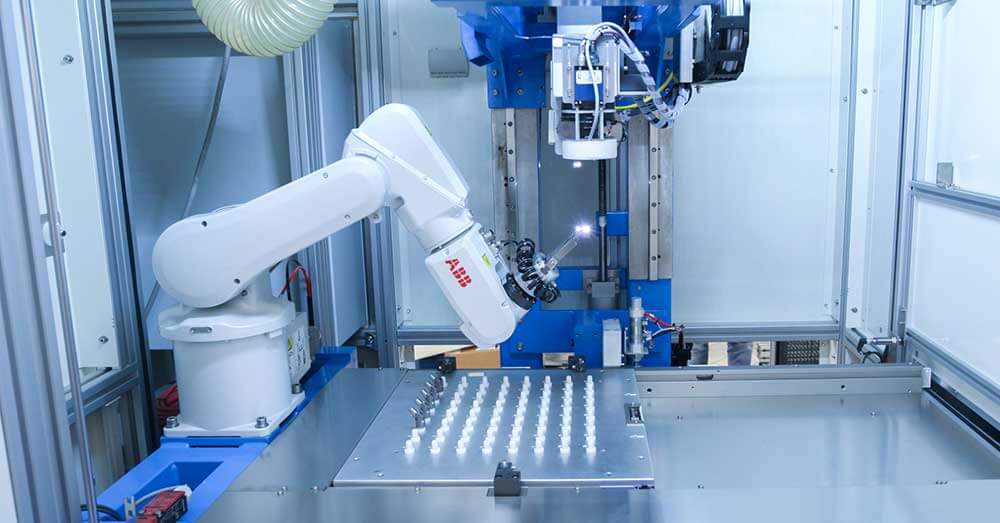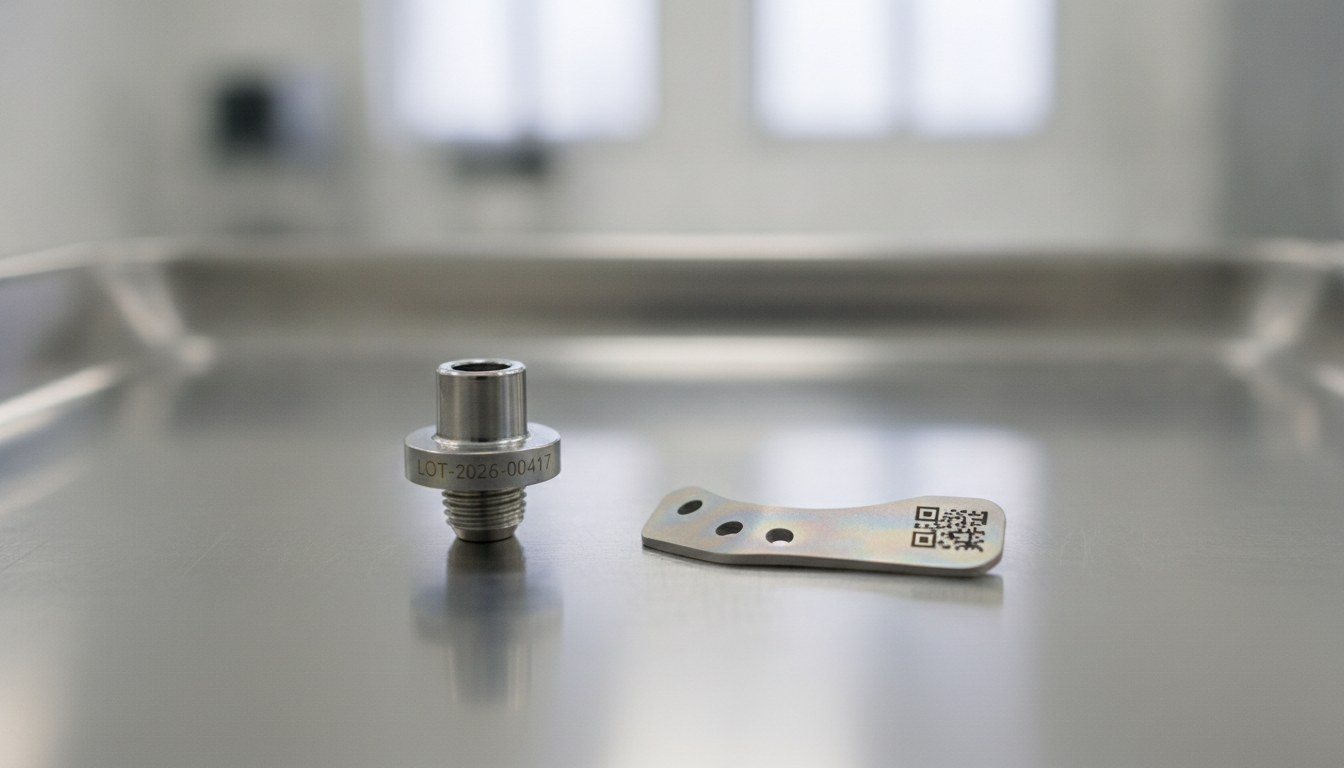
Kto produkuje śruby, filary protetyczne (abutmenty) czy płytki z tytanu implantacyjnego, doskonale wie, dlaczego tę powierzchnię trzeba obrabiać z rozwagą: problem w tym, że znakowanie jest ostatnią operacją, która jej dotyka, i to właśnie w tym punkcie cała ta staranność może zostać zniweczona. Każda technika, która usuwa materiał, pozostawia zanieczyszczenia lub w niekontrolowany sposób zmienia warstwę tlenku (TiO₂), podważa cechę, dla której ten element w ogóle istnieje. Na wyrobie implantacyjnym znakowanie nie jest zatem zabiegiem czysto kosmetycznym.
Jednocześnie ramy regulacyjne nie pozostawiają marginesu. Wyrób implantacyjny musi nosić czytelny i trwały identyfikator UDI przez cały cykl życia, a kod musi przetrwać mycie, pasywację oraz powtarzalne cykle sterylizacji, nie stając się nieczytelnym i nie tworząc mikroubytków, które stałyby się punktami inicjacji zanieczyszczenia lub korozji.
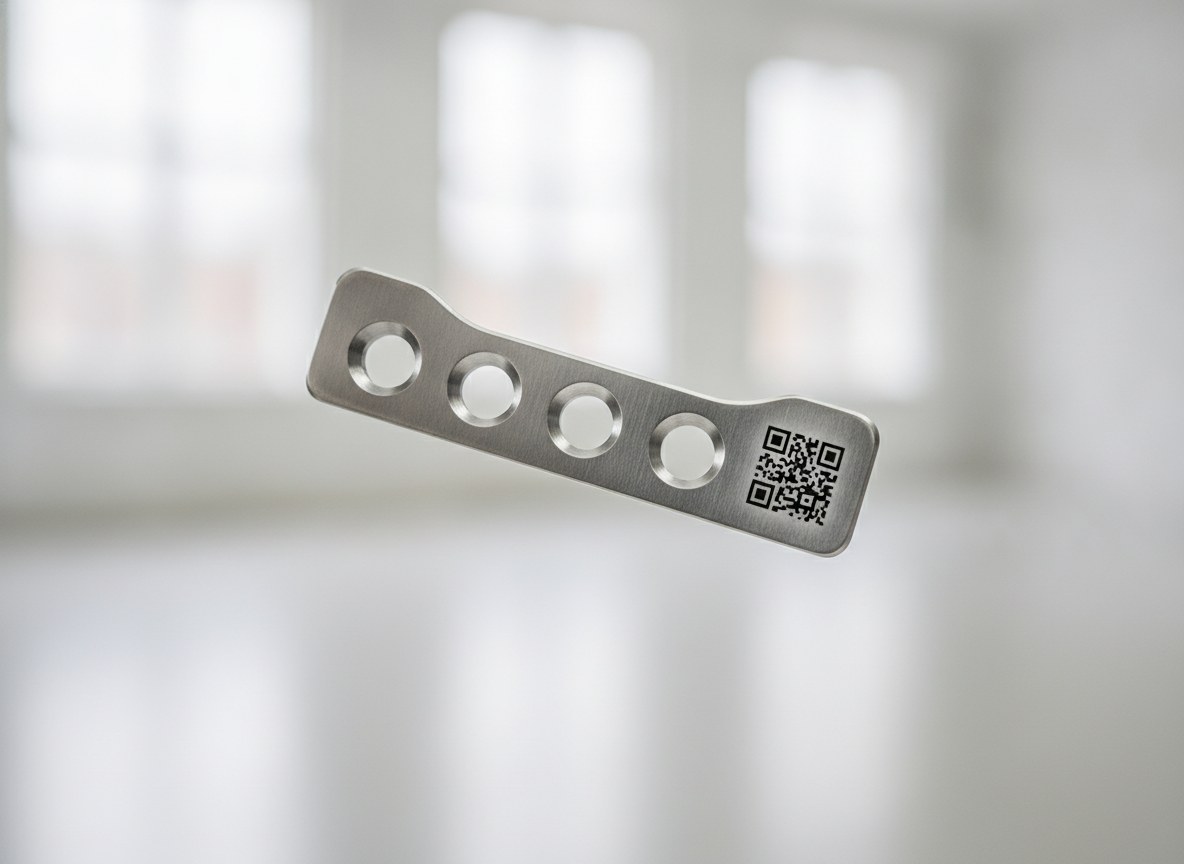
Znakowanie laserowe metodą kontrolowanego utleniania rozwiązuje oba ograniczenia jednocześnie: generuje kontrast — oraz kolor — modyfikując warstwę tlenku zamiast ją usuwać, bez dodawania obcego materiału i bez naruszania obróbek wykonywanych na dalszych etapach.
Właściwe kryterium wyboru znakowania na wyrobie implantacyjnym
Na implancie powierzchnia jest kontrolowana i dokumentowana z taką samą starannością, jaką poświęca się tolerancjom wymiarowym. Wynika stąd proste kryterium oceny techniki znakowania: co robi ona z warstwą tlenku. Znakowanie tuszem pozostawia obcy materiał, który następnie trzeba usunąć lub który pozostaje jako potencjalne zanieczyszczenie. Grawerowanie mechaniczne lub mikroudarowe usuwa metal i tworzy rowki z krawędziami i zadziorami, czyli geometrie trudne do oczyszczenia i pasywacji. To te same powody, dla których w kwestii identyfikowalności i zgodności z MDR implantów stomatologicznych wybór technologii znakowania jest w istocie wyborem procesowym, a nie wykończeniowym.
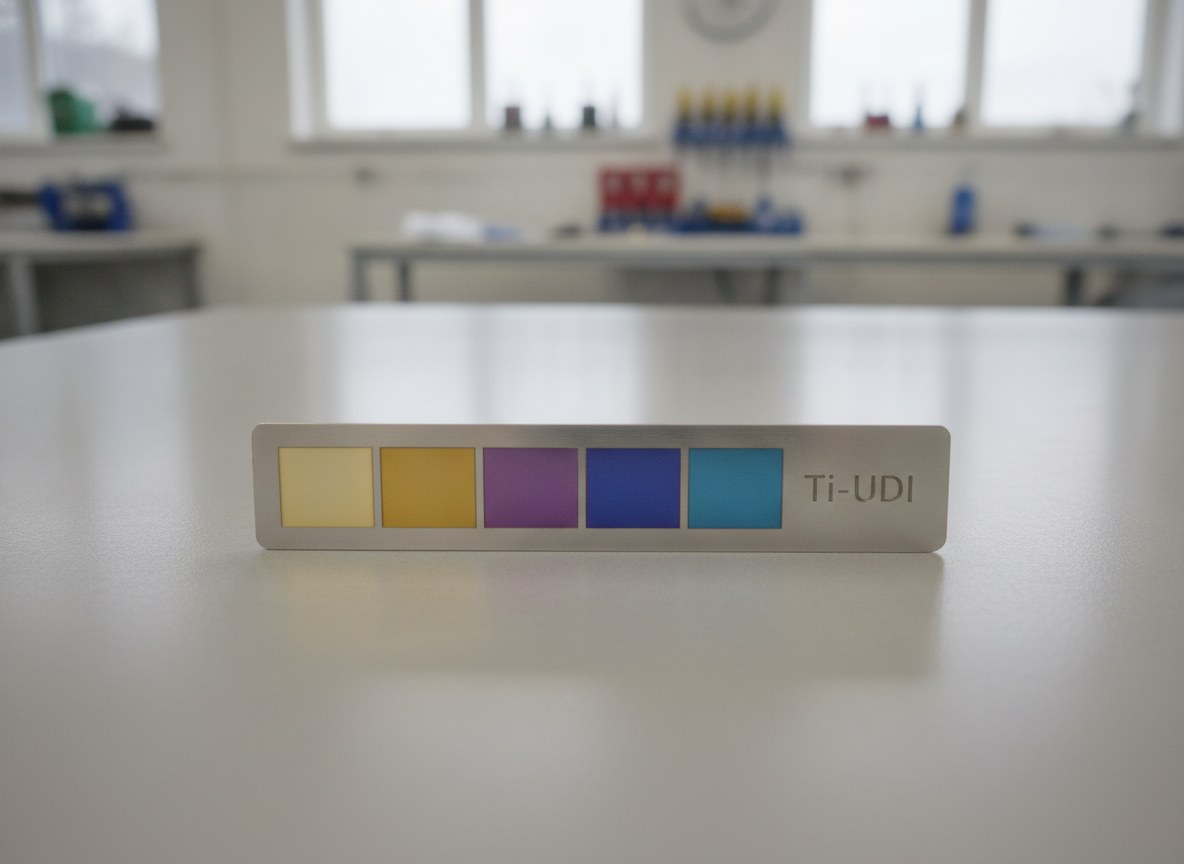
Barwa interferencyjna: jak powstaje na tytanie
Gdy wiązka o długości fali 1064 nm przesuwa się po powierzchni tytanu, nie usuwając jej, nagrzewa metal przez bardzo krótki czas przejścia i przyspiesza jego miejscowe utlenianie. W ten sposób narasta przezroczysta warstwa tlenku o kontrolowanej grubości. Światło padające na tę warstwę odbija się częściowo od jej powierzchni zewnętrznej, a częściowo od granicy tlenek–metal: obie fale rekombinują się i — w zależności od pokonanej grubości — niektóre długości fali się wzmacniają, a inne wygaszają. To zjawisko interferencji w cienkiej warstwie, to samo, które barwi warstewkę oleju na wodzie.
Kluczowy aspekt techniczny, o którym trzeba pamiętać, to fakt, że tutaj kolor nie jest pigmentem ani lakierem: jest strukturalną właściwością tlenku. Zmieniając gęstość energii, zmienia się grubość warstwy, a wraz z grubością zmienia się odcień — od słomkowych, przez mosiężne, po fiolety i błękity. Są to rzeczywiste odcienie, które tytan wytwarza podczas utleniania, a nie kolory dowolne „jak z druku”. Rozróżnienie to ma znaczenie na etapie specyfikacji: można zdefiniować paletę powtarzalnych odcieni powiązanych z parametrami procesu, a nie dowolnie wybrany kolor.
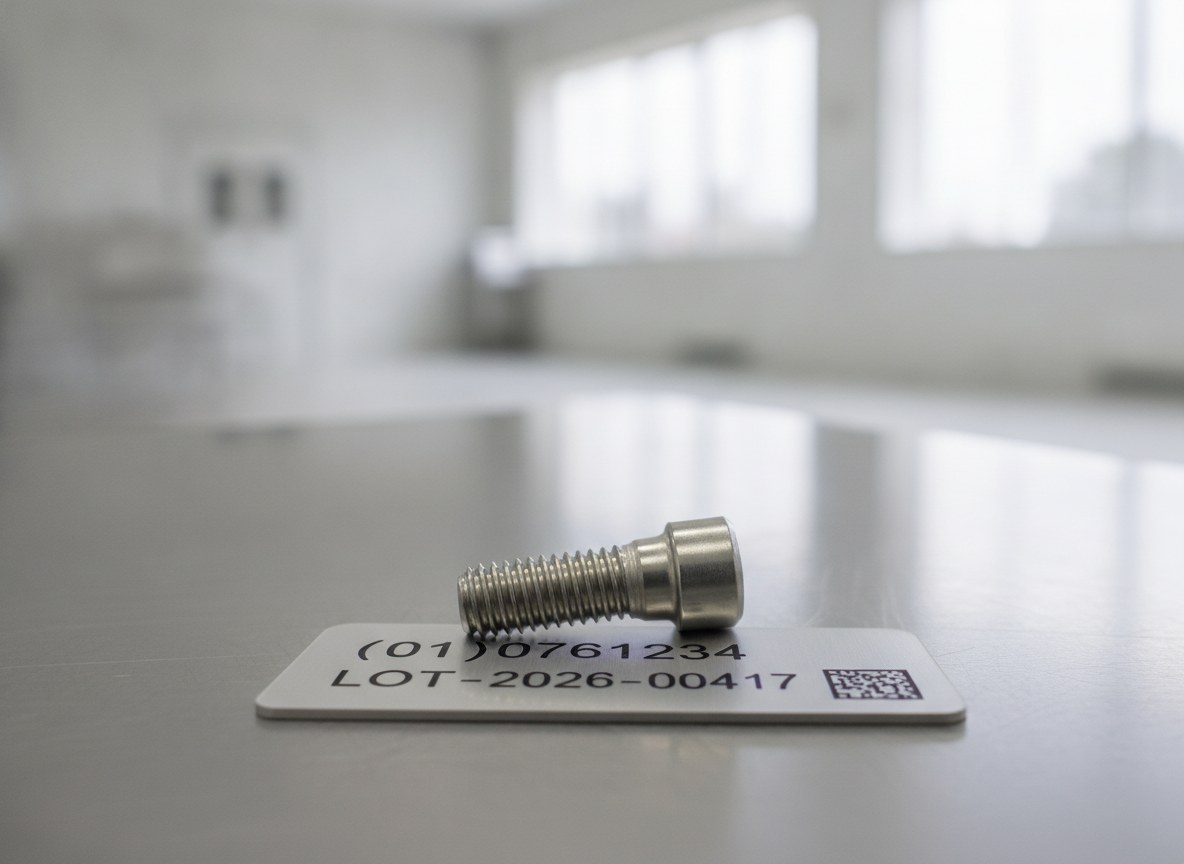
Utlenianie bez usuwania materiału: brak pozostałości, brak pyłu
Zasadnicza różnica względem grawerowania polega na tym, że kontrolowane utlenianie nie drąży. Powierzchnia pozostaje ciągła: nie powstają rowki, zadziory ani pyły, i nie wprowadza się materiału dodatkowego. Dla komponentu implantacyjnego oznacza to nietworzenie geometrii zatrzymujących zanieczyszczenia oraz niepozostawianie pyłu na powierzchni, którym teksturowanie powierzchni komponentów implantacyjnych i kolejne procesy mycia musiałyby się później zajmować.
Trzeba powiedzieć z techniczną precyzją: utlenianie jest ze swej natury kontrolowanym procesem termicznym — tlenek narasta poprzez miejscowe nagrzewanie metalu — dlatego nie jest poprawne mówienie o zerowym wkładzie cieplnym. Wartość polega na jego opanowaniu: energia dozowana tak, by narosnąć wymagany tlenek bez głębokiej modyfikacji podłoża, bez nadtapiania i bez przetopienia krawędzi. Znakowanie pozostaje na powierzchni, tam gdzie trzeba, a rdzeń komponentu pozostaje nienaruszony.
Utlenianie, tusz i grawerowanie w porównaniu
Zestawione obok siebie, trzy techniki różnią się właśnie tym, co robią z warstwą tlenku. Utlenianie laserowe narasta ją w sposób kontrolowany, niczego nie dodając i niczego nie usuwając: nie pozostawia pozostałości ani pyłu, zachowuje wysoką trwałość po pasywacji i sterylizacji, ponieważ kontrast jest częścią samej powierzchni, i nie wprowadza zanieczyszczeń, które zakłócałyby ewentualne anodowanie na dalszym etapie.
Znakowanie tuszem, przeciwnie, nie modyfikuje tlenku, lecz osadza na nim obcy materiał: powłokę, którą następnie trzeba usunąć, która ma tendencję do degradacji podczas cykli mycia i sterylizacji oraz która przy anodowaniu na dalszym etapie może zakłócać kąpiel. Grawerowanie mechaniczne oferuje z kolei wysoką trwałość, ale uzyskuje ją poprzez usuwanie metalu: tworzy rowki i zadziory, geometrie trudne do oczyszczenia i pasywacji, z pyłami i krawędziami zatrzymującymi zanieczyszczenia i zaburzającymi wzrost warstwy anodowej. To porównanie wyjaśnia, dlaczego na wyrobie implantacyjnym właściwą technikę dobiera się na podstawie wpływu na tlenek, a nie efektu estetycznego.
Powtarzalność koloru jako parametr procesu
Na implancie odcień nie jest estetyką: jest informacją. Kolor może kodować rozmiar, rodzinę produktu lub fazę, a żeby stanowić kodowanie, musi być powtarzalny detal po detalu i partia po partii. Ponieważ odcień zależy od grubości tlenku, a grubość zależy od zdeponowanej gęstości energii, powtarzalność jest kwestią kontroli parametrów: moc, częstotliwość, prędkość skanowania, odstęp między liniami i ogniskowanie muszą być ustalone i utrzymane w stabilny sposób.
Tutaj ważą dwa czynniki mechaniczne i optyczne. Po pierwsze, stabilność ogniska na rzeczywistej geometrii detalu: na powierzchniach zakrzywionych lub na śrubach odległość robocza się zmienia, a wraz z nią gęstość energii, a więc i odcień. Po drugie, stałość źródła oraz powierzchni wyjściowej: jednorodny stan powierzchni na wejściu jest warunkiem jednorodnego tlenku na wyjściu. Powtarzalność koloru buduje się zatem na etapie wcześniejszym, poprzez zdefiniowanie cyklu, a nie odzyskuje się jej na etapie późniejszym.
Trwały UDI i jego weryfikacja
W kwestii identyfikowalności kontrolowane utlenianie zapewnia również ciemny kontrast niezbędny do uzyskania czytelnego DataMatrix znakowanego bezpośrednio na detalu, bez usuwania materiału. Trwałość jest centralnym wymaganiem dla wyrobu implantacyjnego: kod musi pozostać czytelny po pasywacji i po powtarzalnych cyklach sterylizacji — w warunkach, w których znakowanie jedynie naniesione ma tendencję do degradacji. Kontrast uzyskany poprzez tlenek, a nie poprzez usunięcie materiału, powstaje już jako część powierzchni.
W zakresie kontroli jakości należy zachować rozróżnienie, które w branży medycznej jest istotne: grading i weryfikacja kodów to dwie różne rzeczy. Grading zgodny z obowiązującą normą ISO/IEC to ocena jakości, którą można wykonać w linii, detal po detalu, aby potwierdzić, że DataMatrix mieści się w wymaganej klasie; weryfikacja w ścisłym znaczeniu wymaga kontrolowanych warunków laboratoryjnych. Udokumentowanie, którą z dwóch procedur się wykonuje i za pomocą jakiej aparatury, jest integralną częścią zarządzania zgodnością oraz przyczynami niezgodności UDI na metalu.
Kompatybilność z anodowaniem na dalszym etapie
Wiele komponentów tytanowych na dalszym etapie poddaje się anodowaniu, zazwyczaj w celu kodowania barwnego lub kondycjonowania powierzchni. Ponieważ również anodowanie działa na narastaniu tlenku, faza znakowania nie może pozostawić na powierzchni niczego, co zakłócałoby kąpiel lub jednorodny wzrost warstwy anodowej. To właśnie zaleta utleniania laserowego: nie osadza materiału i nie pozostawia pozostałości, więc nie wprowadza zanieczyszczeń, które naruszyłyby kolejną obróbkę. Sekwencję między znakowaniem a anodowaniem należy jednak zdefiniować i zwalidować wspólnie, ponieważ obie działają na tej samej warstwie i obie muszą być udokumentowane.
Jak dokumentuje się proces w dokumentacji technicznej
W przypadku wyrobu implantacyjnego znakowanie wchodzi do dokumentacji technicznej jako proces, a nie jako szczegół. Oznacza to ustalenie i zarejestrowanie parametrów decydujących o tlenku — moc, częstotliwość, prędkość, odstęp, ognisko, długość fali — i powiązanie ich z uzyskanym odcieniem oraz klasą gradingu, tak aby wynik był możliwy do odtworzenia w znanych warunkach. Oznacza to zwalidowanie cyklu na rzeczywistych próbkach, sprawdzenie trwałości kodu po pasywacji i sterylizacji oraz udokumentowanie, że znakowanie nie zmienia stanu tlenku istotnego dla biozgodności, zgodnie z obowiązującymi kryteriami.
Identyfikowalność procesu domyka całość: parametry z wersjonowaniem, zablokowane receptury, wynik gradingu archiwizowany dla każdej partii. To ta sama logika zgodności dokumentacyjnej, którą omówiono już przy bezpośrednim znakowaniu UDI na metalu, zastosowana do szczególnego przypadku tytanu implantacyjnego, gdzie stawką jest nie tylko czytelność, ale integralność powierzchni, która czyni detal zdatnym do użytku.
Dla kogo jest przeznaczone (a dla kogo nie)
Kontrolowane utlenianie tytanu jest naturalnym wyborem, gdy jednocześnie potrzebny jest trwały identyfikator oraz gwarancja nienaruszenia tlenku powierzchniowego: śruby i filary protetyczne (abutmenty), płytki, komponenty implantacyjne z tytanu i jego stopów, z wymogiem powtarzalnego kodowania barwnego lub kontrastowego DataMatrix znakowanego bezpośrednio na detalu. Jest odpowiednie również wtedy, gdy na dalszym etapie przewidziano obróbkę anodową, właśnie dlatego, że nie pozostawia pozostałości.
Nie jest natomiast właściwą odpowiedzią na każdą potrzebę medyczną. Tam, gdzie potrzebne jest czarne, matowe i niemieniące się znakowanie na narzędziach ze stali przeznaczonych do wielokrotnych, agresywnych pasywacji, lub gdzie wymogiem jest maksymalna odporność kontrastu na powtarzalne cykle sterylizacji, najodpowiedniejszą konfiguracją jest źródło pikosekundowe: ultrakrótkie impulsy, które generują głęboko czarne i stabilne znakowanie o pomijalnym wpływie termicznym na podłoże, bez mieniących się odcieni i bez mikroubytków charakterystycznych dla grawerowania. To technologia, którą omawiamy, pisząc o laserach pikosekundowych do wyrobów medycznych, gdzie priorytetem jest ciemny kontrast odporny na mycie bardziej niż barwa interferencyjna. A jeśli komponent nie jest wykonany z tytanu, mechanizm barwy interferencyjnej po prostu nie ma zastosowania: rozumowanie trzeba przeprowadzić od nowa na rzeczywistym materiale. Podsumowując: jeśli detal jest z tytanu implantacyjnego, a ograniczeniem jest znakowanie bez naruszania tlenku, który czyni go biozgodnym, kontrolowane utlenianie jest techniką zbudowaną dokładnie wokół tego ograniczenia.

Public Relations Manager | LASIT
Public Relations Manager w LASIT od 2019 roku, Claudia Neri odpowiada za zarządzanie działem Marketingu i Komunikacji. Opracowuje strategię komunikacji firmy, koordynując działania z zakresu public relations, promocji marki i komunikacji instytucjonalnej na rynku włoskim i międzynarodowym.