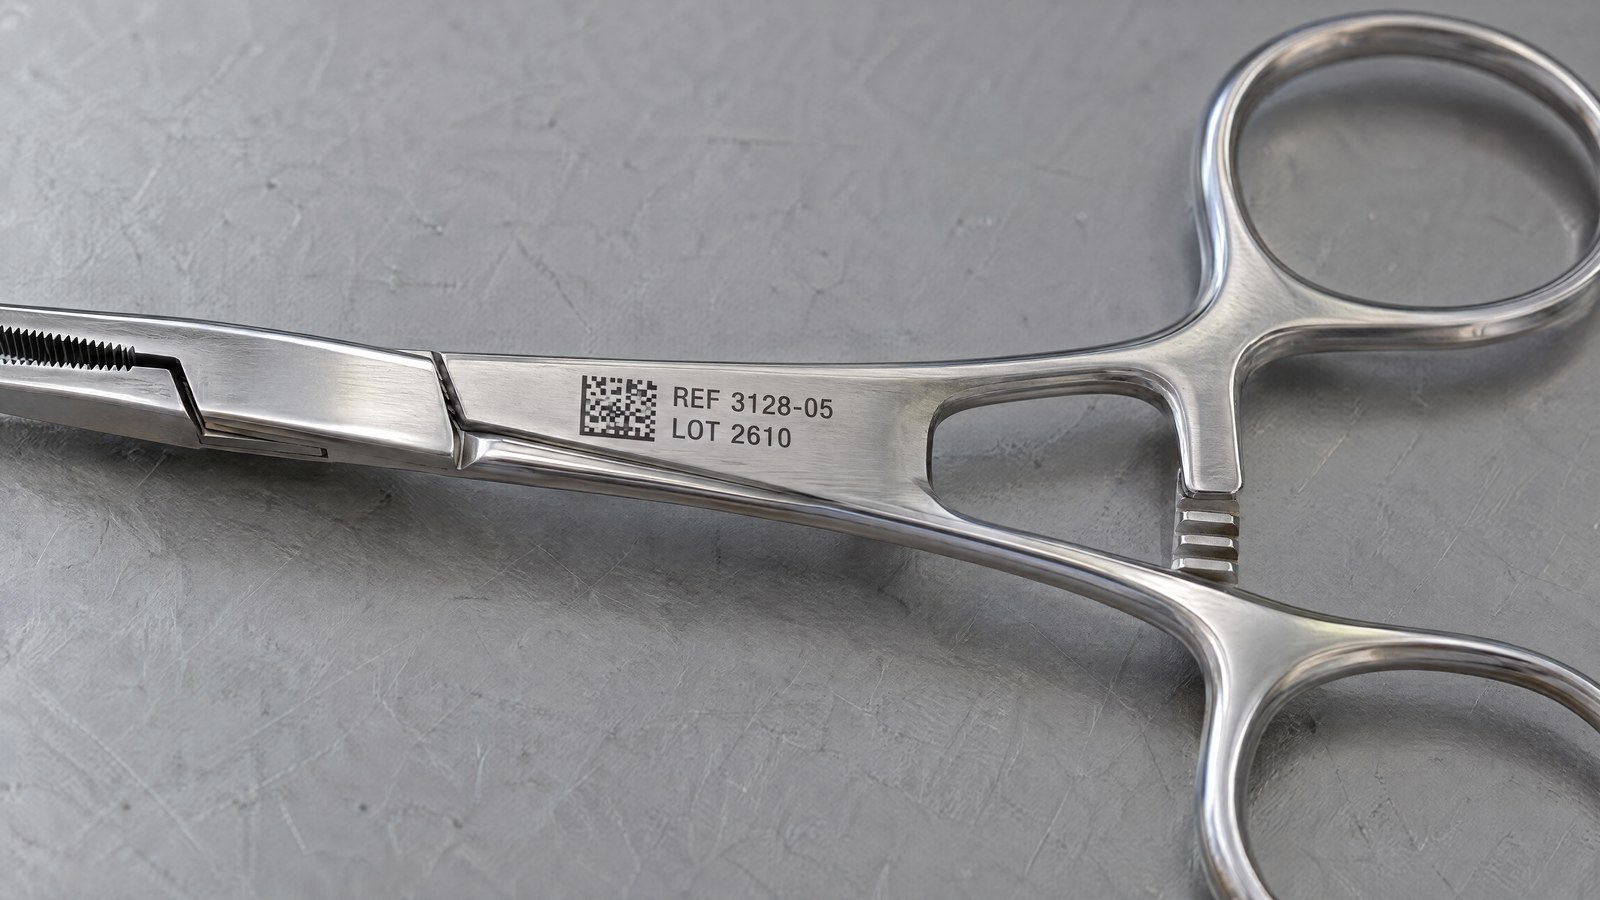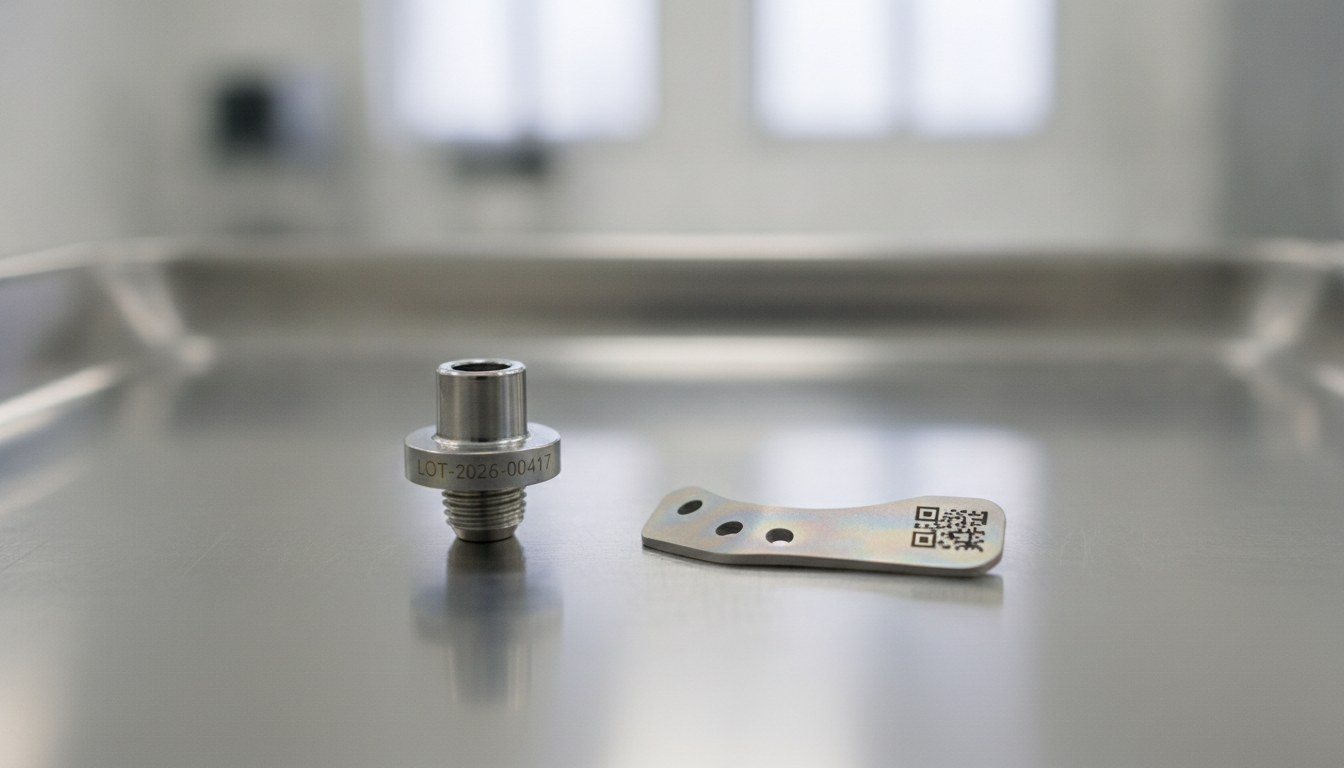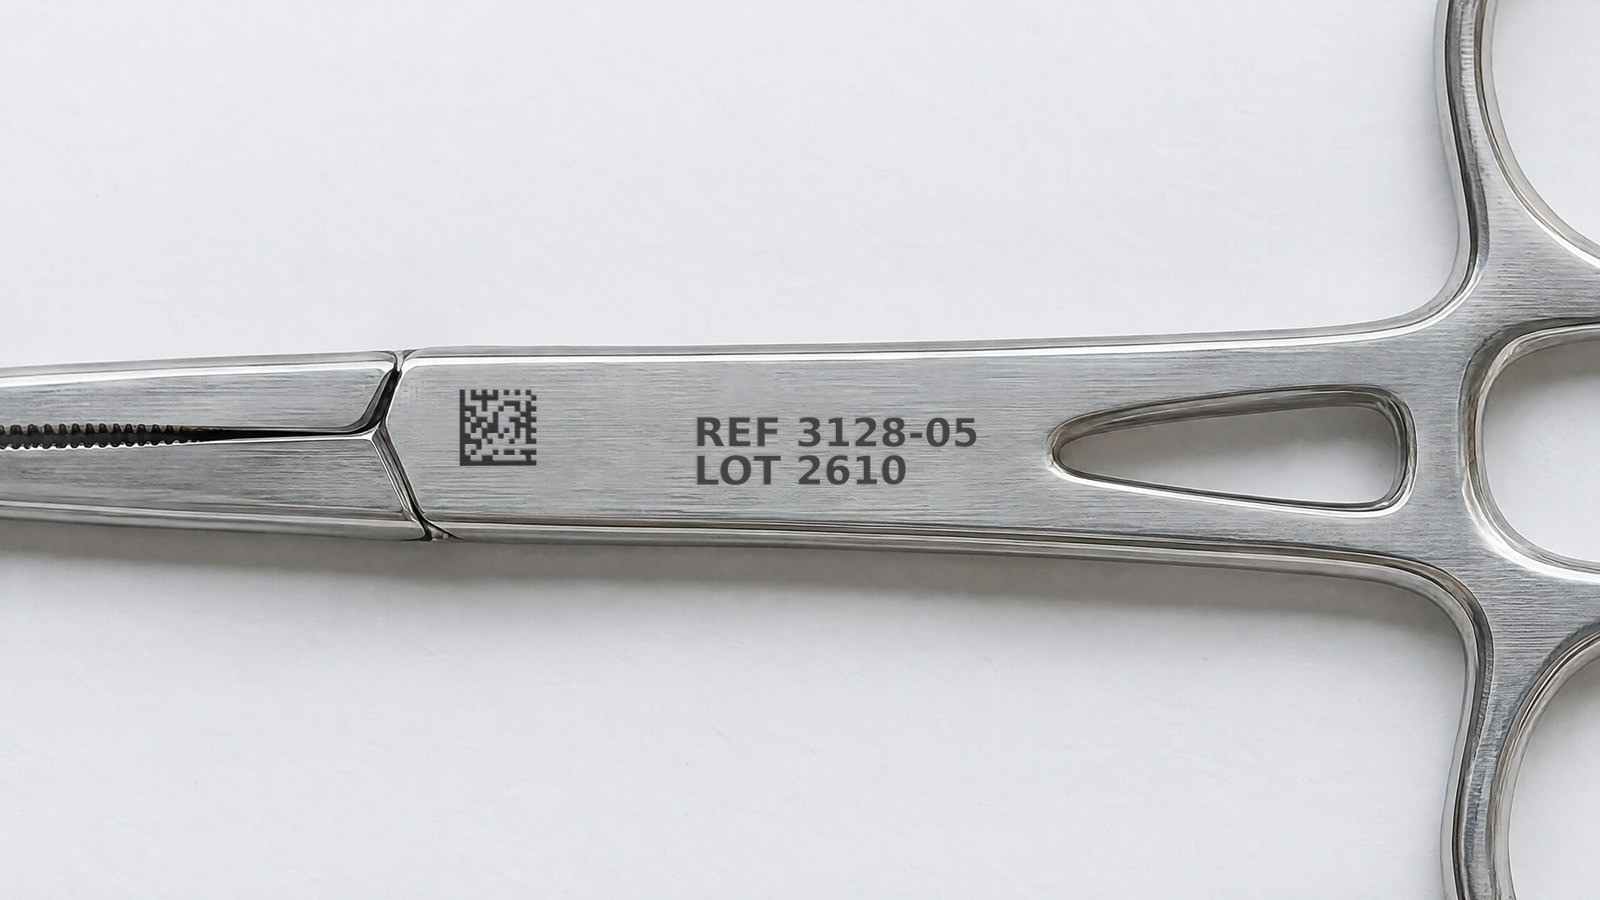
Producenci frezów stomatologicznych, narzędzi obrotowych i instrumentów chirurgicznych ze stali nierdzewnej dobrze znają ograniczenie, które nie dotyczy wyłącznie czytelności: czarne znakowanie — DataMatrix, kod UDI, numer seryjny partii — nie jest ostatnim etapem cyklu. Po nim następuje pasywacja, kąpiel w kwasie cytrynowym lub azotowym, która usuwa wolne żelazo z powierzchni i odtwarza pasywną warstwę chromu czyniącą stal nierdzewną zdatną do zastosowań medycznych. Znakowanie, które trafia do tej kąpieli i wychodzi z niej wyblakłe, przebarwione lub z pogorszonym kontrastem, staje się niezgodnością właśnie po zabiegu, który miał uczynić element użytecznym.
Punktem, który często umyka, jest to, że „czerń na stali nierdzewnej” to nie jedno zjawisko. Dwie technologie laserowe wytwarzają czerń, która gołym okiem wygląda podobnie, lecz powstaje w oparciu o przeciwstawny mechanizm fizyczny: czerń termiczna MOPA i czerń strukturalna impulsu ultrakrótkiego. To sposób, w jaki ta czerń się tworzy, decyduje, czy przetrwa działanie kwasu, a nie jej początkowy odcień.
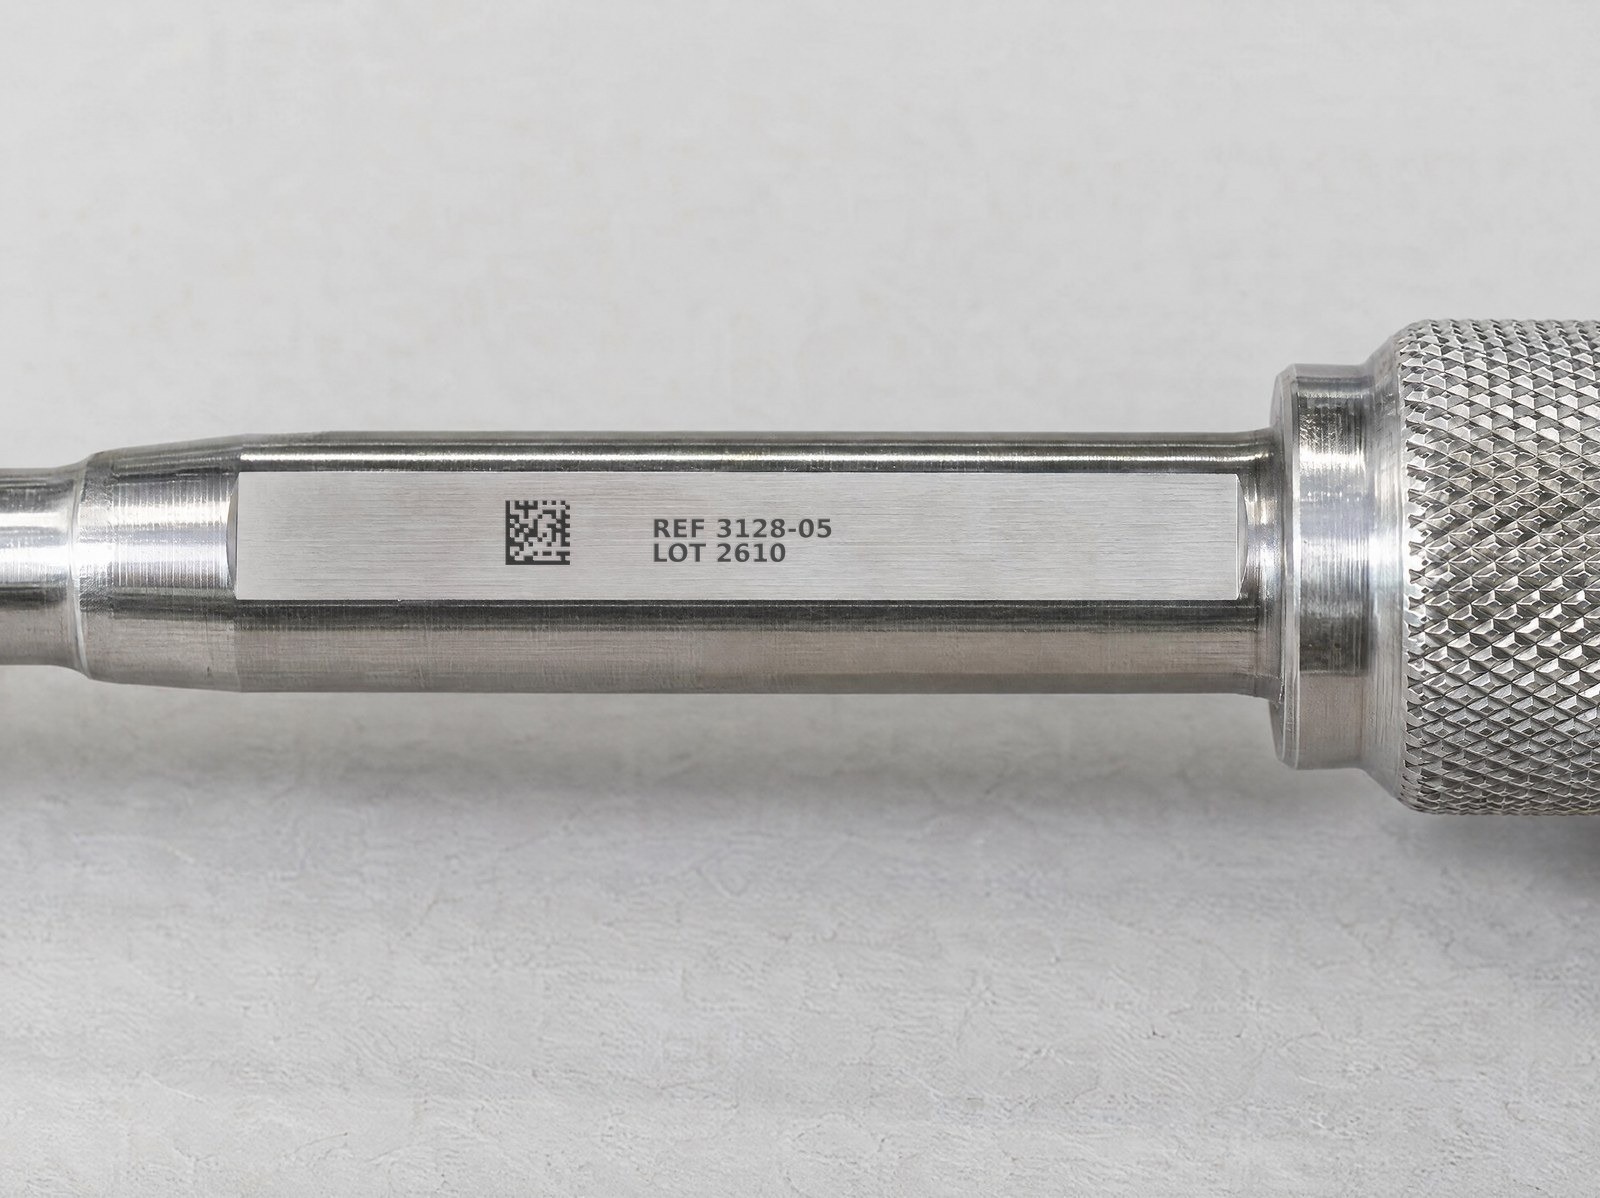
Wybór między tymi dwoma źródłami nie jest zatem kwestią estetyki: zależy od tego, co dzieje się z elementem po znakowaniu.
Czerń MOPA: tlenek wytworzony na gorąco
MOPA to włóknowe źródło o regulowanym impulsie: możliwość zmiany czasu trwania i częstotliwości impulsu pozwala mu kontrolować dostarczanie ciepła do materiału. Na stali nierdzewnej czerń uzyskuje się poprzez kontrolowane utlenianie (annealing): wiązka miejscowo nagrzewa powierzchnię, nie usuwając jej, i inicjuje wzrost warstwy tlenku. Kolor, który widzimy, to barwa tego tlenku chromu i żelaza wytworzonego na powierzchni — ta sama zasada, dzięki której, operując parametrami, uzyskuje się odcienie wynikające z utleniania. To proces, który stawia na kontrolę termiczną, co omówiono już przy okazji porównania MOPA z tradycyjnym laserem włóknowym.
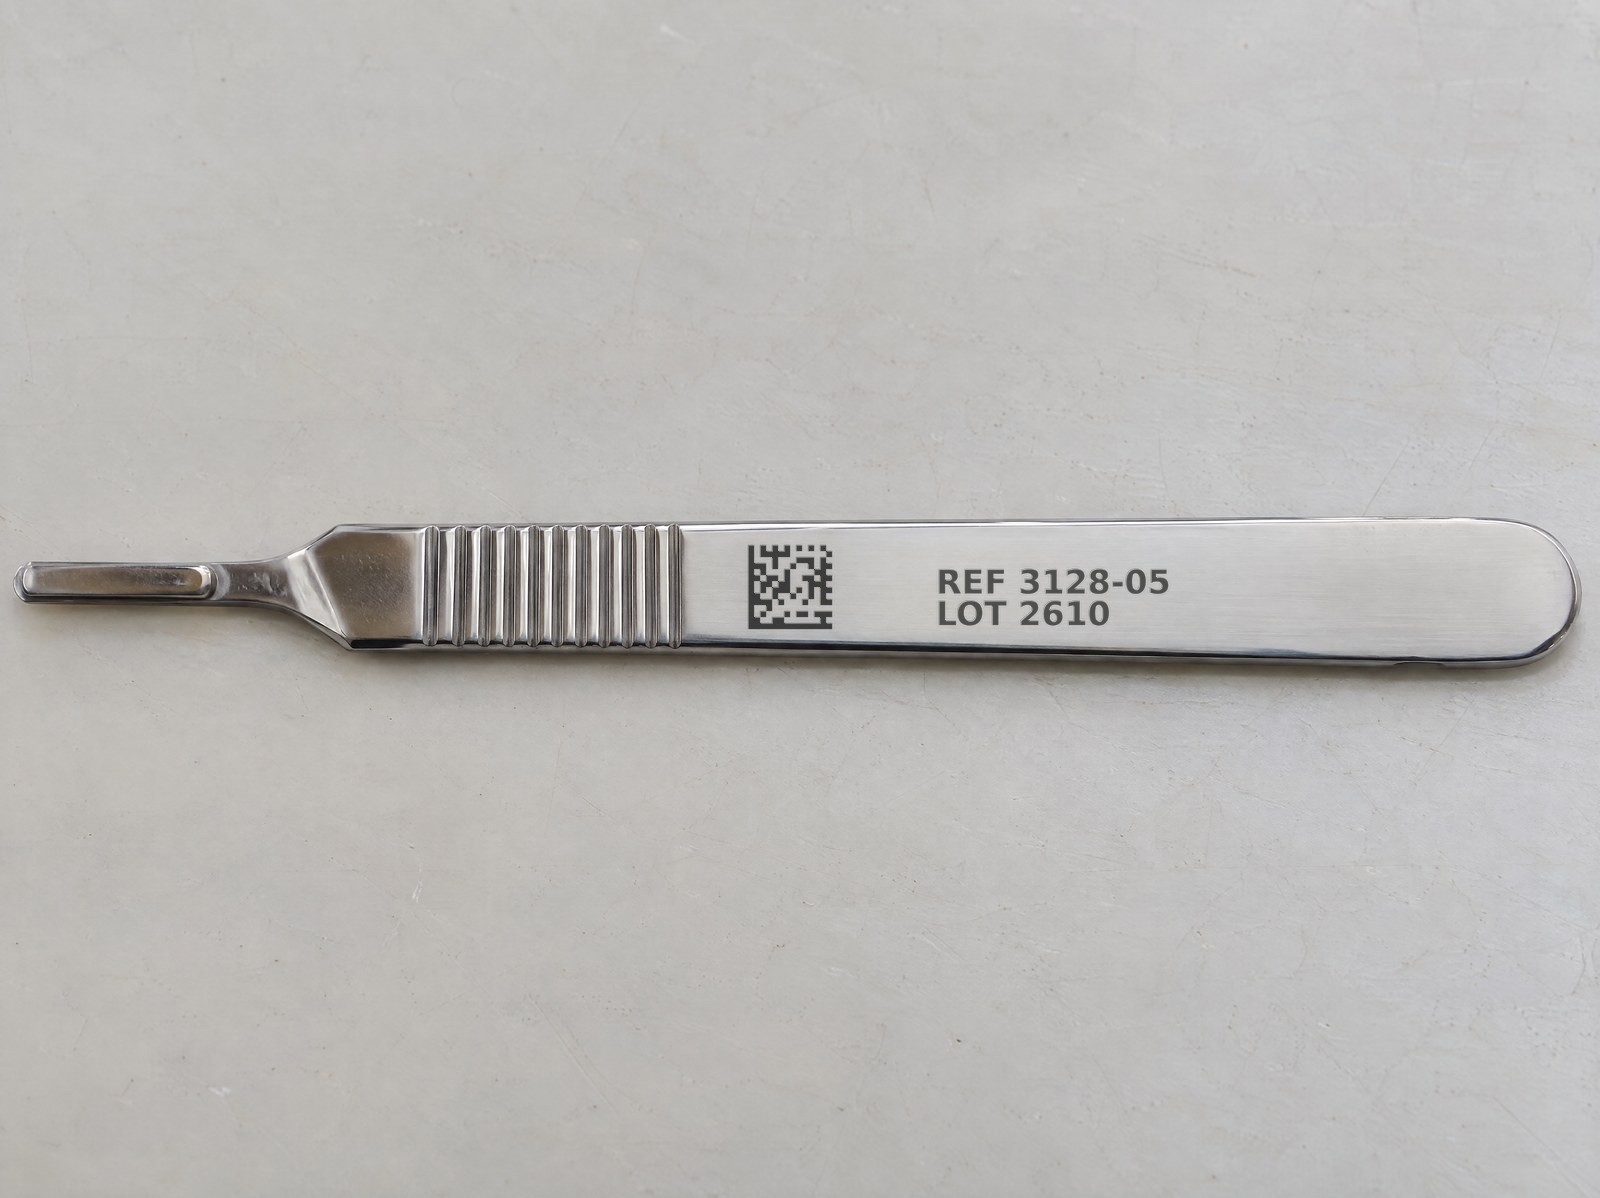
Czerń MOPA ma konkretne zalety: nie usuwa materiału, działa na szerokiej gamie metali i otwiera drogę do barwnych odcieni annealingu — obszaru pokrewnego kontrolowanemu utlenianiu na tytanie. Ograniczenie tkwi nie w rezultacie po zakończeniu znakowania, lecz w tym, z czego ten rezultat jest zbudowany: z powierzchniowej warstwy tlenku.
Dlaczego pasywacja może zaatakować czerń termiczną
Pasywacja stali nierdzewnej jest z definicji operacją działającą na powierzchniowych warstwach metalu: kwas cytrynowy lub azotowy rozpuszcza wolne żelazo i powierzchniowe zanieczyszczenia, by umożliwić wytworzenie się pasywnej warstwy tlenku chromu. Problem w tym, że czerń MOPA to właśnie powierzchniowa warstwa tlenku, czyli ta sama kategoria powierzchni, na której pracuje kąpiel pasywacyjna.
Wynika z tego, że — zależnie od stężenia, temperatury i czasu zanurzenia — kwas może zaatakować tlenek stanowiący czerń, pocienić go lub zmienić jego strukturę: znak przebarwia się, traci głębię, obniża kontrast. Nie jest to skutek automatyczny — zależy od rodzaju tlenku i surowości cyklu — ale jest ryzykiem wpisanym w fakt, że kolor pokrywa się z chemią powierzchni, którą pasywacja ma za zadanie usunąć.
| Aspekt | Czerń MOPA (termiczna) | Czerń impulsu ultrakrótkiego |
|---|---|---|
| Pochodzenie czerni | Warstwa tlenku wytworzona na powierzchni | Powierzchniowa mikrostruktura pułapkująca światło |
| Dostarczanie ciepła | Obecne (kontrolowany annealing) | Pomijalne |
| Zachowanie w pasywacji kwasowej | Tlenek może zostać zaatakowany | Topografia nienaruszona przez kwas |
| Odcienie z utleniania | Możliwe na metalu | Nie jest jego celem |
| Typowy kontekst zastosowania | Brak późniejszej pasywacji lub cel estetyczny | Pasywacja i powtarzane sterylizacje |
Impuls ultrakrótki: czerń ze struktury, nie z tlenku
Impuls ultrakrótki w pikosekundach radykalnie zmienia mechanizm. Energia zostaje przekazana do materiału w tak krótkim czasie, że dostarczanie ciepła do otaczającej strefy pozostaje pomijalne — pomijalne, nie zerowe: niewielka ilość ciepła zawsze się pojawia. Ten tryb, często nazywany ablacją na zimno, nie powoduje wzrostu tlenku: usuwa i reorganizuje materiał na poziomie mikrometrycznym, generując samoorganizującą się powierzchniową mikrostrukturę, która pułapkuje padające światło.
To właśnie ta struktura wytwarza czerń: czerń głęboką i matową, nieopalizującą, która zachowuje ten sam kontrast pod każdym kątem obserwacji. Nie jest to pigment ani tlenek, lecz geometria powierzchni — ta sama logika, która czyni impuls pikosekundowy wyborem odniesienia tam, gdzie odbicie i stabilność znaku liczą się bardziej niż prędkość szczytowa.
Dlaczego struktura lepiej wytrzymuje kwas
Tu tkwi rozstrzygająca różnica dla sektora medycznego. Jeśli czerń jest topografią powierzchni, a nie warstwą tlenku, pasywacja nie ma nic „chemicznie własnego” do rozpuszczenia: usuwa wolne żelazo i buduje pasywną warstwę chromu, ale nie niszczy mikrostruktury generującej kolor. Strefa zmieniona termicznie jest ograniczona, nie ma grubego tlenku do zaatakowania, a oznakowana powierzchnia pozostaje zasadniczo przekształconym stopem bazowym.
Praktyczny rezultat jest taki, że znak trafia do pasywacji cytrynowej lub azotowej i wychodzi z niej zasadniczo identyczny, a swoje właściwości zachowuje także po powtarzanych cyklach sterylizacji i testach w mgle solnej. To ten sam powód, dla którego czarne znakowanie 360° na frezach stomatologicznych powierza się impulsowi ultrakrótkiemu, gdy cykl przewiduje późniejsze zabiegi chemiczne.
Stabilny kontrast i czytelność w czasie
Stabilność czerni to nie tylko kwestia estetyki: to warunek, by DataMatrix lub kod UDI pozostały czytelne przez cały okres eksploatacji wyrobu. Czerń nieopalizująca zapewnia stały kontrast, niezależny od kąta i oświetlenia, co jest przesłanką dobrego gradingu kodu — oceny jakości możliwej do przeprowadzenia na linii, odrębnej od weryfikacji laboratoryjnej, która wymaga kontrolowanych warunków.
Na błyszczącym elemencie cylindrycznym, gdzie odbicie działa przeciwko odczytowi, znak przebarwiony po pasywacji może zepchnąć kod poniżej wymaganego progu jakości, choć w samym procesie znakowania nic się nie zmieniło. Odporność czerni na zabieg chemiczny i jej czytelność w czasie to w praktyce ten sam wymóg widziany z dwóch stron.
Kiedy wystarczy MOPA, a kiedy potrzebny jest impuls ultrakrótki
Uczciwy wniosek jest taki, że żadna z dwóch technologii nie jest „lepsza” w sposób bezwzględny: nadają się do różnych scenariuszy. Czerń MOPA jest w pełni odpowiednia — i bardziej uniwersalna — gdy element nie przechodzi późniejszej pasywacji, gdy zabieg chemiczny jest łagodny lub gdy cel jest estetyczny i chce się wykorzystać odcienie wynikające z utleniania. W takich przypadkach MOPA pracuje na szerokiej gamie metali i pozostaje wyborem najbardziej elastycznym.
Impuls ultrakrótki staje się wyborem procesowym, a nie kwestią gustu, gdy element trafia do pasywacji cytrynowej lub azotowej, przechodzi powtarzane cykle sterylizacji lub testy w mgle solnej, a czerń musi pozostać trwała i nieopalizująca na chirurgicznej stali nierdzewnej lub tytanie. W takich przypadkach zaletą nie jest głębia czerni na etapie kontroli — osiągają ją obie technologie — lecz to, że ta czerń przetrwa zabieg czyniący element zdatnym do użytku. Przed wyborem właściwym pytaniem nie jest „która czerń jest ładniejsza”, lecz „co kwas zrobi z tym znakiem”: to odpowiedź na nie wskazuje źródło.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.