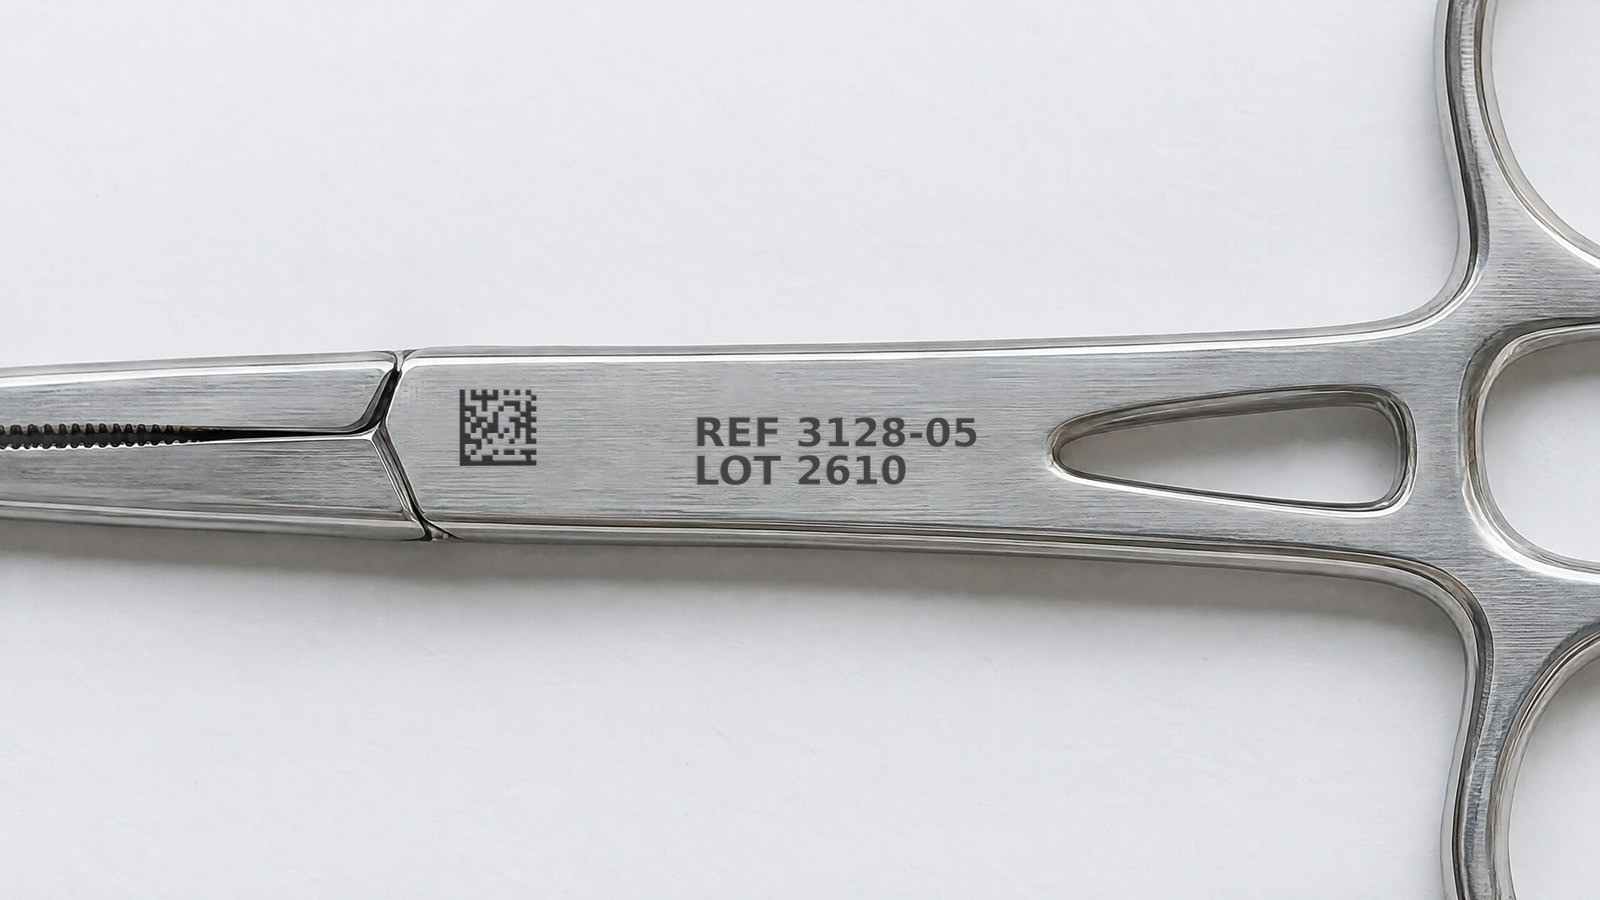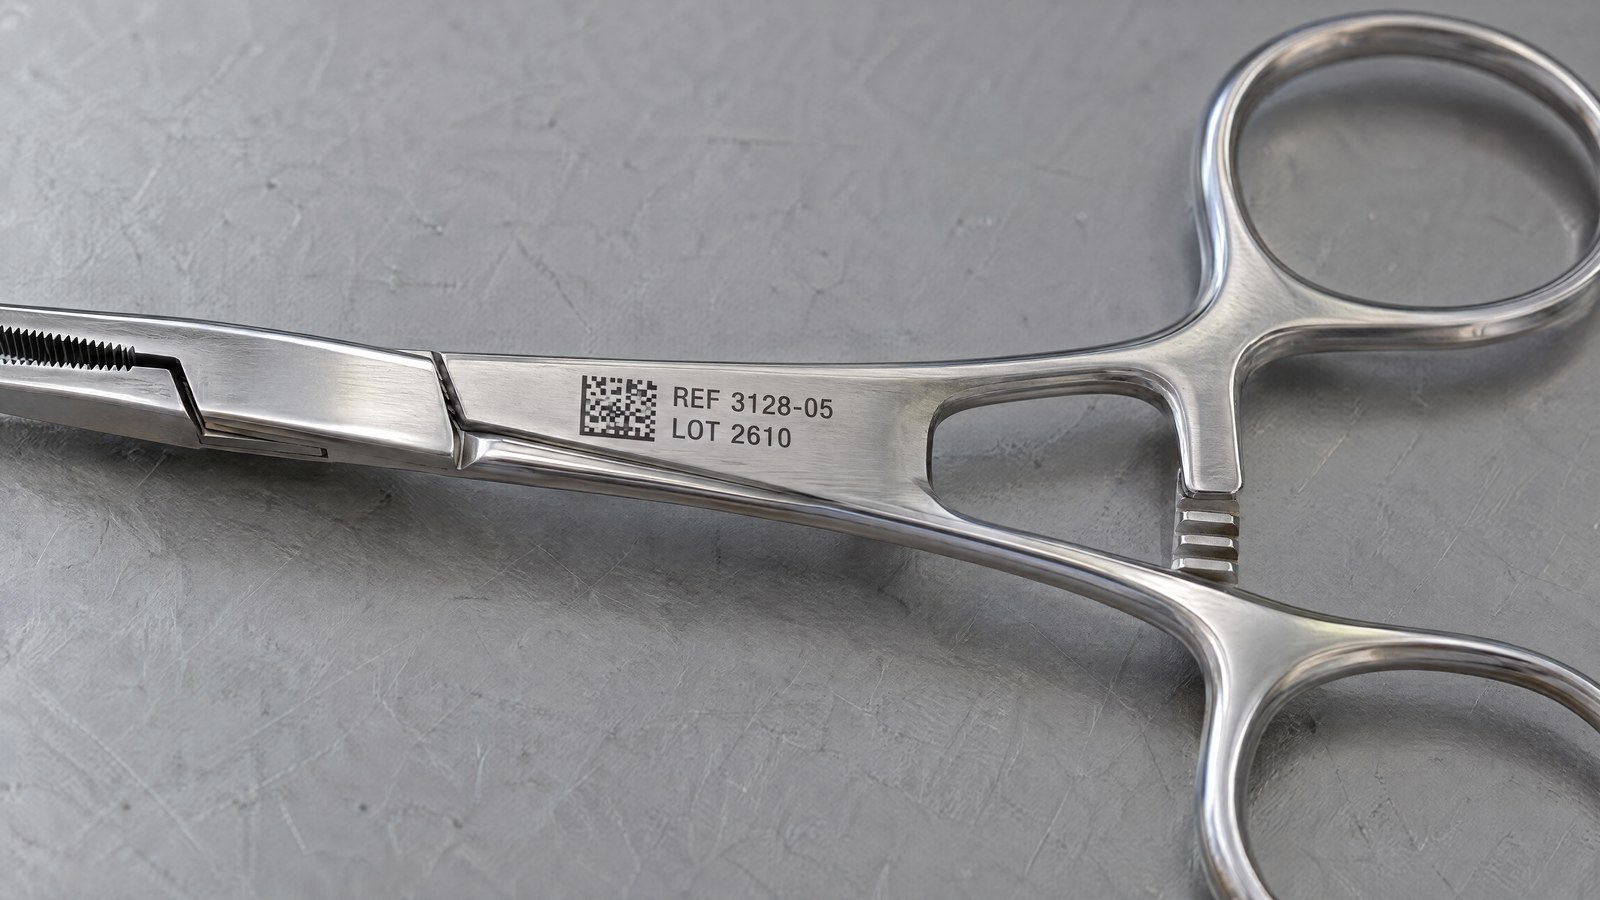
Producenci narzędzi chirurgicznych wielokrotnego użytku funkcjonują w ramach ograniczenia, które nie dopuszcza dróg na skróty: każde kleszczyki, imadło do igieł, rozwieracz czy klemmer trafiają do centralnej sterylizatorni dziesiątki, często setki razy w ciągu swojego okresu użytkowania. Przy każdym cyklu narzędzie przechodzi przez mycie w roztworze alkalicznym w termodezynfektorze, płukanie oraz nasyconą parę w autoklawie. Kod wygrawerowany na uchwycie musi pozostać czytelny od pierwszego do ostatniego z tych cykli, ponieważ identyfikowalność narzędzia nie jest etykietą, którą się ponownie nakleja: to trwała dana związana z elementem.
Tutaj rodzi się konkretne napięcie techniczne. Aby znakowanie było trwałe, musi być odporne na ścieranie, parę i detergenty; aby powierzchnia narzędzia nadawała się do higienizacji, nie może mieć wgłębień, rowków ani mikropęknięć, w których gromadziłyby się pozostałości organiczne i biofilm, wymykając się ponownemu przygotowaniu. Głębokie znakowanie spełnia pierwszy wymóg, ale zagraża drugiemu. To moment, w którym jak się znakuje liczy się tak samo jak co się znakuje.
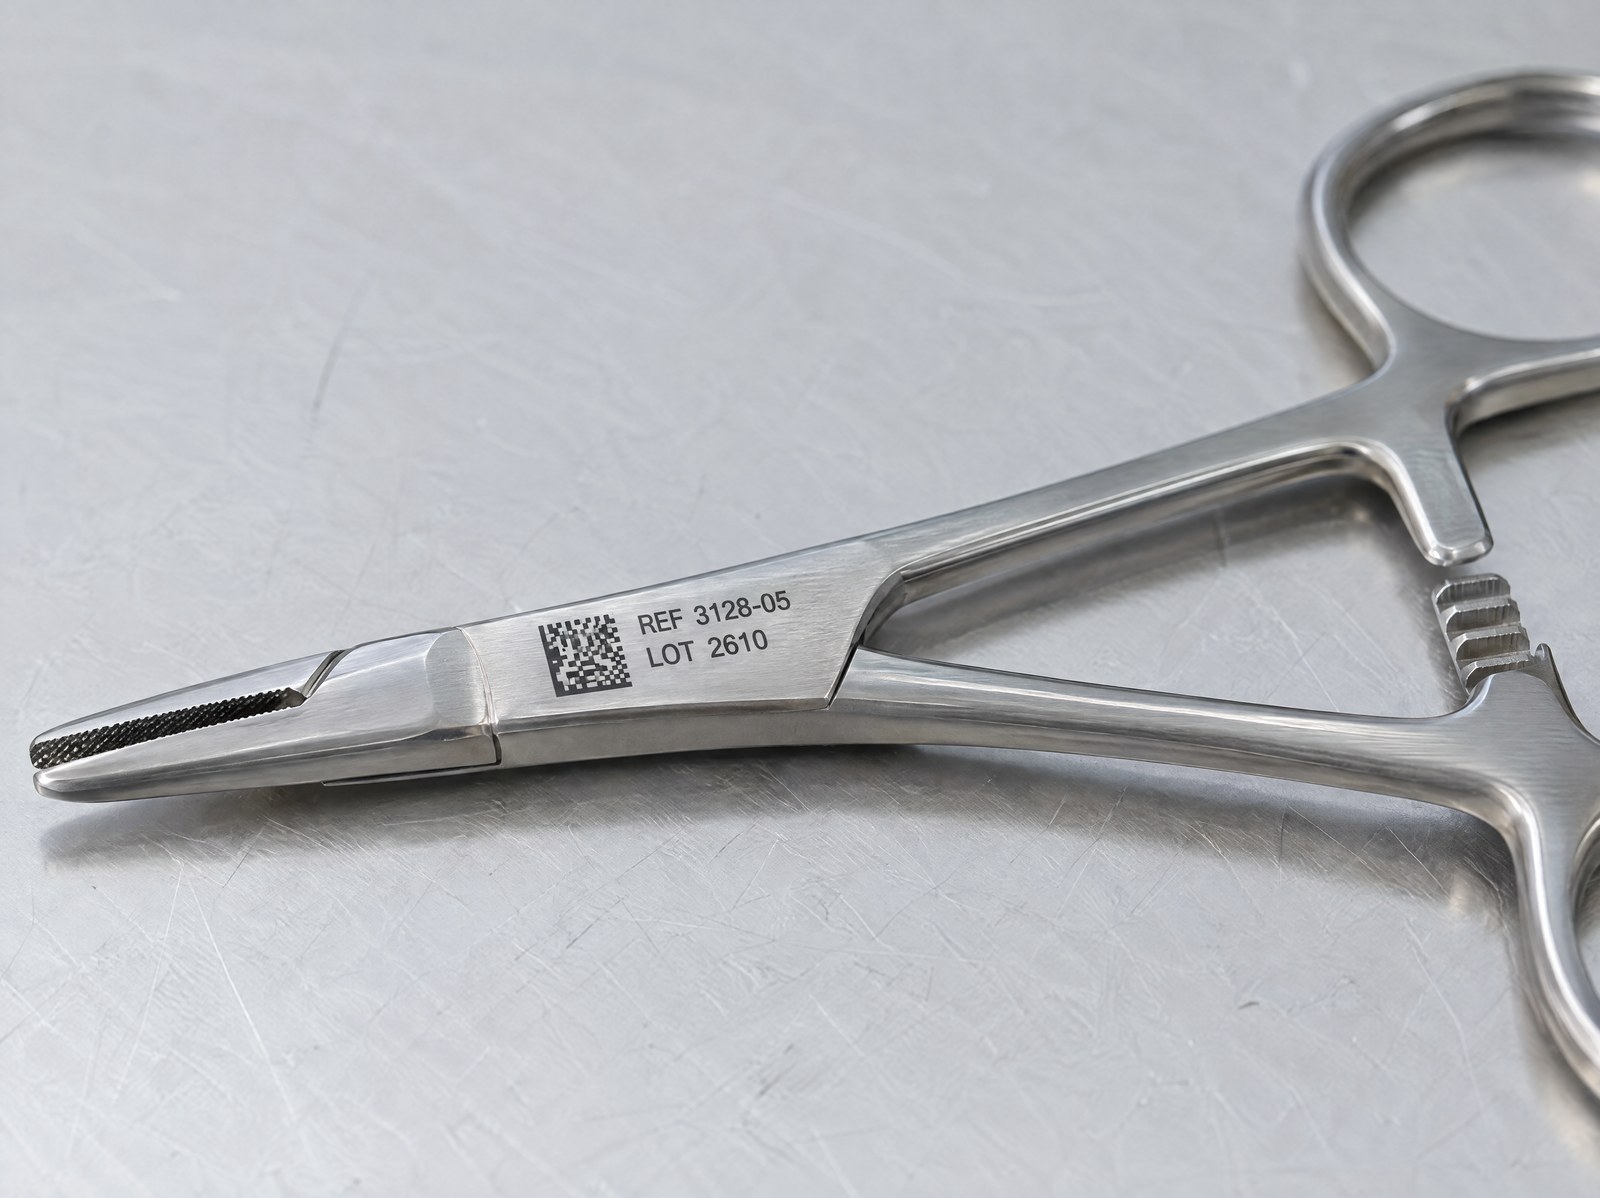
Annealing laserowy odpowiada dokładnie na to napięcie: tworzy kod o wysokim kontraście bez usuwania materiału, ponieważ informacja znajduje się w warstwie tlenku wyrosłej wewnątrz powierzchni, a nie w rowku wyżłobionym na niej.
Dlaczego rowek to problem ponownego przygotowania, a nie tylko estetyki
W narzędziach wielokrotnego użytku możliwość oczyszczenia powierzchni jest wymogiem procesowym, a nie detalem estetycznym. Ponowne przygotowanie musi w sposób weryfikowalny usuwać ładunek organiczny: każda geometria zatrzymująca pozostałości — rowek, wyniesiona krawędź, mikrowgłębienie — staje się punktem, w którym czystość jest trudniejsza do uzyskania i trudniejsza do wykazania. Na wyrobie, który wróci do kontaktu z pacjentem, znak żłobiący powierzchnię wprowadza właśnie tego rodzaju retencję.
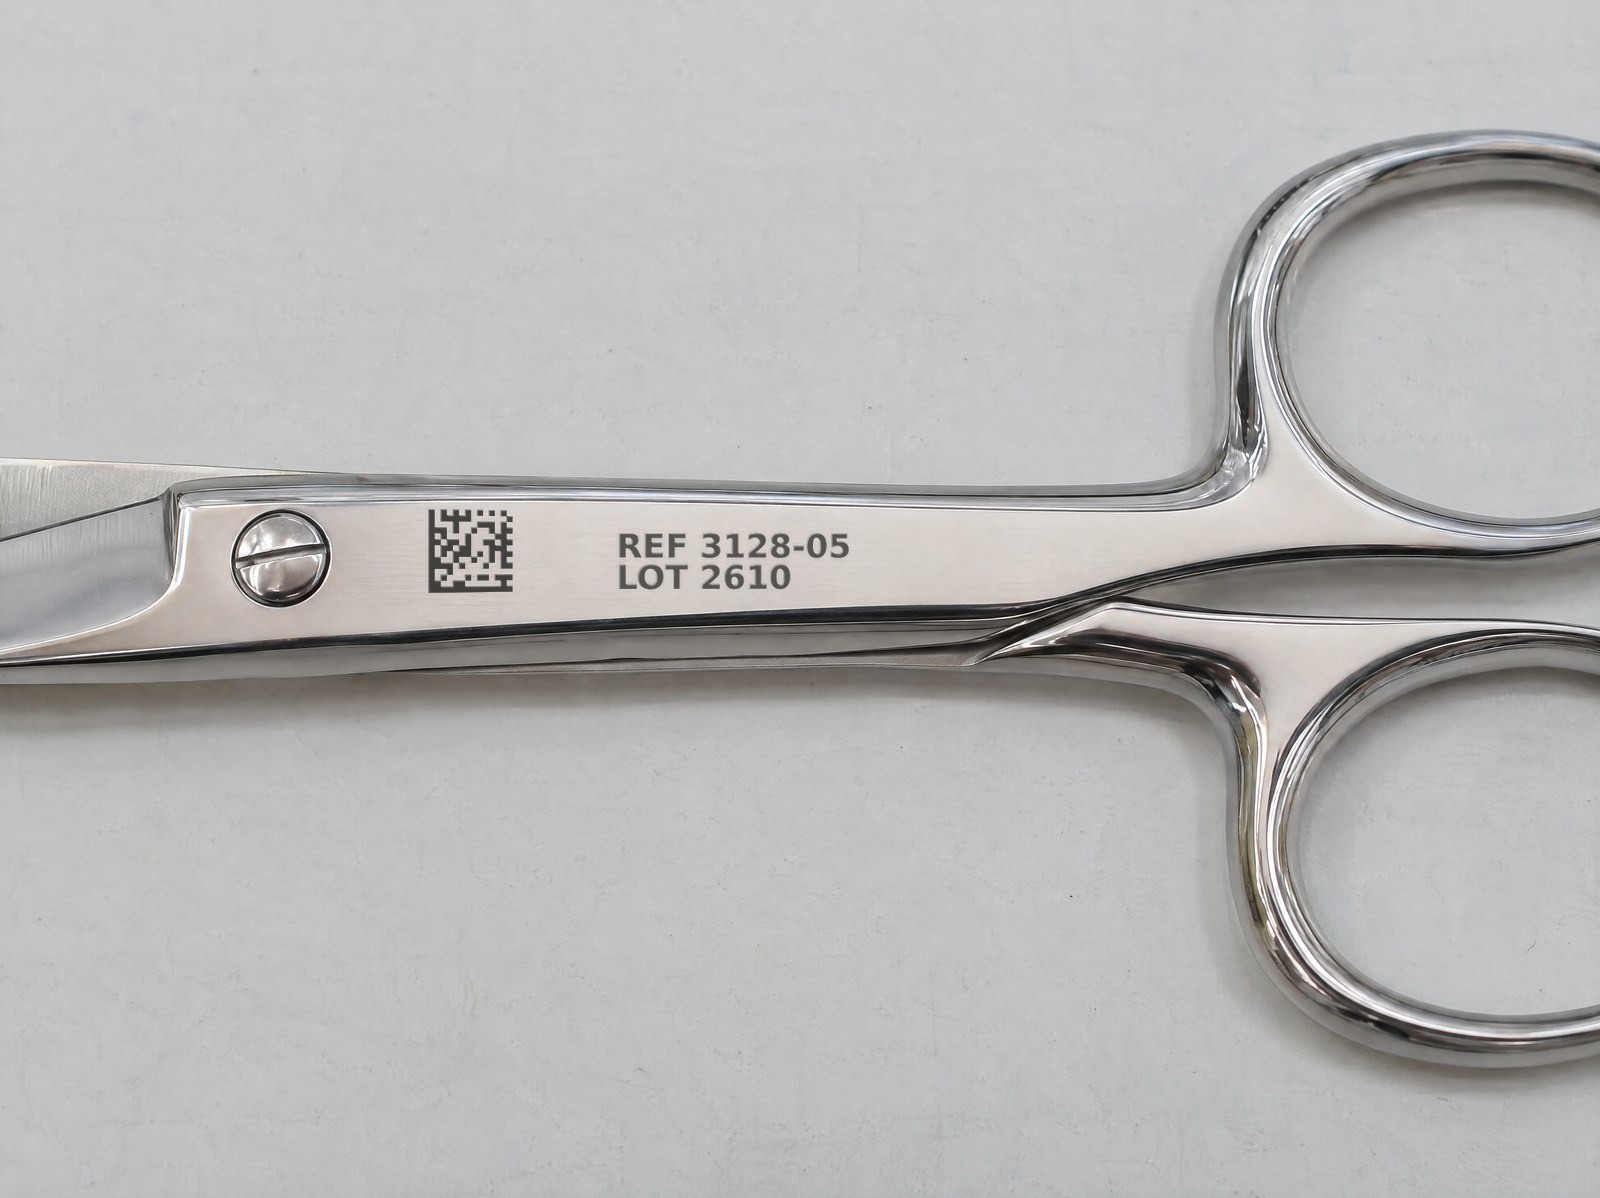
Głębokie grawerowanie i wybijanie rozwiązują kwestię trwałości, tworząc geometrię: znak istnieje, ponieważ materiał został usunięty lub odkształcony. Ta sama geometria jest jednak potencjalnym miejscem retencji. Paradoks polega na tym, że im głębszy znak — a więc bardziej „trwały” w sensie mechanicznym — tym bardziej powierzchnia oddala się od gładkiego i ciągłego stanu, który centralna sterylizatornia musi zapewnić cykl po cyklu.
Annealing: kod jest w tlenku, a nie w usuniętym materiale
Annealing to proces kontrolowanego utleniania. Wiązka źródła światłowodowego miejscowo nagrzewa stal nierdzewną poniżej progu topnienia i ablacji: ciepło powoduje wzrost pod powierzchnią warstwy tlenku, która wskutek interferencji optycznej wydaje się ciemna i kontrastowa. Materiał nie jest usuwany, nie powstaje krater. Znak ma charakter barwny, a nie geometryczny, a powierzchnia pozostaje zasadniczo ciągła i współpłaszczyznowa z otaczającym metalem.
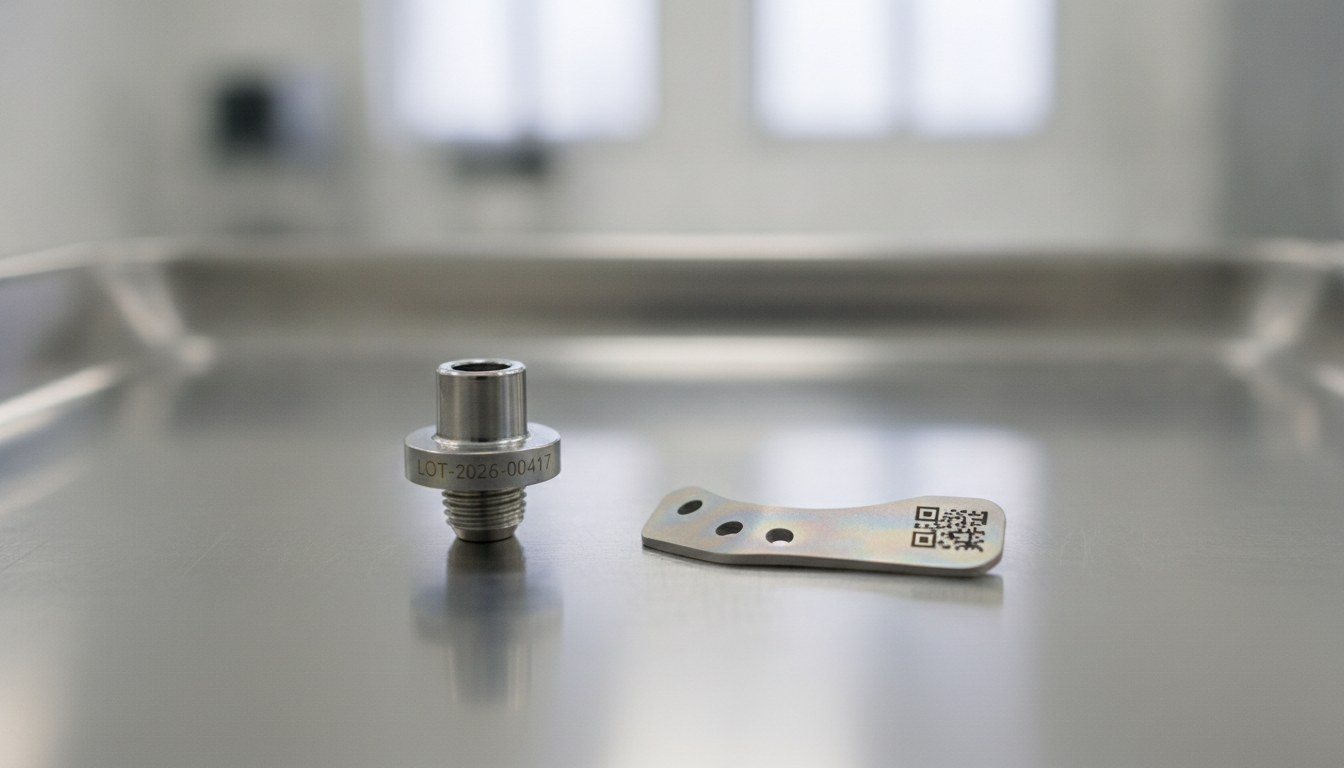
Konsekwencja dla sektora medycznego jest bezpośrednia: DataMatrix wykonany metodą annealingu nie wprowadza nowych wgłębień na powierzchni narzędzia. Kod jest czytelny dzięki kontrastowi między obszarem utlenionym a polerowanym metalem, a nie dzięki reliefowi, który czytnik musiałby „wyczuć”. Ta sama logika kontrolowanego utleniania rządzi znakowaniem tytanu w wyrobach implantowalnych, gdzie pogłębiliśmy temat kontrolowanego utleniania tytanu i kodów UDI; na chirurgicznej stali nierdzewnej zasada jest analogiczna, lecz dostosowana do cyklu życia narzędzia, które jest wielokrotnie poddawane ponownemu przygotowaniu.
| Cecha | Głębokie grawerowanie | Annealing |
|---|---|---|
| Usuwanie materiału | Tak | Nie |
| Rowek lub wgłębienie na powierzchni | Obecne | Brak |
| Możliwość oczyszczenia w strefie znakowania | Ograniczona wewnątrz znaku | Powierzchnia ciągła |
| Nośnik informacji | Wyżłobiona geometria | Warstwa tlenku |
Jakość tej warstwy zależy od parametrów: okno procesowe annealingu należy skalibrować tak, aby tlenek był stabilny, jednorodny i pozbawiony nadmiernego dopływu ciepła, dzięki czemu powierzchnia zachowuje swoją odporność na korozję. To kontrola, którą definiuje się na rzeczywistym materiale i rzeczywistej geometrii narzędzia, ponieważ stale martenzytyczne i austenityczne reagują na ciepło w różny sposób.
Para nasycona i detergenty alkaliczne: czemu stawia czoła znakowanie
Środowisko, przez które kod musi przejść, jest agresywne i powtarzalne. W termodezynfektorze powierzchnia styka się z detergentami alkalicznymi w podwyższonej temperaturze; w autoklawie napotyka parę nasyconą pod ciśnieniem. Każdy cykl to niewielkie działanie termochemiczne, a narzędzie wielokrotnego użytku gromadzi ich wiele w ciągu swojego okresu użytkowania. Słabo kontrolowane znakowanie powierzchniowe może zblednąć, zmienić odcień lub utracić kontrast właśnie pod wpływem tej sekwencji.
Zaletą annealingu jest to, że tlenek stanowi integralną część powierzchni: wyrósł z podłoża, nie jest osadem naniesionym z wierzchu. Stabilna i spójna warstwa tlenku jest warunkiem tego, by kontrast kodu pozostał stały przez kolejne cykle, bez degradacji typowej dla znaku żyjącego wyłącznie na cienkiej warstwie powierzchni. Weryfikacja tego zachowania nie jest jednak oczywista: mierzy się ją, i to właśnie czyni daną użyteczną w dokumentacji.
Trwała czytelność DataMatrix: od kontrastu do gradingu
Trwała czytelność oznacza, że czytnik przemysłowy niezawodnie dekoduje kod przez cały okres użytkowania narzędzia, a nie tylko przy odbiorze początkowym. Na polerowanej powierzchni chirurgicznej zależy to od dwóch czynników: stabilnego kontrastu między obszarem utlenionym a metalem oraz czystej geometrii modułów DataMatrix. Annealing dobrze sprawdza się w obu, ponieważ tworzy ciemny i matowy znak, który do odczytu nie potrzebuje reliefu.
Jakość kodu mierzy się za pomocą gradingu, czyli standardu stosowanego w linii do kodów DataMatrix, odrębnego od właściwej weryfikacji, która wymaga kontrolowanych warunków laboratoryjnych. To ważne rozróżnienie operacyjne: są to różne poziomy kontroli o różnych celach, jak wyjaśniliśmy, analizując różnicę między odczytem, gradingiem a weryfikacją kodów. Przypisanie oceny kodowi tuż po znakowaniu, a następnie powrotna ocena po cyklach ponownego przygotowania, przekształca „czytelność” z jakościowego wrażenia w wartość możliwą do udokumentowania.
Dokumentowanie odporności kodu w czasie na potrzeby dokumentacji
Kod trwały na papierze i kod, którego trwałość się wykazuje, to dwie różne rzeczy. Do dokumentacji technicznej narzędzia potrzebna jest ta druga: powtarzalny dowód, że znak wytrzymuje rzeczywistą sekwencję ponownego przygotowania, której wyrób zostanie poddany. Droga jest najpierw eksperymentalna, a dopiero potem dokumentacyjna.
Udokumentować trwałość kodu w dokumentacjiZnakowanie próbekCykle rekondycjonowaniaGrading koduZapis w dokumentacjiW praktyce znakuje się reprezentatywne próbki narzędzia, poddaje je powtarzanym cyklom mycia alkalicznego i sterylizacji parowej, a w określonych odstępach ponownie odczytuje kody, przypisując im ocenę. Porównanie gradingu początkowego z tym po cyklach pokazuje, czy i w jakim stopniu kontrast się utrzymuje, i dostarcza danej, która trafia do dokumentacji. To ten sam rygor, z jakim podchodzimy do źródła niezgodności w znakowaniu UDI na metalach: zgodności się nie deklaruje, lecz mierzy na rzeczywistych próbkach. Laboratorium LASIT zostało pomyślane tak, aby budować ten dowód na materiałach i cyklach właściwych dla konkretnego klienta.
Dla kogo jest przeznaczone (a dla kogo nie)
Annealing jest rozwiązaniem referencyjnym, gdy narzędzie jest ze stali nierdzewnej, wielokrotnie poddawane ponownemu przygotowaniu, a powierzchnia musi pozostać możliwa do oczyszczenia: instrumentarium chirurgiczne wielokrotnego użytku, kleszczyki, imadła do igieł, rozwieracze, pojemniki i komponenty, w których rowek byłby problemem higieny jeszcze przed problemem odczytu. W takich przypadkach kod w tlenku łączy trwałość i ciągłość powierzchni lepiej niż jakikolwiek znak geometryczny.
Nie jest to jednak uniwersalna odpowiedź. Tam, gdzie wymogiem jest zadeklarowana głębokość mechaniczna lub gdzie materiał nie wytwarza stabilnego tlenku przydatnego do kontrastu, większy sens mają grawerowanie lub znakowanie z użyciem innych źródeł; na niektórych polerowanych powierzchniach z wyższej półki może przeważyć wybór czarnego znaku z impulsu ultrakrótkiego, którego dopływ ciepła jest pomijalny. Reguła, słuszna tu jak zawsze, brzmi: wychodzić od rzeczywistego materiału i rzeczywistego cyklu ponownego przygotowania, a nie od technologii — to sekwencja autoklaw–detergent–odczyt mówi, które znakowanie wytrzyma przez cały okres użytkowania narzędzia.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.