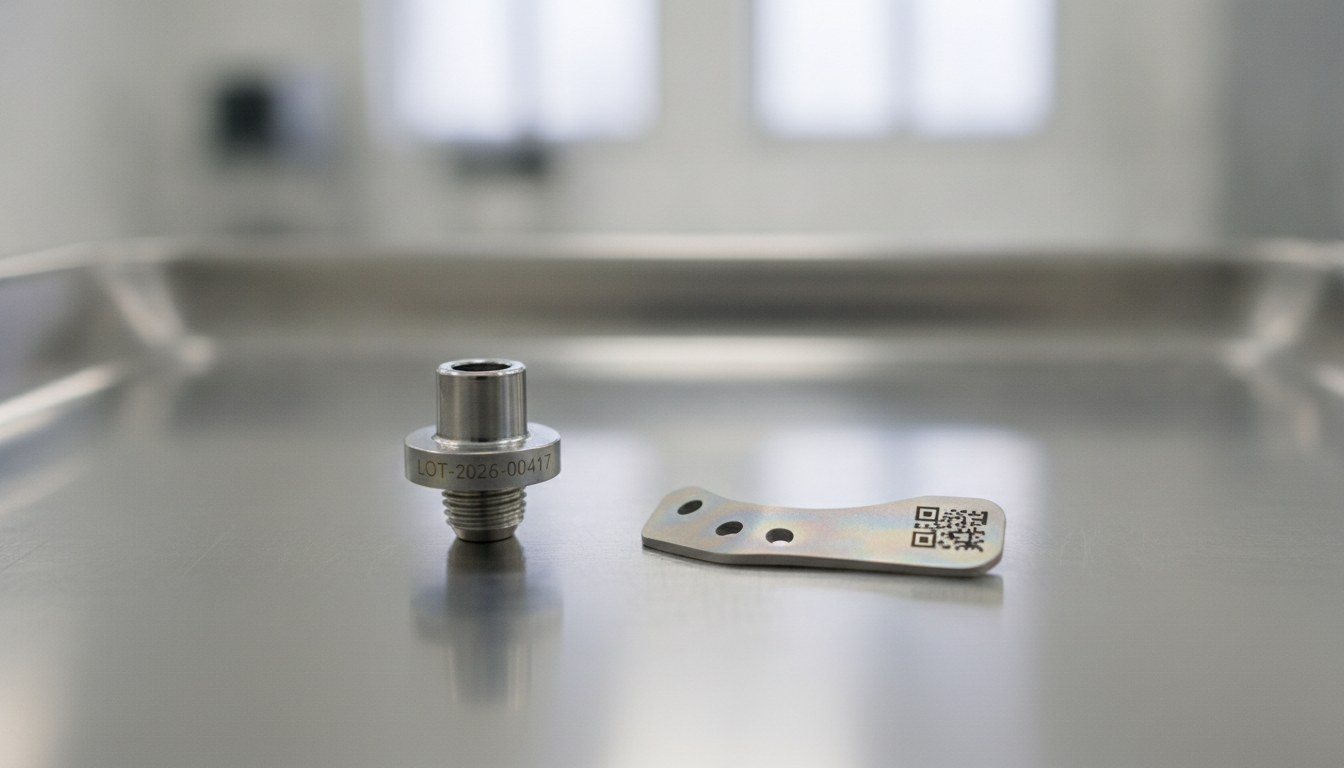
Producenci narzędzi chirurgicznych żyją z dwoma trudnymi do pogodzenia ograniczeniami: silną zmiennością geometryczną części – nożyczek, kleszczyków, retraktorów, uchwytów igieł, rękojeści skalpeli, retraktorów – oraz coraz bardziej rygorystycznymi wymogami regulacyjnymi dotyczącymi treści, położenia i jakości oznakowania. MDR 2017/745 i UDI nałożone przez FDA i EUDAMED wymagają trwałych, czytelnych i prawidłowo rozmieszczonych kodów DataMatrix; ISO/IEC 15415 (i jego odniesienie do aplikacji AIM-DPM) określa minimalną akceptowalną klasyfikację; ISO 17664 i AAMI ST79 wymagają, aby oznakowanie wytrzymywało powtarzające się cykle czyszczenia, pasywacji cytrynowej/azotowej i sterylizacji parowej.

W tym scenariuszu, znakowanie laserowe na stali nierdzewnej (zazwyczaj 420, 440, 316L lub 17-4PH) stało się standardem, często z pikosekundowymi źródłami światłowodowymi, które wytwarzają czarne, wyżarzane znakowanie, które jest nieusuwalne i odporne na cykle chemiczne. Pozostaje jednak węzeł przed procesem znakowania: pozycjonowanie układu na części. I to właśnie tutaj system wizyjny i oprogramowanie, które nim zarządza, stają się decydujące.
Ponieważ prosty podgląd często nie wystarcza
Wiele laserów przemysłowych jest wyposażonych w podgląd pola, realizowany za pomocą czerwonej wiązki pilotującej, która rzutuje obwód lub zawartość układu na część. Jest to przydatna funkcja do szybkiej inspekcji, ale w przypadku narzędzi chirurgicznych szybko pokazuje swoje ograniczenia.

Przedmiot obrabiany często się zmienia i rzadko pasuje do sztywnych przyrządów; obszary przydatne do znakowania są małe, zakrzywione, blisko połączeń lub otworów referencyjnych; znakowana zawartość musi być zgodna z zakodowanymi pozycjami (np. kod UDI w stałej odległości od oczka pierścienia). Dzięki samemu czerwonemu podglądowi operator widzi , gdzie wypadnie znakowanie, ale nie ma odniesienia metrologicznego do rzeczywistych cech części. W przypadku partii mieszanych skutkuje to powolną konfiguracją, odrzucaniem pierwszych oznaczeń i koniecznością stosowania dedykowanych szablonów.
Widzenie boczne i widzenie TTL: dwa różne podejścia
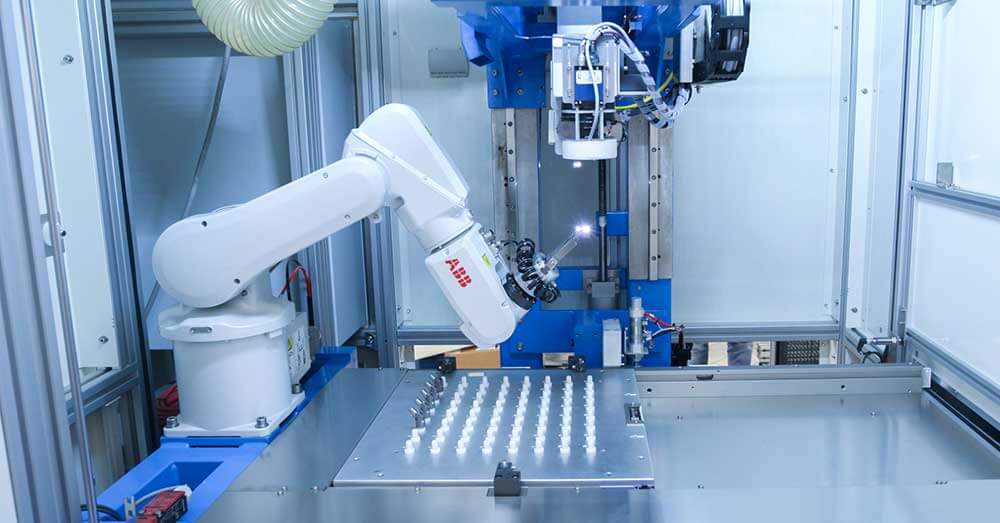
Istnieją dwie główne architektury integracji systemu wizyjnego z systemem laserowym. Widzenie boczne obejmuje kamerę znajdującą się poza głowicą skanującą, umieszczoną z boku, z polem widzenia wynoszącym zazwyczaj około 90×60 mm. Jest ona solidna, oferuje szerokie pole widzenia i dobrze nadaje się do automatycznegosamocentrowania na paletach z wieloma małymi częściami. Jest to najczęstszy wybór w zastosowaniach takich jak hydraulika lub motoryzacja o dużej przepustowości.

Zamiast tego, system wizyjny TTL (Through The Lens ) integruje kamerę wewnątrz głowicy skanującej, dzieląc oś optyczną z wiązką lasera za pomocą lustra dichroicznego. Pole widzenia jest mniejsze – około 20×16 mm przy standardowych ogniskowych – ale ma wyjątkową cechę: to, co widzi kamera, jest dokładnie tym, co zaznaczy laser, na tej samej osi i przez ten sam układ optyczny. Zmieniając ogniskową, pole widzenia automatycznie skaluje się wraz z polem znakowania. Nie ma paralaksy, kalibracji geometrycznej, którą trzeba powtarzać przy każdej zmianie obiektywu, ani stref cienia wynikających z geometrii przedmiotu obrabianego.

W przypadku narzędzi chirurgicznych, gdzie znakowanie wymaga obszarów o wielkości zaledwie kilku milimetrów, a zmienność części jest wysoka, współosiowość jest prawdziwym wyróżnikiem. W przypadku zacisku hemostatycznego lub rękojeści skalpela nie trzeba widzieć całej palety: trzeba dokładnie widzieć obszar znakowania, rozpoznać odniesienie (krawędź, złącze, otwór) i ustawić układ względem niego.
Rola CadVision
W naszym oprogramowaniu FlyCAD wizja jest zarządzana przez moduł CadVision, który przekłada strumień wideo z kamery na funkcje operacyjne bezpośrednio zintegrowane ze środowiskiem znakowania.
Funkcja podglądu na żywo pokazuje obszar znakowania nałożony na układ w czasie rzeczywistym, umożliwiając operatorowi natychmiastową ocenę wyrównania przed uruchomieniem cyklu.Automatyczne centrowanie wykorzystuje algorytmy dopasowywania wzorców lub analizy plamek do automatycznego rozpoznawania cech części (okręgów, konturów, znaczników) i odpowiedniego wyrównywania układu, z typowymi tolerancjami rzędu kilku setnych milimetra. Ręczne centrowanie to funkcja najczęściej wykorzystywana w narzędziach chirurgicznych: operator widzi część na ekranie, przeciąga układ za pomocą myszy lub zmienia jego położenie, wskazując dwa punkty odniesienia na obrazie, a oprogramowanie ponownie oblicza współrzędne i obrót pola markera.
Funkcja łączenia rozszerza pole widzenia poza granice optyki głowicy. Dzięki stałej głowicy system rejestruje wiele klatek poprzez przesuwanie osi maszyny i ponownie składa je w jeden szeroki obraz, na którym operator może umieścić oznaczenie. Staje się to niezbędne podczas pracy z narzędziami o długości 150-300 mm i chęci umieszczenia kodu lub logo w określonych punktach na części, bez poświęcania rozdzielczości widzenia TTL.
Realistyczny przypadek zastosowania
Rozważmy linię do mieszanego znakowania nożyczek chirurgicznych (długość 14-18 cm, stal 420) i uchwytów do igieł (długość 16 cm, stal pasywowana 17-4PH). Partie są małe, od kilkudziesięciu do kilkuset sztuk, z częstymi zmianami referencyjnymi. Wymagane oznakowanie to UDI DataMatrix o wymiarach około 4×4 mm oraz tekst alfanumeryczny o wielkości 1,5 mm, umieszczony na pierścieniu uchwytu.

Dzięki pikosekundowemu systemowi PowerMark (UV lub IR w zależności od wykończenia) wyposażonemu w TTL i system wizyjny CadVision, operator ładuje część do ogólnego szablonu w kształcie litery V, otwiera plik znakowania i widzi pierścień obramowany przez głowicę na ekranie. Graficznie przeciąga układ, aby wyśrodkować go na dostępnej płaszczyźnie znakowania i potwierdza. Czas konfiguracji na zmianę odniesienia jest znacznie krótszy w porównaniu z przepływem z dedykowanymi szablonami, a rzeczywista pozycja kodu jest wizualnie weryfikowana przed każdą pierwszą częścią. W przypadku dłuższych narzędzi, zszywanie umożliwia zobaczenie całej użytecznej części i jednoczesne pozycjonowanie kilku treści (kod, logo, tekst partii) bez ręcznego przesuwania części.
Kiedy warto wybrać wizję TTL?
System wizyjny TTL nie jest uniwersalnym rozwiązaniem. W przypadku produkcji wielkoseryjnej ze średniej wielkości częściami powtarzającymi się na paletach, system wizyjny z boku pozostaje bardziej wydajny. TTL staje się preferowany , gdy zmienność części jest wysoka, obszar znakowania jest mały i dobrze zlokalizowany, a operator musi mieć możliwość wizualnej interwencji w pozycjonowanie. Są to dokładnie warunki typowe dla narzędzi chirurgicznych, ale także dla innych obszarów, takich jak biżuteria, precyzyjne małe części i niektóre obróbki lotnicze.
Wreszcie, warto pamiętać, że wizja, niezależnie od tego, jak zaawansowana, jest uzupełnieniem procesu. Ostateczna jakość zależy od spójności między źródłem lasera, ogniskową, parametrami znakowania i materiałem: w przypadku narzędzi chirurgicznych typową kombinacją jest źródło pikosekundowe (1064 nm lub 532/355 nm) o ogniskowej od 100 do 254 mm, skalibrowane na określonych stalach nierdzewnych i zatwierdzone w standardowych cyklach pasywacji i sterylizacji.

Software Engineer | LASIT
Software Engineer w LASIT od 2020 roku, Felice Santoriello specjalizuje się w projektowaniu i tworzeniu dedykowanego oprogramowania dla klientów. Opracowuje rozwiązania szyte na miarę, aby integrować i optymalizować systemy znakowania laserowego w przemysłowych procesach produkcyjnych.