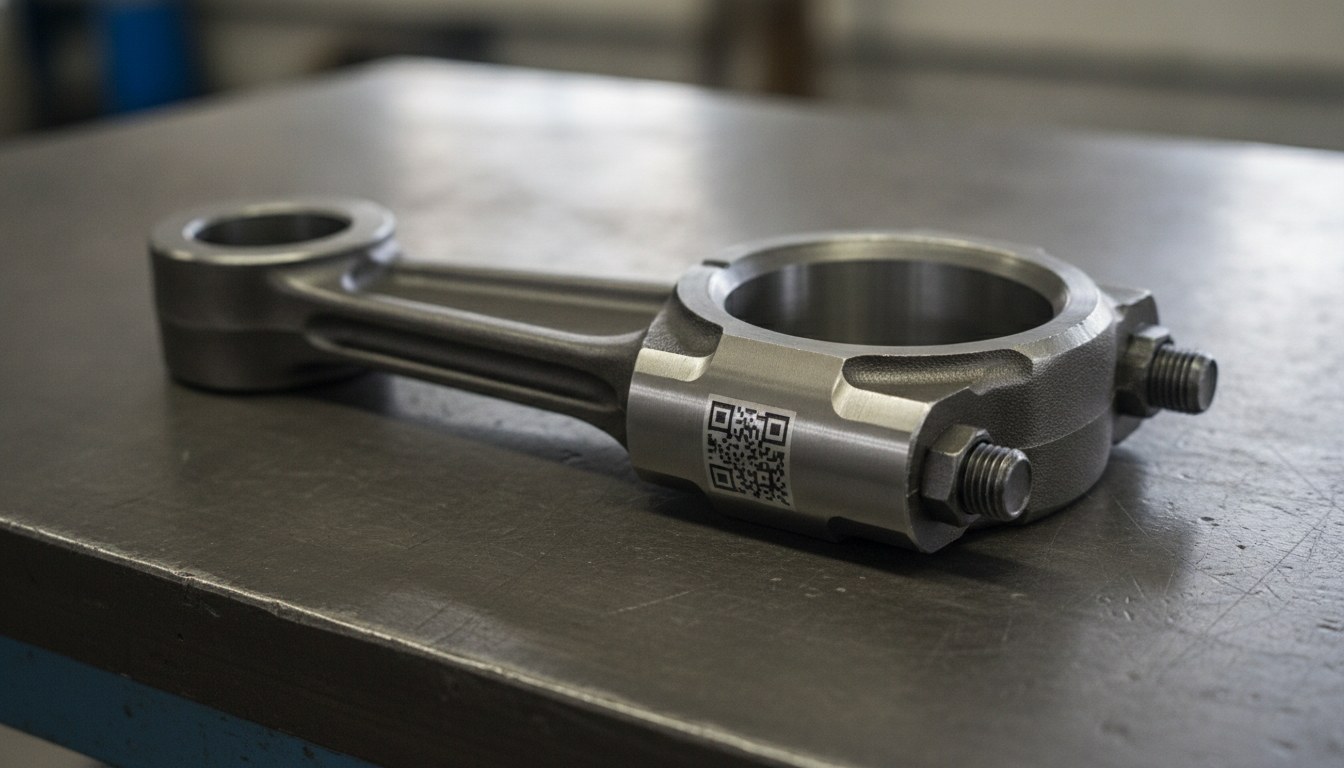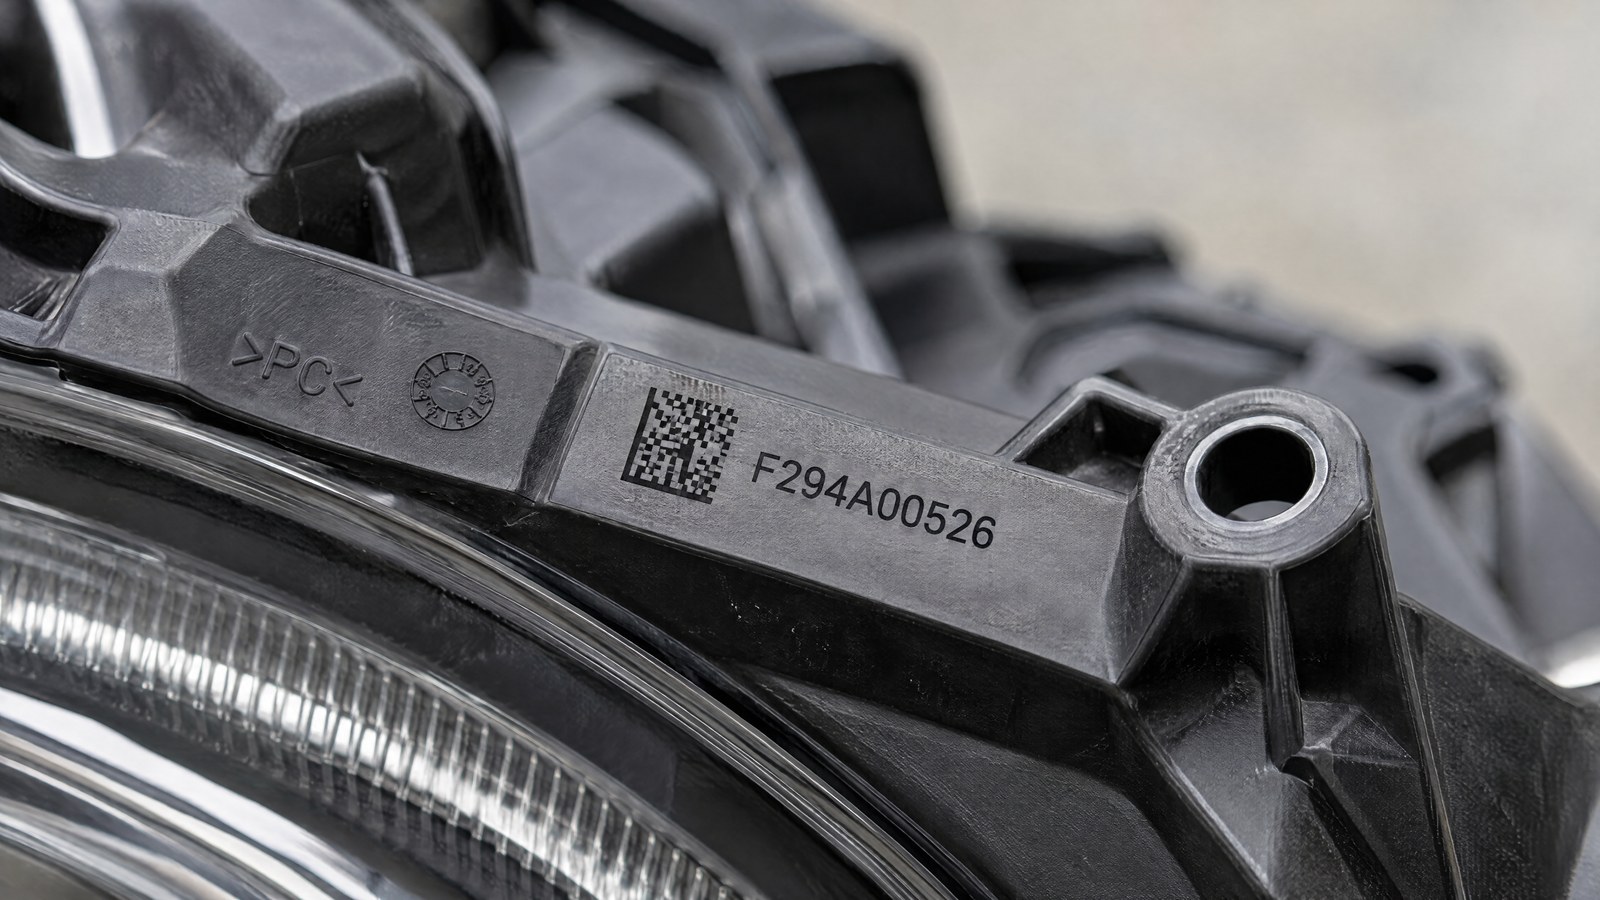
Każdy, kto montuje reflektory i zespoły optyczne dla motoryzacji, zna to ograniczenie: każdy korpus reflektora i każda soczewka musi nosić kod identyfikowalności — DataMatrix, numer katalogowy, partię — który towarzyszy komponentowi w całym łańcuchu dostaw i wytrzymuje ewentualną akcję serwisową. Ale zespół optyczny jest przede wszystkim układem, który musi przenosić i rozprowadzać światło w kontrolowany sposób. Oznaczenie umieszczone w niewłaściwym miejscu odchyla promień, tworzy cień lub odblask i narusza zarówno funkcję, jak i estetykę komponentu, który klient końcowy widzi za każdym razem, gdy włącza reflektory.
Problem nie polega na tym, czy znakować, ale gdzie i jak: kod musi być trwały i czytelny dla skanera w linii, bez naruszania obszaru optycznego ani zmiany transmisji światła. Na przezroczystych polimerach, takich jak PC i PMMA, uzyskanie kontrastu bez osłabienia detalu jest ponadto wszystkim, tylko nie czymś oczywistym. Znakowanie laserowe spełnia te wymagania jednocześnie, pod warunkiem rozstrzygnięcia trzech kwestii: strefy detalu, źródła dobranego do polimeru oraz kontroli czytelności nadążającej za tempem linii.
Gdzie umieścić kod: wszystko poza obszarem optycznym
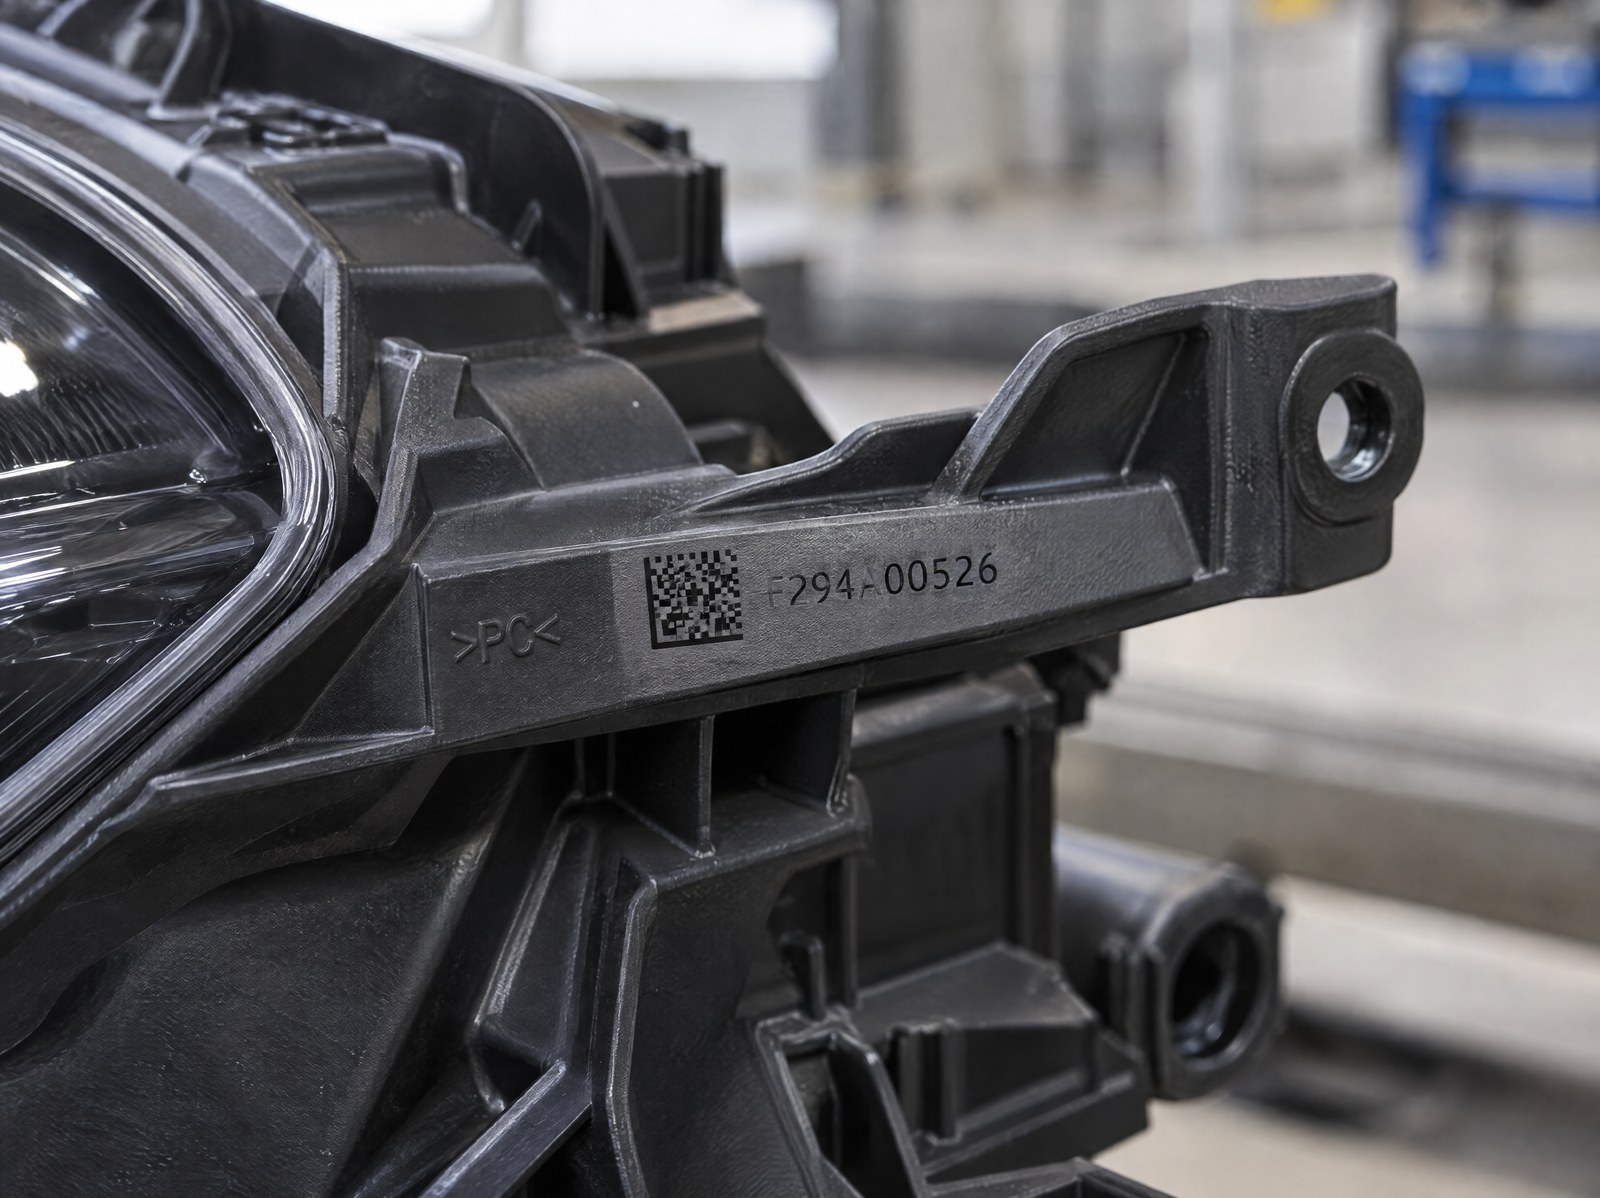
Zasada rozmieszczenia wyprzedza technologię. W zespole optycznym powierzchnie dzielą się na dwie rodziny: te, które pracują ze światłem — czoło optyczne soczewki, paraboloida lub fasetki odbłyśnika, strefy metalizowane — oraz cała reszta: kołnierze mocujące, żebra usztywniające, obwodowe krawędzie, nadlewy pod śruby, języczki montażowe. Kod umieszcza się wyłącznie na tych drugich, w strefie płaskiej i nieoświetlonej, najlepiej już niewidocznej w zmontowanym pojeździe.
Znakowanie na czole optycznym jest wykluczone: nawet mały DataMatrix staje się wadą, która odchyla lub rozprasza światło. Na przezroczystych soczewkach kod umieszcza się na krawędzi obwodowej lub na języczku poza polem oświetlonym; na ciemnych korpusach z tworzywa — na żebrze lub płaskiej krawędzi, obok już istniejących oznaczeń z formy. DataMatrix pozostaje standardem, ponieważ skupia numer katalogowy i partię na kilku milimetrach kwadratowych — to już ugruntowany wybór w identyfikowalności za pomocą kodów 2D — pozostawiając wolną powierzchnię użytkową.
Źródło zmienia się wraz z polimerem
Tu wkracza fizyka materiału. Korpusy reflektorów wykorzystują często poliwęglan lub tworzywa techniczne wzmacniane włóknem szklanym, takie jak PA i PBT; soczewki wykonuje się z PMMA lub optycznie przezroczystego PC. Każda rodzina reaguje inaczej na światło lasera i źródło należy dobrać odpowiednio.
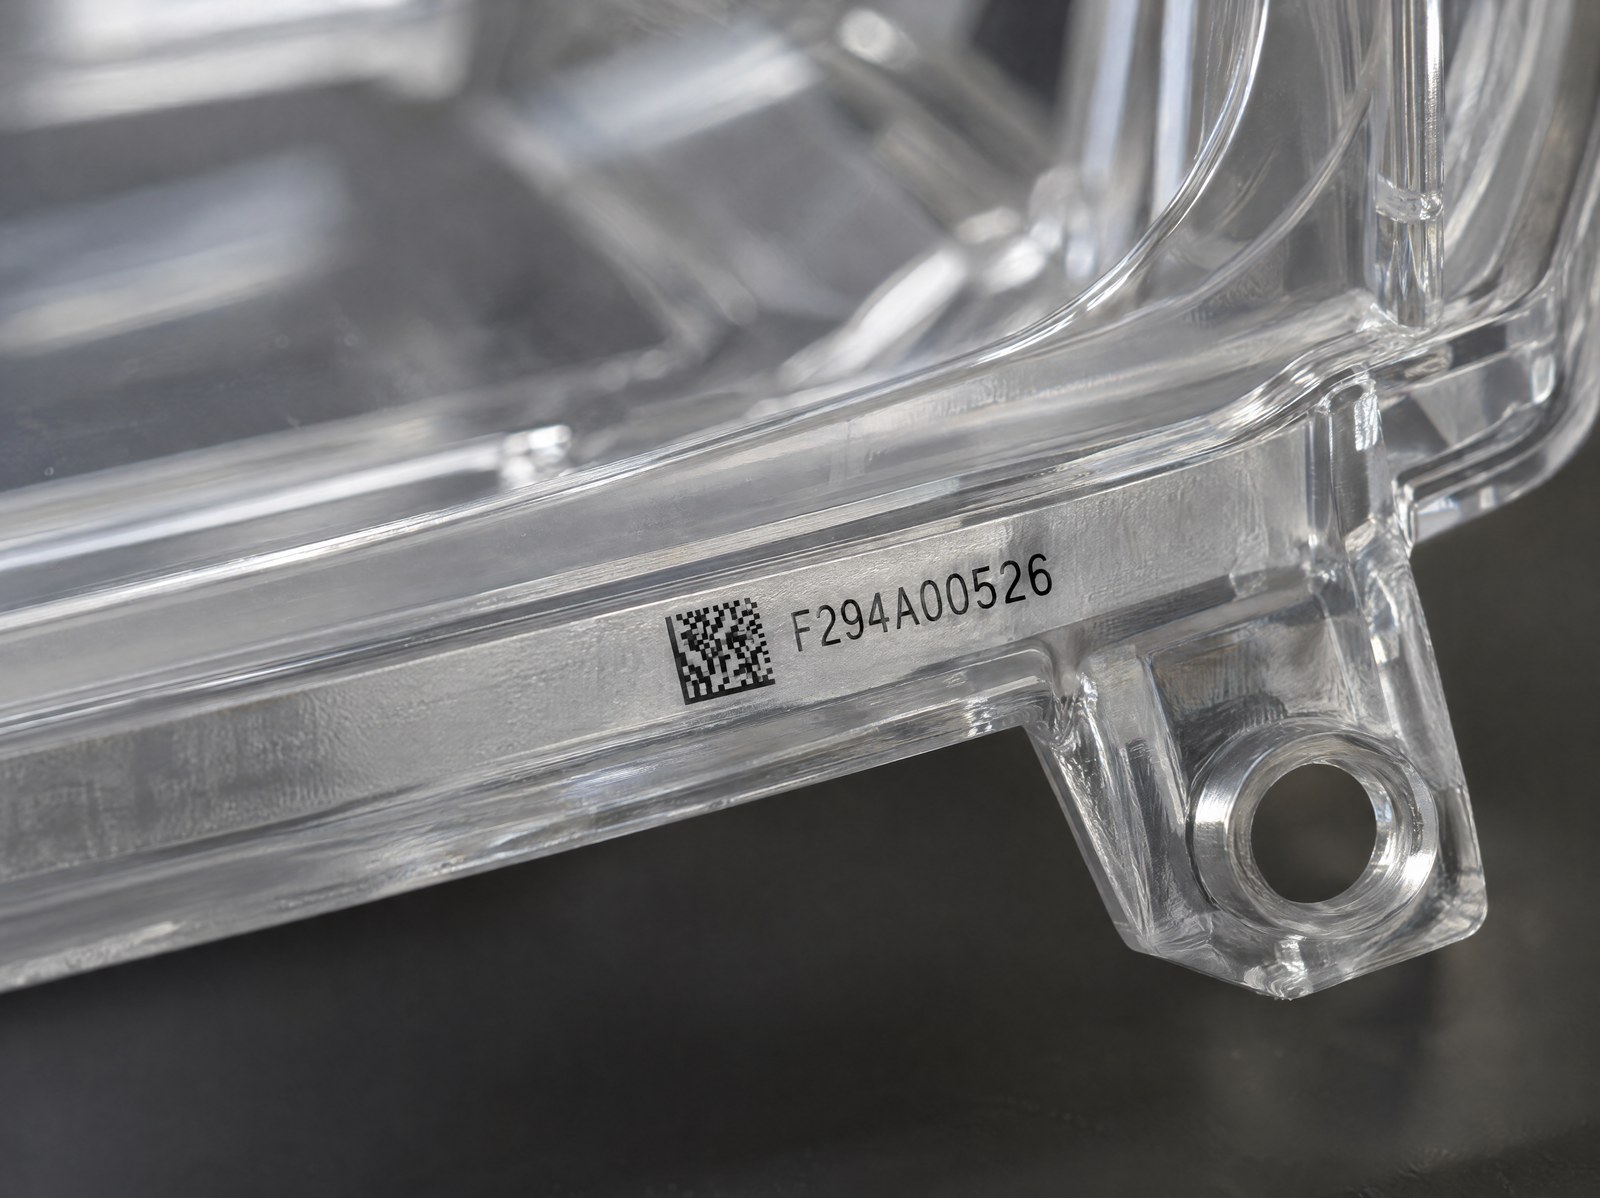
Na przezroczystych polimerach punktem odniesienia jest laser UV o długości 355 nm. Krótka długość fali działa głównie na drodze fotochemicznej: rozrywa wiązania molekularne na powierzchni przy ograniczonym wkładzie termicznym i wytwarza znak w postaci mikropiany lub wyraźnej, ostrej zmiany barwy, bez przypalania ani odkształcania materiału krytycznego optycznie. To ta sama zasada, dzięki której UV stanowi najpewniejszą drogę dla znakowania UV PMMA w automotive lighting.
| Polimer zespołu optycznego | Zachowanie przy znakowaniu | Zalecane źródło |
|---|---|---|
| Poliwęglan (PC) przezroczysty | Zmiana barwy i powierzchniowa mikropiana | UV |
| PMMA (soczewki) | Jasna mikropiana, niski wkład termiczny | UV |
| Tworzywa wzmacniane (PA/PBT z włóknem szklanym) | Jasne spienienie kontrastujące z ciemnym tłem | Włókno / MOPA |
Na tworzywach wzmacnianych i ciemnych technopolimerach natomiast źródło światłowodowe 1064 nm, lub w wersji MOPA z regulowanym czasem trwania impulsu, generuje jasne spienienie, które kontrastowo odcina się na ciemnym tle. Regulacja parametrów jest decydująca: dodatki, napełniacze mineralne i pigmenty zmieniają reakcję z partii na partię, a ten sam polimer od dwóch różnych dostawców może wymagać odrębnego zestawu parametrów.
Kontrast bez pigmentów: znak powstaje w materiale
Na przezroczystym detalu kontrast jest prawdziwym problemem: nie ma barwnego tła, na którym można drukować. Znak musi powstać wewnątrz materiału, jako mikropiana lub lokalna zmiana, na tyle wyraźny, by odczytał go skaner, ale na tyle powierzchowny, by nie zapoczątkować mikropęknięć, które z czasem się rozprzestrzeniają.
Głębokie grawerowanie na PMMA lub PC jest przeciwskuteczne: osłabia detal i może stać się zarodkiem pęknięcia pod obciążeniem termicznym. Celem jest minimalny znak gwarantujący niezawodny odczyt, a nie znak możliwie najwyraźniejszy. Na tych materiałach jakość znakowania rozstrzyga się przez precyzyjną kontrolę energii, a nie przez głębokość.
Czytelność w linii: grading to nie weryfikacja laboratoryjna
Kod, który operator dobrze widzi, nie jest koniecznie kodem, który skaner zawsze odczyta. Dlatego czytelność się mierzy, i mierzy się ją w linii. Grading w linii przypisuje kodowi DataMatrix klasę jakości zaraz po znakowaniu, tą samą kamerą systemu, i odrzuca detal, zanim trafi na dalszy montaż.
To co innego niż weryfikacja laboratoryjna, która wymaga kontrolowanych warunków oświetlenia i aparatury oraz służy do walidacji procesu, a nie do kontroli każdego detalu: to dokładnie różnica między odczytem, gradingiem a weryfikacją kodów. W produkcji potrzebne są oba, o odrębnych rolach: weryfikacja kwalifikuje cykl, grading trzyma go pod kontrolą detal po detalu.
Kontrola kodu na liniiZnakowanieOdczytGrading na liniiZnakować przed montażem, we właściwym punkcie cyklu
Właściwy moment na znakowanie to chwila, zanim korpus i soczewka staną się zamkniętym zespołem. Znakowanie obudowy i soczewki osobno, na dedykowanym stanowisku, pozwala dosięgnąć płaskiej strefy wiązką prostopadłą i odczytać kod bez zakłóceń optycznych już zmontowanego detalu.
W liniach automotive lighting znakowanie często współistnieje z innymi obróbkami laserowymi na tym samym komponencie, jak selektywna ablacja stref metalizowanych: ich integracja w jednym przepływie ogranicza liczbę przejść i ryzyko rozsynchronizowania danych między stanowiskami.
Dla kogo jest pomyślana (a dla kogo nie)
To podejście jest pomyślane dla tych, którzy produkują lub montują zespoły optyczne w dużych wolumenach i muszą zapewnić identyfikowalność na komponentach krytycznych optycznie: korpusach reflektorów z tworzywa technicznego, soczewkach i światłowodach z PC lub PMMA, gdzie kod musi istnieć, ale nie może zdradzać się przed światłem. Na przezroczystych UV pozostaje najpewniejszą drogą do kontrastu i integralności; na tworzywach wzmacnianych — włókno lub MOPA.
Nie jest natomiast właściwą odpowiedzią, gdy identyfikowalność może funkcjonować na etykiecie naklejonej na dalszym etapie, poza zespołem optycznym, lub gdy komponent nie ma żadnej dostępnej powierzchni nieoptycznej: w takich przypadkach warto przemyśleć rozmieszczenie detalu przed znakowaniem. A jeśli wymaganiem jest estetyczne oznakowanie widoczne na widocznej stronie soczewki, tematem nie jest już identyfikowalność, lecz efekt dekoracyjny, z innymi ograniczeniami i wyborami procesu.
Podsumowując: jeśli zespół optyczny ma być znakowany trwale i czytelnie w linii tak, aby kod nigdy nie dotknął światła, problem rozwiązuje się przez dobór strefy, źródła w zależności od polimeru oraz gradingu nadążającego za tempem linii.

Public Relations Manager | LASIT
Public Relations Manager w LASIT od 2019 roku, Claudia Neri odpowiada za zarządzanie działem Marketingu i Komunikacji. Opracowuje strategię komunikacji firmy, koordynując działania z zakresu public relations, promocji marki i komunikacji instytucjonalnej na rynku włoskim i międzynarodowym.