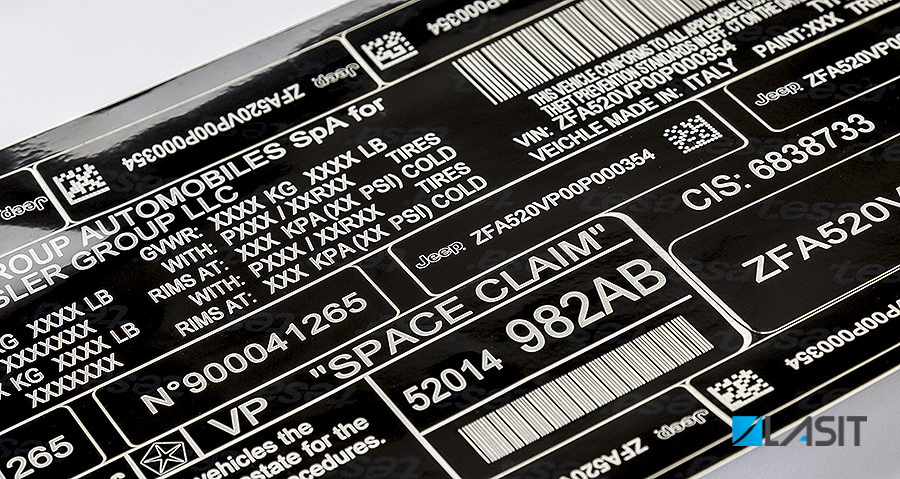
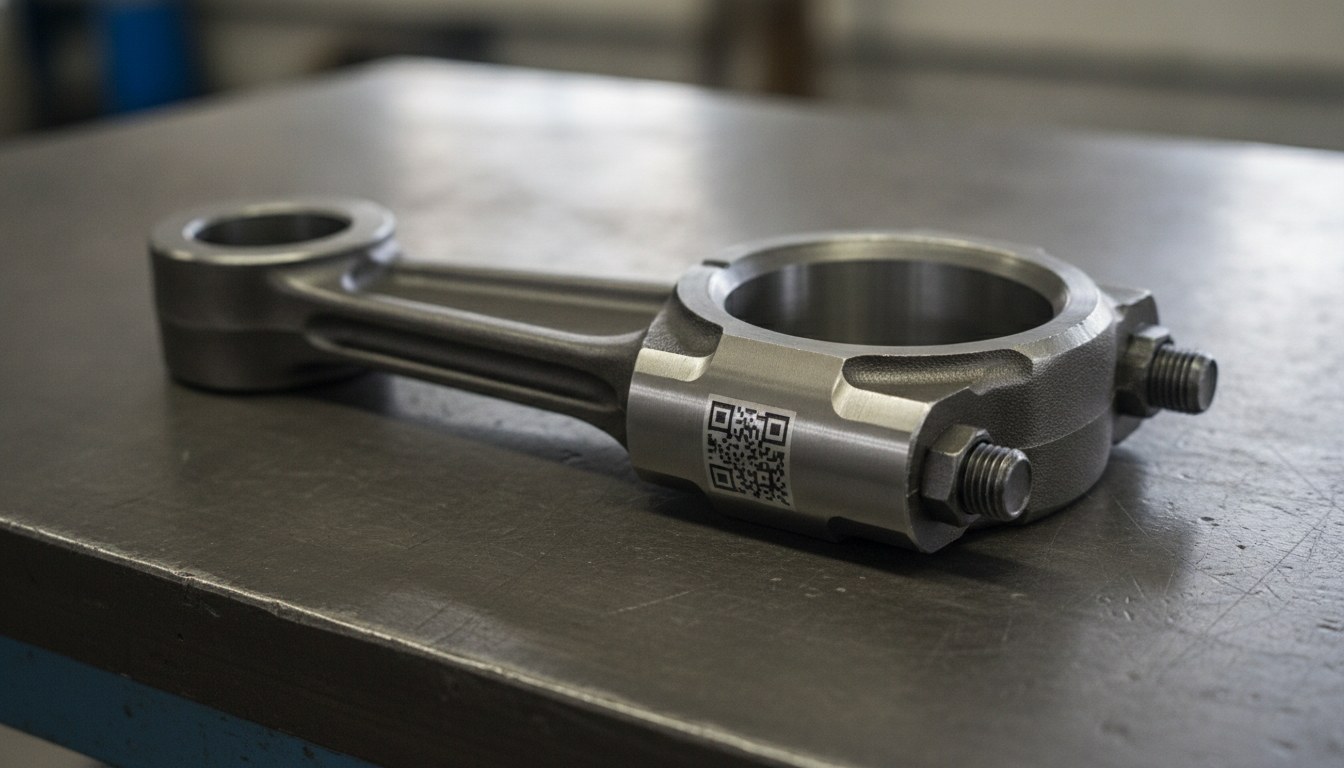
W zakładzie motoryzacyjnym z certyfikatem IATF 16949 znakowanie komponentu nie jest ostatnim, estetycznym krokiem cyklu: to moment, w którym powstaje dana czyniąca go identyfikowalnym przez całe jego życie. Osoby zarządzające jakością i industrializacją wiedzą, że podczas audytu nie wystarczy pokazać dobrze oznakowaną część. Trzeba udowodnić, że ta część została oznakowana, że kod jest tym przewidzianym, że został odczytany i potwierdzony oraz że żaden inny komponent nie nosi tego samego identyfikatora.
To zasadnicza różnica. Wyraźny DataMatrix na stali jest warunkiem koniecznym, lecz niewystarczającym. Tym, co przechodzi — lub nie przechodzi — audyt, jest łańcuch danych: kontrolowana sekwencja od wygenerowania kodu po jego potwierdzenie, ze weryfikowalnym śladem każdego etapu. Kiedy w tym łańcuchu jest słabe ogniwo, wada nie jest widoczna na części, lecz w rejestrach — i to właśnie tam traci się punkty.
Ten artykuł opisuje, jak światłowodowy system znakowania laserowego buduje i chroni ten łańcuch bezpośrednio w linii — od rezerwacji numeru kolejnego po zarządzanie odrzuconą częścią — oraz jakie powtarzające się błędy go osłabiają.
Dlaczego światłowód jest standardem dla metali w motoryzacji
Źródło światłowodowe o długości fali 1064 nm jest punktem odniesienia dla metali w motoryzacji z powodu, który podczas audytu liczy się bardziej niż szybkość: trwałość. Na stali, aluminium, żeliwie i stopach poddanych obróbce znakowanie światłowodowe przetrwa mycie, oleje, transport, obróbkę cieplną i długie cykle życia, pozostając czytelne przez lata. Identyfikowalność oparta na etykietach lub druku atramentowym zawodzi właśnie tam, gdzie jest najbardziej potrzebna: po agresywnym procesie lub na końcu życia komponentu, gdy kod trzeba ponownie odczytać.
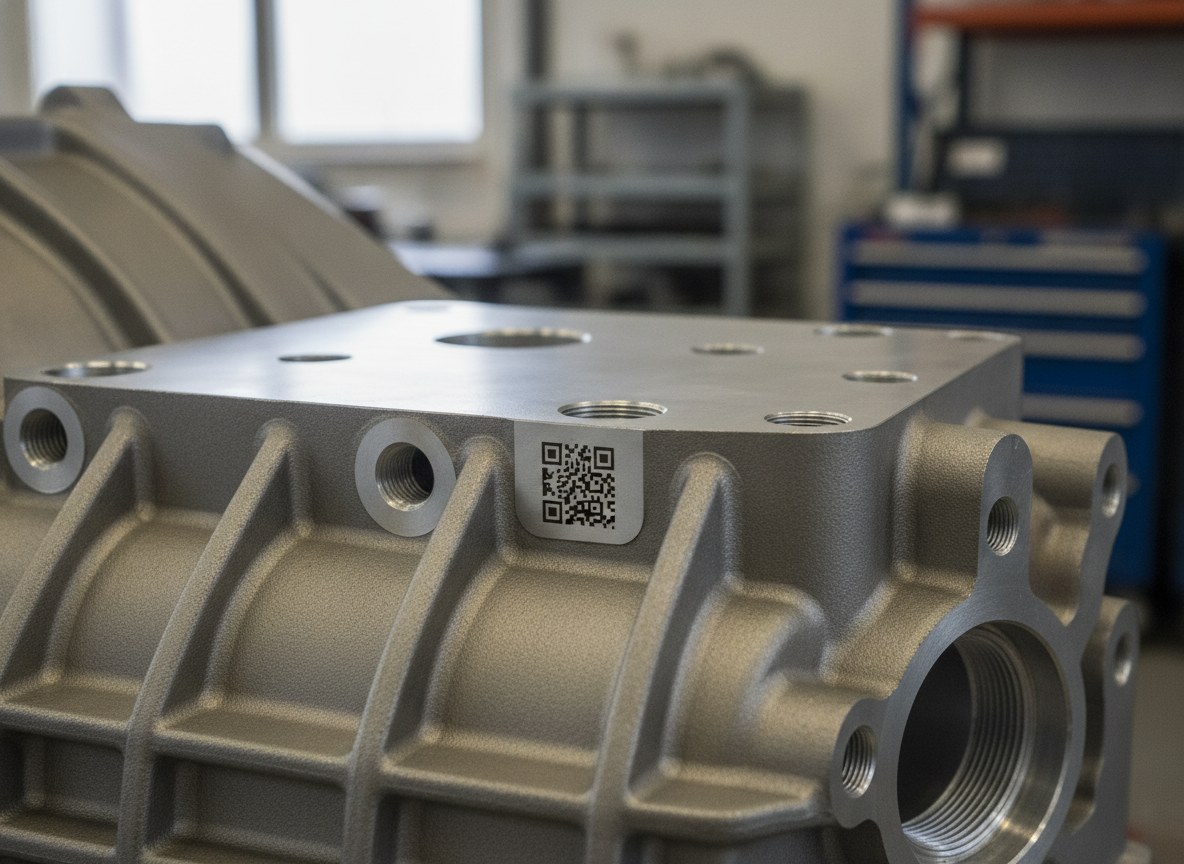
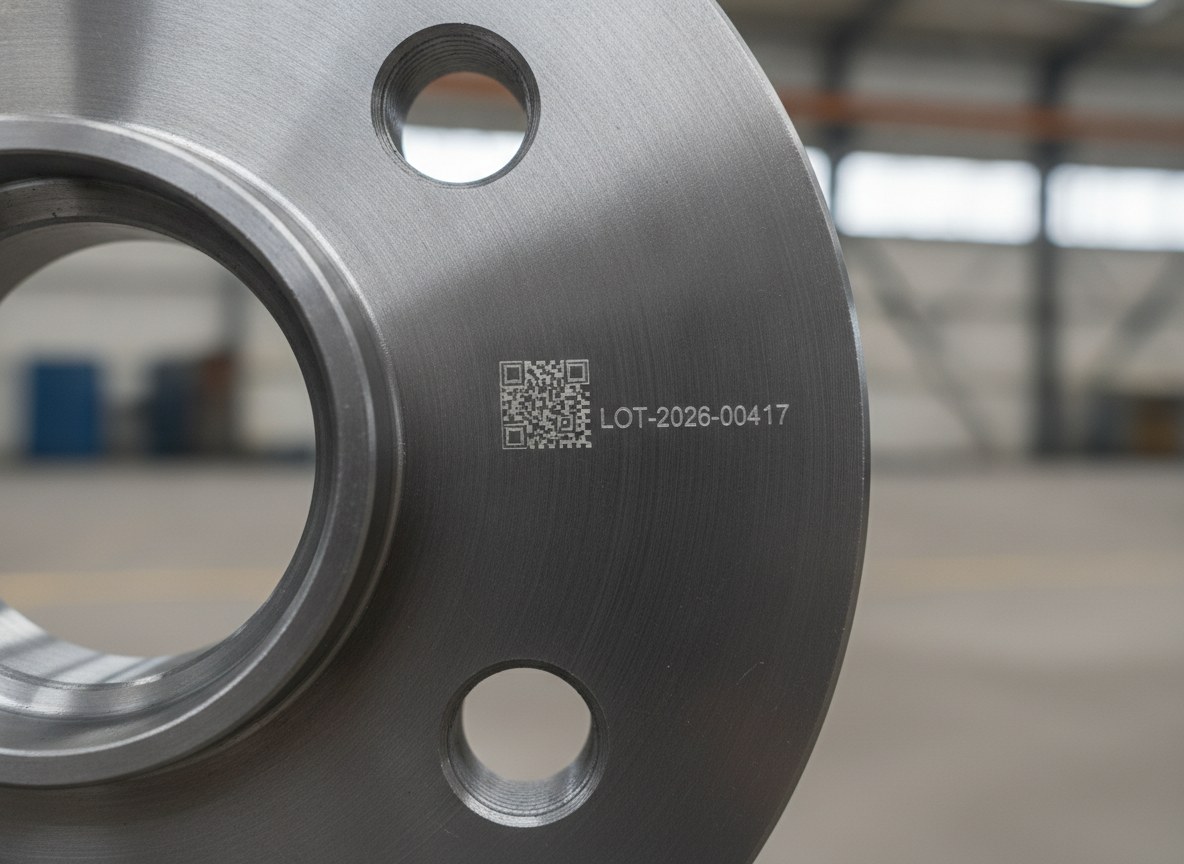
Dla łańcucha danych oznacza to, że fizyczny nośnik informacji nie jest słabym punktem. Kod wygrawerowany lub wyczerniony pozostaje, i pozostaje DataMatrix, który przy tej samej powierzchni zawiera znacznie więcej znaków niż kod alfanumeryczny i integruje redundancję niezbędną do odczytania nawet w razie częściowego uszkodzenia. Zagłębiliśmy się już w temat identyfikowalności z DataMatrix na tarczach hamulcowych; tutaj punkt ciężkości przesuwa się przed i za znakowanie, czyli na samą daną.
Generowanie i rezerwacja numeru kolejnego
Łańcuch zaczyna się, zanim laser się zapali. Zawartość kodu — numer seryjny, numer kolejny, strukturalny DataMatrix — jest generowana lub pobierana z MES i rezerwowana dla części przed znakowaniem. Rezerwacja nie jest szczegółem księgowym: to ona gwarantuje unikatowość również wtedy, gdy cykl zostaje przerwany. Jeśli część wchodzi na stanowisko, otrzymuje swój numer kolejny, a następnie cykl zostaje przerwany, ten numer pozostaje zajęty i nie zostaje przypisany do innej części.
Zasadą, która przechodzi audyt, jest to, że unikatowością i brakiem ponownego użycia numerów kolejnych zarządza się na poziomie systemu, a nie pojedynczej maszyny. To MES posiada licznik i logikę przydzielania; znakowarka laserowa go odpytuje, rezerwuje, znakuje i zwraca wynik. Dzięki temu dwa stanowiska nie mogą wygenerować tego samego identyfikatora, a ponowne uruchomienie maszyny nie zeruje ani nie duplikuje numeracji.
Łańcuch danych w liniiRezerwuj numer seryjnyZnakowanie laseremOcena w liniiKontrola zgodnościZatwierdź lub kwarantannaPotwierdzenie po znakowaniu: odczyt, grading i dopasowanie (match)
Po oznakowaniu części system ją ponownie odczytuje. Ten odczyt zwrotny jest sercem dowodliwości: bez ponownego odczytu dokonane znakowanie pozostaje hipotezą. Odczyt robi dwie odrębne rzeczy. Weryfikuje dopasowanie (match), czyli że odczytany kod pokrywa się z zarezerwowanym dla danej części, oraz ocenia jakość kodu poprzez grading w linii, zazwyczaj zgodnie z ISO/IEC 15415 dla kodów 2D oraz metodologią AIM-DPM dla znakowania bezpośredniego na części.
Tutaj należy utrzymać rozróżnienie, które podczas audytu robi różnicę: grading w linii to nie weryfikacja. Grading jest kontrolą procesu stosowaną na linii, cykl po cyklu, która przypisuje klasę jakości i zatrzymuje kody poniżej progu. Weryfikacja natomiast wymaga weryfikatora w kontrolowanych warunkach laboratoryjnych — znormalizowanego oświetlenia, optyki i odległości — i służy do certyfikacji zgodności metody, a nie do walidacji każdej pojedynczej części. Mylenie ich lub oczekiwanie od kontroli w linii tego, co należy do laboratorium, to błąd, który natychmiast ujawnia się przed audytorem.
| Aspekt | Grading w linii | Weryfikacja w laboratorium |
|---|---|---|
| Gdzie się odbywa | Na linii, w każdym cyklu | W laboratorium, na próbce |
| Warunki | Środowisko produkcyjne | Znormalizowane oświetlenie i optyka |
| Cel | Ciągła kontrola procesu | Certyfikacja metody |
| Wynik | Klasa jakości kodu | Udokumentowana zgodność |
No-read, no-match i zarządzanie odrzuconą częścią
Poważny system ocenia się po tym, jak radzi sobie z wyjątkiem, a nie z przypadkiem idealnym. Jeśli ponowny odczyt się nie powiedzie (no-read) lub kod nie odpowiada oczekiwanemu (no-match), część nie może przejść dalej jako zgodna. Prawidłowa logika izoluje komponent oznakowany, lecz niepotwierdzony, kieruje go do kontrolowanego zarządzania — śledzonego ponownego znakowania lub kwarantanny — i nie pozwala mu po cichu wrócić do prawidłowego przepływu.
Jest jeszcze przypadek części prawidłowo oznakowanej i potwierdzonej, lecz odrzuconej dalej w linii z powodu wady. Również tutaj reguła jest jednoznaczna: ten numer kolejny należy do tej części i do jej historii, wraz z wadą, i nie jest ponownie używany dla innego komponentu. Ponowne wykorzystanie numeru seryjnego, aby „nie marnować numerów”, to jeden ze skrótów, które łamią unikatowość i które audyt identyfikowalności wychwytuje, zestawiając rejestry.
Logi i interfejs z MES
Każde zdarzenie w łańcuchu pozostawia ślad: zarezerwowany numer kolejny, oznakowana zawartość, wynik odczytu, klasa gradingu, znacznik czasu, stanowisko. Ten log jest dowodem dokumentalnym, który podczas audytu zastępuje słowo „sądzę” słowem „wynika”. Aby był użyteczny, musi być zsynchronizowany z systemem fabryki, a nie zamknięty w maszynie: znakowarka komunikuje się z MES za pomocą standardowych protokołów przemysłowych, takich jak Ethernet/IP, OPC-UA i Profibus, stając się inteligentnym węzłem linii produkcyjnej zamiast wyspą.
To poziom, na którym domyka się identyfikowalność 100%: część fizyczna i zapis cyfrowy pokrywają się, unikatowość jest narzucona przez centralny licznik, a każde potwierdzenie wraca do systemu w czasie rzeczywistym. Nad tą integracją znakowania z systemem informatycznym pracuje nasze oprogramowanie do integracji z MES i ERP, które obsługuje żądanie danej, potwierdzenie i rejestrację bez ręcznych kroków.
Błędy, które kosztują punkty podczas audytu
Słabe ogniwa powtarzają się z zakładu na zakład. Najczęstsze są nieliczne i rozpoznawalne:
- znakowanie bez ponownego odczytu, uznając każde znakowanie za udane i nie mogąc następnie udowodnić dokonanej operacji;
- generowanie numeru kolejnego bez jego rezerwowania, z ryzykiem duplikatów przy przerwanych cyklach;
- pozwalanie, by do linii wróciła część oznakowana, lecz niepotwierdzona po no-read lub no-match;
- ponowne używanie numeru kolejnego odrzuconej części, łamiąc unikatowość systemu;
- mylenie gradingu w linii z weryfikacją laboratoryjną lub powierzanie jednemu zadania drugiego;
- utrzymywanie logu znakowania niezsynchronizowanego z MES, tak że dana w maszynie i ta w fabryce się nie pokrywają.
Warto być uczciwym co do tego, kiedy to wszystko jest naprawdę potrzebne. Kompletny łańcuch danych — rezerwacja, potwierdzenie, zarządzanie wyjątkami, log do MES — jest niezbędny tam, gdzie identyfikowalność musi być odporna na audyt, a komponenty są krytyczne dla bezpieczeństwa. W produkcji niepodlegającej IATF 16949, partiach niekrytycznych dla bezpieczeństwa lub znakowaniach czysto estetycznych może wystarczyć lżejszy przepływ, a przewymiarowanie architektury nie dodaje wartości. Nie chodzi o to, by znakować więcej: chodzi o to, by część, kod i zapis pokrywały się — i by móc to udowodnić.
Software Engineer | LASIT
Software Engineer w LASIT od 2020 roku, Felice Santoriello specjalizuje się w projektowaniu i tworzeniu dedykowanego oprogramowania dla klientów. Opracowuje rozwiązania szyte na miarę, aby integrować i optymalizować systemy znakowania laserowego w przemysłowych procesach produkcyjnych.