W nowoczesnej produkcji przemysłowej przygotowanie powierzchni jest krytycznym etapem, który bezpośrednio wpływa na przyczepność powłok, jakość spoin i wydajność mechaniczną końcowego komponentu. Tlenki, zgorzelina walcownicza, oleiste pozostałości i zanieczyszczenia organiczne zagrażają integralności kolejnych procesów, generując wady, odrzuty i wysokie koszty przeróbek.
Tradycyjne metody przygotowania powierzchni – piaskowanie, śrutowanie, trawienie chemiczne i czyszczenie mechaniczne – mają ograniczenia strukturalne, które są coraz trudniejsze do pogodzenia z dzisiejszymi wymaganiami dotyczącymi zrównoważonego rozwoju środowiska, bezpieczeństwa operacyjnego i precyzji technicznej. Proces ablacji laserowej wyłania się jako zaawansowane rozwiązanie technologiczne do selektywnego usuwania zanieczyszczeń bez użycia materiałów ściernych, chemikaliów lub bezpośredniego kontaktu mechanicznego z podłożem.

Ta technologia fotoniczna umożliwia odparowanie niepożądanych materiałów za pomocą wysokoenergetycznych impulsów laserowych, zachowując integralność materiału bazowego i zmniejszając wpływ procesu na środowisko. Zrozumienie charakterystyki operacyjnej, zalet technicznych i ograniczeń zastosowania czyszczenia laserowego ma kluczowe znaczenie dla oceny jego strategicznego przyjęcia w kontekście produkcji przemysłowej.
Fizyczne zasady ablacji laserowej do czyszczenia powierzchni
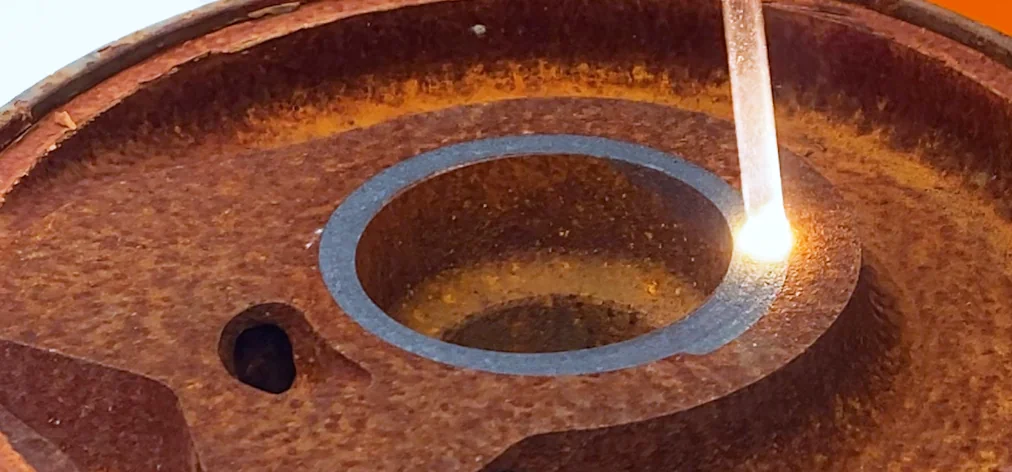
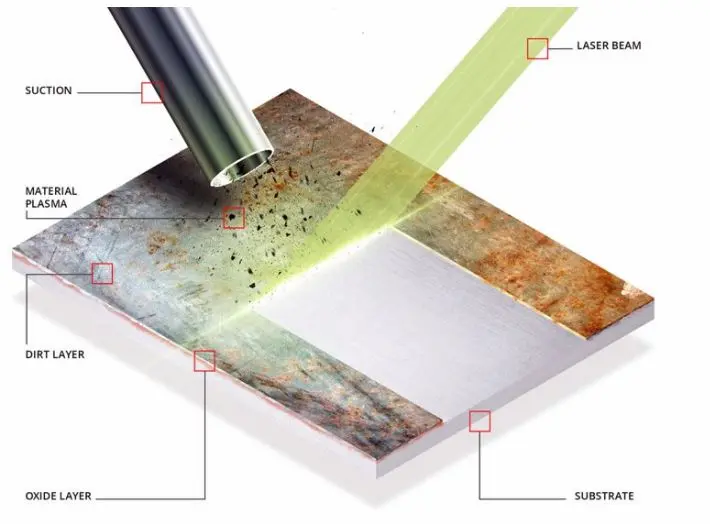
Czyszczenie laserowe wykorzystuje zjawiskoablacji fototermicznej: wiązka lasera jest selektywnie absorbowana przez warstwę zanieczyszczeń powierzchniowych, generując gwałtowny wzrost lokalnej temperatury. Energia cieplna powoduje sublimację lub odparowanie niepożądanego materiału, który jest następnie usuwany z powierzchni poprzez fizyczne wyrzucenie.
Selektywność procesu zależy od różnicy w absorpcji energii między zanieczyszczeniem a metalowym podłożem. Na przykład tlenki żelaza pochłaniają promieniowanie laserowe znacznie skuteczniej niż stal, co pozwala na kontrolowane usuwanie zanieczyszczeń bez uszkadzania metalu bazowego.
Krytyczne parametry procesu obejmują:
- Długość fali źródła lasera: zazwyczaj od 1064 nm (włókno) do 10600 nm (CO₂), dobierana w zależności od rodzaju zanieczyszczenia i podłoża.
- Gęstość energii (fluencja): wyrażona w J/cm², określa głębokość usuwania na pojedynczy impuls.
- Częstotliwość powtarzania: od kilku Hz do kilkuset kHz, wpływa na szybkość procesu
- Czas trwania impulsu: od nanosekund do mikrosekund, reguluje transfer ciepła i efekty uboczne na podłożu.
- Prędkość skanowania: parametr geometryczny określający obszar przetwarzany w jednostce czasu.
Interakcja lasera z materią generuje warstwowy efekt czyszczenia: każdy impuls usuwa kontrolowaną grubość zanieczyszczeń, umożliwiając precyzję procesu niemożliwą do osiągnięcia przy użyciu tradycyjnych metod ściernych.
Techniczne porównanie czyszczenia laserowego i tradycyjnej obróbki strumieniowo-ściernej
Analiza porównawcza technologii laserowej i konwencjonalnej obróbki strumieniowo-ściernej wykazuje znaczne różnice w mechanizmach operacyjnych, wydajności technicznej i implikacjach procesowych.
| Parametr | Czyszczenie laserowe | Piaskowanie |
| Mechanizm usuwania | Selektywna ablacja fototermiczna | Ścierne uderzenia mechaniczne |
| Selektywność materiału | Wysoka, kontrolowana za pomocą parametrów lasera | Ograniczone, w zależności od względnej twardości |
| Indukowana chropowatość powierzchni | Ra zazwyczaj < 2 µm, z możliwością kontroli | Ra zmienne 5-15 µm, słabo kontrolowane |
| Modyfikacja mikrostruktury | Minimalna strefa zmieniona termicznie < 10 µm | Hartowanie powierzchniowe, naprężenia szczątkowe |
| Wymagane materiały eksploatacyjne | Brak | Materiał ścierny (tlenek glinu, grys, szkło) |
| Wytwarzanie odpadów | Minimalny, łatwy do odfiltrowania drobny pył | Wysokie, zużyte ścierniwo i zanieczyszczenia |
| Emisje do atmosfery | Organiczne spaliny nadające się do filtrowania | Pyły ścierne, duży wpływ na środowisko |
| Dokładność geometryczna | Wysoka kontrola wymiarowa, wybrane obszary | Trudne do kontrolowania, ryzyko erozji brzegów |
| Powtarzalność procesu | Wysoka, parametryzowana cyfrowo | Średnia, w zależności od operatora i zużycia dyszy |
| Bezpieczeństwo operatora | Ochrona oczu, opary; brak kontaktu | Pełne środki ochrony indywidualnej, narażenie na pył, wysoki poziom hałasu |
Mechaniczna obróbka strum ieniowo-ścierna usuwa zanieczyszczenia poprzez kinetyczne oddziaływanie pneumatycznie przyspieszanych cząstek ściernych. Mechanizm ten nieuchronnie generuje zmianę topografii powierzchni, ze zwiększoną chropowatością i możliwą erozją krytycznych geometrii. Zużyte ścierniwo wymaga utylizacji jako odpad specjalny, zwłaszcza gdy jest zanieczyszczone metalami ciężkimi lub substancjami toksycznymi.
Z kolei technologia laserowa oferuje precyzyjną kontrolę parametryczną, umożliwiając selektywne usuwanie określonych warstw powierzchniowych przy jednoczesnym zachowaniu nienaruszonego podłoża. Zdolność do cyfrowego programowania ścieżek skanowania i modulowania zastosowanej energii pozwala na dostosowanie procesu do złożonych geometrii i zróżnicowanych wymagań powierzchniowych.
Przemysłowe zastosowania czyszczenia laserowego
Przygotowanie powierzchni przed spawaniem
Usuwanie tlenków, zgorzeliny i powłok ochronnych przed spawaniem jest krytycznym zastosowaniem, w którym czyszczenie laserowe zapewnia znaczne korzyści techniczne. Obecność zanieczyszczeń powierzchniowych generuje porowatość, wtrącenia i wady metalurgiczne, które zagrażają integralności strukturalnej złącza spawanego.
Proces laserowy umożliwia selektywne przygotowanie obszarów do spawania bez zmiany otaczających obszarów, przy jednoczesnym zachowaniu wszelkich funkcjonalnych powłok ochronnych. Kontrolowana chropowatość obrabianej powierzchni sprzyja przyleganiu stopionej kąpieli bez wprowadzania naprężeń szczątkowych lub niepożądanych zmian mikrostrukturalnych.
Wytrawianie komponentów lotniczych i morskich
W przemyśle lotniczym usuwanie starzejących się powłok ochronnych i korozji powierzchniowej ze stopów aluminium i tytanu wymaga metodologii, które rygorystycznie zachowują wymiarową i mechaniczną integralność komponentu. Selektywne czyszczenie laserowe umożliwia usuwanie warstw farby, podkładu i korozji bez uszkadzania metalowego podłoża, unikając krytycznego ścieńczenia ścian konstrukcyjnych.
Tradycyjne procesy chemiczne wykorzystują agresywne roztwory kwasowe, które generują niebezpieczne odpady płynne i wymagają kontrolowanej neutralizacji. Ablacja laserowa całkowicie eliminuje użycie chemikaliów, zmniejszając koszty utylizacji i związane z tym zagrożenia dla środowiska.

Renowacja konserwatorska zabytkowych powierzchni metalowych
Konserwacja artefaktów metalowych o wartości historycznej i artystycznej wymaga niezwykle kontrolowanych metod czyszczenia, zdolnych do usuwania produktów korozji przy jednoczesnym zachowaniu oryginalnej patyny i autentycznych właściwości powierzchni. Technologia laserowa oferuje selektywność wymaganą do usuwania szkodliwych warstw tlenków przy jednoczesnym zachowaniu naturalnych warstw patyny pożądanych z punktu widzenia konserwacji.
Przenośne systemy laserowe umożliwiają interwencje in-situ na zabytkowych konstrukcjach, eliminując potrzebę demontażu i transportu komponentów do scentralizowanych zakładów obróbki.
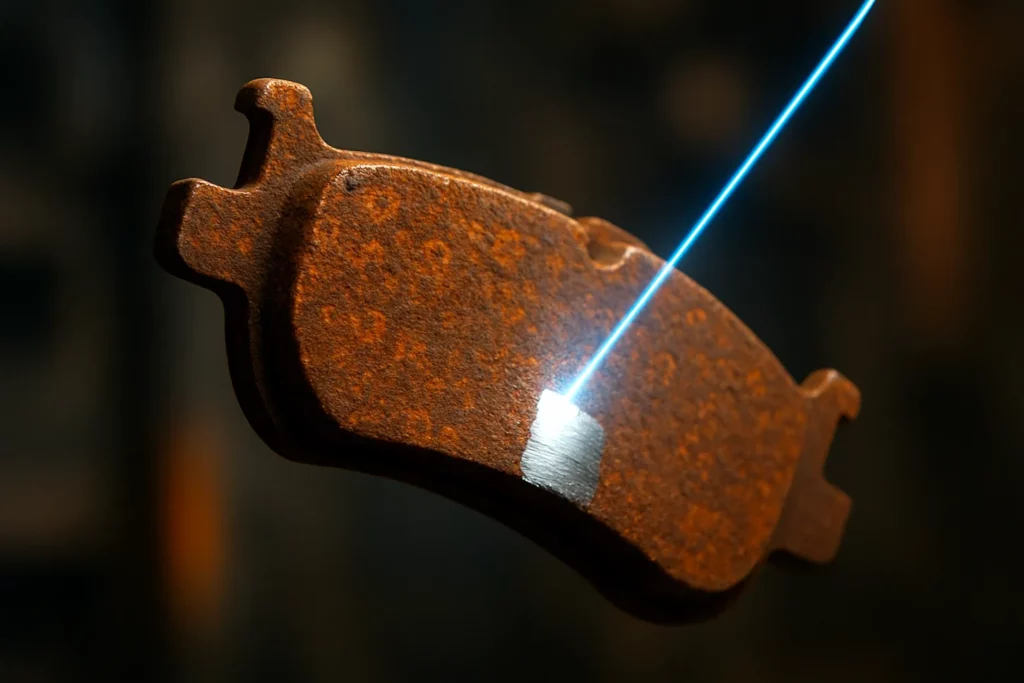
Konserwacja przemysłowa i usuwanie rdzy
Okresowe usuwanie tlenków i korozji z konstrukcji metalowych narażonych na działanie czynników atmosferycznych jest powtarzającą się czynnością konserwacyjną w przemyśle. Czyszczenie laserowe umożliwia przywrócenie optymalnych warunków powierzchni do późniejszej obróbki ochronnej bez zmiany właściwości mechanicznych podłoża.
Brak materiałów ściernych i chemikaliów sprawia, że proces ten jest szczególnie odpowiedni do pracy we wrażliwych środowiskach operacyjnych, w których zanieczyszczenie pyłem lub pozostałościami chemicznymi byłoby niedopuszczalne.
Operacyjne i techniczne zalety technologii laserowej
Zrównoważony rozwój środowiskowy i zgodność z przepisami
Eliminacja jednorazowych materiałów ściernych i agresywnych chemikaliów drastycznie zmniejsza wytwarzanie niebezpiecznych odpadów, upraszczając zgodność z europejskimi przepisami dotyczącymi ochrony środowiska (dyrektywa w sprawie odpadów 2008/98/WE) i przepisami REACH dotyczącymi zarządzania chemikaliami. Zintegrowane systemy odsysania i filtracji wychwytują pył powstający podczas ablacji, redukując emisje do powietrza do pomijalnych poziomów.
Dokładność wymiarowa i zachowanie integralności strukturalnej
Zdolność do mikrometrycznej kontroli głębokości usuwania pozwala uniknąć ścieńczenia metalowego podłoża, co jest krytyczną kwestią podczas obróbki strumieniowo-ściernej elementów o wąskich tolerancjach lub cienkich ściankach. Selektywna ablacja całkowicie zachowuje funkcjonalne geometrie, krawędzie, gwinty i powierzchnie krytyczne dla sprzężenia mechanicznego.

Automatyzacja i powtarzalność procesów
Przemysłowe systemy laserowe integrują cyfrowe elementy sterujące, które umożliwiają programowanie złożonych sekwencji operacyjnych, przechowywanie optymalnych parametrów dla różnych rodzajów podłoża i absolutną powtarzalność procesu. Integracja z systemami zrobotyzowanymi pozwala na pełną automatyzację czyszczenia złożonych geometrycznie komponentów, eliminując zmienność wprowadzaną przez operatora ręcznego.
Bezpieczeństwo operacyjne i ergonomia
Zmniejszenie narażenia operatora na pył ścierny, intensywny hałas i drgania mechaniczne znacznie poprawia ergonomię pracy. Systemy laserowe wymagają jedynie specjalnej ochrony oczu i kontrolowanego zarządzania oparami ablacyjnymi poprzez miejscowe odsysanie, co upraszcza wymagania dotyczące środków ochrony indywidualnej.
Ograniczenia technologiczne i zastosowania
Początkowe koszty inwestycji i nabycia
Przemysłowe systemy laserowe do czyszczenia powierzchni wymagają większych inwestycji początkowych niż konwencjonalne urządzenia do obróbki strumieniowo-ściernej. Ekonomiczna ocena zastosowania musi uwzględniać zmniejszone koszty operacyjne (eliminacja materiałów eksploatacyjnych, zmniejszenie ilości usuwanych odpadów, mniej konserwacji) w perspektywie średnio- i długoterminowej.
Wydajność na dużych powierzchniach
Szybkość obróbki laserowej jest generalnie niższa niż w przypadku obróbki strumieniowo-ściernej, gdy jest ona stosowana na dużych, równomiernie zanieczyszczonych obszarach. Obszar poddany obróbce w jednostce czasu zależy od dostępnej mocy lasera i gęstości energii wymaganej do skutecznej ablacji. W przypadku zastosowań wymagających obróbki dużych konstrukcji metalowych o jednolitej grubości zanieczyszczeń, mechaniczne czyszczenie strumieniowo-ścierne może nadal być najbardziej wydajnym rozwiązaniem.
Ograniczenia dotyczące grubych lub warstwowych zanieczyszczeń
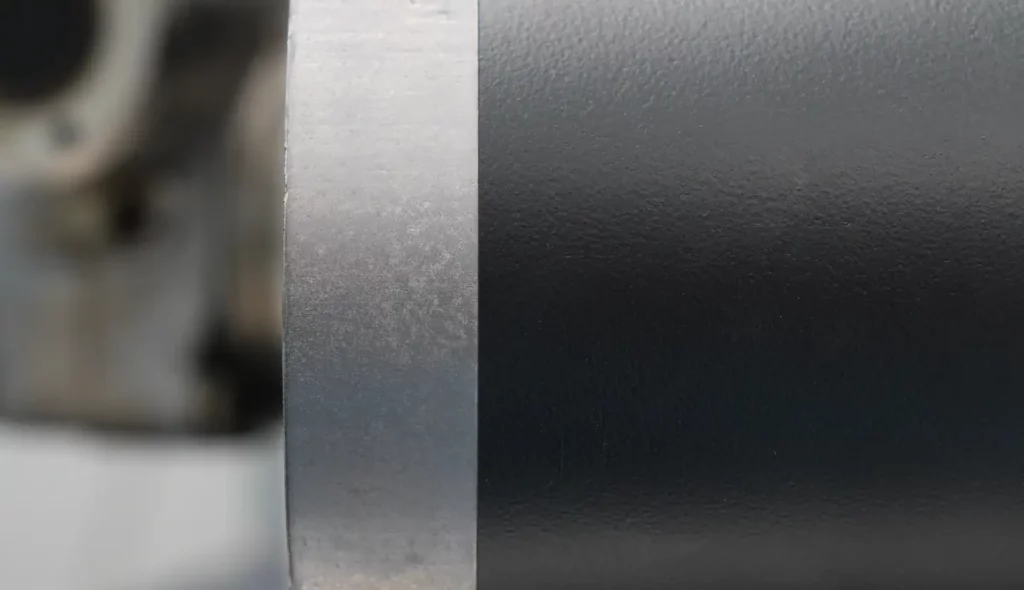
Bardzo grube powłoki lub złożone zanieczyszczenia warstwowe mogą wymagać wielu przejść lasera w celu całkowitego usunięcia, co zmniejsza ogólną wydajność procesu. Penetracja lasera jest ograniczona wydajnością ablacji na impuls, co sprawia, że technologia ta jest mniej skuteczna w przypadku nagromadzenia zanieczyszczeń o grubości milimetra.
Materiały odblaskowe i pochłanianie energii
Podłoża metalowe o wysokim współczynniku odbicia (polerowane aluminium, powierzchnie chromowane) mają niski współczynnik absorpcji lasera, co wymaga większej gęstości energii i zmniejsza wydajność procesu. Wybór odpowiedniej długości fali lasera ma kluczowe znaczenie dla optymalizacji interakcji z konkretnym obrabianym materiałem.
Złożona geometria i dostępność
Komponenty z wewnętrznymi wnękami, złożonymi trójwymiarowymi geometriami lub osłoniętymi obszarami mogą stwarzać trudności w dostępie do wiązki laserowej. Chociaż systemy zrobotyzowane znacznie poprawiają wszechstronność geometryczną, niektóre konfiguracje mogą wymagać specjalistycznych przegubowych głowic laserowych lub alternatywnych podejść do procesu.
Wybór technologii: Kryteria podejmowania decyzji o zastosowaniu czyszczenia laserowego
Ocena przyjęcia technologii laserowej wymaga analizy wielokryterialnej, która uwzględnia czynniki techniczne, ekonomiczne, regulacyjne i operacyjne specyficzne dla kontekstu produkcji.
Czynniki sprzyjające zastosowaniu lasera:
- Komponenty o wysokiej wartości dodanej z wąskimi tolerancjami wymiarowymi
- Konieczność zachowania integralności strukturalnej i właściwości mechanicznych podłoża
- Wymagania dotyczące czyszczenia selektywnego na obszarach lokalnych
- Surowe ograniczenia środowiskowe lub ograniczenia w usuwaniu odpadów niebezpiecznych
- Materiały wrażliwe na naprężenia mechaniczne lub zmiany mikrostrukturalne
- Potrzeby w zakresie automatyzacji i integracji w zrobotyzowanych liniach produkcyjnych
- Zróżnicowana produkcja z częstymi zmianami geometrii i materiałów
Czynniki korzystne dla tradycyjnego piaskowania:
- Jednolicie zanieczyszczone duże obszary
- Szerokie tolerancje wymiarowe
- Produkcja wielkoseryjna o znormalizowanej geometrii
- Potrzeba profili o wysokiej chropowatości dla przyczepności mechanicznej
- Grube zanieczyszczenia lub wielowarstwowe powłoki
- Ograniczona dostępność kapitału na inwestycje technologiczne
Optymalna decyzja wynika ze zintegrowanej analizy tych czynników, biorąc pod uwagę ewolucję przepisów środowiskowych i perspektywy rozwoju technologicznego w sektorze.
Wnioski: Ewolucja technologiczna w przemysłowym przygotowaniu powierzchni
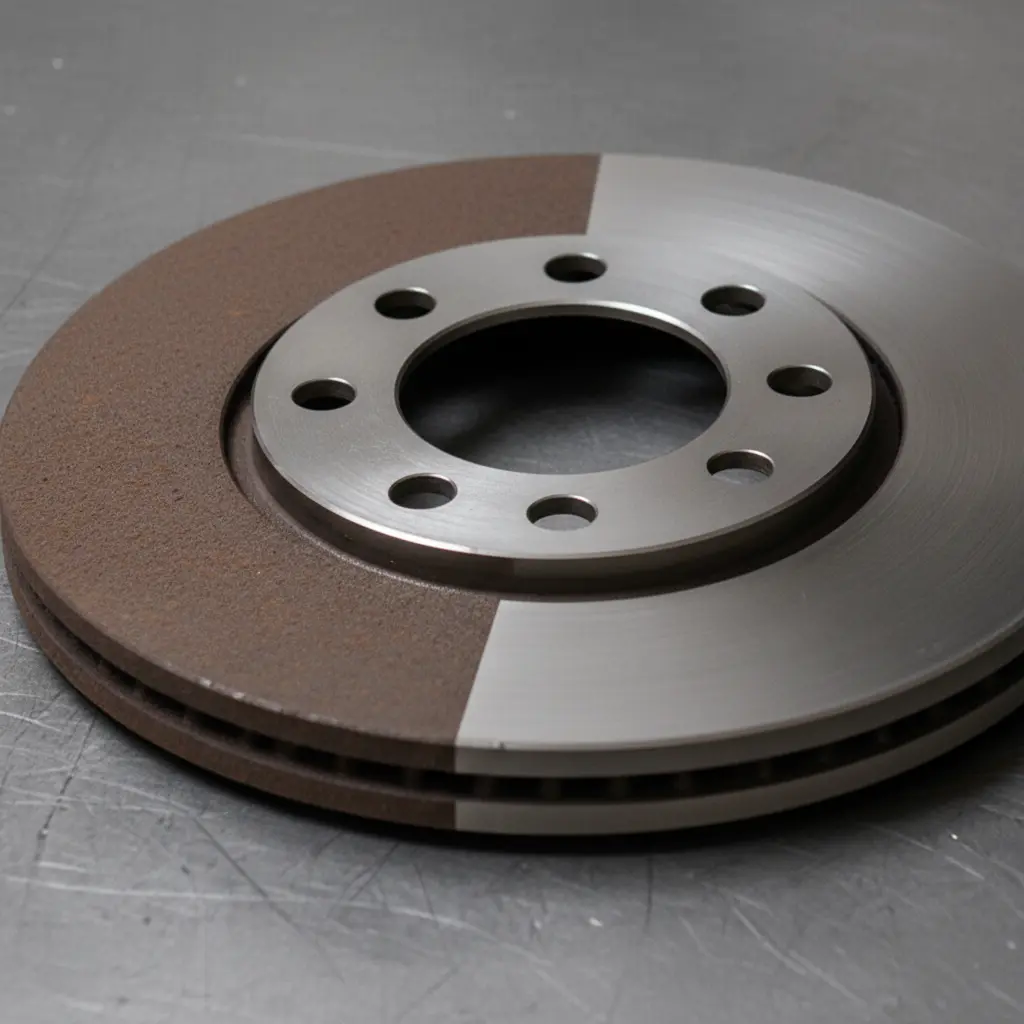
Czyszczenie laserowe stanowi znaczącą ewolucję technologiczną w krajobrazie procesów przygotowania powierzchni, oferując wyraźne korzyści pod względem precyzji technicznej, zrównoważenia środowiskowego i jakości wyniku końcowego. Zdolność do selektywnego usuwania zanieczyszczeń przy jednoczesnym zachowaniu integralności podłoża otwiera możliwości zastosowania niemożliwe do zrealizowania przy użyciu tradycyjnych metod.
Strategiczne przyjęcie tej technologii wymaga dogłębnego zrozumienia charakterystyki operacyjnej, ograniczeń zastosowania i kryteriów oceny techniczno-ekonomicznej specyficznych dla kontekstu produkcji. Technologia laserowa nie zastępuje powszechnie tradycyjnych procesów, ale uzupełnia je, rozszerzając zakres dostępnych rozwiązań w celu rozwiązania coraz bardziej złożonych i zróżnicowanych problemów związanych z przygotowaniem powierzchni.
Ewolucja źródeł laserowych w kierunku wyższych mocy, lepszej wydajności i niższych kosztów będzie nadal rozszerzać zakres zastosowań czyszczenia laserowego, konsolidując jego rolę w strategiach innowacji technologii przemysłowych.
Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.