W przypadku znakowania laserowego na tworzywach sztucznych wybór odpowiedniej technologii laserowej może decydować o różnicy między przeciętnym a doskonałym wynikiem. W dzisiejszym krajobrazie przemysłowym lasery UV (ultrafioletowe) stały się najlepszym technicznie rozwiązaniem do obróbki tworzyw sztucznych, dzięki właściwościom fizycznym, które sprawiają, że są one szczególnie odpowiednie do interakcji z polimerami. Zrozumienie przyczyn tej przewagi technicznej oznacza zagłębienie się w szczegóły dotyczące mechanizmów interakcji lasera z materiałem i specyfiki zastosowań, które charakteryzują różne sektory.
Zasada fizyczna: dlaczego długość fali ma znaczenie
Znakowanie laserowe działa poprzez interakcję między promieniowaniem elektromagnetycznym a materiałem docelowym. W przypadku tworzyw sztucznych, zachowanie materiału w dużym stopniu zależy od długości fali użytego lasera. Lasery UV zazwyczaj działają przy 355 nanometrach, co jest znacznie krótszą długością fali niż lasery światłowodowe (1064 nm) lub lasery zielone (532 nm). Ta pozornie numeryczna różnica kryje w sobie głębokie implikacje fizyczne.

Cząsteczki polimerów z tworzyw sztucznych mają wiązania chemiczne, które pochłaniają energię selektywnie w zależności od częstotliwości padającego promieniowania. Długość fali UV odpowiada fotonom o energii wystarczającej do bezpośredniego zerwania wiązań molekularnych polimerów, wyzwalając tak zwany proces ablacji fotochemicznej. W przeciwieństwie do laserów na podczerwień, które działają głównie poprzez efekt termiczny (ablacja fototermiczna), lasery UV działają w oparciu o „zimny” mechanizm: energia fotonów jest absorbowana bezpośrednio przez wiązanie chemiczne, powodując jego rozerwanie bez generowania znacznego lokalnego ogrzewania.
Ten „zimny” proces ablacji przynosi konkretne i wymierne korzyści. Tworzywa sztuczne, jako tworzywa termoplastyczne, mają tendencję do topienia się, wypaczania lub zwęglania pod wpływem nadmiernego ciepła. Dzięki laserom UV ryzyko wystąpienia tych niepożądanych efektów jest drastycznie zmniejszone. Rezultatem jest czyste znakowanie z ostrymi krawędziami i bez typowych stref wpływu ciepła (HAZ), które charakteryzują obróbkę laserami o większej długości fali.
Porównanie techniczne: UV vs Fibre vs Green
Aby w pełni zrozumieć przewagę laserów UV, warto systematycznie porównywać je z innymi dostępnymi technologiami. Lasery światłowodowe, szeroko stosowane do znakowania metali, działają w podczerwieni przy długości fali 1064 nm. W przypadku materiałów metalowych ta długość fali jest skutecznie pochłaniana, ale w przypadku tworzyw sztucznych sytuacja zmienia się diametralnie. Wiele polimerów jest przezroczystych lub półprzezroczystych w podczerwieni, co skutkuje niewielką absorpcją lub jej brakiem. Nawet jeśli absorpcja występuje, dominujący mechanizm termiczny często generuje ślady o słabym kontraście, aureole, pęcznienie lub zwęglenie powierzchni.
Na przykład w przemyśle elektronicznym, komponenty ABS lub PC (poliwęglan) znakowane laserami światłowodowymi często mają nieregularne krawędzie i obszary naprężeń termicznych, które mogą zagrozić integralności strukturalnej części. Firmy takie jak Schneider Electric wybrały lasery UV do znakowania wyłączników automatycznych właśnie w celu uniknięcia tych problemów, uzyskując oznaczenia jakości klasy A zgodnie ze standardem AIM-DPM.

Zielone lasery o długości fali 532 nm, takie jak FlyPeak firmy LASIT, stanowią interesujące rozwiązanie pośrednie. Dzięki pośredniej długości fali lasery te oferują lepszą wydajność niż światłowody w przypadku wielu tworzyw sztucznych, dzięki bardzo krótkiemu impulsowi (do 4 ns) i wysokiej mocy szczytowej (do 150 kW). Jednakże, lasery zielone również działają głównie w oparciu o mechanizm termiczny, aczkolwiek z mniejszym nagrzewaniem niż światłowody. W przypadku szczególnie wrażliwych tworzyw sztucznych, takich jak PMMA (polimetakrylan metylu) stosowany w wyświetlaczach, zielone lasery mogą nadal powodować mikropęknięcia lub naprężenia wewnętrzne, problemy, których lasery UV całkowicie unikają.
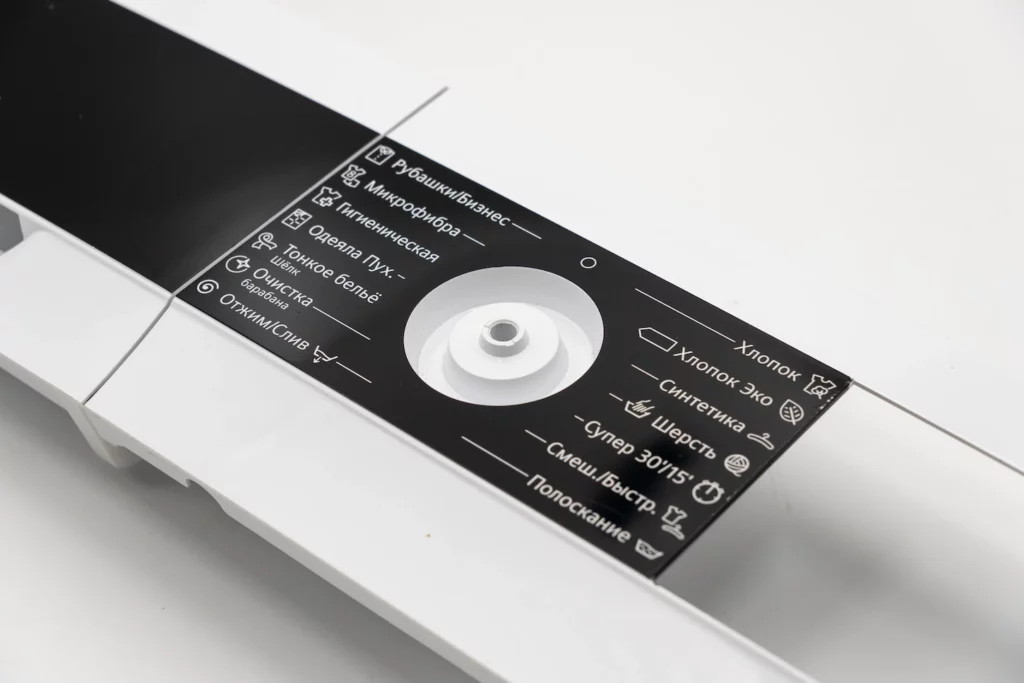
W krytycznych zastosowaniach, takich jak znakowanie przednich paneli urządzeń gospodarstwa domowego, gdzie wymagane są wysokie standardy estetyczne i odporność na testy chemiczne i ścieranie, lasery UV okazały się mieć znacznie lepsze możliwości. Testy przeprowadzone na komponentach BSH i Whirlpool wykazały, że oznaczenia UV doskonale znoszą setki godzin pracy w mgle solnej i cykle pasywacji cytrynowej, czyli testy, w których nie sprawdzają się oznaczenia wykonane innymi technologiami.

Zastosowania przemysłowe: gdzie UV robi różnicę
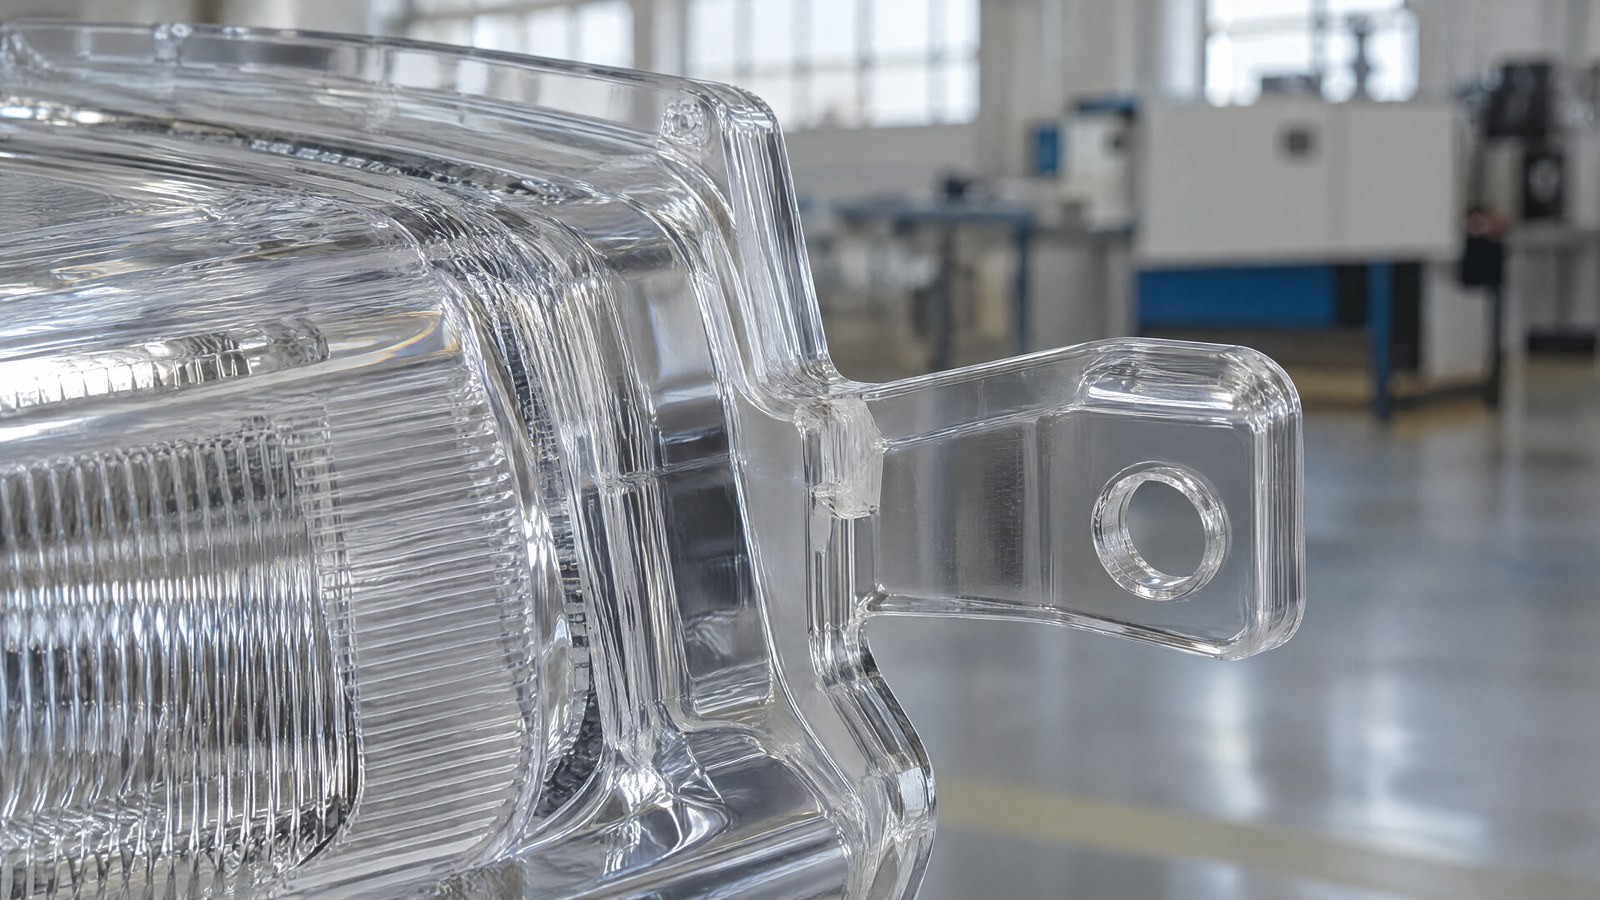
W sektorze urządzeń gospodarstwa domowego znakowanie wyświetlaczy PMMA stanowi poważne wyzwanie techniczne. PMMA jest optycznie przezroczystym polimerem, który jest niezwykle wrażliwy na ciepło. Lasery światłowodowe lub zielone mają tendencję do tworzenia mikropęknięć lub zmętnień, które zagrażają estetyce i czytelności wyświetlacza. Lasery UV, działające ze średnią mocą 8-12 W, mogą tworzyć ostre, kontrastowe oznaczenia bez uszkadzania przezroczystego podłoża. Oznaczenia pozostają doskonale czytelne nawet w bezpośrednim świetle lub pod kątem, co jest istotnym wymogiem dla interfejsu użytkownika urządzeń klasy premium.
Welektronice przemysłowej, komponenty takie jak wyłączniki automatyczne wymagają znakowania na obrabianych powierzchniach z tworzyw sztucznych, często wykonanych z PA66GF30 (poliamid wzmocniony włóknem szklanym). Materiały te, choć twierdzą, że poprawiają absorpcję lasera, stanowią wyjątkowe wyzwanie: obecność włókien szklanych tworzy mikrostrukturalne niejednorodności, które mogą generować nieregularne oznaczenia za pomocą laserów termicznych. Lasery UV, ze względu na mechanizm fotochemiczny, wytwarzają jednolite oznaczenia niezależnie od lokalnej obecności włókien. Przykładowe raporty dotyczące komponentów Hager Electro pokazują czasy cyklu wynoszące około 1 sekundy przy stałej jakości klasy A na oznaczonych kodach QR.
W sektorze medycznym i farmaceutycznym, gdzie wymagania dotyczące identyfikowalności są rygorystyczne i regulowane przez przepisy takie jak FDA 21 CFR część 11, lasery UV są często jedynym akceptowalnym rozwiązaniem. Urządzenia medyczne wykonane z polistyrenu lub ABS muszą być oznaczone kodami Data Matrix, które są trwałe, czytelne i całkowicie wolne od zanieczyszczeń cząstkami stałymi lub pozostałościami. Lasery UV, wytwarzając czystą ablację bez topienia, minimalizują wytwarzanie cząstek i umożliwiają znakowanie zgodne ze standardami branżowymi.

Korzyści operacyjne i produkcyjne
Oprócz aspektów jakościowych, lasery UV oferują konkretne korzyści operacyjne w środowisku produkcyjnym. Wysoki kontrast oznaczeń zmniejsza problemy z automatycznym odczytem kodu, zwiększając niezawodność systemów kontroli wizyjnej. W zautomatyzowanych liniach, w których kontrola AIM-DPM jest zintegrowana z procesem, oznaczenia ze spójnymi ocenami między A i B zmniejszają liczbę odrzutów i opóźnień w produkcji.
Trwałość oznaczeń UV jest wyższa, ponieważ modyfikacja materiału jest chemiczna, a nie tylko powierzchowna. Testy odporności na ścieranie z użyciem Sidolu (ściernego środka czyszczącego) na płytach kuchennych, przeprowadzone na próbkach BSH, wykazały, że oznaczenia UV zachowały czytelność na poziomie ponad 90% nawet po 1000 cyklach ścierania, podczas gdy oznaczenia z użyciem zielonego lasera lub włókna spadły poniżej 70%.
Lasery UV wymagają również mniejszej optymalizacji parametrów w poszczególnych przypadkach. Dzięki uniwersalnemu mechanizmowi fotochemicznemu okno efektywnych parametrów roboczych jest szersze, co skraca czas konfiguracji i ułatwia zmianę produktu. W kontekstach takich jak automatyczne znakowarki, gdzie różnorodność znakowanych tworzyw sztucznych może być wysoka, cecha ta przekłada się na większą elastyczność operacyjną.
Uwagi techniczne dotyczące zasilania i ogniskowej
Wybór mocy lasera UV zależy od konkretnego zastosowania. W przypadku znakowania powierzchni ABS lub polistyrenu, moc 3W jest zazwyczaj wystarczająca i pozwala na osiągnięcie optymalnego efektu fotochemicznego przy użyciu krótkich, energicznych impulsów. W przypadku gęstszych materiałów, takich jak PMMA lub zastosowań wymagających większej prędkości, konieczne jest użycie mocy 8-12 W. Należy zauważyć, że w przeciwieństwie do laserów światłowodowych, w których wyższa moc zawsze oznacza wyższą wydajność, w laserach UV istnieje optymalny punkt, po przekroczeniu którego nadmierna energia może zacząć wywoływać niepożądane wtórne efekty termiczne.

Wybór ogniskowej również znacząco wpływa na wynik. Najczęściej stosowane są standardowe ogniskowe, takie jak FFL160 (obszar znakowania Ø140 mm) lub FFL254 (obszar znakowania Ø220 mm). W przypadku zastosowań wymagających bardzo dużych obszarów znakowania, takich jak przednie panele pralek lub piekarniki, ogniskowe 330 mm (obszar Ø290 mm) umożliwiają pokrycie dużych obszarów przy zachowaniu jakości. Niższa gęstość energii związana z długimi ogniskowymi jest kompensowana przez naturalną zdolność lasera UV do skutecznego działania nawet przy niższych fluencjach, dzięki mechanizmowi fotochemicznemu.
Ograniczenia i obszary optymalnego zastosowania
Pomimo wielu zalet, lasery UV mają pewne ograniczenia, które należy wziąć pod uwagę. Początkowy koszt jest znacznie wyższy niż w przypadku laserów światłowodowych lub zielonych: kompletny system UV może kosztować od 50% do 100% więcej. Różnica ta jest uzasadniona tylko w zastosowaniach, w których jakość znakowania jest krytyczna i nieosiągalna przy użyciu innych technologii.
Wydajność laserów UV, choć odpowiednia dla wielu zastosowań przemysłowych, może być niższa niż w przypadku laserów światłowodowych o dużej mocy na metalach. Typowy czas cyklu znakowania Data Matrix na komponentach elektronicznych wynosi od 3 do 6 sekund, w porównaniu do 1-2 sekund w przypadku światłowodów na stali. Różnica ta zmniejsza się jednak znacznie w przypadku tworzyw sztucznych, gdzie lasery światłowodowe często wymagają wielu przejść lub mniejszych prędkości.

Żywotność źródeł UV jest dłuższa niż w przeszłości, ale pozostaje krótsza niż w przypadku laserów światłowodowych. Nowoczesne źródła UV oferują około 10 000-15 000 godzin pracy przed koniecznością konserwacji lub renowacji, w porównaniu do 100 000 godzin typowych dla laserów światłowodowych. Biorąc jednak pod uwagę rozwój technologii, modele takie jak pikosekundowe lasery UV osiągają żywotność porównywalną z konwencjonalnymi systemami.
Ewolucja technologiczna: pikosekundowe lasery UV
Najnowszą granicą technologiczną są pikosekundowe lasery UV, które łączą zalety długości fal UV z jeszcze krótszymi czasami trwania impulsu (zazwyczaj 500 ps lub mniej). LASIT oferuje lasery UV-PS o mocy 1 W, które dzięki niezwykle krótkiemu czasowi trwania impulsu osiągają bardzo wysokie moce szczytowe przy zachowaniu niskiej mocy średniej.
Systemy te umożliwiają jeszcze „chłodniejsze” znakowanie, z dodatkowymi korzyściami w przypadku wyjątkowo wrażliwych materiałów. Na przykład w branży kulinarnej, komponenty ze stali nierdzewnej do pieców premium wymagają nieusuwalnych czarnych oznaczeń, które wytrzymają setki godzin ekspozycji na wysokie temperatury i cykle termiczne. Oznaczenia wykonane za pomocą pikosekundowych laserów UV spełniają te wymagania, zachowując estetyczną jakość i czytelność w czasie.
Badania porównawcze przeprowadzone na próbkach BSH wykazały, że oznaczenia UV-PS wytrzymują ponad 400 godzin mgły solnej bez oznak utleniania lub degradacji, co jest wynikiem niemożliwym do osiągnięcia przy użyciu jakiejkolwiek innej technologii laserowej na stalach nierdzewnych przeznaczonych do zastosowań kulinarnych.
Integracja z zautomatyzowanymi systemami
Skuteczność laserów UV staje się w pełni widoczna po zintegrowaniu ich ze zautomatyzowanymi systemami produkcyjnymi. Maszyny takie jak RotoMark z laserami UV umożliwiają znakowanie w czasie maskowania, gdzie operator ładuje plastikowe elementy na jednej stacji, podczas gdy laser pracuje na drugiej. Taka konfiguracja, w połączeniu z systemami wizyjnymi do automatycznego centrowania, pozwala na wysoką produktywność (setki sztuk/godzinę) przy zachowaniu stałej jakości.
W zautomatyzowanych liniach dla przemysłu elektronicznego, zintegrowane lasery PowerMark UV z protokołem PROFINET komunikują się bezpośrednio z liniowymi sterownikami PLC, odbierając dynamiczne układy znakowania wypełnione z firmowych baz danych. Możliwość jednoczesnego znakowania na trzech powierzchniach komponentu (przedniej i dwóch bocznych) za pomocą trzech zsynchronizowanych laserów UV jest obecnie standardową praktyką w fabrykach producentów takich jak Schneider Electric czy Hager.
Dostosowane oprogramowanie opracowane przez LASIT dla tych aplikacji automatycznie zarządza sekwencją znakowania, weryfikacją AIM-DPM, procedurami odrzucania części NOK i pełną identyfikowalnością partii, płynnie integrując się z korporacyjnymi systemami MES i ERP.

Kiedy laser UV jest właściwym wyborem
Ostatecznie lasery UV są technicznie najlepszym rozwiązaniem do znakowania tworzyw sztucznych, gdy wymagany jest wysoki kontrast wizualny, brak uszkodzeń termicznych, odporność na testy chemiczne i ścieranie, zgodność z przepisami w branżach regulowanych oraz niezawodność procesu w produkcji wielkoseryjnej.
Wybór lasera UV zamiast alternatywnych rozwiązań, takich jak laser światłowodowy lub zielony, musi opierać się na dokładnej ocenie specyfikacji aplikacji, biorąc pod uwagę nie tylko koszt początkowy, ale także całkowity koszt posiadania, w tym jakość, ilość odpadów, szybkość konfiguracji i trwałość oznaczeń w czasie. W krytycznych zastosowaniach w branży AGD, elektroniki przemysłowej, medycznej i motoryzacyjnej, gdzie znakowanie jest nie tylko wymogiem identyfikowalności, ale także elementem postrzeganej jakości i zgodności z przepisami, lasery UV są często jedynym naprawdę skutecznym rozwiązaniem.

Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.