Producenci komponentów lotniczych narażonych na obciążenia cykliczne — wsporników strukturalnych, złączy, elementów kadłuba, mocowań podwozia ze stopu tytanu lub aluminium — funkcjonują wedle niepisanej reguły: każda nieciągłość na powierzchni elementu obciążonego zmęczeniowo jest potencjalnym zarodkiem pęknięcia. Ostra krawędź, rysa, bruzda pozostawiona przez obróbkę stają się karbami koncentracji naprężeń, punktami, z których pęknięcie może się rozprzestrzeniać pod powtarzalnym obciążeniem.
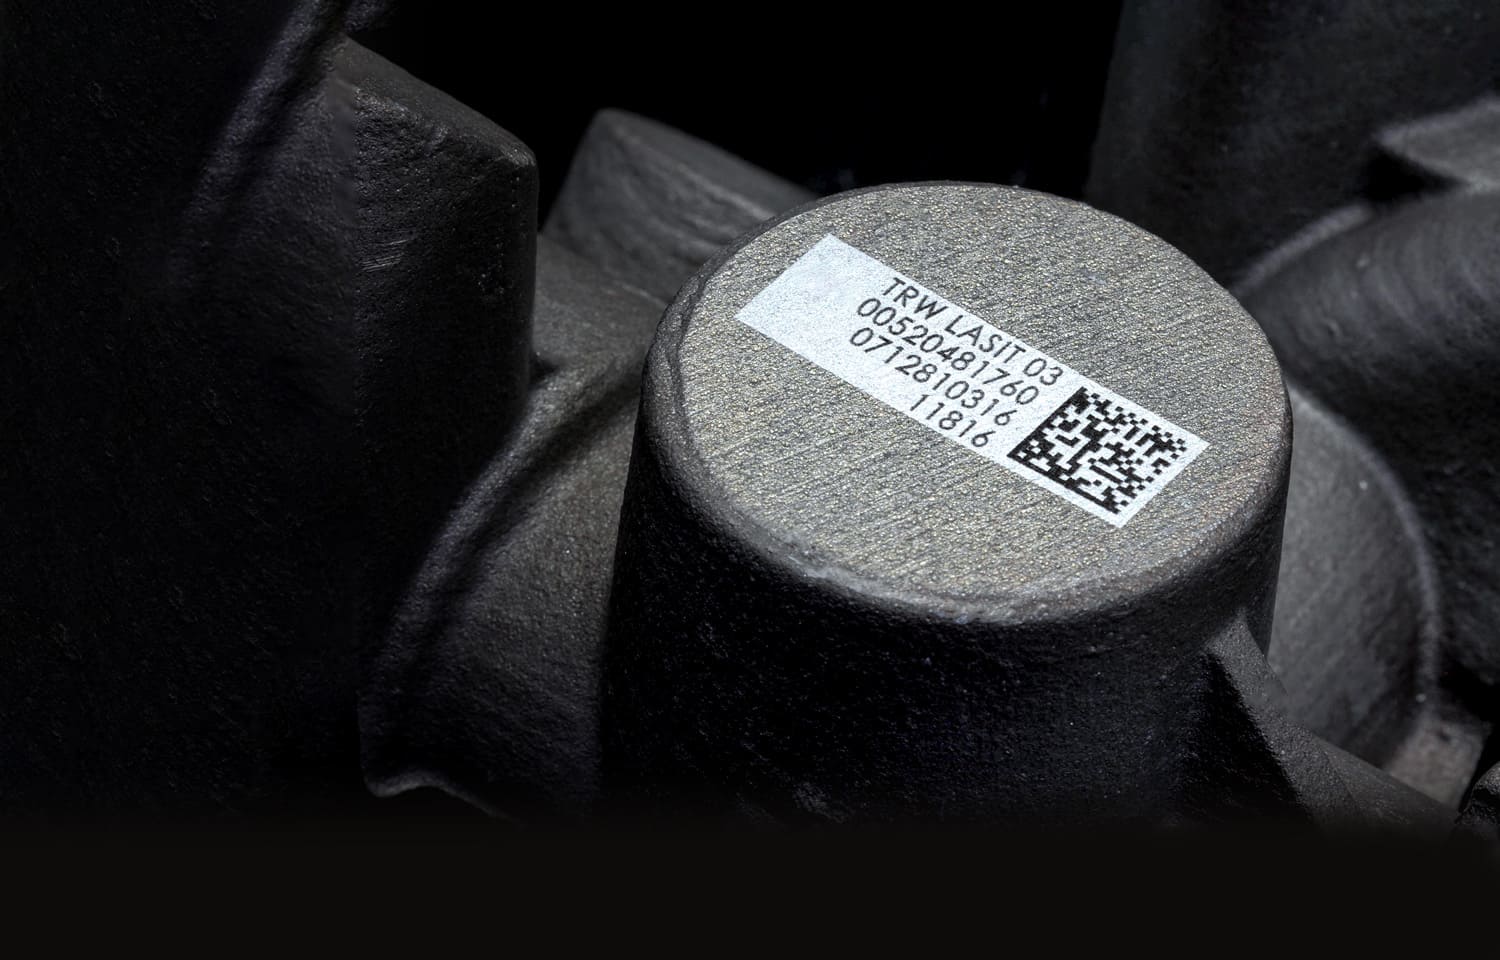
Znakowanie funkcjonuje dokładnie wewnątrz tej sprzeczności. Komponent musi zostać zidentyfikowany w sposób trwały — kod UID, DataMatrix, numer seryjny, odniesienie partii — ponieważ identyfikowalność jest wymogiem zgodności, zanim jeszcze stanie się wymogiem procesu. Ale znakowanie to również lokalna modyfikacja powierzchni: na elemencie obciążonym zmęczeniowo źle wykonane znakowanie może osłabić właśnie ten komponent, który miałoby uczynić identyfikowalnym.
Punktem rozstrzygającym jest rozróżnienie, które często pozostaje niewypowiedziane: różnica między wymogiem estetycznym a wymogiem strukturalnym znakowania. To właśnie tutaj annealing — znakowanie przez wyżarzanie, bez ubytku materiału — staje się właściwą odpowiedzią techniczną.
Dlaczego znakowanie może stać się zarodkiem pęknięcia
Wytrzymałość zmęczeniowa komponentu zależy nie tylko od materiału i obciążeń, lecz od stanu jego powierzchni. Każdy karb geometryczny działa jak koncentrator naprężeń: lokalnie rzeczywiste naprężenie przewyższa nominalne naprężenie projektowe, a w metalu pracującym przy milionach cykli to właśnie z tych punktów rodzi się pierwsze mikropęknięcie. Znakowanie przez grawerowanie lub deep engraving usuwa materiał i pozostawia bruzdę z ostrymi krawędziami: karb w pełnym tego słowa znaczeniu.
Na tabliczce dodanej lub na strefie nieobciążonej nie stanowi to problemu. Natomiast na powierzchni strukturalnej ze stopu tytanu lub wysokowytrzymałego aluminium lotniczego taka bruzda może skrócić trwałość zmęczeniową elementu. To powód, dla którego wiele rysunków lotniczych traktuje znakowanie jako cechę projektową, a nie jako operację warsztatową pozostawioną uznaniu operatora. Ta sama logika kierowała przejściem od dot peen do lasera: mikropunktowe wybijanie odkształca plastycznie materiał i wprowadza naprężenia własne właśnie tam, gdzie nie są potrzebne.
Estetyczne kontra strukturalne: dwa wymogi dla tego samego kodu
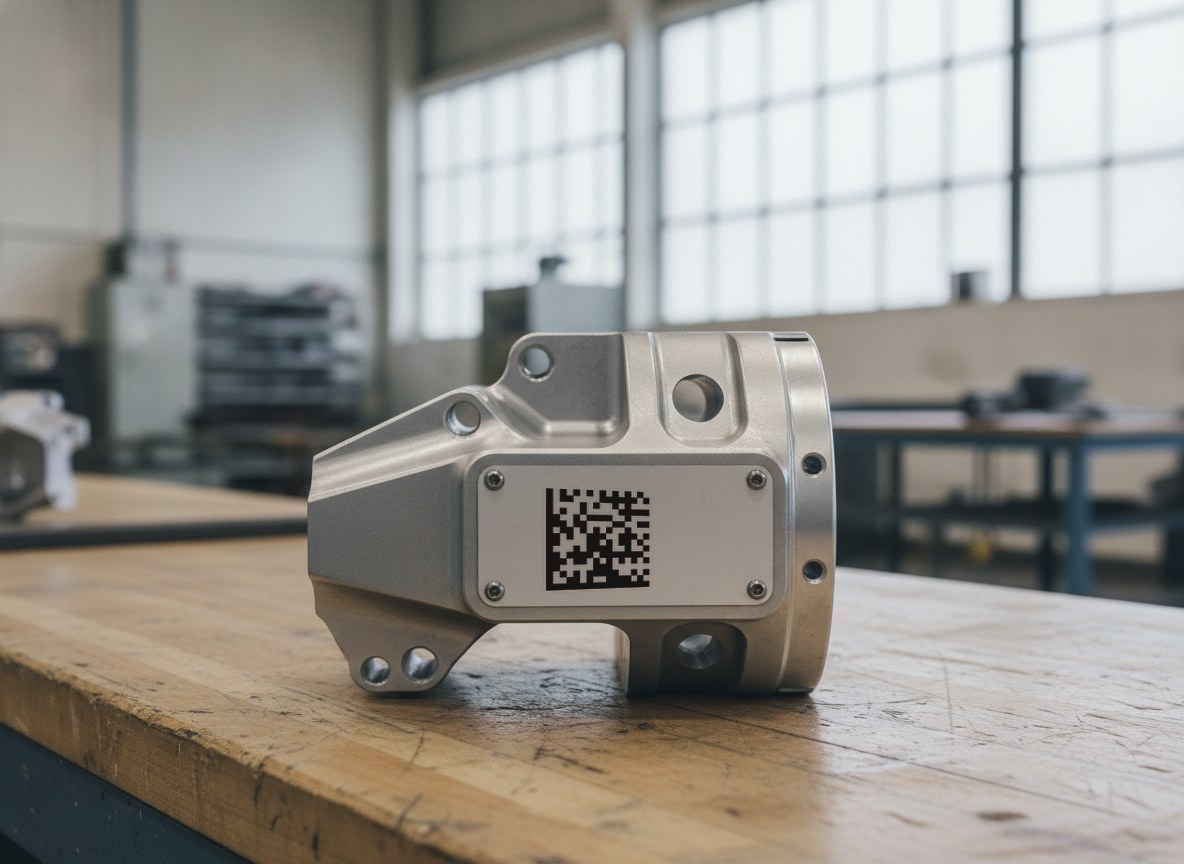
Kod DataMatrix naniesiony na panel poszycia oraz kod naniesiony na dźwigar wyglądają na to samo, lecz odpowiadają przeciwstawnym wymogom. W pierwszym przypadku liczy się czytelność w czasie, kontrast, odporność na czynniki środowiskowe: to wymóg estetyczny i funkcjonalny. W drugim przypadku liczy się również, i przede wszystkim, aby znakowanie nie zmieniało zachowania mechanicznego elementu: to wymóg strukturalny.
Mylenie tych dwóch płaszczyzn prowadzi do typowych błędów. Wybiera się głębokość grawerowania „na wszelki wypadek”, sądząc, że głębiej oznacza trwalej, i wprowadza się karb tam, gdzie potrzebne było znakowanie o zerowym wpływie. Albo stosuje się ten sam identyczny cykl na powierzchni widocznej i na powierzchni obciążonej, ignorując fakt, że ograniczenie techniczne jest odmienne. Prawidłowe znakowanie zaczyna się od właściwego pytania: czy ta powierzchnia jest obciążona zmęczeniowo, tak czy nie?
Jak działa annealing: kontrast bez ubytku materiału
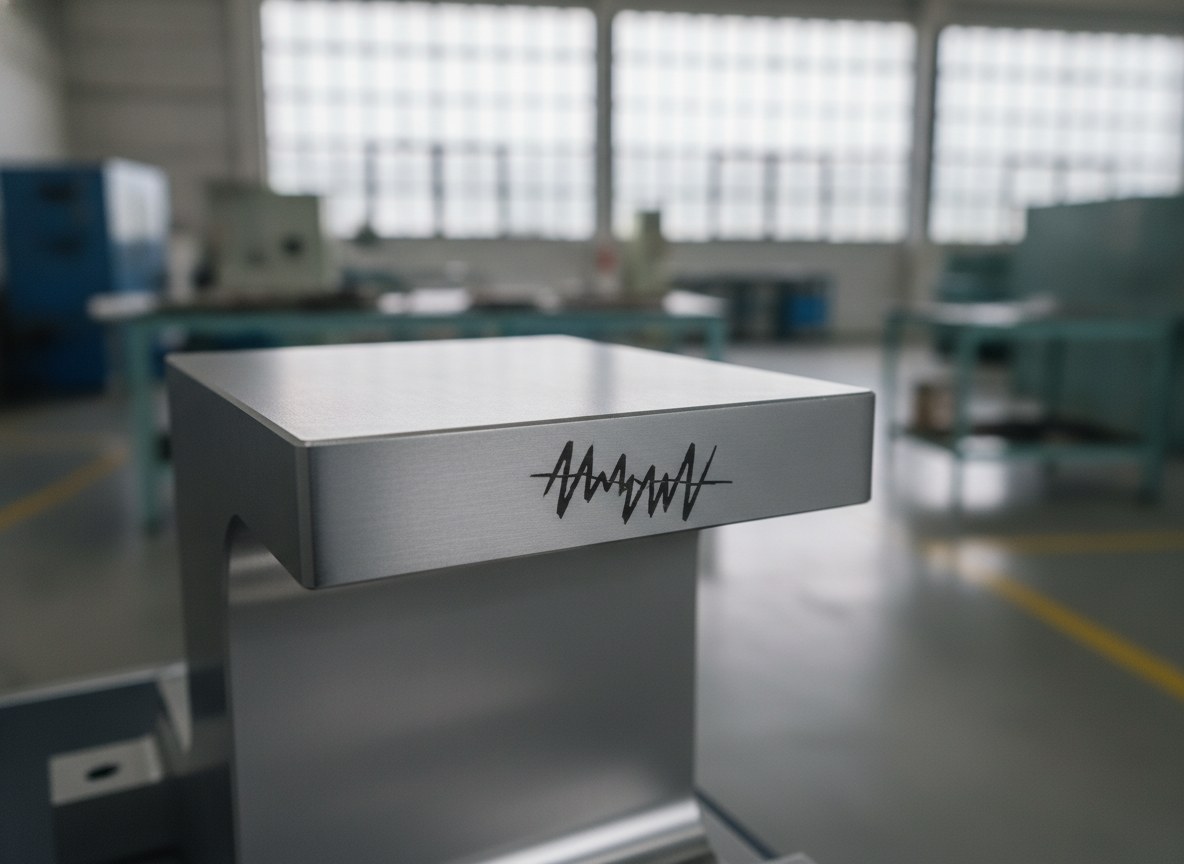
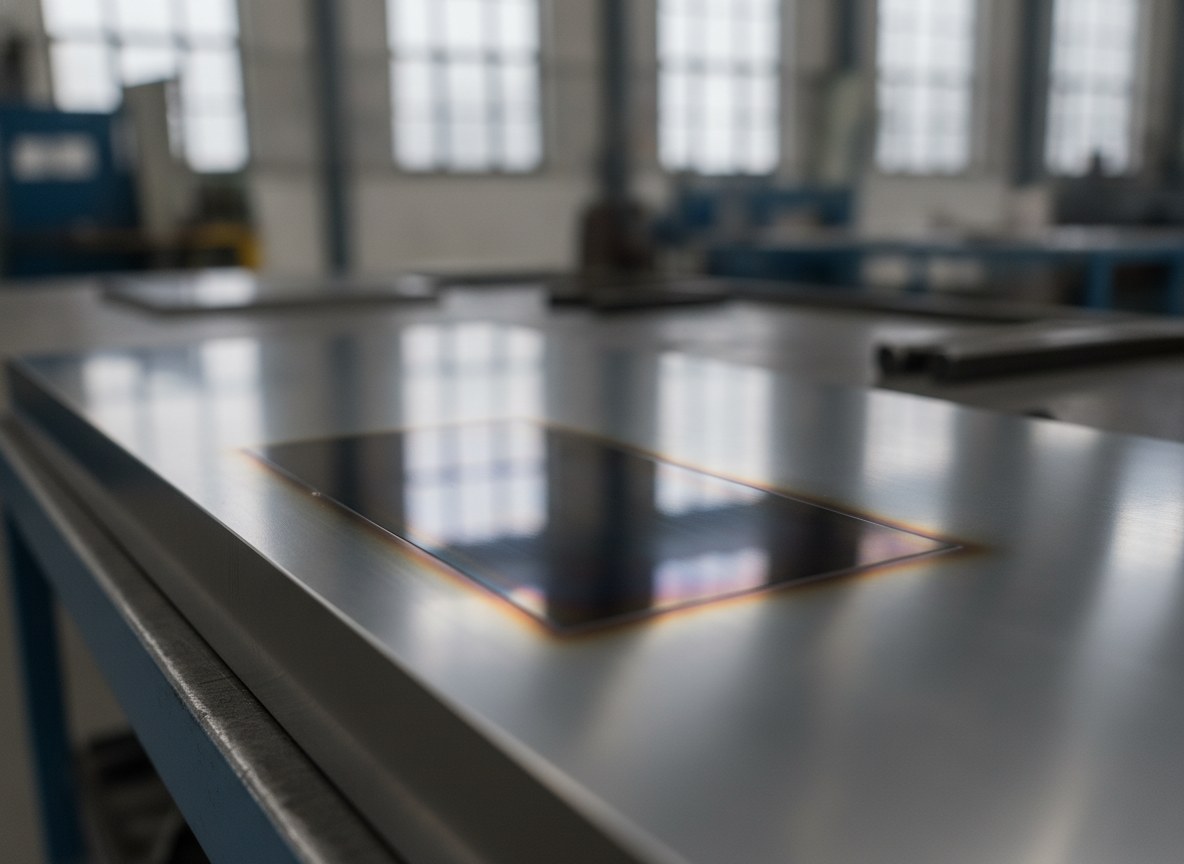
Annealing wykorzystuje kontrolowane ciepło wiązki do nagrzania metalu poniżej progu topienia i odparowania. W tych warunkach materiał nie jest usuwany: inicjowany jest wzrost cienkiej warstwy tlenku pod powierzchnią, która wytwarza ciemny kontrast lub stabilny odcień na skutek interferencji optycznej. Efektem jest trwałe znakowanie, w którym profil powierzchni pozostaje niezmieniony: żadnej bruzdy, żadnej krawędzi, żadnego przemieszczonego materiału.
To zasadnicza różnica względem grawerowania. Tam, gdzie grawerowanie tworzy nieciągłość geometryczną, annealing pozostawia powierzchnię w jednej płaszczyźnie z powierzchnią pierwotną: w dotyku i w profilometrze strefa znakowana i otaczająca należą do tej samej płaszczyzny. Dla komponentu obciążonego zmęczeniowo oznacza to, że koncentratora naprężeń po prostu nie ma. Kontrola procesu jest jednak wymagająca: okno pomiędzy dobrze uformowanym tlenkiem a początkiem lokalnego topienia jest wąskie i wymaga zakwalifikowanych oraz powtarzalnych parametrów, a nie ustawianych „na oko”.
| Aspekt | Grawerowanie / znakowanie głębokie | Annealing (bez ubytku materiału) |
|---|---|---|
| Ubytek materiału | Tak, tworzy bruzdę | Nie, brak usuwania |
| Wpływ na profil powierzchni | Nieciągłość geometryczna | Profil niezmieniony |
| Ryzyko zarodkowania zmęczeniowego | Obecne na strefach obciążonych | Pomijalne |
| Kontrast znakowania | Wysoki i trwały | Wysoki, z kontrolowanego utleniania |
| Zalecane powierzchnie | Strefy niestrukturalne | Także powierzchnie obciążone zmęczeniowo (z ograniczeniami projektowymi) |
Głębokość, integralność powierzchni i strefy znakowania
Na komponentach aerospace głębokość nie jest parametrem dowolnym. Specyfikacje produktu często definiują maksymalny limit dla znakowania bezpośredniego na powierzchniach obciążonych, a na niektórych klasach komponentów ubytek materiału po prostu nie jest dopuszczalny. Annealing naturalnie mieści się w tych ograniczeniach, ponieważ działa na pomijalnej głębokości i nie narusza metalowego podłoża.
Drugie ograniczenie dotyczy stref. Rysunek komponentu zazwyczaj rozróżnia obszary, w których znakowanie jest dozwolone — powierzchnie niestrukturalne, strefy o niskim obciążeniu, tabliczki dodane — oraz obszary, w których jest zabronione lub ograniczone do metod o zerowym wpływie. Znakowanie staje się w ten sposób decyzją projektową naniesioną na rysunku, a nie decyzją warsztatową.
Gdy kod służy wspieraniu identyfikowalności przez cały cykl życia elementu — jak w logice kodów UID w cyklu życia komponentu — celem jest znak czytelny i weryfikowalny przez lata bez naruszenia integralności strukturalnej. Przypadek przeciwny, czyli znakowanie głębokie wielopoziomowe, pozostaje zasadny, lecz dotyczy zupełnie innej rodziny komponentów: tych, w których głębokość jest zamierzona, a powierzchnia nie jest krytyczna zmęczeniowo.
Tytan i aluminium: dwa stopy, dwa zachowania
Stopy tytanu stanowią naturalne pole dla annealingu. Tlenek tytanu tworzy się w sposób uporządkowany i stabilny, a w zależności od jego grubości generuje wyraźne i powtarzalne odcienie bez jakiegokolwiek usuwania materiału. Na komponencie tytanowym obciążonym zmęczeniowo uzyskuje się w ten sposób wysokokontrastowy kod, pozostawiając powierzchnię idealnie w jednej płaszczyźnie — warunek idealny, gdy element musi zachować swoją projektową trwałość zmęczeniową.
Stopy aluminium lotniczego zachowują się odmiennie: wysoka przewodność cieplna szybko rozprasza ciepło, a rodzimy tlenek ma własną dynamikę, przez co klasyczne wyżarzanie barwne typowe dla tytanu nie jest tu mechanizmem odniesienia. Również tutaj jednak zasada przewodnia pozostaje ta sama: na powierzchni obciążonej zmęczeniowo priorytetem jest znakowanie o bardzo niskiej penetracji, które generuje kontrast bez tworzenia karbu. Dobór parametrów należy skalibrować pod konkretny stop i dlatego jedyną drogą są próby na rzeczywistych próbkach materiału klienta, a nie ustawienia ogólne.
Dokumentowanie procesu na potrzeby dokumentacji technicznej
W aerospace proces znakowania jest wart tyle, ile jego dokumentacja. Nie wystarczy, że kod jest czytelny: trzeba móc wykazać, że zastosowany cykl nie naruszył integralności komponentu i że jest powtarzalny. Oznacza to wyjście od zakwalifikowanych parametrów, ich walidację na reprezentatywnych próbkach, sprawdzenie, że znakowana powierzchnia zachowuje profil, oraz kontrolę czytelności kodu według obiektywnych kryteriów.
Kwalifikacja i dokumentacjaParametry kwalifikowaneTesty próbekKontrola powierzchniCzytelność koduDokumentacja technicznaGrading kodów DataMatrix, stosowalny w linii, dostarcza obiektywnej i powtarzalnej miary jakości znaku, która trafia do dokumentacji; weryfikacja formalna, gdy jest wymagana, wykonywana jest natomiast w kontrolowanych warunkach laboratoryjnych. Rejestrowanie parametrów, wyników prób i kryterium akceptacji przekształca znakowanie z operacji ręcznej w proces zakwalifikowany — jedyny, który wytrzymuje audyt i który integruje się z wymogami standardów AS9100 i MIL-STD-130.
Kiedy annealing jest właściwym wyborem (a kiedy nie)
Annealing jest naturalnym rozwiązaniem, gdy znakowanie przypada na powierzchnię obciążoną zmęczeniowo, a wymóg jest strukturalny, zanim stanie się estetyczny: komponenty tytanowe, elementy ze stopu, które muszą zachować nienaruszoną trwałość zmęczeniową, części, na których ubytek materiału nie jest dopuszczalny. W tych przypadkach znakowanie bez naruszenia profilu nie jest dodatkową zaletą, lecz samym warunkiem możliwości znakowania.
Nie jest natomiast wyborem obowiązkowym, gdy powierzchnia nie jest krytyczna, a potrzebne są duże głębokości — dla odporności na ostrą abrazję, na obróbki ponowne lub na zabiegi usuwające warstwę powierzchniową: tam znakowanie głębokie na strefie niestrukturalnej pozostaje bardziej odpowiednie. Praktyczna reguła jest prosta: najpierw ustala się, czy powierzchnia jest obciążona zmęczeniowo, potem wybiera się metodę. Odwrócenie tej kolejności to błąd, który na komponencie aerospace płaci się najdrożej.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.