

Przemysł lotniczy jest jednym z najbardziej wymagających sektorów pod względem identyfikowalności i stałej identyfikacji komponentów. Każdy element zainstalowany w samolocie, od najmniejszej śrubki po złożone systemy, takie jak silniki, musi być identyfikowalny przez cały cykl życia, który może trwać nawet kilkadziesiąt lat. Czy kiedykolwiek zastanawiałeś się, jak zarządzać identyfikowalnością komponentu, który ma latać przez 30 lat, przechodząc tysiące cykli termicznych i gromadząc dziesiątki tysięcy godzin pracy? W tym kontekście znakowanie laserowe Unique Identification (UID ) stało się kluczową technologią zapewniającą trwałą identyfikację, skuteczne zarządzanie łańcuchem dostaw i zgodność z przepisami.

Strategiczna rola oznaczeń UID w przemyśle lotniczym i kosmicznym
Unikalna identyfikowalność komponentów lotniczych odpowiada na wiele powiązanych ze sobą potrzeb. Z punktu widzenia bezpieczeństwa operacyjnego, każdy komponent musi być jednoznacznie identyfikowalny, aby umożliwić pełną rekonstrukcję historii konserwacji, szybką identyfikację w przypadku wycofania technicznego i weryfikację autentyczności. Trwałe znak owanie kodami UID, zwykle realizowane za pomocą symboli DataMatrix określonych w sekcji 5.8.2 normy MIL-STD-130N, umożliwia zakodowanie istotnych informacji na bardzo małej przestrzeni, często mniejszej niż 3-4 milimetry kwadratowe.
Przykład ilustrujący znaczenie tego systemu pochodzi z 2018 roku, kiedy to producent komponentów hydraulicznych musiał zarządzać wycofaniem zaworów zainstalowanych w kilku flotach helikopterów wojskowych. Dzięki zgodnemu z normami oznaczeniu UID, identyfikacja dotkniętych partii i śledzenie zainstalowanych komponentów zostało zakończone w ciągu 72 godzin zamiast tygodni, które byłyby wymagane w przypadku tradycyjnych systemów identyfikowalności. Ten rodzaj wydajności operacyjnej nie jest opcjonalnym dodatkiem: jest to wymóg, który może stanowić różnicę między szybką interwencją a potencjalnie katastrofalnymi konsekwencjami.

System UID opiera się na przypisaniu unikalnego identyfikatora do każdego krytycznego komponentu, zarejestrowanego w scentralizowanych bazach danych, takich jak rejestr IUID Departamentu Obrony USA. Takie podejście przekształca poszczególne komponenty w identyfikowalne cyfrowo jednostki, tworząc trwałe połączenie między fizycznym obiektem a historią dokumentu. Wdrożenie znakowania laserowego zapewnia, że połączenie to utrzymuje się niezależnie od warunków operacyjnych, którym poddawany jest komponent.
Wymagania dotyczące wydajności w ekstremalnych środowiskach
Komponenty lotnicze pracują w warunkach, które obciążają każdy system znakowania. Zakres temperatur może wahać się od -55°C na dużych wysokościach do ponad 150°C w obszarach silnika, z szybkimi gradientami temperatury podczas faz lotu, które mogą osiągnąć 100°C w ciągu kilku minut. Ciągłe wibracje, szczególnie intensywne w układach napędowych, gdzie rejestrowane są przyspieszenia do 20 g, narażają materiały na znaczne naprężenia mechaniczne. Narażenie na działanie agresywnych płynów, takich jak paliwa Jet-A1, oleje hydrauliczne Skydrol i chemikalia konserwacyjne, stanowi kolejne wyzwanie dla trwałości oznakowania.
Technologia laserowa spełnia te wymagania poprzez fizyczną interakcję z podłożem, która powoduje trwałe zmiany powierzchni. W przypadku stopów aluminium serii 7xxx, powszechnie stosowanych w konstrukcjach pierwotnych, zazwyczaj stosuje się lasery światłowodowe o impulsach 30-50 nanosekund i średniej mocy od 15 do 30 watów. Głębokość znakowania wynosi zazwyczaj od 10 do 50 mikrometrów, co jest parametrem krytycznym, ponieważ musi gwarantować trwały kontrast bez uszczerbku dla integralności strukturalnej elementu.
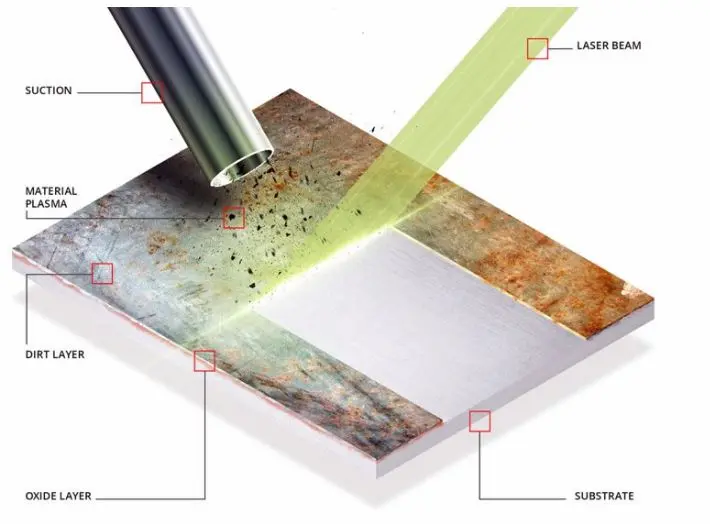
Zdarzyło mi się pracować z producentem elementów podwozia, który napotkał problemy z mikropęknięciami po znakowaniu wysokowytrzymałych brązów berylowych. Analiza wykazała, że zastosowana gęstość energii, około 8 J/cm², była nadmierna dla tego konkretnego materiału. Zmniejszając gęstość energii do 4,5 J/cm² i zwiększając częstotliwość powtarzania impulsów z 20 kHz do 60 kHz, byliśmy w stanie osiągnąć wymagany kontrast bez wywoływania lokalnych naprężeń termicznych, które powodowały mikropęknięcia. Tego typu optymalizacja parametryczna wymaga umiejętności wykraczających daleko poza prostą obsługę maszyny.
Odporność na korozję jest krytycznym parametrem dla komponentów narażonych na działanie środowiska morskiego lub słonej atmosfery typowej dla operacji przybrzeżnych. Zgodnie z testami przeprowadzonymi zgodnie z sekcją 4.5.1 normy SAE AS9132, prawidłowo sparametryzowane znakowanie laserowe musi wytrzymać co najmniej 168 godzin ekspozycji na mgłę solną zgodnie z ASTM B117 bez widocznego pogorszenia kontrastu.Grawerowanie laserowe, gdy jest prawidłowo sparametryzowane, utrzymuje lub nawet poprawia odporność na korozję podłoża bazowego, co osiąga się poprzez minimalizację mikropęknięć powierzchni i optymalizację morfologii znakowanego obszaru.
Implementacja techniczna: DataMatrix i kody szeregowe
DataMatrix jest de facto standardem znakowania UID w przemyśle lotniczym ze względu na wysoką gęstość informacji i odporność na częściowe uszkodzenie symboli. Jak określono w normie ISO/IEC 16022, struktura matrycy czarnych i białych komórek umożliwia kodowanie złożonych ciągów alfanumerycznych za pomocą modulacji ECC 200, która wprowadza kontrolowaną redundancję umożliwiającą dekodowanie nawet przy uszkodzeniu do 30% powierzchni kodu.
Typowy rozmiar komórki (rozmiar modułu) w zastosowaniach lotniczych waha się od 0,25 do 0,5 milimetra, przy czym preferowane są wartości około 0,375 mm, które zapewniają dobry kompromis między zwartością a czytelnością. DataMatrix składająca się z 16×16 komórek, kodująca około 24 znaków alfanumerycznych, zajmuje zatem przestrzeń około 6×6 milimetrów. Osobiście uważam ten format za optymalny dla większości zastosowań na średniej wielkości komponentach, gdzie przestrzeń jest ograniczona, ale nie krytyczna.

Oznaczanie DataMatrix na powierzchniach lotniczych wiąże się jednak ze specyficznymi problemami, które należy przewidzieć. Powszechny błąd, który widziałem w kilku wdrożeniach, dotyczy obsługi kontrastu po kolejnych obróbkach powierzchni. Jeden z naszych klientów, producent mocowań silnika ze stopu Ti-6Al-4V, oznaczył kody UID przed ostatecznym anodowaniem. Obróbka elektrochemiczna wyrównała kontrast, czyniąc DataMatrix praktycznie nieczytelnym. Rozwiązaniem było przeniesienie znakowania jako ostatniej operacji w cyklu produkcyjnym, akceptując ryzyko znakowania niektórych części, które następnie zostałyby odrzucone w końcowej kontroli nieniszczącej.
W przypadku austenitycznych stali nierdzewnych serii 316, szeroko stosowanych w układach hydraulicznych i pneumatycznych, znakowanie po wyżarzaniu zapewnia doskonałe wyniki. Dzięki laserom światłowodowym o mocy 18-25 W, prędkości znakowania 800-1200 mm/s i kontrolowanemu rozogniskowaniu około 2-3 mm, uzyskuje się trwały ciemny kontrast bez ablacji materiału. Głębokość penetracji termicznej pozostaje poniżej 5 mikrometrów, całkowicie zachowując mechaniczne właściwości powierzchni.
Nadstopy na bazie niklu, takie jak Inconel 718 lub Waspaloy, stosowane w gorących sekcjach silników turbo-gazowych, wymagają jeszcze bardziej wyrafinowanego podejścia. Ich wysoka przewodność cieplna i odporność na utlenianie utrudniają uzyskanie stabilnych kontrastów. W takich przypadkach lasery MOPA z precyzyjną kontrolą czasu trwania impulsu (regulowanego w zakresie od 2 do 500 nanosekund) umożliwiają optymalizację energii osadzania. W przypadku Inconel 718 typowe parametry obejmują impulsy o czasie trwania 80-120 ns, częstotliwości 25-35 kHz i mocy szczytowej około 15 kW, z kontrolowaną głębokością ablacji od 20 do 40 mikrometrów.
Zarządzanie wycofywaniem produktów i zapobieganie podróbkom
Awarie techniczne w przemyśle lotniczym, choć stosunkowo rzadkie, mają kluczowe znaczenie dla bezpieczeństwa i wiążą się ze znacznymi kosztami. Zdolność do szybkiego zidentyfikowania wszystkich komponentów, których dotyczy konkretny problem, zweryfikowania ich lokalizacji w globalnej flocie i zaplanowania działań naprawczych zależy bezpośrednio od skuteczności systemu identyfikowalności. W 2022 r. Boeing musiał zarządzać biuletynem serwisowym obejmującym określone partie złączy elektrycznych w 737 MAX. Dzięki oznaczeniu UID wdrożonemu zgodnie z MIL-STD-130, identyfikacja 2847 dotkniętych komponentów w 412 samolotach od 28 różnych operatorów została zakończona w ciągu 4 dni, a działania związane z wymianą zakończyły się w ciągu 12 dni. Bez skutecznego systemu UID proces ten zająłby tygodnie, jeśli nie miesiące.

Podrabiane komponenty lotnicze stanowią rosnące zagrożenie dla bezpieczeństwa operacyjnego i integralności łańcucha dostaw. W 2019 r. badanie przeprowadzone przez Agencję Bezpieczeństwa Lotniczego Unii Europejskiej (EASA) wykazało ponad 60 000 podrobionych lub podejrzanych części wprowadzonych na rynek europejski w ciągu trzech lat. Podrobione lub niezgodne z wymogami części wprowadzane do łańcucha dostaw mogą powodować katastrofalne awarie i podważać zaufanie do systemu certyfikacji.
Znakowanie laserowe UID jest pierwszą linią obrony przed tym zjawiskiem, tworząc trwałą identyfikację, która jest trudna do odtworzenia bez specjalistycznego sprzętu i wiedzy na temat aplikacji. Zdarzyło mi się analizować kilka przypadków prób podrabiania, w których fałszerze próbowali replikować DataMatrix za pomocą grawerowania mechanicznego lub technik chemicznych. Różnica była natychmiast widoczna w badaniu mikroskopowym: morfologia powierzchni znakowanej laserowo wykazuje charakterystyczne cechy, takie jak mikrostrukturalna regularność komórek, brak mechanicznych smug i wyraźne przejście między obszarami znakowanymi i nieoznakowanymi, których alternatywne techniki nie są w stanie wiernie odtworzyć.
Weryfikacja autentyczności poprzez odczytanie kodu UID i porównanie go z autoryzowanymi bazami danych pozwala na przechwycenie podejrzanych komponentów przed ich instalacją. Według danych Departamentu Obrony USA, systematyczne wdrażanie systemu IUID zmniejszyło o 68 procent liczbę przypadków podrobionych lub niezgodnych z wymogami komponentów zidentyfikowanych podczas audytów w latach 2015-2023. Ten odstraszający efekt, w połączeniu z systematycznymi kontrolami w całym łańcuchu dostaw, pomaga zachować integralność globalnego systemu lotniczego.
Technologie laserowe i wybór zastosowań
Wybór najbardziej odpowiedniej technologii laserowej do znakowania UID komponentów lotniczych zależy od wielu czynników: rodzaju podłoża, rozmiaru komponentu, wielkości produkcji, wymagań dotyczących kontrastu i ograniczeń integralności strukturalnej. Lasery światłowodowe o długości fali 1064 nm są najbardziej popularnym rozwiązaniem dla stopów metali ze względu na skuteczną absorpcję promieniowania podczerwonego przez metale (współczynnik absorpcji zwykle od 30% do 60% w zależności od stopu), niskie koszty utrzymania (żywotność źródła ponad 100 000 godzin pracy) i kompaktowość systemu.

W przypadku zastosowań na aluminium serii 2xxx i 7xxx zazwyczaj używam laserów światłowodowych o średniej mocy 20-30 W, częstotliwości powtarzania 30-60 kHz i prędkości znakowania od 1000 do 3000 mm/s dla linii znaków. Głębokość ablacji stabilizuje się na poziomie 25-35 mikrometrów, co gwarantuje trwały kontrast bez pogorszenia właściwości mechanicznych powierzchni. Krytycznym aspektem jest tworzenie się tlenku aluminium w znakowanym obszarze: kontrolowane utlenianie poprawia kontrast, ale nadmierne utlenianie może tworzyć kruchą warstwę, która pogarsza się z czasem. Kontrolę osiąga się poprzez precyzyjne dostrojenie gęstości energii oraz, w niektórych przypadkach, użycie gazu wspomagającego (azot pod niskim ciśnieniem, 1-2 bar).
Lasery MOPA oferują jeszcze dokładniejszą kontrolę nad parametrami czasu impulsu, z możliwością zmiany czasu trwania w zakresie od 2 do 500 nanosekund, niezależnie od częstotliwości powtarzania. Ta elastyczność jest szczególnie cenna w przypadku znakowania na już obrobionych lub powlekanych powierzchniach. Ilustrujący przypadek dotyczy znakowania na anodyzowanym tytanie Ti-6Al-4V typu II zgodnie z MIL-A-8625: przy krótkich impulsach (10-20 ns) i wysokiej częstotliwości (80-100 kHz) możliwe jest selektywne usunięcie anodyzowanej warstwy, tworząc kontrast bez znaczącego uszkodzenia podłoża metalowego. Głębokość usuwania pozostaje poniżej 10 mikrometrów, zachowując ochronę antykorozyjną w niezaznaczonych obszarach.

W przypadku zastosowań na kompozytach o osnowie polimerowej (CFRP – Carbon Fibre Reinforced Polymer), coraz bardziej popularnych w nowoczesnych konstrukcjach lotniczych, gdzie mogą stanowić do 50% masy strukturalnej zaawansowanych samolotów, długość fali UV (zwykle 355 nm) oferuje znaczące korzyści. Interakcja fotochemiczna, dominująca nad efektem termicznym, minimalizuje strefy wpływu ciepła (HAZ) zwykle poniżej 50 mikrometrów i zmniejsza ryzyko rozwarstwienia lub uszkodzenia włókien wzmacniających. Za pomocą laserów UV na ciele stałym (potrójny Nd:YAG lub potrójny Nd:YVO4) działających ze średnią mocą 3-8 W i częstotliwością 30-80 kHz, na matrycy polimerowej uzyskuje się ślady o kontrolowanej głębokości od 10 do 30 mikrometrów, wystarczające do stworzenia widocznego kontrastu bez naruszania integralności wzmocnienia włóknistego.
Jednym z często powtarzanych błędów w podejściu do kompozytów jest stosowanie zbyt energicznych parametrów, które zwęglają matrycę, tworząc kruche obszary. Podczas współpracy z producentem paneli kadłubowych CFRP napotkaliśmy promieniowe mikropęknięcia wokół DataMatrix zaznaczone konwencjonalnymi laserami światłowodowymi. Przełączając się na UV ze zmniejszoną energią na impuls do 80 mikrodżuli (w porównaniu do 0,6 milidżuli w poprzednim systemie światłowodowym) i zwiększając liczbę przejść z 2 do 5, osiągnęliśmy równoważny kontrast bez wywoływania uszkodzeń strukturalnych widocznych podczas kontroli ultradźwiękowej.
Walidacja i kontrola jakości
Weryfikacja jakości oznakowania UID jest obowiązkowym krokiem przed dopuszczeniem komponentu do montażu lub wysyłki. Zautomatyzowane systemy wizyjne oparte na kamerach CCD lub CMOS o wysokiej rozdzielczości (zazwyczaj 5-12 megapikseli) i kontrolowanym oświetleniu umożliwiają ocenę krytycznych parametrów, takich jak kontrast, rozmiar komórki, deformacja geometryczna i czytelność zgodnie z normami ISO/IEC 29158 (definiującymi klasyfikację DPM specyficzną dla znakowania bezpośredniego) w połączeniu z ISO/IEC 16022 dla DataMatrix.
Przypisanie klasy jakości (A, B, C, D, F) zgodnie z metodologią ISO/IEC 15415 dostosowaną do DPM zapewnia obiektywną miarę przydatności oznaczonego kodu. Ostateczna ocena jest określana przez najgorszy parametr z ośmiu ocenianych: dekodowanie, błąd odniesienia symbolu, minimalny kontrast, modulacja, defekty osiowe (błędy siatki), niewykorzystane defekty osiowe, jednolity kontrast i minimalny współczynnik odbicia. W przypadku krytycznych zastosowań lotniczych minimalnym wymaganiem jest zazwyczaj klasa B, przy czym preferowana jest klasa A, jeśli jest to technicznie osiągalne.

W naszym wewnętrznym laboratorium wdrożyliśmy trzypoziomową procedurę weryfikacji. Pierwszy poziom jest zintegrowany z samą maszyną laserową: po każdym znakowaniu kamera odczytuje DataMatrix i weryfikuje poprawność dekodowania. Jeśli odczyt nie powiedzie się, komponent jest automatycznie odrzucany lub wysyłany do ponownej obróbki. Drugi poziom to dedykowane stanowisko kontroli jakości, na którym operator przeprowadza formalną weryfikację jakości przy użyciu systemu certyfikowanego zgodnie z normą ISO/IEC 15426-2. Trzeci poziom, stosowany na podstawie próbek (zwykle 5% produkcji), obejmuje mikroskopową analizę morfologii komórek i precyzyjne pomiary wymiarów za pomocą systemu wizyjnego o wysokiej rozdzielczości.
Przyspieszone testy wytrzymałościowe symulują narażenie na ekstremalne warunki pracy w celu potwierdzenia trwałości oznakowania w czasie. W przypadku niedawnego projektu dotyczącego elektromechanicznych komponentów siłowników do głównych powierzchni sterowych (klap i lotek), przeprowadziliśmy protokół walidacji, który obejmował: 500 cykli termicznych w zakresie od -65°C do +175°C z rampami 5°C/minutę, 500 godzin ekspozycji w neutralnej mgle solnej zgodnie z ASTM B117, kontrolowane ścieranie z 2000 cyklami zgodnie z ASTM D4060 przy użyciu koła CS-10 i obciążenia 1000 gramów oraz naprzemienne zanurzanie w Skydrol LD-4 (płyn hydrauliczny na bazie estrów fosforanowych) i Jet-A1 przez 100 cykli po 24 godziny.
Wyniki wykazały różnice w zachowaniu testowanych technologii laserowych. Znakowanie laserem światłowodowym na stali 15-5PH zachowało klasę A po wszystkich testach. Znakowanie MOPA na anodyzowanym aluminium 7075-T6 wykazało częściową degradację kontrastu po ekstremalnych cyklach termicznych, przechodząc z klasy A do klasy B, ale pozostając doskonale czytelnym. Znakowanie UV na PEEK wzmocnionym w 30% włóknem węglowym wykazało najlepszą stabilność wymiarową, bez mierzalnej zmiany rozmiaru komórki (sprawdzona tolerancja: ±5 mikrometrów). Te konkretne dane pozwalają na świadomy wybór najbardziej odpowiedniej technologii dla każdego konkretnego zastosowania.
Aspektem, który uważam za fundamentalny, ale często niedoceniany, jest walidacja procesu na rzeczywistych komponentach pobranych z produkcji, a nie na próbkach laboratoryjnych. Warunki powierzchniowe rzeczywistych komponentów – które mogą wykazywać zmienność wykończenia, ślady wcześniejszej obróbki, lokalne różnice w składzie stopu – znacząco wpływają na wynik znakowania. Zawsze zalecam przeprowadzenie kampanii walidacyjnej na co najmniej 30-50 komponentach reprezentatywnych dla rzeczywistej zmienności produkcji przed ostatecznym zatwierdzeniem parametrów procesu.
Integracja z procesami produkcyjnymi
Włączenie znakowania laserowego do przepływów produkcyjnych w przemyśle lotniczym wymaga szczególnej uwagi na synchronizację z innymi etapami przetwarzania. W rozmowach z kierownikami produkcji zawsze pojawia się dylemat dotyczący optymalnego czasu znakowania. Znakowanie na półfabrykatach ma tę zaletę, że natychmiast identyfikuje komponent, ułatwiając identyfikowalność na kolejnych etapach, ale wiąże się z marnowaniem kodów UID na częściach, które można odrzucić na końcowych etapach kontroli jakości. Znakowanie po obróbce skrawaniem, ale przed obróbką powierzchniową jest bardziej opłacalne, ale może stwarzać problemy, jeśli późniejsza obróbka wpływa na kontrast, jak w przypadku anodowania wspomnianego powyżej.
Osobiście preferuję znakowanie jako ostatnią operację na gotowym elemencie, po wszystkich obróbkach powierzchni i kontrolach wymiarowych, ale przed końcowymi badaniami nieniszczącymi (NDT). Takie podejście zapewnia, że identyfikacja jest stosowana tylko do części, które przeszły wszystkie krytyczne kontrole jakości, minimalizując ilość odpadów. Niewielki wzrost złożoności zarządzania (znakowanie musi być zintegrowane po zatwierdzeniu jakości) jest w dużej mierze równoważony przez redukcję kosztów i pewność, że każdy przypisany kod UID faktycznie odpowiada zgodnej części.
Integracja z systemami realizacji produkcji (MES) umożliwia automatyzację przypisywania kodów seryjnych, automatyczne rejestrowanie parametrów znakowania i tworzenie pełnej cyfrowej identyfikowalności procesu. W niedawnym wdrożeniu dla producenta komponentów konstrukcyjnych podłączyliśmy sześć stacji znakowania laserowego do scentralizowanego systemu MES. Przepływ operacyjny wygląda następująco: operator skanuje przychodzący kod kreskowy komponentu, system MES weryfikuje, czy komponent przeszedł wcześniejsze kontrole, automatycznie generuje unikalny kod UID zgodnie ze zdefiniowanym schematem (który obejmuje prefiks firmy, numer części, numer seryjny i partię produkcyjną), wysyła dane do systemu laserowego, który wykonuje znakowanie, zintegrowana kamera weryfikuje czytelność, a system automatycznie rejestruje wszystkie parametry procesu, kojarząc je z określonym kodem UID.
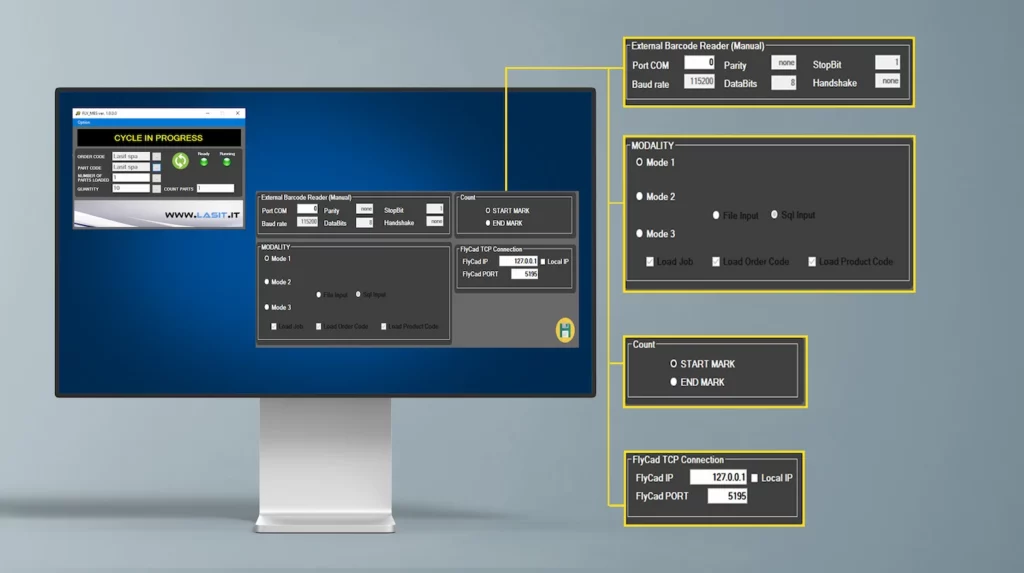
Ten poziom integracji drastycznie zmniejsza liczbę błędów ludzkich w obsłudze danych identyfikacyjnych. Przed wdrożeniem wskaźnik błędów w ręcznej serializacji wynosił około 0,8% (około 4 błędy na 500 oznaczonych komponentów), co skutkowało kosztowną przeróbką i złożonością dokumentów. Po automatyzacji błędy serializacji spadły praktycznie do zera, a nieliczne zarejestrowane przypadki (2 w ciągu 18 miesięcy pracy z ponad 45 000 komponentów) były spowodowane problemami z łącznością sieciową, a nie błędami operacyjnymi.
W przypadku serii produkcyjnych charakteryzujących się dużą zmiennością komponentów, typowych dla dostawców z branży lotniczej i kosmonautycznej poziomu 2 i 3 obsługujących wielu klientów o różnych geometriach, elastyczność systemów laserowych umożliwiająca szybką obsługę różnych konfiguracji stanowi istotną przewagę konkurencyjną. Jeden z naszych klientów obsługuje znakowanie ponad 1200 różnych numerów części za pomocą jednego systemu laserowego wyposażonego w zaawansowane oprogramowanie do zarządzania zadaniami. Zmiana konfiguracji między częściami wymaga jedynie wybrania odpowiedniego pliku i załadowania nowego układu znakowania, co zajmuje mniej niż 30 sekund. Możliwość znakowania zakrzywionych powierzchni za pomocą dynamicznych (galwanometrycznych 3D) głowic optycznych, wklęsłych powierzchni za pomocą systemów o szerokim polu lub trudno dostępnych miejsc za pomocą elastycznych światłowodów, rozszerza zakres zastosowań technologii na praktycznie każdą geometrię lotniczą. Interesujący przypadek dotyczy znakowania wewnętrznie chłodzonych łopatek turbin, gdzie matryca DataMatrix musi być umieszczona na krawędzi spływu, która ma złożoną krzywiznę i niewielką grubość (1-2 mm). Korzystając z głowicy galwanometrycznej 3D o polu roboczym 100×100 mm i rozszerzonej głębi ostrości ±25 mm, byliśmy w stanie oznaczyć DataMatrix o wymiarach 3×3 mm ze stałą klasą A, automatycznie kompensując zmianę wysokości zakrzywionej powierzchni. Zdolność oprogramowania do dynamicznego obliczania korekt geometrycznych w oparciu o model CAD komponentu eliminuje potrzebę ultraprecyzyjnego pozycjonowania części, przyspieszając czas cyklu i zmniejszając koszty narzędzi.

Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.


