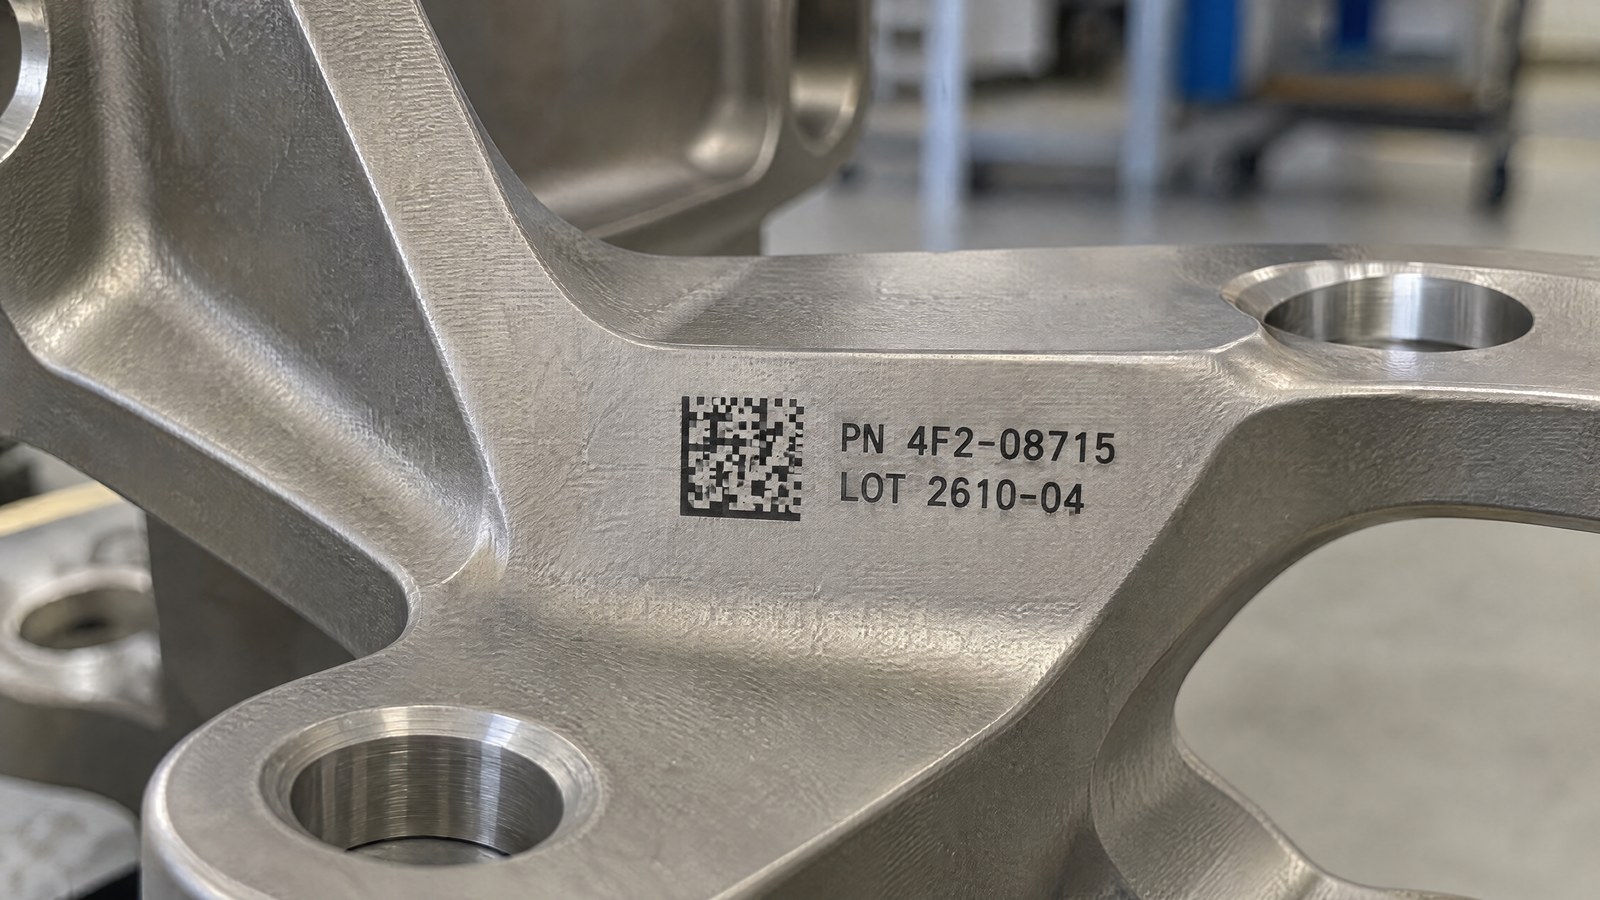
Każdy, kto industrializuje komponenty lotnicze narażone na zmęczenie — wsporniki konstrukcyjne, złączki, podłużnice, elementy podwozia, części silnika — funkcjonuje w ramach ograniczenia, które nie dopuszcza dróg na skróty: wszystko, co zmienia powierzchnię elementu obciążanego cyklicznie, jest potencjalnym punktem inicjacji. Znakowanie w pełni wpisuje się w ten problem. Kod, który musi pozostać czytelny przez cały okres życia komponentu, nie może stać się defektem powierzchni, na której został naniesiony.
Punktem krytycznym jest głębokość. Znakowanie uzyskane przez usuwanie materiału — grawerowanie lub deep engraving — pozostawia rowek o ostrych krawędziach i wyraźnych narożach. Na elemencie statycznym nie stanowi to problemu; na elemencie narażonym na zmęczenie taki rowek zachowuje się jak karb, czyli strefa, w której linie naprężeń zagęszczają się, a naprężenie lokalne rośnie względem pozostałej części przekroju. To właśnie stamtąd pęknięcie zmęczeniowe ma tendencję do zapoczątkowania.
Odpowiedzią nie jest znakować mniej, lecz znakować w inny sposób: wytworzyć znak o wysokim kontraście i trwały bez usuwania materiału. Na stopach tytanu i aluminium oznacza to pracę w reżimie annealingu i kontrolowanego utleniania powierzchniowego, z uważnym wyborem miejsca na elemencie, w którym wolno pisać.
Dlaczego głęboki znak staje się ryzykiem konstrukcyjnym
Wytrzymałość zmęczeniowa komponentu zależy nie tylko od materiału i jego nominalnej geometrii, lecz od stanu powierzchni. Chropowatość, zarysowania, naroża i karby obniżają granicę, przy której element wytrzymuje cykle obciążeń. Wygrawerowany rowek wprowadza dokładnie to, co projektant lotniczy stara się wyeliminować: nieciągłość geometryczną o wąskim dnie, w której naprężenie się koncentruje.
Zależność jest intuicyjna, ale trzeba ją mieć na uwadze na etapie definiowania cyklu: im głębszy i wyraźniejszy znak, tym silniejszy efekt koncentracji naprężeń w jego otoczeniu. Nie jest to wada samego lasera, lecz fizyka karbu — dotyczy to każdego grawerowania mechanicznego czy chemicznego.
Głębokość znaku Koncentracja naprężeń Głęboki znak działa jak karb na części przy zmęczeniuDlatego na komponentach narażonych na zmęczenie droga nie polega na optymalizacji głębokości grawerowania, lecz na jego całkowitym wyeliminowaniu. Annealing robi dokładnie to: generuje kontrast na drodze termicznej, pozostawiając profil powierzchni zasadniczo nienaruszony.
Annealing: znakować ogrzewając, nie usuwając
Znakowanie w technice annealing (miejscowe wyżarzanie) wykorzystuje kontrolowane ciepło wiązki laserowej, aby zainicjować przemianę pod powierzchnią metalu, bez jej stapiania ani usuwania. Rezultatem jest warstwa podpowierzchniowego tlenku, która wygląda na ciemną i wysokokontrastową, podczas gdy zewnętrzny profil elementu pozostaje płaski. Nie ma rowka, nie ma zadziora, nie ma ostrego naroża: nie ma karbu.
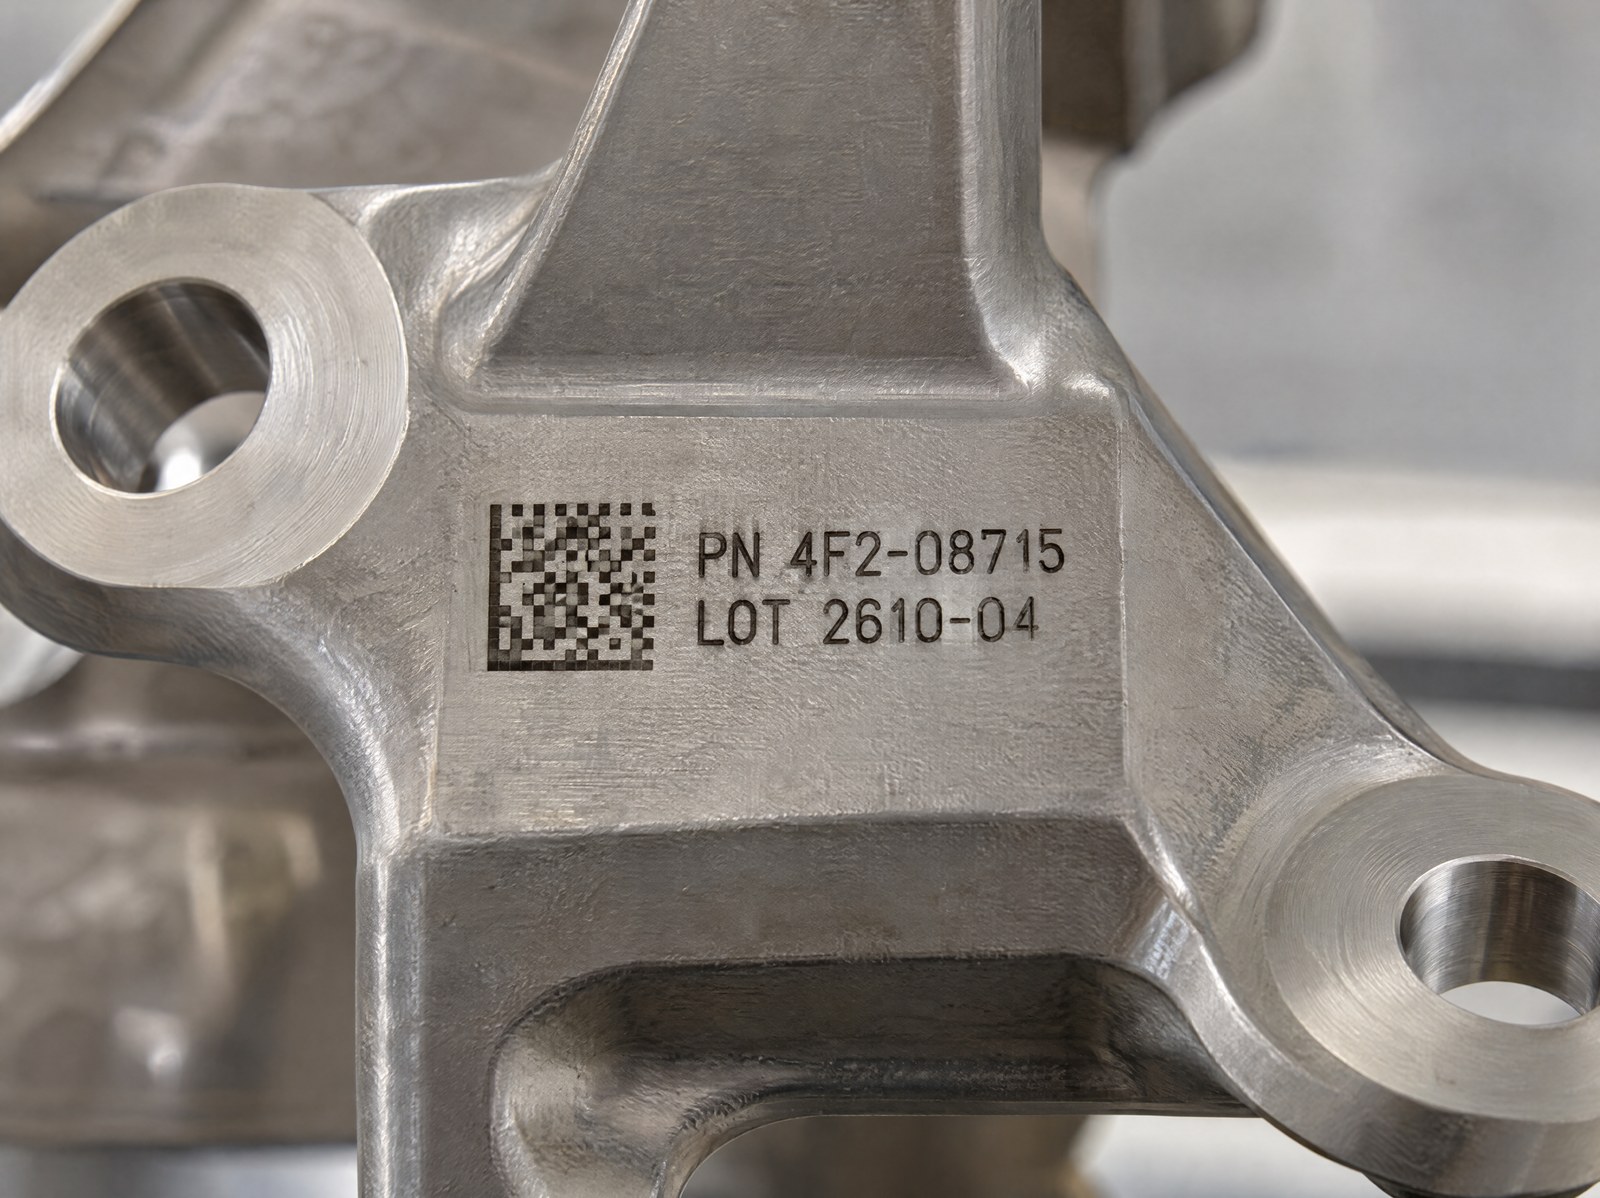
Różnica względem grawerowania jest zasadnicza na poziomie procesu. Przy grawerowaniu pracuje się powyżej progu ablacji i usuwa materiał; przy annealingu pozostaje się poniżej tego progu, modulując energię i prędkość, aby ogrzewać w kontrolowany sposób, nie dochodząc do usunięcia materiału. To ta sama logika, według której znakuje się narzędzia chirurgiczne, gdzie znakowanie musi wytrzymać wielokrotne cykle sterylizacji, pozostając gładkie — podejście, które opisaliśmy, mówiąc o znakowaniu annealing na komponentach lotniczych narażonych na zmęczenie.
Tytan: kontrolowane utlenianie to jego naturalne środowisko
Stopy tytanu dobrze nadają się do annealingu. Ogrzewając powierzchnię w kontrolowany sposób, tworzy się warstwa tlenku, której odcień zależy od osiągniętej temperatury i od grubości samego tlenku. Modulując parametry, uzyskuje się znaki od ciemnoszarego po czarny, o stabilnym kontraście i powierzchni, która pozostaje gładka w dotyku.
Sprawia to, że tytan jest materiałem, w którym wymóg czytelności i wymóg integralności powierzchniowej mogą współistnieć bez kompromisów: znak jest wyraźny, ponieważ tlenek jest gęsty, a nie dlatego, że metal został wyżłobiony. To ta sama zasada, która rządzi znakowaniem komponentów implantowalnych, gdzie kontrolowane utlenianie pozwala na trwałą identyfikowalność bez naruszania materiału.
| Aspekt | Wymóg estetyczny | Wymóg konstrukcyjny |
|---|---|---|
| Czego wymaga | Znak czytelny i wyraźny | Brak zmiany odpowiedzi zmęczeniowej |
| Usuwanie materiału | Dopuszczone | Do unikania w strefach wrażliwych |
| Spójna metoda | Także znakowanie o małej głębokości | Annealing, bez karbu |
Aluminium: dlaczego zmienia reguły gry
Na aluminium fizyka jest mniej przyjazna. Wysoka przewodność cieplna stopu szybko rozprasza ciepło zdeponowane przez wiązkę, co utrudnia skoncentrowanie energii w strefie przeznaczonej do znakowania. Ponadto rodzimy tlenek aluminium jest jasny i przezroczysty: nie zapewnia tego samego ciemnego kontrastu, który uzyskuje się naturalnie na tytanie.
Wysokokontrastowy znak na aluminium uzyskuje się zatem przez bardzo uważną pracę nad bilansem między zdeponowaną energią a prędkością, aby wytworzyć modyfikację powierzchniową wystarczającą do uzyskania kontrastu bez zsunięcia się w usuwanie materiału. Cel pozostaje taki sam jak przy tytanie — trwały znak, który nie wprowadza karbu — ale margines procesu jest węższy, a próby na rzeczywistych próbkach konkretnego stopu stają się niezbędne. Specyfikę tego materiału omówiliśmy szerzej, mówiąc o znakowaniu laserowym aluminium.
Strefy dopuszczone i strefy do unikania na elemencie
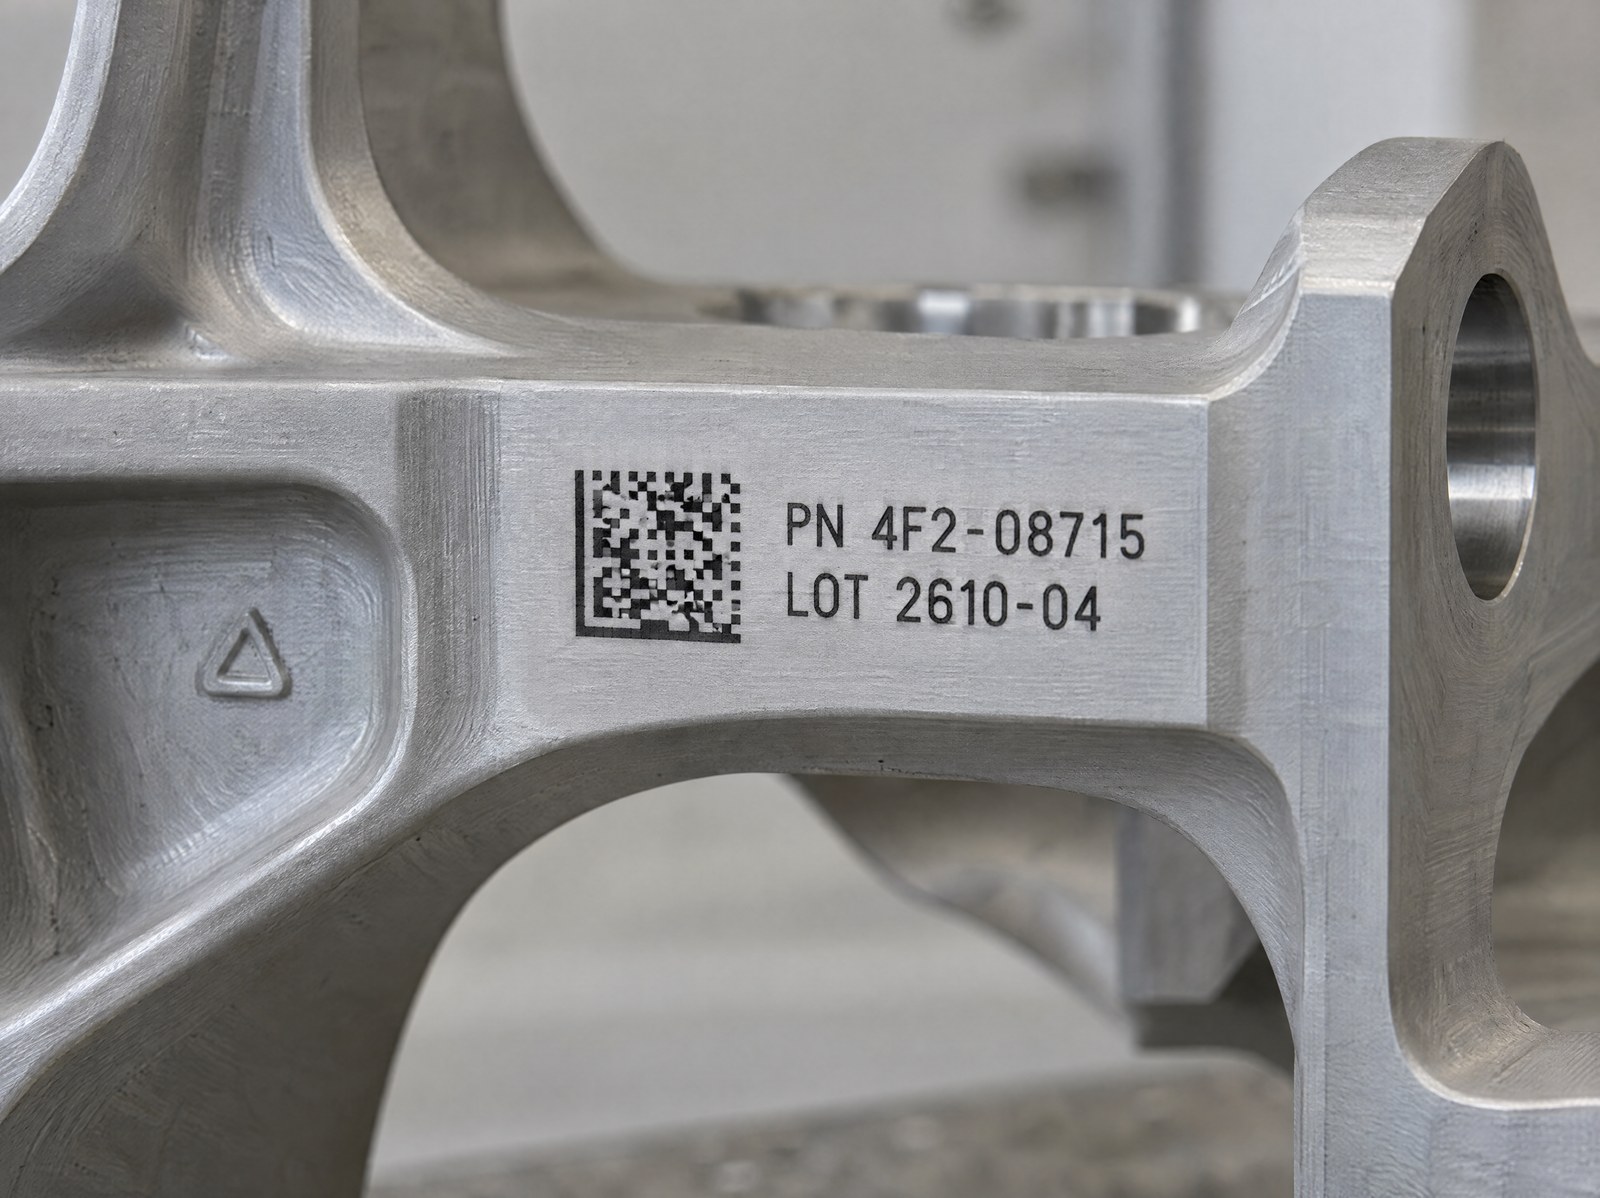
Nawet przy metodzie bez usuwania materiału, miejsce znakowania nie jest obojętne. Na komponencie narażonym na zmęczenie powierzchnia nie jest jednorodna pod względem naprężeń: są strefy silnie obciążone — promienie przejść, rowki, powierzchnie w rozciąganiu, otoczenia otworów — oraz strefy o niskim naprężeniu, takie jak zgrubienia, kołnierze, pady wykonane specjalnie w tym celu.
Zasadą zdrowego rozsądku inżynierskiego jest skupienie znakowania w strefach o niskim naprężeniu i na płaskich powierzchniach przewidzianych na rysunku, pozostawiając nienaruszone obszary krytyczne dla zmęczenia. Annealing łagodzi to ograniczenie, ponieważ nie wprowadza karbu, ale go nie znosi: kryterium umiejscowienia pozostaje częścią projektu elementu i należy je uzgodnić z osobą, która go wymiarowała, a nie decydować o nim przy maszynie. Przejście od technik odkształceniowych do znakowania laserowego wynika także z tej potrzeby kontroli, o czym opowiedzieliśmy w porównaniu od dot peen do lasera w lotnictwie.
Identyfikowalność, która pozostaje czytelna w czasie
Znakowanie bez usuwania materiału nie może odbywać się kosztem funkcji znakowania, którą w lotnictwie jest przede wszystkim identyfikowalność przez cały cykl życia komponentu. Kod DataMatrix uzyskany w technice annealing musi pozostać czytelny dla skanera i przejść grading jakości w linii, czyli standard mający zastosowanie podczas produkcji, odrębny od weryfikacji laboratoryjnej w warunkach kontrolowanych.
Zaletą annealingu jest właśnie stabilność kontrastu w czasie: warstwa tlenku jest częścią materiału, a nie osadem na nim, i nie zużywa się jak powłoka lakiernicza czy etykieta. To warunek, który czyni znakowanie użytecznym dla zarządzania dokumentacją i konfiguracją, temat, który poruszamy, mówiąc o znakowaniu UID i identyfikowalności w cyklu życia komponentów lotniczych, zawsze z zachowaniem branżowych standardów AS9100 i MIL-STD-130.
Wymóg estetyczny i wymóg konstrukcyjny: rozróżnienie, które decyduje o metodzie
Tu tkwi węzeł, który warto wyjaśnić przed ustawieniem jakiegokolwiek cyklu. Wymóg estetyczny żąda, aby znak był czytelny, wyraźny i spójny: spełnia go szeroka gama metod znakowania, w tym te o małej głębokości. Wymóg konstrukcyjny żąda czegoś bardziej rygorystycznego — aby znakowanie nie zmieniało odpowiedzi zmęczeniowej komponentu — a to wyklucza wszelkie usuwanie materiału w strefach wrażliwych.
Gdy element jest narażony na zmęczenie, to wymóg konstrukcyjny ma pierwszeństwo, a annealing jest naturalną odpowiedzią: kontrast i trwałość bez karbu. Gdy natomiast komponent nie jest obciążany cyklicznie lub znakowanie trafia w strefę całkowicie nieobciążoną, wybór może stać się swobodniejszy i także znakowanie o większej głębokości pozostaje dopuszczalne. Błędem do uniknięcia jest traktowanie wszystkich elementów w ten sam sposób: zastosowanie deep engravingu tam, gdzie potrzebny był annealing, wprowadza zbędne ryzyko, a zastosowanie delikatnego annealingu tam, gdzie wystarczyło solidne grawerowanie, komplikuje proces bez powodu. Właściwe rozwiązanie rodzi się z klasyfikacji elementu — narażony na zmęczenie czy nie, strefa obciążona czy nieobciążona — oraz z przetestowania parametrów na rzeczywistym stopie przed przejściem do produkcji.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.