W sektorach lotniczym, obronnym i broni palnej stała identyfikowalność komponentów nie jest opcjonalnym dodatkiem, ale obowiązkowym wymogiem prawnym. Jednak każdy, kto pracował z komponentami poddawanymi agresywnej obróbce powierzchni, doskonale zdaje sobie sprawę z problemu: standardowe znakowanie laserowe, bez względu na to, jak dobrze wykonane, może zniknąć lub stać się nieczytelne po piaskowaniu, nałożeniu powłok ochronnych, takich jak Cerakote lub procesach ponownego wypalania. Jeśli chodzi o dolne i górne odbiorniki do zastosowań wojskowych, certyfikowane komponenty lotnicze lub części podlegające przepisom MIL-STD-130, jest to niedopuszczalne.
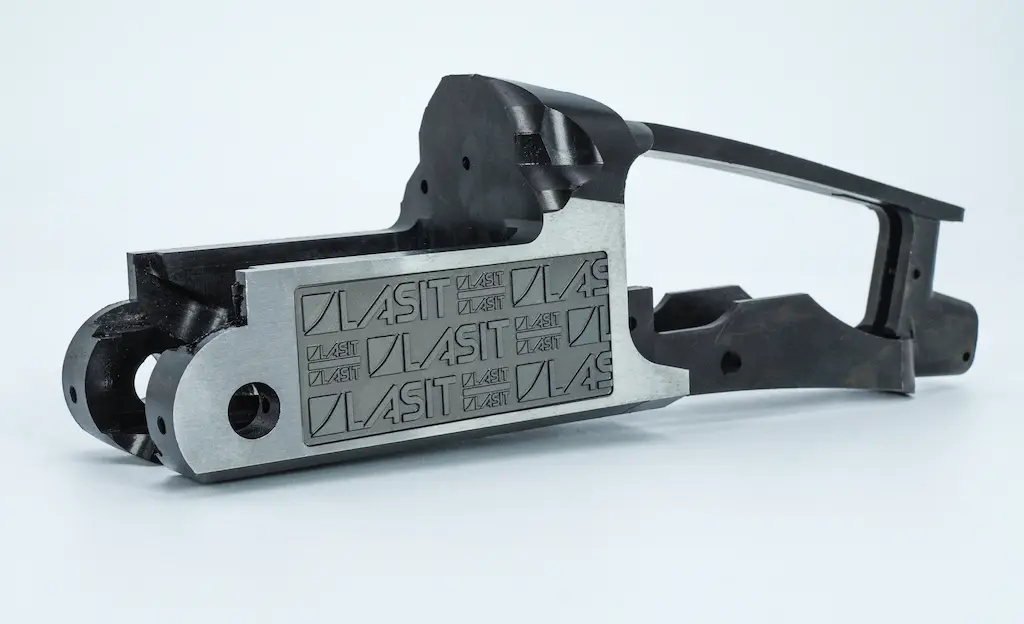
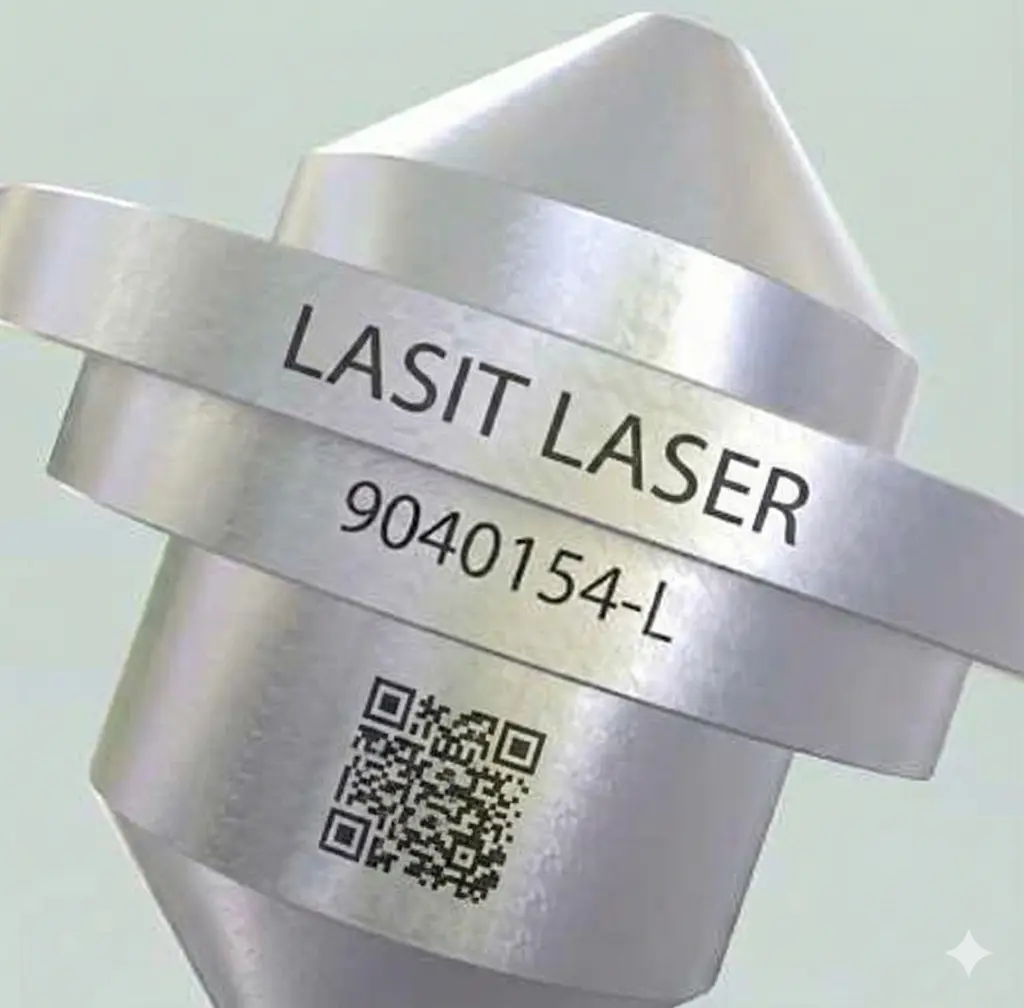
Wyzwaniem nie jest po prostu głębsze znakowanie. Konieczne jest opracowanie ustrukturyzowanego podejścia, które łączy kontrolowaną głębokość grawerowania, jakość powierzchni grawerowanego tła i wystarczający kontrast optyczny, aby zapewnić czytelność kodów DataMatrix lub alfanumerycznych numerów seryjnych nawet po usunięciu dziesiątek mikronów materiału powierzchniowego. To jest dokładnie to, co wielopoziomowe głębokie grawerowanie ma na celu rozwiązać.
Problem znakowania powierzchni w trudnych warunkach przemysłowych
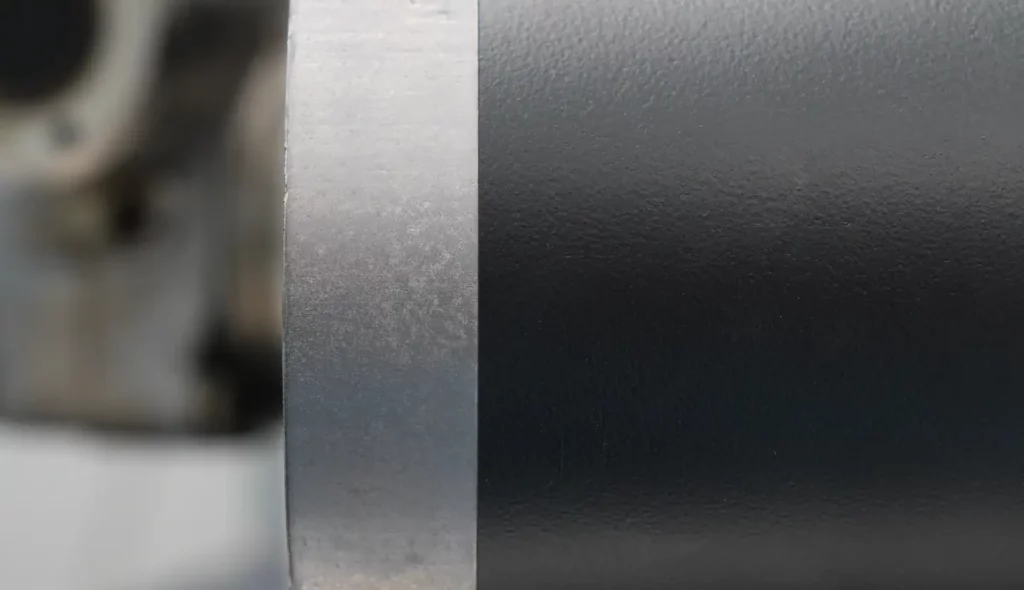
Konwencjonalne znakowanie laserowe na stali lub aluminium zazwyczaj osiąga głębokość od 20 do 50 mikrometrów. Jest to więcej niż wystarczające dla standardowych zastosowań, w których element nie jest poddawany szczególnie agresywnej obróbce po znakowaniu. Ale gdy element ten musi zostać poddany piaskowaniu w celu usunięcia żużlu obróbkowego, pokryty powłokami ceramicznymi o wysokiej wytrzymałości lub poddany chemicznym procesom wykańczania powierzchni, te 20-50 mikrometrów może zostać całkowicie usunięte lub zmienione w stopniu zagrażającym czytelności kodu.
Problem staje się jeszcze bardziej krytyczny, gdy weźmiemy pod uwagę zużycie operacyjne. Komponent przeznaczony do pracy w warunkach wojskowych, narażony na ekstremalne warunki środowiskowe, może ulec mechanicznemu ścieraniu, korozji, kontaktowi z chemikaliami. Zbyt powierzchowne oznakowanie po prostu nie przetrwa cyklu życia komponentu. A w kontekstach, w których identyfikowalność jest powiązana z bezpieczeństwem, konserwacją zapobiegawczą lub zarządzaniem krytycznymi komponentami zgodnie z normami takimi jak ASTM F3001 lub MIL-STD-130, utrata czytelności kodu UDI lub numeru seryjnego nie jest tylko niedogodnością techniczną: jest to naruszenie przepisów.
Podejście wielopoziomowe: budowanie głębi z kontrolą
Rozwiązaniem nie jest po prostu zwiększenie mocy lasera i nadzieja, że materiał zostanie usunięty głębiej. Grawerowanie wykonane ze źle skalibrowanymi parametrami może tworzyć nadmierne strefy wpływu ciepła (HAZ), mikropęknięcia w dolnej części grawerunku lub nieregularne krawędzie, które zagrażają czytelności kodu, nawet jeśli nominalna głębokość jest wystarczająca. Podejście wielopoziomowe strukturyzuje proces w kolejnych etapach, z których każdy ma określone cele parametryczne.
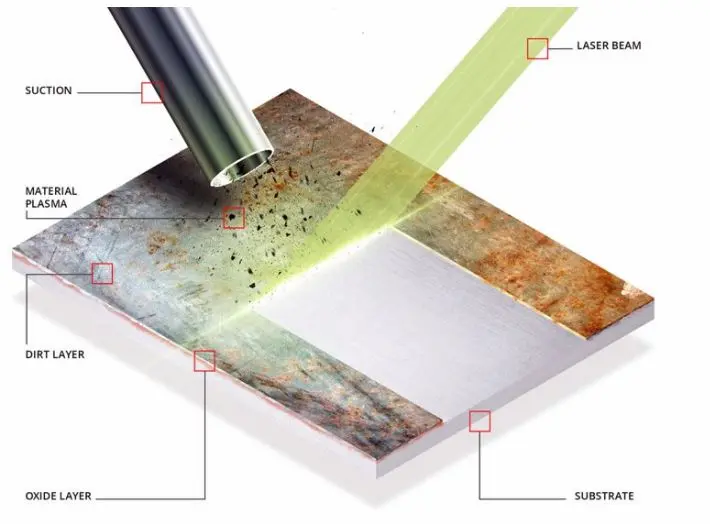
Pierwszy poziom pełni funkcję przygotowawczą. W przypadku elementów, które docierają do stacji znakowania z utlenioną powierzchnią, pozostałościami poprzednich operacji obróbki lub nierównościami podłoża, pierwsze przejście przy średnich parametrach pozwala na ujednolicenie powierzchni. Takie czyszczenie przed znakowaniem nie zawsze jest konieczne, ale w przypadku stali, która została już poddana obróbce cieplnej lub aluminium, które zostało poddane obróbce skrawaniem, może ono stanowić różnicę między jednorodnym znakowaniem a znakowaniem z obszarami o różnej jakości.
Drugi poziom to serce procesu: faktyczne głębokie grawerowanie. Tutaj w grę wchodzą krytyczne parametry, które określają, ile materiału jest faktycznie usuwane i z jaką jakością. Częstotliwość lasera jest obniżana w porównaniu do standardowego znakowania, zazwyczaj w zakresie 20-80 kHz, ponieważ niższe częstotliwości oznaczają więcej energii na pojedynczy impuls, a tym samym większą wydajność ablacji. Prędkość skanowania jest zmniejszona, często do 100-400 mm/s, aby umożliwić większą interakcję między wiązką lasera a materiałem. Nakładanie się, tj. nakładanie się kolejnych ścieżek lasera, zwiększa się do 60-85%, aby zapewnić, że tło grawerowania jest jednolite i nie ma żadnych grzbietów ani nierówności, które mogłyby zagrozić optycznemu odczytowi kodu.
Trzeci poziom, nie zawsze konieczny, ale przydatny w wielu zastosowaniach, to wzmocnienie kontrastu. Końcowe przejście przy różnych parametrach, często przy użyciu podejścia podobnego do wyżarzania (kontrolowane znakowanie utleniające, które tworzy kontrast kolorów bez usuwania materiału), może znacznie poprawić kontrast wizualny między wygrawerowanym tłem a otaczającym materiałem. Jest to szczególnie przydatne, gdy znakowanie musi być odczytywane nie tylko przez systemy wizyjne maszyn, ale także przez operatorów w mniej niż optymalnych warunkach oświetleniowych.
Decydująca rola technologii MOPA
Lasery światłowodowe z technologią MOPA (Master Oscillator Power Amplifier) oferują decydującą przewagę w tego typu zastosowaniach. W przeciwieństwie do standardowych laserów światłowodowych, w których czas trwania impulsu jest stały, MOPA umożliwia modulację długości impulsu w bardzo szerokim zakresie, zazwyczaj od 4 do 200 nanosekund. Ta elastyczność zapewnia znacznie lepszą kontrolę nad bilansem energetycznym procesu.
Podczas pracy z dłuższymi impulsami, w zakresie 50-200 nanosekund, więcej energii cieplnej jest przekazywane do materiału. Zwiększa to wydajność usuwania materiału na pojedynczy impuls, czyniąc proces głębokiego grawerowania bardziej wydajnym. Jednocześnie kontrola nad czasem trwania impulsu minimalizuje strefę zmienioną termicznie, zmniejszając ryzyko mikropęknięć lub niepożądanych zmian metalurgicznych w dolnej części grawerowania. W przypadku stali o wysokiej wytrzymałości, takich jak 4140 lub 4150, powszechnie stosowanych w odbiornikach broni palnej, kontrola ta jest niezbędna do osiągnięcia głębokiego grawerowania bez narażania integralności strukturalnej elementu.
Średnia moc lasera jest oczywiście ważnym czynnikiem, ale nie jedynym decydującym parametrem. W przypadku głębokiego grawerowania elementów średniej wielkości, moc rzędu 30-50 W jest zazwyczaj wystarczająca. W kontekstach, w których produktywność jest krytyczna, a ilości są wysokie, można zwiększyć moc do 100 W, ale wzrostowi mocy zawsze musi towarzyszyć ponowna optymalizacja innych parametrów, aby uniknąć niepożądanych efektów termicznych.
Głębokość docelowa i kontrola jakości
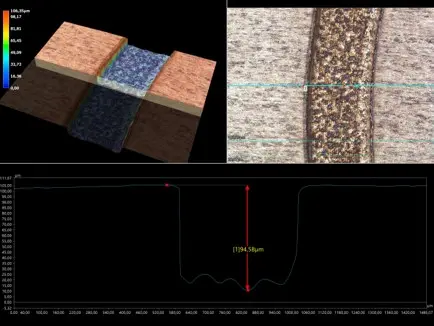
Kiedy mówimy o głębokim grawerowaniu komponentów, które będą poddawane obróbce po znakowaniu, typowa docelowa głębokość mieści się w zakresie 150-300 mikrometrów. Ten margines bezpieczeństwa zapewnia, że nawet po agresywnym piaskowaniu, które usuwa 50-80 mikrometrów materiału powierzchniowego lub po nałożeniu powłok, które mogą częściowo maskować grawerowanie, kod pozostaje doskonale czytelny. W niektórych przypadkach, dla szczególnie krytycznych komponentów lub tych przeznaczonych do bardzo długich cykli życia, można osiągnąć większe głębokości do 500 mikrometrów, ale w tym momencie konieczne staje się sprawdzenie, czy grawerowanie nie zagraża odporności mechanicznej sekcji.
Weryfikacja głębokości nie może być wizualna ani przybliżona. Przyrządy takie jak mierniki chropowatości, profilometry lub mikroskopy 3D są niezbędne do dokładnego pomiaru rzeczywistej głębokości grawerowania i sprawdzenia, czy dno jest wystarczająco jednolite. Grawerowanie, które jest głębokie, ale ma nierówne dno, może mieć niższą ocenę niż grawerowanie, które jest płytsze, ale wykonane z optymalnymi parametrami.

Klasyfikacja DataMatrix lub kodu QR jest oceniana zgodnie z normą ISO/IEC 15415, która przypisuje ocenę od A (doskonała) do F (nieczytelna). W zastosowaniach lotniczych i obronnych celem jest utrzymanie oceny A lub B nawet po obróbce powierzchni. Wymaga to nie tylko odpowiedniej głębokości, ale także wystarczającego kontrastu optycznego i braku defektów, takich jak brakujące piksele lub deformacje geometryczne w kodzie.
Wieloprzebiegowe podejście przyrostowe: kontrola a prędkość
Jednym z najważniejszych wyborów projektowych podczas definiowania procesu głębokiego grawerowania jest liczba przejść. Można by pomyśleć, że grawerowanie w jednym ultra-agresywnym przejściu jest bardziej wydajne, ale doświadczenie pokazuje, że podejście przyrostowe z 3-10 kolejnymi przejściami zapewnia jakościowo lepsze wyniki.
Każde przejście usuwa stosunkowo cienką warstwę materiału, rzędu 30-50 mikrometrów. Pozwala to lepiej kontrolować geometrię grawerowanej podstawy, ograniczać lokalne naprężenia termiczne i interweniować parametrycznie między przejściami w przypadku zaobserwowania problemów. Ponadto podejście wieloprzebiegowe zmniejsza ryzyko powstawania zadziorów lub gromadzenia się stopionego materiału na krawędziach grawerowania, co jest typowym problemem w przypadku próby usunięcia zbyt dużej ilości materiału w jednym przejściu.
Koszt pod względem czasu cyklu jest oczywiście wyższy niż w przypadku standardowego markera powierzchniowego, ale w przypadku komponentów o wysokiej wartości dodanej, takich jak broń lotnicza lub wojskowa, gdzie koszt samego komponentu wynosi setki lub tysiące euro, wzrost czasu cyklu (zwykle z kilku sekund do 15-30 sekund dla standardowej wielkości DataMatrix) jest całkowicie akceptowalny.
Specyfika materiałów i zastosowań
Najpopularniejsze materiały do tego typu zastosowań mają różne właściwości, które wpływają na wybór parametrów. Stale stopowe o wysokiej wytrzymałości, takie jak 4140 i 4150 stosowane w odbiornikach, wymagają stosunkowo wysokiej energii do ablacji, ale oferują dobrą jednorodność reakcji. Aluminium lotnicze, zwykle 7075-T6 lub 6061-T6, jest bardziej miękkie, a zatem łatwiejsze do głębokiego grawerowania, ale ma tendencję do generowania zadziorów i wymaga zoptymalizowanych parametrów, aby uniknąć gromadzenia się stopu. Tytan Ti-6Al-4V, coraz częściej wykorzystywany w zastosowaniach lotniczych ze względu na doskonały stosunek wytrzymałości do masy, jest prawdopodobnie najtrudniejszym materiałem: wymaga wysokich energii, ma tendencję do odbijania znacznej części promieniowania laserowego i może tworzyć rozległe strefy HAZ, jeśli parametry nie są idealnie skalibrowane.
Dla każdego z tych materiałów parametryczny punkt wyjścia jest inny, a optymalizacja wymaga systematycznych testów. Laboratorium wyposażone w wiele źródeł laserowych i zaawansowane oprzyrządowanie pomiarowe (profilometry, mikroskopy 3D, systemy klasyfikacji) umożliwia opracowanie niezawodnych i powtarzalnych zestawów parametrycznych w produkcji.
Od pobierania próbek do produkcji: transfer procesu
Opracowanie optymalnych parametrów w laboratorium to tylko połowa zadania. Przejście od próbkowania do produkcji wymaga, aby proces był odporny na nieuniknione zmienności: tolerancje wymiarowe komponentów, zmiany materiału między partiami, postępujące zużycie źródła lasera. Dobrze zaprojektowany proces głębokiego grawerowania musi zawierać wystarczające parametryczne marginesy bezpieczeństwa, aby zapewnić, że nawet w obecności tych zmienności, wynik końcowy pozostaje zgodny ze specyfikacją.
Oznacza to zdefiniowanie nie tylko parametrów nominalnych, ale także zakresów akceptowalności, wdrożenie kontroli w trakcie procesu (np. kontrole klasyfikacji próbek podczas produkcji) oraz procedur konserwacji zapobiegawczej w celu zapewnienia, że źródło lasera utrzyma wydajność w czasie. Lasery światłowodowe MOPA o oczekiwanej żywotności ponad 100 000 godzin oferują w tym zakresie znaczną przewagę pod względem stabilności i obniżonych kosztów konserwacji.
Zgodność z przepisami i dokumentacja
W przypadku komponentów lotniczych i obronnych identyfikowalność nie kończy się na fizycznym znakowaniu. Każdy proces znakowania musi być udokumentowany, zwalidowany i zgodny z obowiązującymi normami. MIL-STD-130 definiuje wymagania dotyczące trwałego znakowania komponentów przeznaczonych dla Departamentu Obrony USA, określając nie tylko charakterystykę techniczną znakowania, ale także procesy kwalifikacji dostawców i procedury weryfikacji. Z kolei norma ASTM F3001 odnosi się do urządzeń medycznych i wymaga, aby oznakowanie UDI było odporne na cykle sterylizacji i użytkowanie bez utraty czytelności. Norma SAE AS9132 definiuje standardy jakości dla oznaczeń lotniczych i kosmicznych.
Dostawca systemu znakowania laserowego działający w tych obszarach musi nie tylko być w stanie dostarczyć sprzęt i parametry procesu, ale także wspierać klienta w zakresie dokumentacji wymaganej do kwalifikacji procesu, definicji procedur kontroli jakości i zarządzania niezgodnościami.

Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.