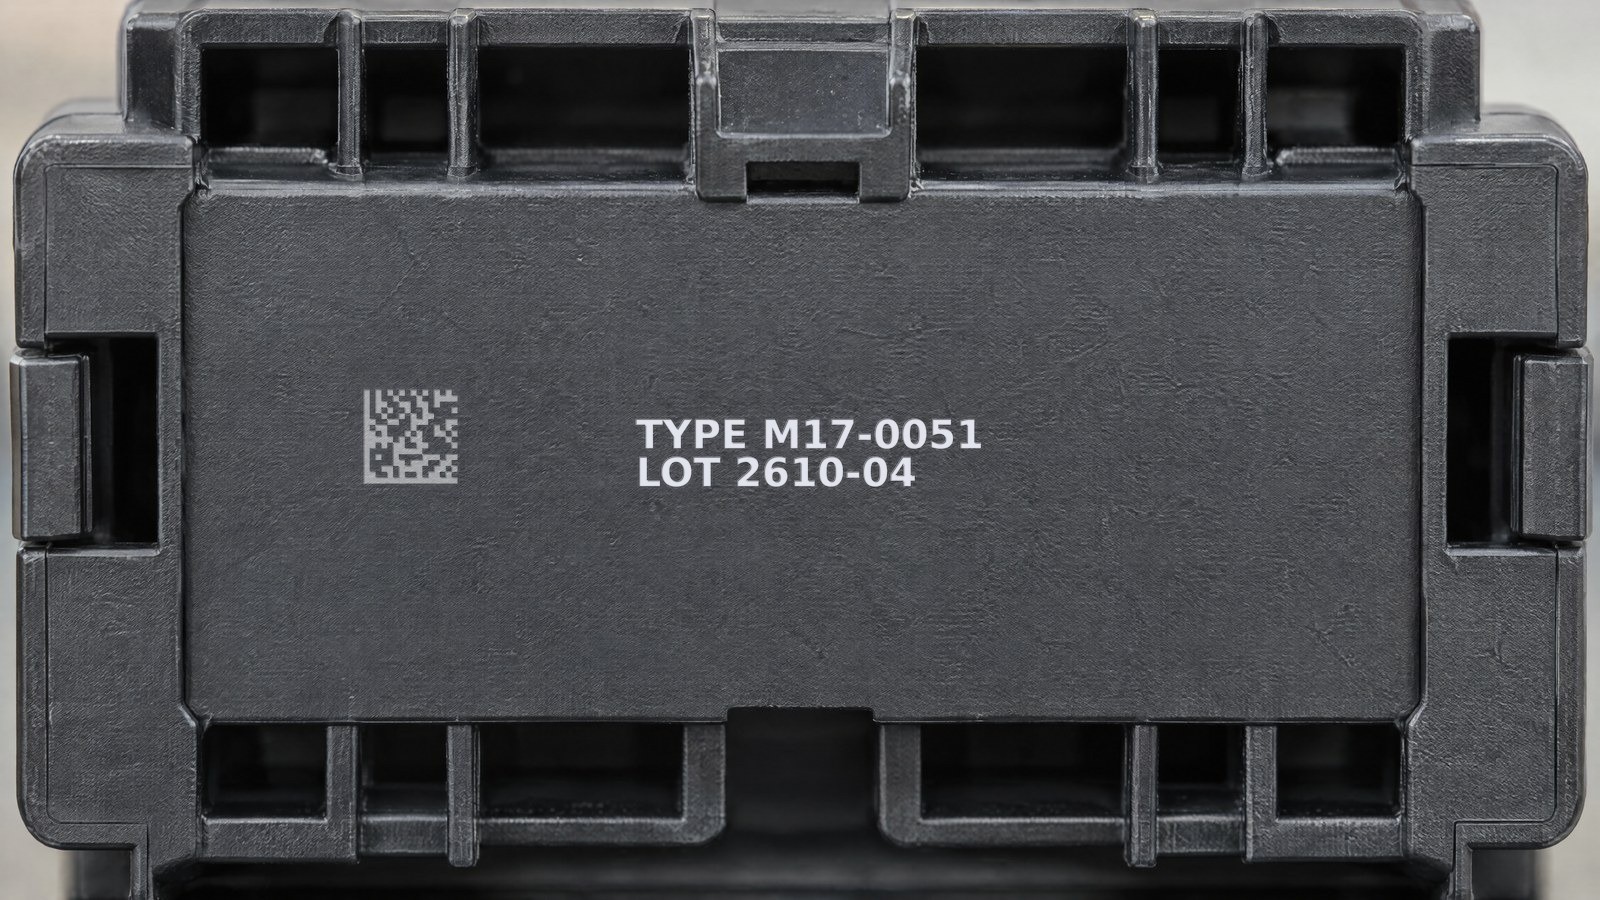
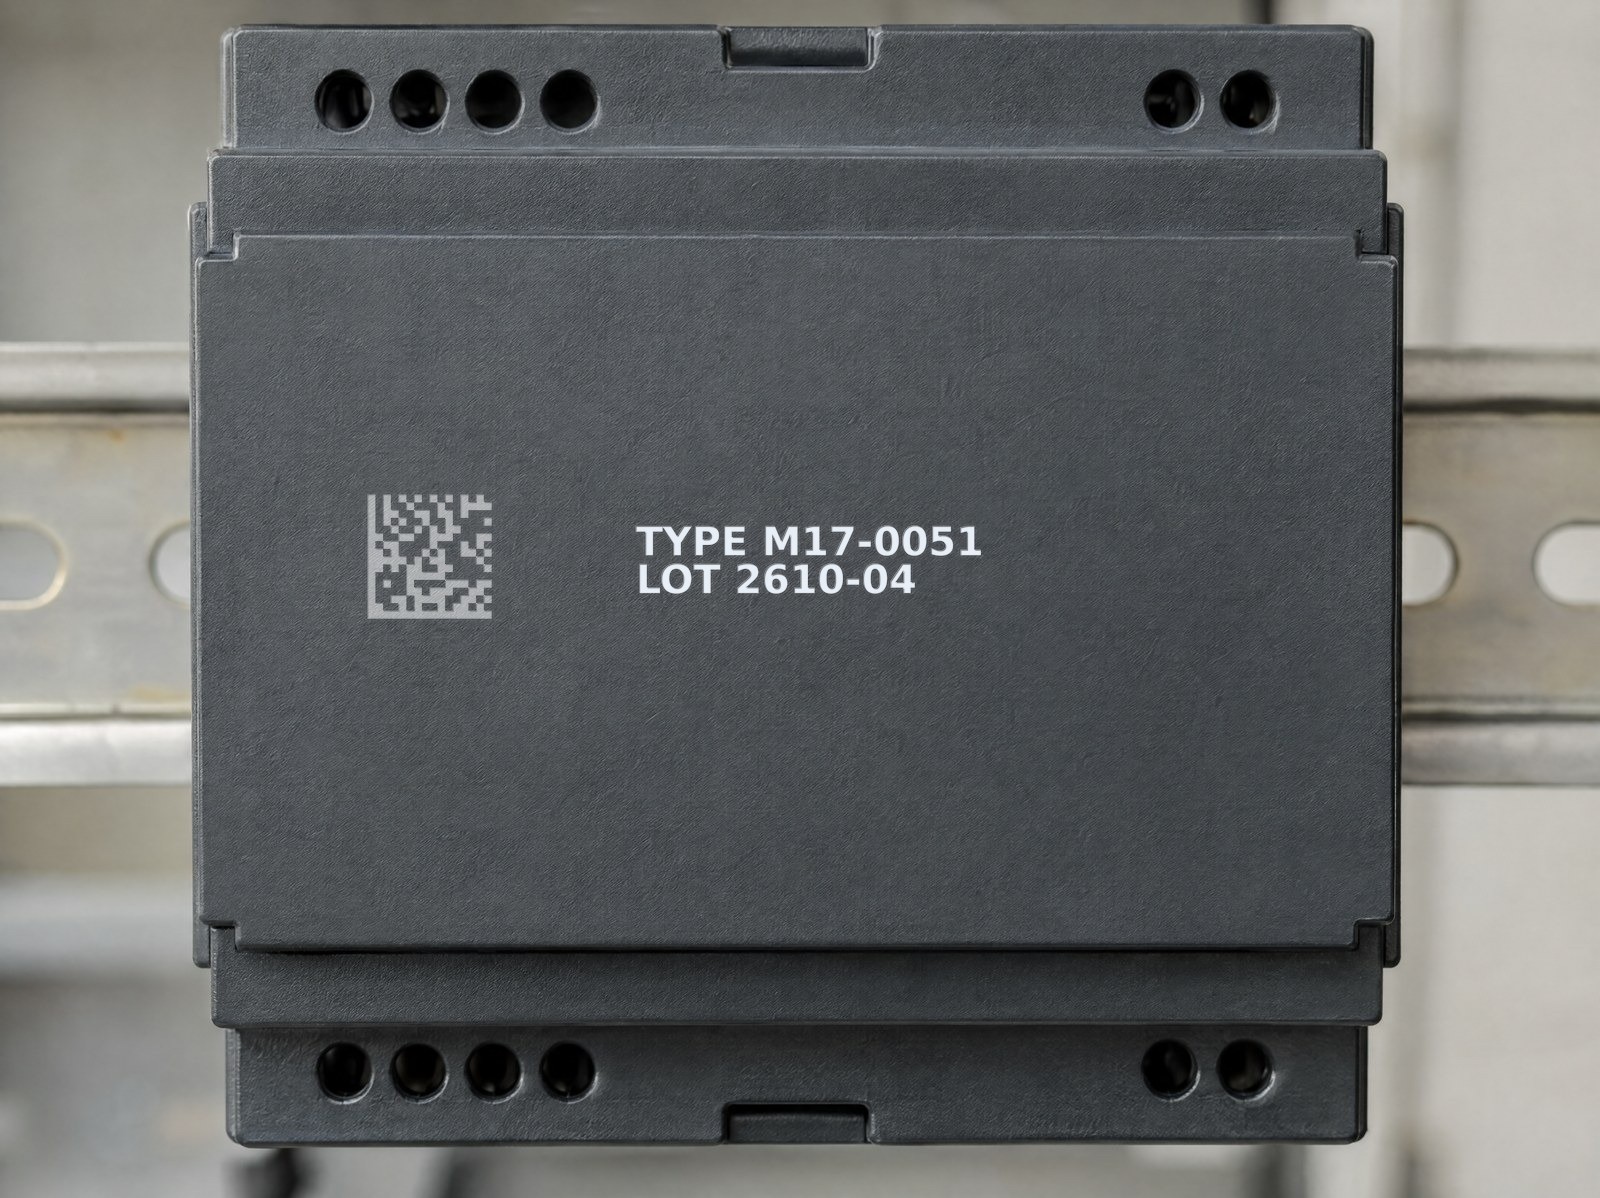
Każdy, kto zajmuje się przemysłowym znakowaniem w elektronice, pracuje na wąskim marginesie. Cienkie obudowy z tworzywa, złącza ze stykami o rozstawie kilku dziesiątych milimetra, żywice do zalewania, moduły już wyposażone w połączenia lutowane i ścieżki: to powierzchnie, na których trzeba nanieść numery seryjne, kody DataMatrix i oznaczenia partii, ale gdzie każdy nadmiar energii grozi degradacją tego, co znajduje się pod spodem lub obok znakowanego punktu.
Najgorsza wada w tym kontekście to ta, której nie widać podczas kontroli wizualnej. Żywica zwęglona na krawędzi, mikropęknięcie wywołane naprężeniem termicznym w pobliżu połączenia lutowanego, wyładowanie elektrostatyczne pochłonięte podczas manipulacji: to przyczyny zwrotów, które ujawniają się w terenie, a nie na stanowisku kontrolnym. Pytanie procesowe nie brzmi, ile energii potrzeba do znakowania, lecz jak mało jej pozostaje wokół trafionego punktu.
To właśnie tutaj impuls pikosekundowy zmienia zasady pracy: przekazuje energię w czasie tak krótkim, że wkład cieplny w otaczający materiał staje się pomijalny, a robi to jako proces bezkontaktowy, bez nacisku mechanicznego na komponent.
Ablacja zimna: dlaczego wpływ cieplny pozostaje pomijalny
Tradycyjne znakowanie laserem światłowodowym, z impulsami rzędu nanosekund, działa w dużej mierze termicznie: materiał jest nagrzewany, topiony i częściowo utleniany. Wokół znakowanego punktu tworzy się strefa wpływu ciepła (HAZ), w której ciepło rozeszło się, zanim uległo rozproszeniu. Na masywnym metalu jest to bez znaczenia; na obudowie z tworzywa o grubości kilku dziesiątych milimetra lub na żywicy zalewającej chip to rozprzestrzenianie jest dokładnie tym, na co nie można sobie pozwolić.
Impuls pikosekundowy odwraca relację między czasem uwolnienia energii a czasem rozchodzenia się ciepła. Czas trwania impulsu jest rzędu 10⁻¹² sekundy, krótszy niż czas, jakiego ciepło potrzebuje, by rozprzestrzenić się w sieci krystalicznej materiału. Energia usuwa warstwę powierzchniową poprzez ablację, zanim przekształci się w ciepło zdolne nagrzać otoczenie: dlatego mówi się o ablacji „zimnej”. Wpływ cieplny nie zostaje całkowicie wyeliminowany — pewna resztkowa część zawsze istnieje — ale pozostaje pomijalny, a HAZ redukuje się do ułamka tej, jaką daje długi impuls. Nie przypadkiem laser pikosekundowy jest sprawdzonym wyborem tam, gdzie trzeba znakować bez odbicia i bez naruszania podłoża.
Czas trwania impulsu Strefa wpływu ciepła krótszy impuls, mniejsza HAZDla inżyniera procesu przekłada się to na znacznie szerszy margines pracy: uzyskuje się czyste i czytelne znakowanie, utrzymując podłoże z dala od progów, przy których tworzywa i żywice zaczynają mięknąć, pęcherzyć się lub zwęglać.
Obudowy, złącza i żywice: znakowanie bez naruszania podłoża
Materiały stosowane w elektronice nie wybaczają błędów. Kompozyty epoksydowe obudów, techniczne tworzywa termoplastyczne złączy i żywice do zalewania mają niskie progi termiczne i różne zachowania: jedne pęcherzą się, inne odbarwiają się w sposób niekontrolowany, jeszcze inne odkształcają się. Przy długim impulsie kompromis jest stały: obniżenie energii, by nie uszkodzić, często oznacza słabe znakowanie, a jej podniesienie, by było czytelne, oznacza ryzyko dla podłoża.
Impuls ultrakrótki rozwiązuje ten kompromis, ponieważ oddziałuje na najbardziej powierzchniową warstwę. Na obudowach w kontrolowany sposób modyfikuje pierwsze mikrony materiału, generując kontrast bez wnikania w głąb i bez naruszania funkcjonalności komponentu. Na złączach i żywicach znakowanie pozostaje ograniczone do zamierzonego obszaru, bez przenoszenia naprężeń na korpus elementu. To ta sama logika, która rządzi znakowaniem tworzyw sztucznych w sektorze elektronicznym, gdzie zgodność między źródłem a materiałem decyduje o jakości rezultatu.
Odległość od połączeń lutowanych i ścieżek: układ znakowania ma znaczenie
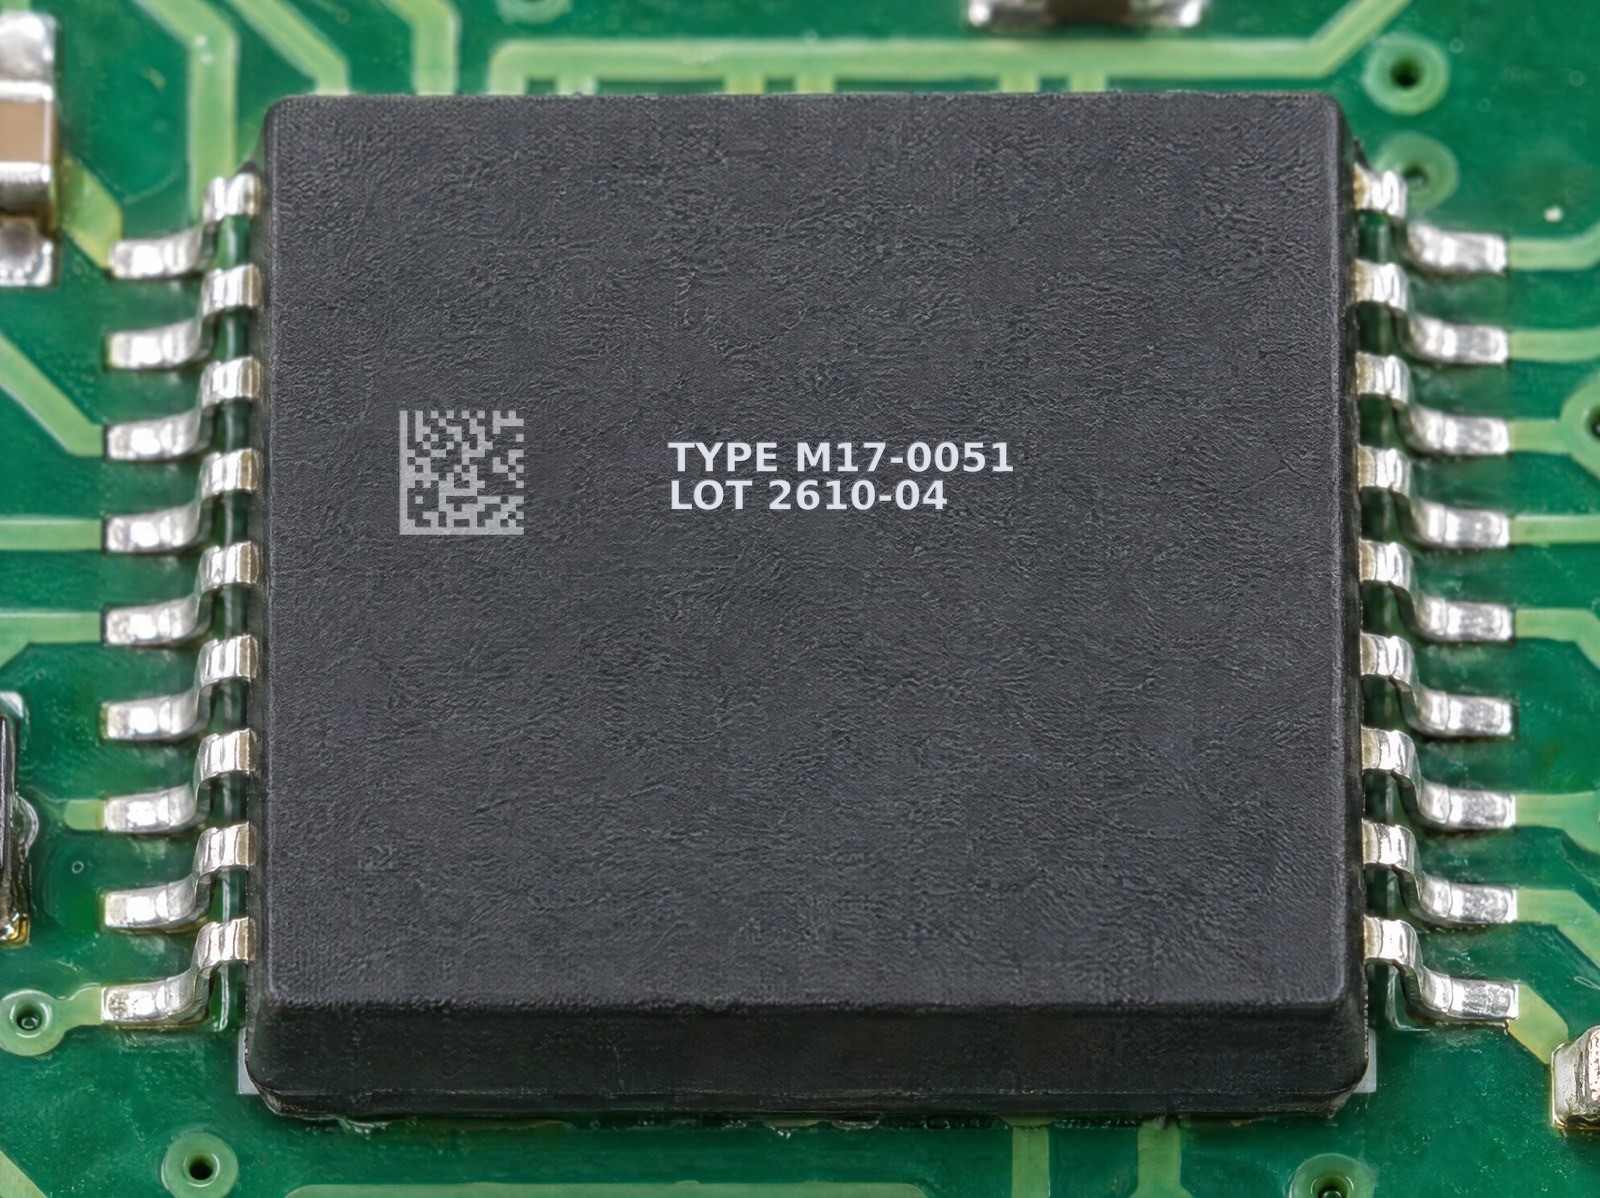
Na już wyposażonym module znakowanie nie istnieje samodzielnie: współistnieje z połączeniami lutowanymi, wypustkami (bumps), wyprowadzeniami (lead) i ścieżkami, które nie powinny otrzymać energii. Zaleta pikosekundy jest tu podwójna. Wiązka jest silnie zogniskowana, więc energia pozostaje skupiona na wąskim obszarze; a pomijalne boczne rozchodzenie ciepła sprawia, że to, co dzieje się w znakowanym punkcie, nie „przenika” w kierunku sąsiednich przewodników.
Pozostaje jednak zasada dobrego projektowania: zdefiniować dedykowany obszar znakowania na obudowie, z marginesem bezpieczeństwa od wyprowadzeń i ścieżek, oraz zweryfikować go na etapie prób na rzeczywistych próbkach. To praca nad układem, którą wykonuje się raz, na wstępie, i która sprawia, że cykl jest powtarzalny w produkcji. Oprogramowanie FlyCAD zarządza rozmieszczeniem treści — numerów seryjnych, kodów DataMatrix, logo — w przydzielonym obszarze, dzięki czemu znakowanie zawsze trafia tam, gdzie powinno.
Proces bezkontaktowy i zarządzanie ESD na linii
Wrażliwość na wyładowania elektrostatyczne to kwestia manipulacji, a nie tylko znakowania. W porównaniu z metodami, które dotykają elementu — stemplowaniem, dot peen, tampodrukiem kontaktowym — znakowanie laserowe jest procesem bezkontaktowym: żadne narzędzie nie naciska na komponent, żadne tarcie nie generuje ładunków w punkcie pracy i nie ma zużycia mechanicznego, które wprowadzałoby przewodzące cząstki.
Nie zwalnia to z dobrych praktyk ESD na linii: komponent i tak musi być przemieszczany w kontrolowanym środowisku, z uziemionym oprzyrządowaniem i blatami roboczymi oraz z prawidłowym zarządzaniem gniazdami i paletami na elementy. Znakowanie bezkontaktowe eliminuje jedno ze źródeł naprężeń — mechaniczne i elektrostatyczne wynikające z bezpośredniego kontaktu — i integruje się ze stanowiskami zautomatyzowanymi, gdzie element pozostaje w swoim antystatycznym gnieździe przez cały cykl.
Kontrast i czytelność na matowej czerni
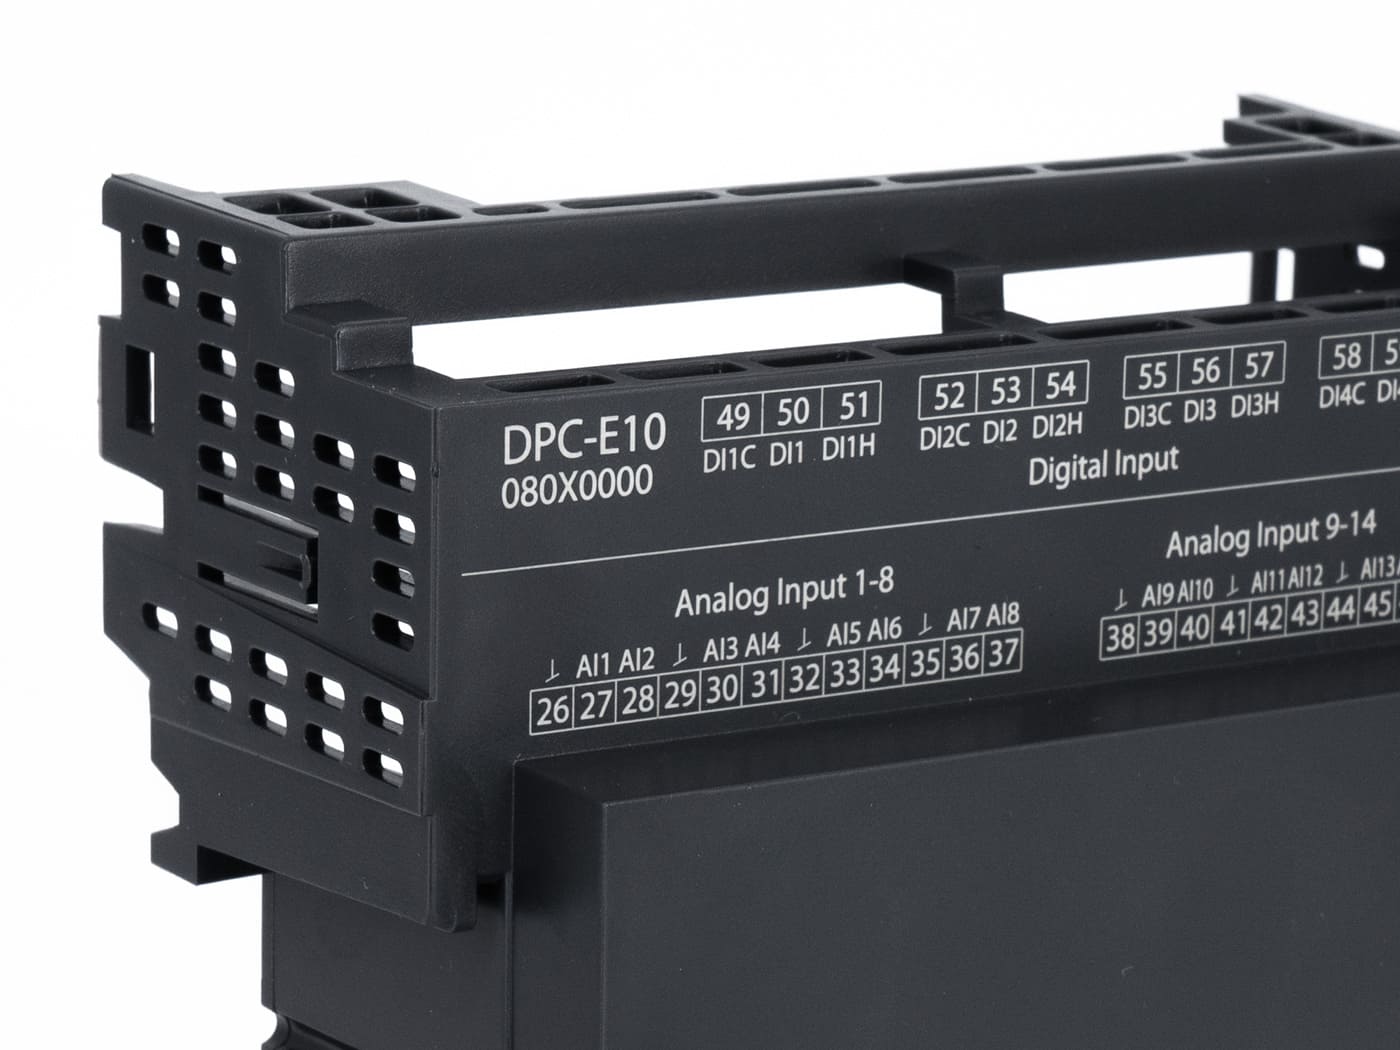
Większość obudów elektronicznych ma matowy czarny kolor: właśnie ten, na którym najtrudniej uzyskać czytelny i stabilny kod. Przy impulsie pikosekundowym kontrast powstaje z kontrolowanej modyfikacji powierzchniowej, która daje znakowanie jasne, czyste i niemigoczące: kod zachowuje ten sam kontrast pod każdym kątem obserwacji — warunek niezbędny dla automatycznego odczytu kodów DataMatrix na linii.
Stabilność kontrastu to właśnie to, co odróżnia znakowanie przechodzące kontrolę od tego, które generuje fałszywe odrzuty. Kod DataMatrix na czarnej obudowie musi pozostać czytelny po manipulacji i obróbce na dalszych etapach; znakowanie na zimno, nieoparte ani na utlenianiu powierzchniowym, ani na głębokim wgłębieniu, zapewnia kontrast stały w czasie. Formalna weryfikacja jakości kodu wymaga kontrolowanych warunków laboratoryjnych, podczas gdy grading na linii pozostaje praktycznym narzędziem do kontrolowania czytelności podczas produkcji.
Kiedy warto wybrać UV zamiast pikosekundy
Pikosekunda nie jest odpowiedzią na każde znakowanie w elektronice i warto to uczciwie powiedzieć. Jej siłą jest wszechstronność na mieszanych podłożach — metal, obudowy, żywice, ciemne powierzchnie — przy pomijalnym wpływie cieplnym. Ale gdy element jest jasnym lub przezroczystym tworzywem albo polimerem szczególnie reaktywnym na krótką długość fali, laser UV 355 nm działa poprzez absorpcję przeważnie fotochemiczną i często generuje lepszy kontrast przy jeszcze mniejszym udziale energii: to domena lasera UV do tworzyw sztucznych.
| Kryterium | Światłowodowy pikosekundowy (1064 nm) | UV (355 nm) |
|---|---|---|
| Przeważający mechanizm | Ablacja impulsem ultrakrótkim, pomijalny wkład cieplny | Absorpcja fotochemiczna, niski udział energii |
| Materiały idealne | Mieszane podłoża metal-tworzywo, obudowy i żywice, ciemne powierzchnie | Jasne i przezroczyste tworzywa, cienkie folie, wrażliwe polimery |
| Kontrast na matowej czerni | Wysoki i niemigoczący, stabilny w czasie | Dobry na wielu tworzywach, zmienny na mocno zabarwionej czerni |
| Atut na linii | Jedno źródło dla niejednorodnych rodzin produktów | Maksymalna delikatność na jasnych polimerach |
Wybór w praktyce dokonuje się na podstawie materiału i wymaganego rezultatu, a nie z zasady. Na ciemnych obudowach i złączach, na mieszanych podłożach oraz tam, gdzie potrzebne jest jedno źródło dla niejednorodnych rodzin produktów, pikosekunda jest najbardziej racjonalnym rozwiązaniem. Na jasnych tworzywach, cienkich foliach i komponentach, w których należy unikać nawet minimalnego wkładu cieplnego, warto rozważyć UV. Na wielu liniach obie technologie współistnieją, każda przy pracy, w której sprawdza się najlepiej.
Podsumowując: jeśli znakujesz wrażliwe komponenty elektroniczne — czarne obudowy, złącza, wyposażone moduły — a problemem jest uzyskanie czytelnych kodów bez uszkodzeń termicznych i bez naprężeń kontaktowych, laser światłowodowy pikosekundowy odpowiada dokładnie na tę potrzebę. Weryfikację trzeba przeprowadzić na własnych materiałach, z próbami na rzeczywistych próbkach: to tam naprawdę mierzy się margines procesu.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.