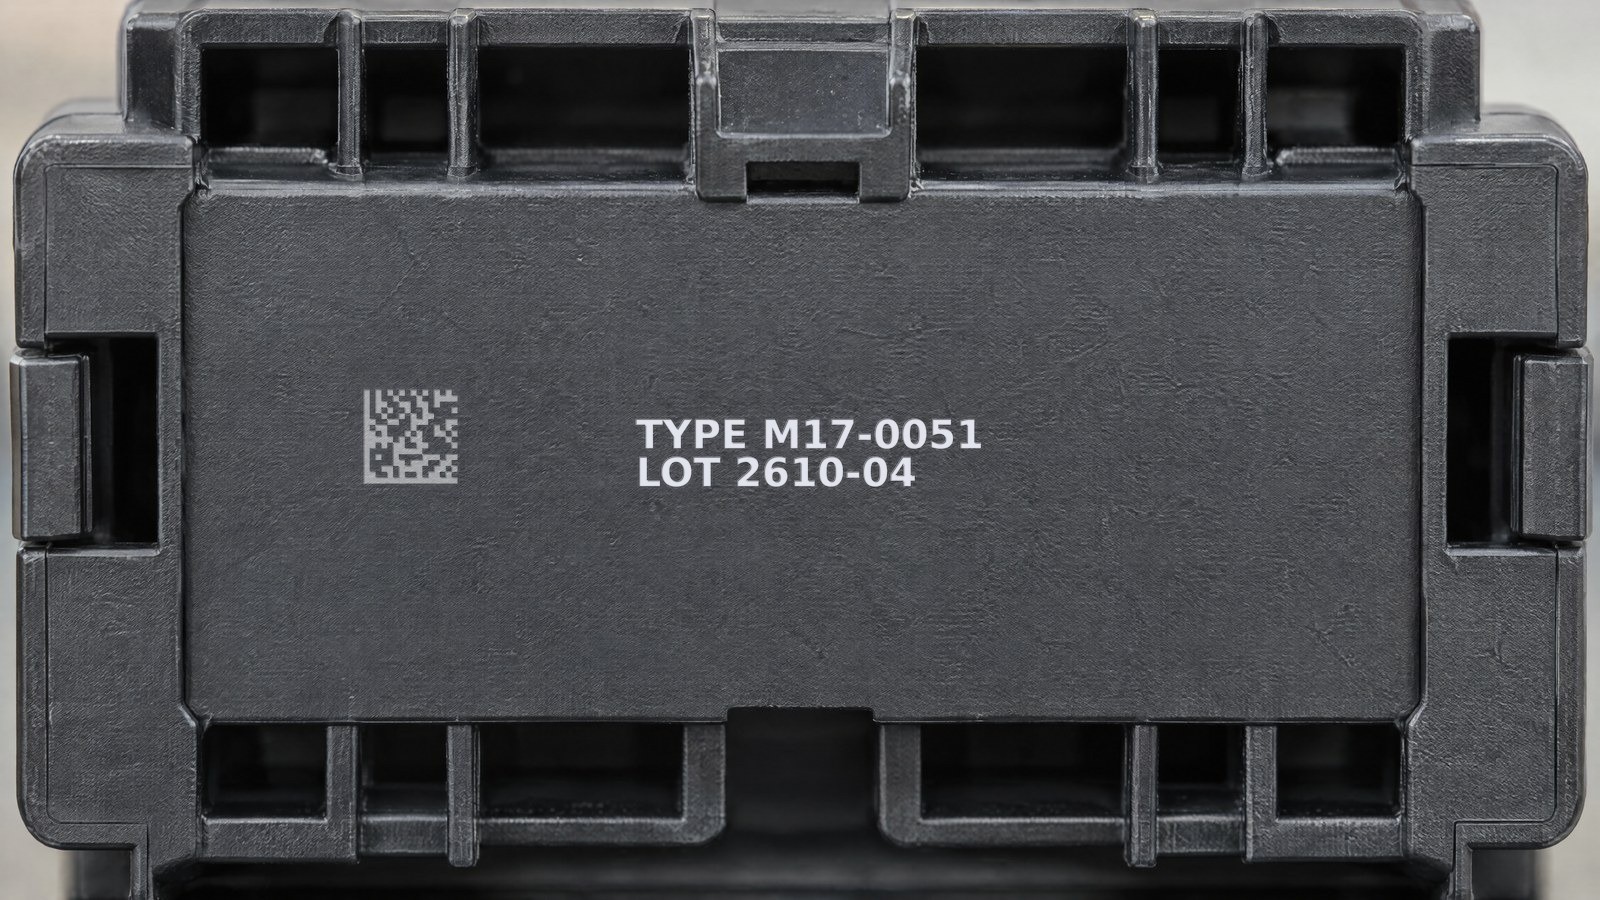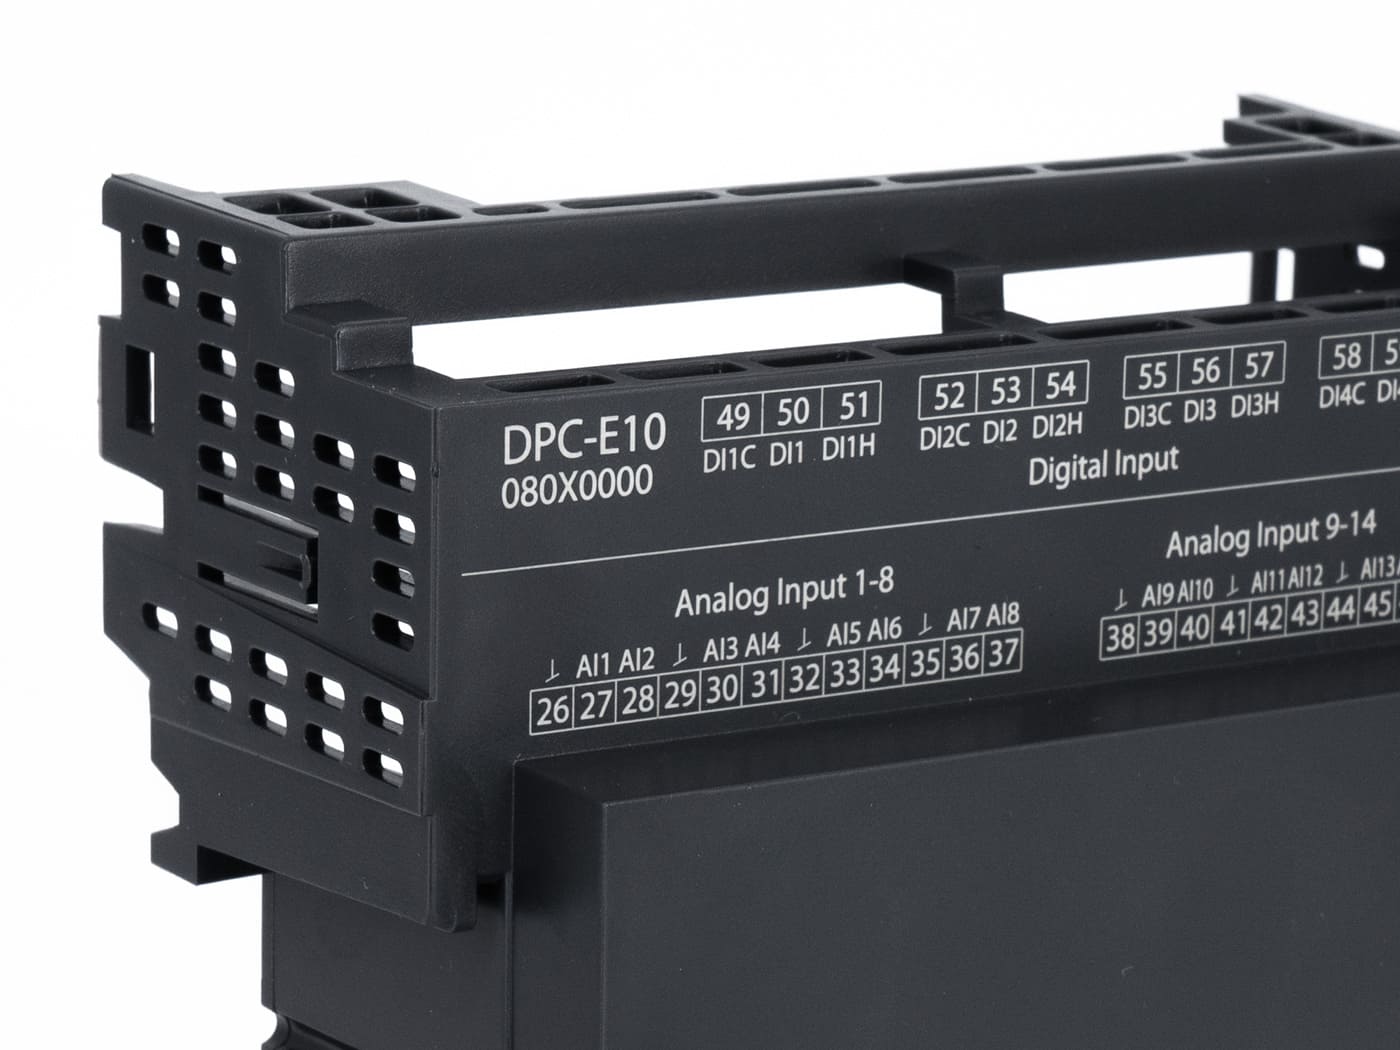
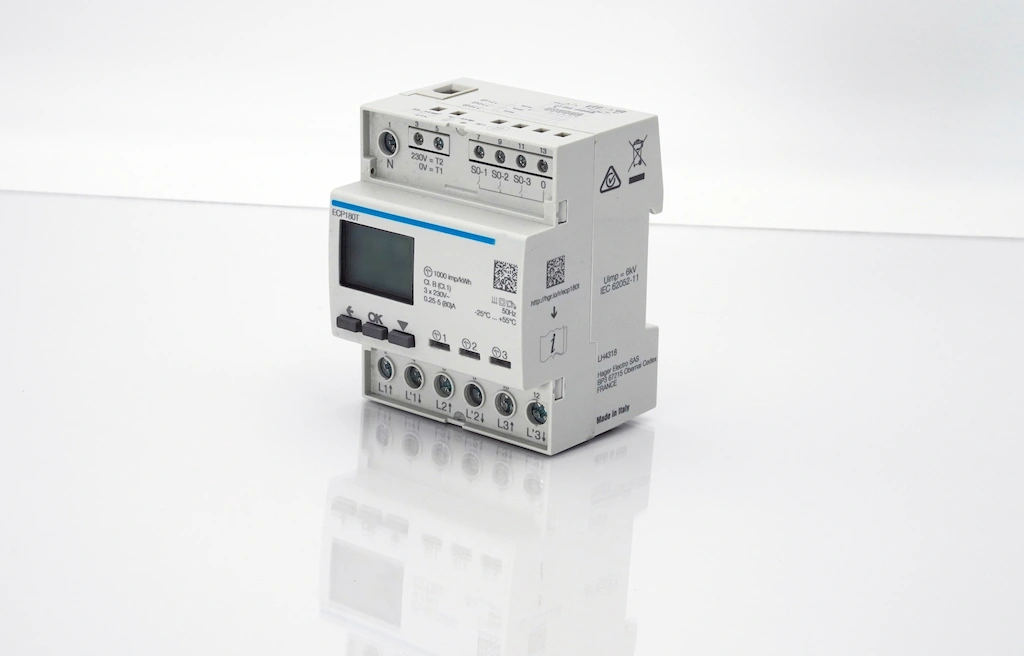
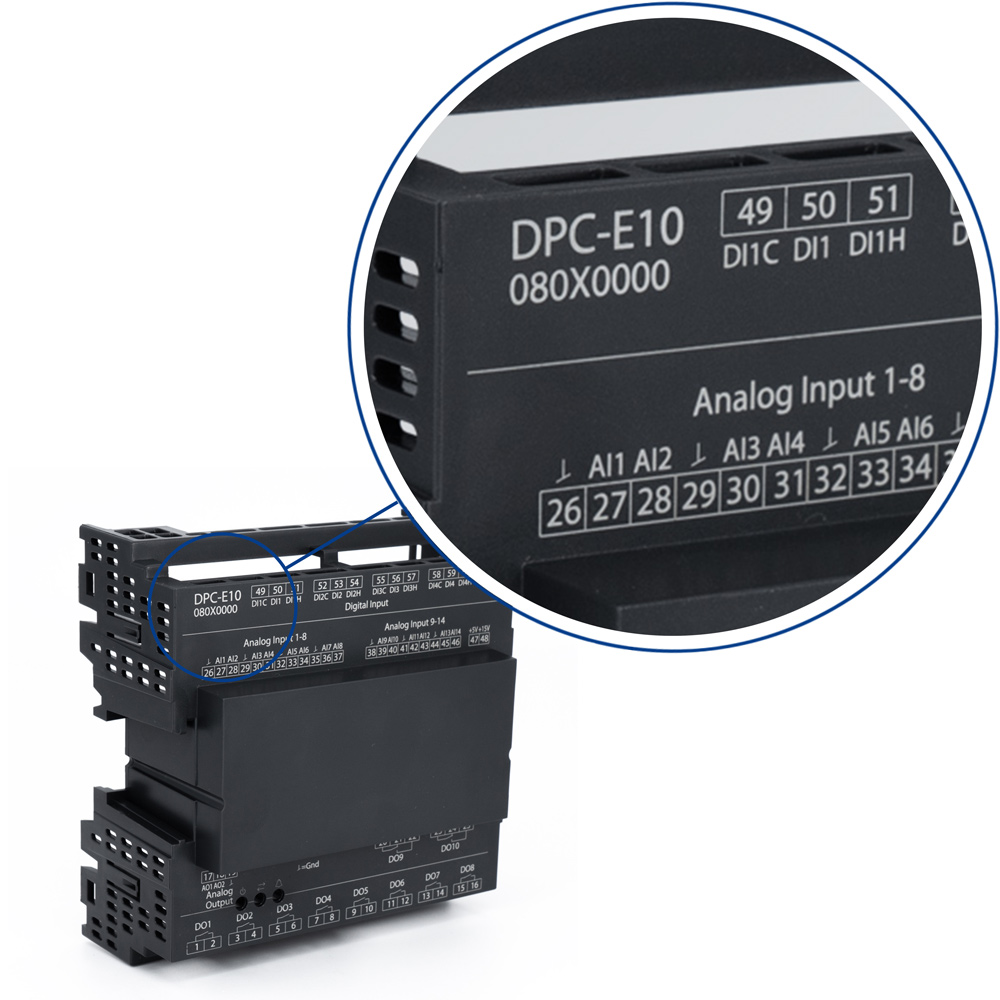
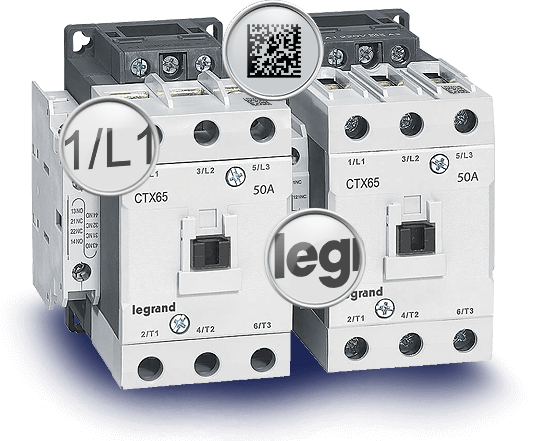
W produkcji komponentów elektronicznych – w szczególności przełączników, wyłączników, przełączników i obudów – trwałe znakowanie jest podstawowym krokiem. Jest to nie tylko kwestia świadomości marki (marka, logo, kod modelu), ale także, i to w coraz większym stopniu, pełnej identyfikowalności cyklu produkcyjnego. Każdy komponent musi być jednoznacznie zidentyfikowany za pomocą kodów QR lub Data Matrix, aby zapewnić zgodność z przepisami, zarządzanie łańcuchem dostaw i zarządzanie wycofywaniem w przypadku wad.
Trudność pojawia się, gdy materiał do znakowania jest plastikowy: nie wszystkie tworzywa sztuczne reagują w ten sam sposób na światło lasera. Niektóre zwęglają się natychmiast, generując głęboką, jednolitą czerń; inne pienią się, deformują lub wykazują niewystarczający kontrast. Jeszcze inne wymagają określonych długości fal, aby uniknąć spalenia lub uszkodzenia struktury. Wybór niewłaściwego lasera może pogorszyć jakość wizualną, trwałość i czytelność kodów, prowadząc do zwiększenia ilości odpadów, spowolnienia produkcji i ukrytych kosztów.
Niniejszy artykuł zawiera praktyczny i techniczny przewodnik dotyczący wyboru najbardziej odpowiedniego lasera w zależności od rodzaju zastosowanego tworzywa sztucznego, analizując zalety, ograniczenia i kryteria zastosowania czterech głównych technologii: standardowego lasera światłowodowego (FP), lasera MOPA, lasera UV i lasera zielonego (diodowego).
Dlaczego wybór lasera ma kluczowe znaczenie: tworzywa sztuczne i zachowanie podczas znakowania
Tworzywa sztuczne stosowane w przełącznikach, wyłącznikach i komponentach elektronicznych są niezwykle różnorodne. Do najpopularniejszych należą PA66GF30 (poliamid wzmocniony włóknem szklanym), ABS (akrylonitryl-butadien-styren), polistyren i PMMA (polimetakrylan metylu, używany do produkcji przezroczystych wyświetlaczy). Każdy z nich ma specyficzną reaktywność na światło lasera, zależną od:
- Długość fali lasera: określa, jak głęboko światło penetruje materiał i jak skutecznie jest pochłaniane.
- Czas trwania impulsu: krótkie, intensywne impulsy generują procesy fotochemiczne (odbarwienie bez topnienia); długie impulsy powodują procesy termiczne (karbonizacja, topnienie).
- Kolor materiału: jasne tworzywa sztuczne pochłaniają mniej energii; ciemne tworzywa sztuczne wymagają delikatniejszych parametrów, aby uniknąć poparzeń.
- Obecność dodatków: do wielu tworzyw sztucznych dodawane są substancje „przyjazne dla lasera”, które zwiększają kontrast i wytrzymałość.
Laser, który działa doskonale na PA66GF30, może całkowicie zawieść na przezroczystym PMMA i odwrotnie. Praktyczną konsekwencją jest to, że technologia laserowa musi być wybrana nie tylko na podstawie pożądanej wydajności, ale także – i przede wszystkim – na podstawie kompatybilności materiału z procesem.
Porównanie technologii laserowych: światłowód, MOPA, UV, zielony
Aktywny laser światłowodowy (FP – Fixed Pulse)
Standardowy laser światłowodowy (długość fali 1064 nm, stałe impulsy około 100-200 ns) jest najbardziej rozpowszechnioną i uznaną technologią w znakowaniu przemysłowym. Dobrze sprawdza się w przypadku tworzyw sztucznych z dodatkami, takich jak PA66GF30, gdzie osiąga głęboką, jednolitą czerń dzięki procesowi karbonizacji: energia lasera lokalnie podgrzewa materiał, powodując reakcję chemiczną, która wytwarza węgiel, a tym samym trwały czarny kontrast.
Zalety: wysoka prędkość, niski koszt, długotrwała niezawodność, idealny do dużych produkcji.
Ograniczenia: na tworzywach sztucznych bez dodatków lub jasnych kolorach (żółty, pomarańczowy) może generować niewystarczające kontrasty; słaba skuteczność na przezroczystym PMMA lub materiałach o wysokim współczynniku odbicia; ryzyko poparzenia delikatnych tworzyw sztucznych.
Typowe zastosowania: białe pokrywy przełączników z dodatku ABS, obudowy przełączników z PA66GF30.
Laser MOPA (główny wzmacniacz mocy oscylatora)
Laser MOPA zachowuje długość fali włókna (1064 nm), ale wprowadza zmienną kontrolę nad czasem trwania impulsu, regulowaną w zakresie od 4 ns do 200 ns. Ta elastyczność umożliwia dostosowanie procesu znakowania do konkretnego materiału: krótkie, intensywne impulsy do efektów fotochemicznych (znakowanie „na zimno”), długie impulsy do kontrolowanych procesów termicznych.
Zalety: większa wszechstronność (jeden laser do kilku tworzyw sztucznych i metali), lepsza jakość na trudnych tworzywach sztucznych (jasne kolory, materiały wrażliwe na topienie), możliwość nienamacalnego znakowania na metalach (przydatne w przypadku elementów mieszanych).
Ograniczenia: wyższy koszt niż w przypadku standardowych włókien (około 20-30% więcej); nie rozwiązuje problemu materiałów, które są całkowicie niereaktywne przy długości fali 1064 nm (PMMA, niektóre polistyreny).
Typowe zastosowania: łączone znakowanie tworzyw sztucznych i metalu na złożonych obudowach, kolorowych tworzywach sztucznych lub o wysokich wymaganiach estetycznych (motoryzacyjne aplikacje Day & Night, białe pokrywy o wysokim kontraście).

Laser UV (355 nm)
Laser Laser UV (długość fali 355 nm) jest najlepszym rozwiązaniem dla trudnych tworzyw sztucznych. Światło UV jest bardzo skutecznie absorbowane przez większość polimerów, powodując rozerwanie wiązań molekularnych bez znacznego wkładu ciepła (proces fotochemiczny „na zimno”). Zapobiega to topnieniu, spienianiu i deformacji.
Zalety: doskonały kontrast na PMMA, polistyrenie, ABS bez dodatków; brak ryzyka wypalenia lub zmian strukturalnych; ostre oznaczenia o wysokiej rozdzielczości; nadaje się do zastosowań medycznych lub wymagających wysokiej precyzji.
Ograniczenia: wysoki koszt (drogie źródło lasera, częstsza konserwacja); niższa prędkość niż w przypadku światłowodu i MOPA; krótsza żywotność źródła niż w przypadku światłowodu (konieczność renowacji po wielu tysiącach godzin pracy).
Typowe zastosowania: przezroczyste wyświetlacze PMMA do urządzeń gospodarstwa domowego, wewnętrzne szuflady lodówek z polistyrenu, wysoce estetyczne fronty pralek.

Zielony laser diodowy (532 nm – technologia FlyPeak / Wave)
Laser zielony laser (długość fali 532 nm) to nowa technologia, która stanowi techniczny i ekonomiczny kompromis między MOPA i UV. Charakteryzuje się niezwykle krótkimi impulsami (do 3-4 ns) i bardzo wysokimi szczytami mocy, generując intensywny efekt fotochemiczny podobny do UV, ale przy niższych kosztach (około 30% w porównaniu do UV) i większej niezawodności w czasie.
Zalety: doskonała jakość na nieaddytywnych tworzywach sztucznych (PA, ABS, niektóre polistyreny); wysoki kontrast bez nadmiernej karbonizacji; dłuższa żywotność niż UV; konkurencyjna cena.
Ograniczenia: nie zawsze równoważne z UV na wyjątkowo trudnych materiałach (wysoce przezroczyste PMMA); dostępność ograniczona do kilku dostawców (mniej rozpowszechniona technologia).
Typowe zastosowania: przełączniki i wyłączniki w nieaddytywnych tworzywach sztucznych, kolorowe pokrywy, gdzie kontrast jest krytyczny, aplikacje, w których promieniowanie UV byłoby zbyt duże.
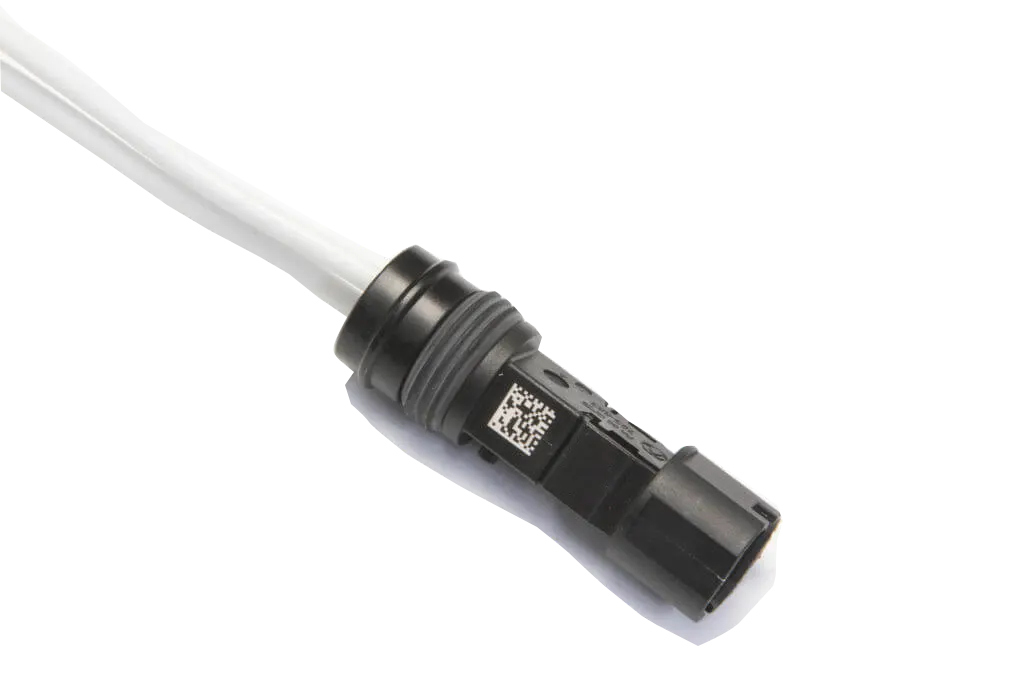
Przewodnik wyboru: jaki laser do jakiego tworzywa sztucznego?
| Materiał | Zalecany laser | Uwagi do aplikacji |
| PA66GF30 (poliamid wzmocniony włóknem szklanym) | Włókno FP lub MOPA (30-50 W) | Szybkie znakowanie, doskonały kontrast czerni. Zalecana ogniskowa: krótka (koncentracja energii). Moc 30W idealna do produkcji przemysłowej. |
| ABS (białe pokrywy, obudowa) | Fibre FP dla ABS z dodatkami; MOPA lub Green dla ABS bez dodatków | Jeśli tworzywo sztuczne dobrze reaguje przy długości fali 1064 nm, włókno jest najbardziej ekonomicznym wyborem. Jeśli kontrast lub pienienie są niewystarczające, należy przejść na MOPA lub kolor zielony. |
| Polistyren (szuflady lodówki, elementy wewnętrzne) | UV (3-8W) lub zielony | Polistyren łatwo się topi; niezbędne są krótkie, zimne impulsy. UV oferuje lepszy efekt estetyczny; zielony jest ekonomiczną alternatywą. |
| PMMA (przezroczyste wyświetlacze) | UV (8-12 W dla dużych obszarów) | PMMA wymaga krótkich fal. Włókno i MOPA nie działają skutecznie. UV obowiązkowe dla trwałych widocznych oznaczeń. |
Ogniska i parametry: optymalizacja jakości i szybkości
Oprócz wyboru źródła lasera, krytycznym aspektem jest wybór ogniskowej. Ogniskowa określa obszar znakowania i gęstość energii skoncentrowanej na materiale. Podsumowując:
Krótkie ogniskowe (np. FFL160, FFL100): wysoka gęstość energii, idealna do materiałów ogniotrwałych (mosiądz, PA66GF30). Doskonały kontrast, ale zmniejszony obszar znakowania.
Długie ogniskowe (np. FFL254, FFL330): niższa gęstość energii, bardziej równomierny rozkład. Idealny do wrażliwych na stopienie tworzyw sztucznych (ABS, polistyren) i oznaczeń na dużych powierzchniach.
Praktyczna zasada: w przypadku tworzyw sztucznych i metali należy używać krótkich ogniskowych, aby zmaksymalizować kontrast; w przypadku delikatnych tworzyw sztucznych lub dużych oznaczeń estetycznych należy używać długich ogniskowych, aby uniknąć przepalenia.
Moc lasera ma bezpośredni wpływ na produktywność: przejście z 20 W do 30 W oznacza około 20-25% większą prędkość; 50 W oferuje dalsze korzyści. W przypadku produkcji przemysłowej (setki/tysiące części dziennie) inwestycja w wyższą moc szybko się zwraca.

Dodatki i koncentraty przyjazne dla lasera: sekret kontrastu
Wielu producentów tworzyw sztucznych oferuje dodatki przeznaczone specjalnie do znakowania laserowego. Dodatki te drastycznie poprawiają jakość znakowania poprzez promowanie kontrolowanej karbonizacji lub fotochemicznego blaknięcia. Rezultatem jest ostry, trwały kontrast, który jest odporny na ścieranie, chemikalia i starzenie.
Przykład: główny gracz w europejskim sektorze elektrycznym (producent wyłączników automatycznych i przełączników różnicowych) ustandaryzował stosowanie dodatku PA66GF30 we wszystkich swoich obudowach. Umożliwiło to uzyskanie doskonale czytelnych oznaczeń QR nawet po latach użytkowania w krytycznych warunkach pracy (wilgotność, ciepło, wibracje), gwarantując pełną identyfikowalność cyklu produkcyjnego i skuteczne zarządzanie wycofywaniem produktów. Wszystko to przy użyciu standardowych laserów światłowodowych o mocy 30 W, przy niskich kosztach operacyjnych i wysokiej wydajności.
Wskazówka operacyjna: zanim zainwestujesz w drogi laser UV, sprawdź u swojego dostawcy tworzyw sztucznych, czy istnieją formuły dodatków kompatybilne z włóknami lub MOPA. W wielu przypadkach prosta zmiana przedmieszki może przekształcić „niemożliwy” materiał w taki, który można łatwo znakować za pomocą niedrogich technologii.
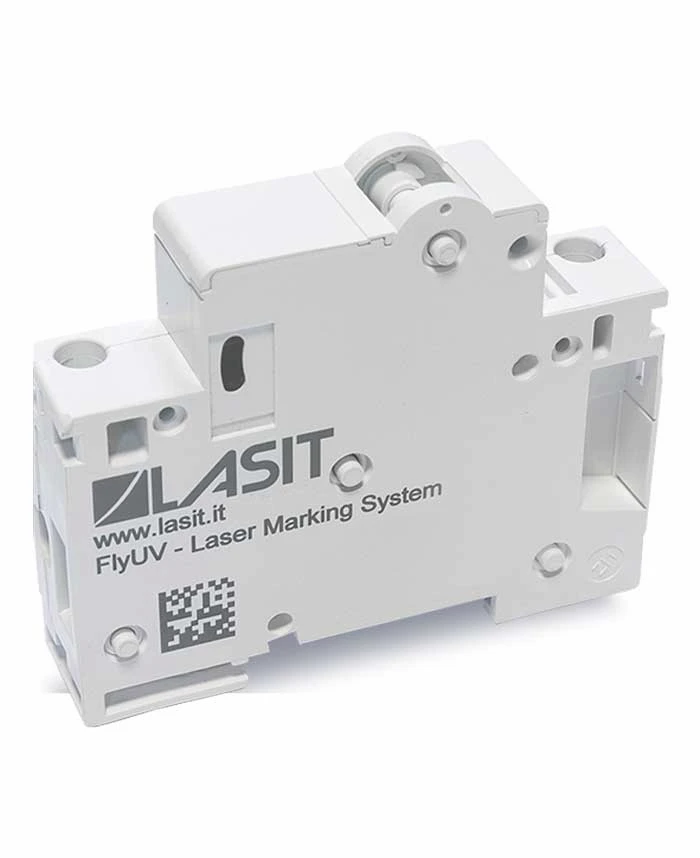
Integracja online i niestandardowe oprogramowanie: automatyzacja i identyfikowalność
W przemyśle elektronicznym znakowanie laserowe nie jest odizolowaną operacją, ale częścią zautomatyzowanego łańcucha produkcyjnego. Typowe wymagania obejmują:
- Dynamiczne znakowanie kodów QR/Data Matrix wypełnianych w czasie rzeczywistym przez bazy danych lub nadzorców linii (protokoły RS232, TCP/IP, PROFINET).
- Weryfikacja jakości za pomocą zintegrowanych systemów wizyjnych (klasyfikacja zgodnie ze standardem AIM-DPM, wymagana ocena A-B).
- Automatyczne zarządzanie rozładowywaniem (posortowane/nieposortowane ) w zależności od wyniku weryfikacji (OK/NOK).
- Niestandardowe oprogramowanie do łączenia maszyny znakującej, firmowego systemu MES i systemów kontroli jakości.
Możliwość opracowania niestandardowego oprogramowania do obsługi złożonych protokołów przemysłowych (PROFINET, Modbus, OPC-UA) i integracji systemów wizyjnych stanowi decydującą wartość dodaną w porównaniu z dostawcami oferującymi wyłącznie standardowy sprzęt.
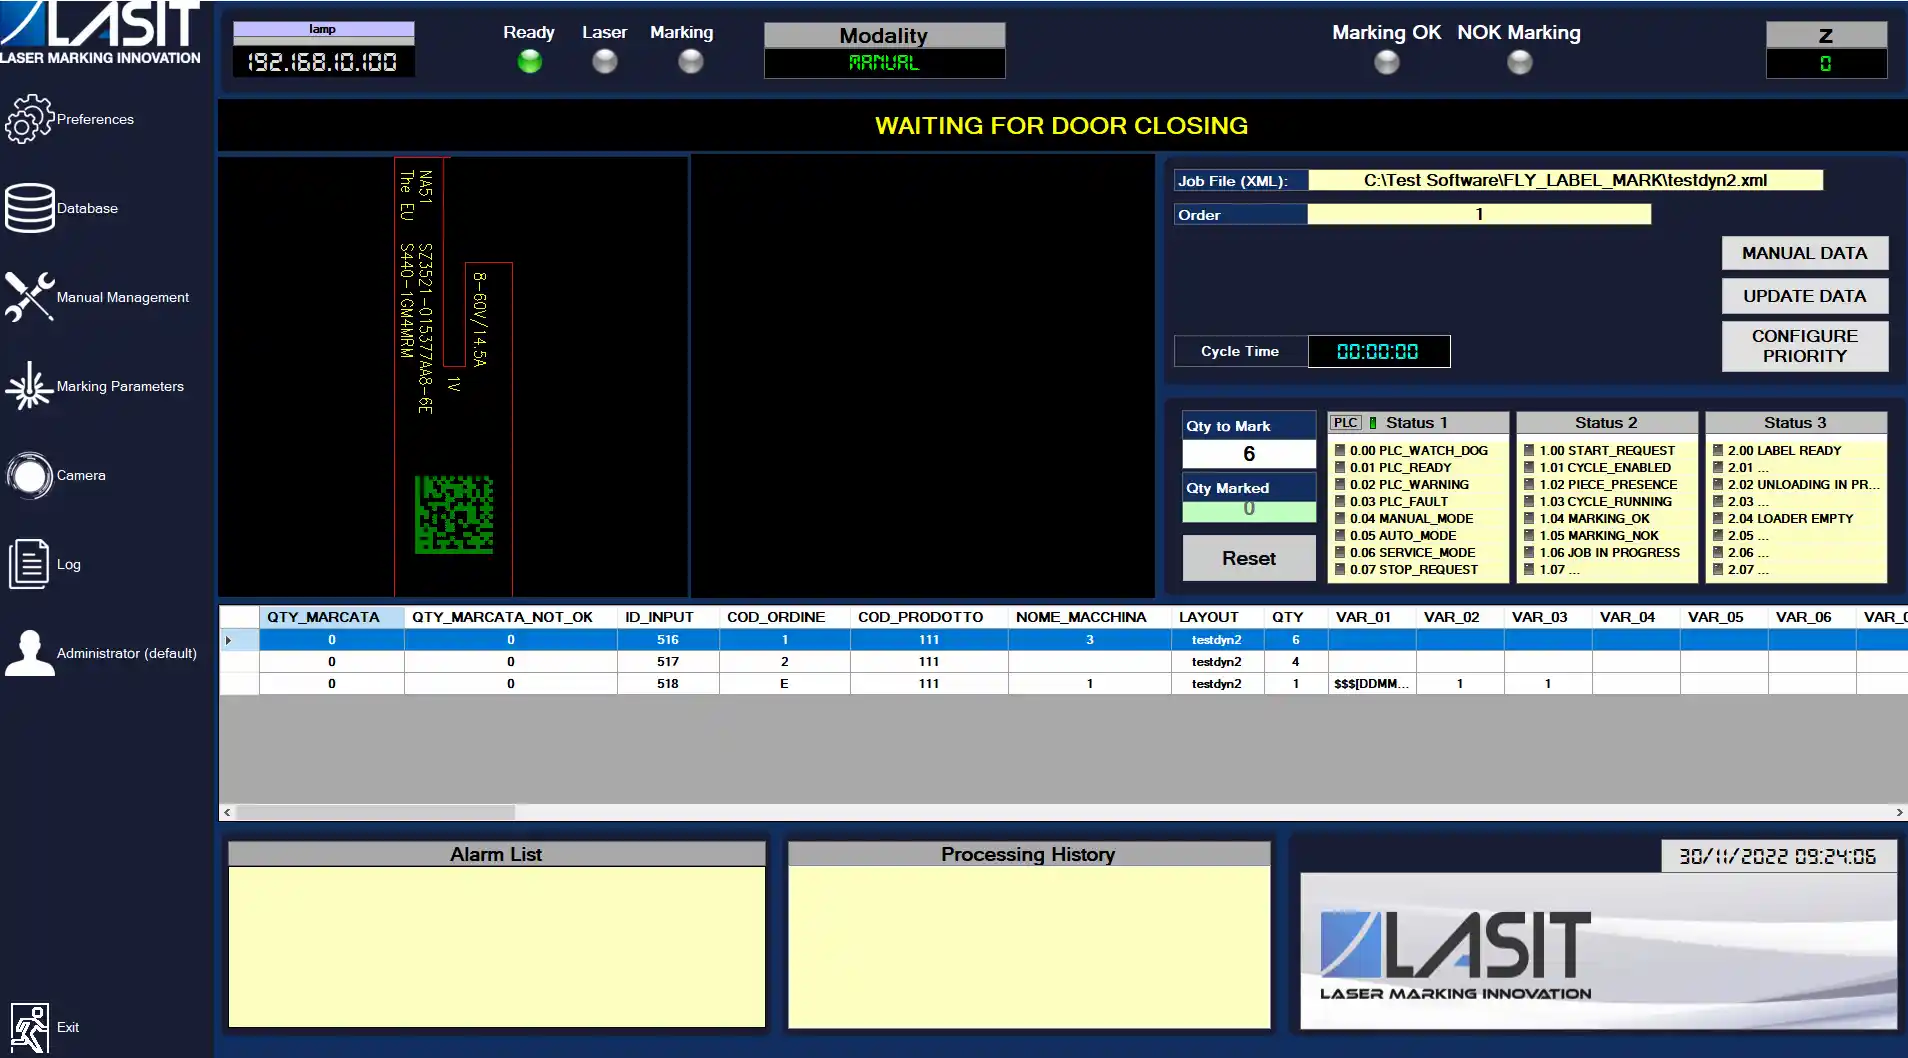
Rzeczywisty przykład zastosowania: w aplikacji dla międzynarodowego producenta komponentów elektrycznych wymagane było trójstronne znakowanie przełączników (przód + dwie strony), z jednoczesnym zarządzaniem trzema laserami, dynamiczną populacją układów w oparciu o kod produktu odczytany wcześniej oraz zintegrowaną weryfikacją jakości za pomocą systemu wizyjnego. Tylko wysoce dostosowane oprogramowanie było w stanie niezawodnie poradzić sobie z tą złożonością, gwarantując zero błędów i pełną identyfikowalność.
Wybór odpowiedniego lasera oznacza produktywność, jakość i oszczędności
Znakowanie laserowe elementów elektronicznych na tworzywach sztucznych jest wyzwaniem technicznym, które wymaga specjalistycznej wiedzy. Nie ma jednego uniwersalnego rozwiązania: każdy materiał, każdy kolor, każde wymaganie produkcyjne wymaga dokładnej oceny. Wybór niewłaściwego lasera oznacza pogorszenie jakości, zwiększenie ilości odpadów, spowolnienie produkcji i utratę konkurencyjności.
Dostępne technologie – FP fibre, MOPA, UV, green – oferują różne odpowiedzi na różne problemy. Standardowe włókno pozostaje bezkonkurencyjne pod względem kosztów i szybkości w przypadku dodatkowych tworzyw sztucznych; MOPA zwiększa wszechstronność w zastosowaniach mieszanych lub estetycznych; laser UV gwarantuje doskonałe wyniki w przypadku trudnych materiałów; zielony laser stanowi coraz bardziej konkurencyjny kompromis techniczno-ekonomiczny.
Oprócz technologii laserowej, integracja oprogramowania, systemy wizyjne, automatyzacja i dostosowanie są krytycznymi czynnikami w osiąganiu prawdziwie wydajnych rozwiązań przemysłowych. Zdolność do dialogu z korporacyjnym systemem MES, zarządzania złożonymi protokołami przemysłowymi i zapewnienia pełnej identyfikowalności cyklu produkcyjnego stanowi różnicę między prostym „znakowaniem laserowym” a inteligentnym systemem produkcyjnym.
Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.