W branży komponentów elektrycznych jesteśmy świadkami cichej, ale nieuniknionej transformacji. Producenci wyłączników, przełączników i komponentów elektromechanicznych stają w obliczu rosnącego i niepodlegającego negocjacjom wymogu: zapewnienia pełnej identyfikowalności każdego pojedynczego komponentu w całym łańcuchu wartości. Nie jest to już wybór konkurencyjny, ale warunek wstępny narzucony przez sam rynek.
Presja pochodzi z wielu kierunków. Duzi producenci OEM z branży motoryzacyjnej i AGD wymagają trwałych kodów, które wytrzymają dziesięciolecia użytkowania i ekstremalne cykle temperaturowe. Przedsiębiorstwa użyteczności publicznej obsługujące infrastrukturę krytyczną wymagają pełnej identyfikowalności komponentów zainstalowanych w ich sieciach. Przepisy dotyczące produktów, w szczególności te odnoszące się do bezpieczeństwa elektrycznego i zgodności CE, wymagają weryfikowalnej dokumentacji. Wreszcie, firmy ubezpieczeniowe uzależniają pokrycie i odszkodowanie od dowodu zgodności poprzez nieusuwalne i weryfikowalne oznaczenia.
W tym kontekście tradycyjne systemy znakowania, takie jak tampodruk i druk atramentowy, wykazują wszystkie swoje ograniczenia. Tampodruk, choć oferuje wszechstronność kolorów i niski koszt jednostkowy, wiąże się z problemami strukturalnymi: wymaga zmiany płyt dla każdego wariantu kodu, czasu konfiguracji od 3 do 7 minut na zmianę produkcyjną i tworzy znaki, które z czasem ulegają degradacji pod wpływem chemikaliów lub ścierania mechanicznego. Z drugiej strony, druk atramentowy wymaga ciągłej konserwacji dysz, pociąga za sobą powtarzające się koszty atramentów i materiałów eksploatacyjnych oraz generuje problemy ze stabilnością w zapylonych lub podatnych na wibracje środowiskach produkcyjnych.
Laser jako odpowiedź strukturalna, a nie wybór estetyczny
Znakowanie laserowe nie jest tylko jedną z wielu alternatyw technologicznych, ale jedynym rozwiązaniem, które jednocześnie spełnia wymagania trwałości, szybkości zmiany produkcji, eliminacji materiałów eksploatacyjnych i integracji z systemami MES/ERP. Nie oznacza to, że laser jest wolny od krytycznych aspektów, ale że jego zalety strukturalne dokładnie spełniają wymagania narzucone przez rynek.
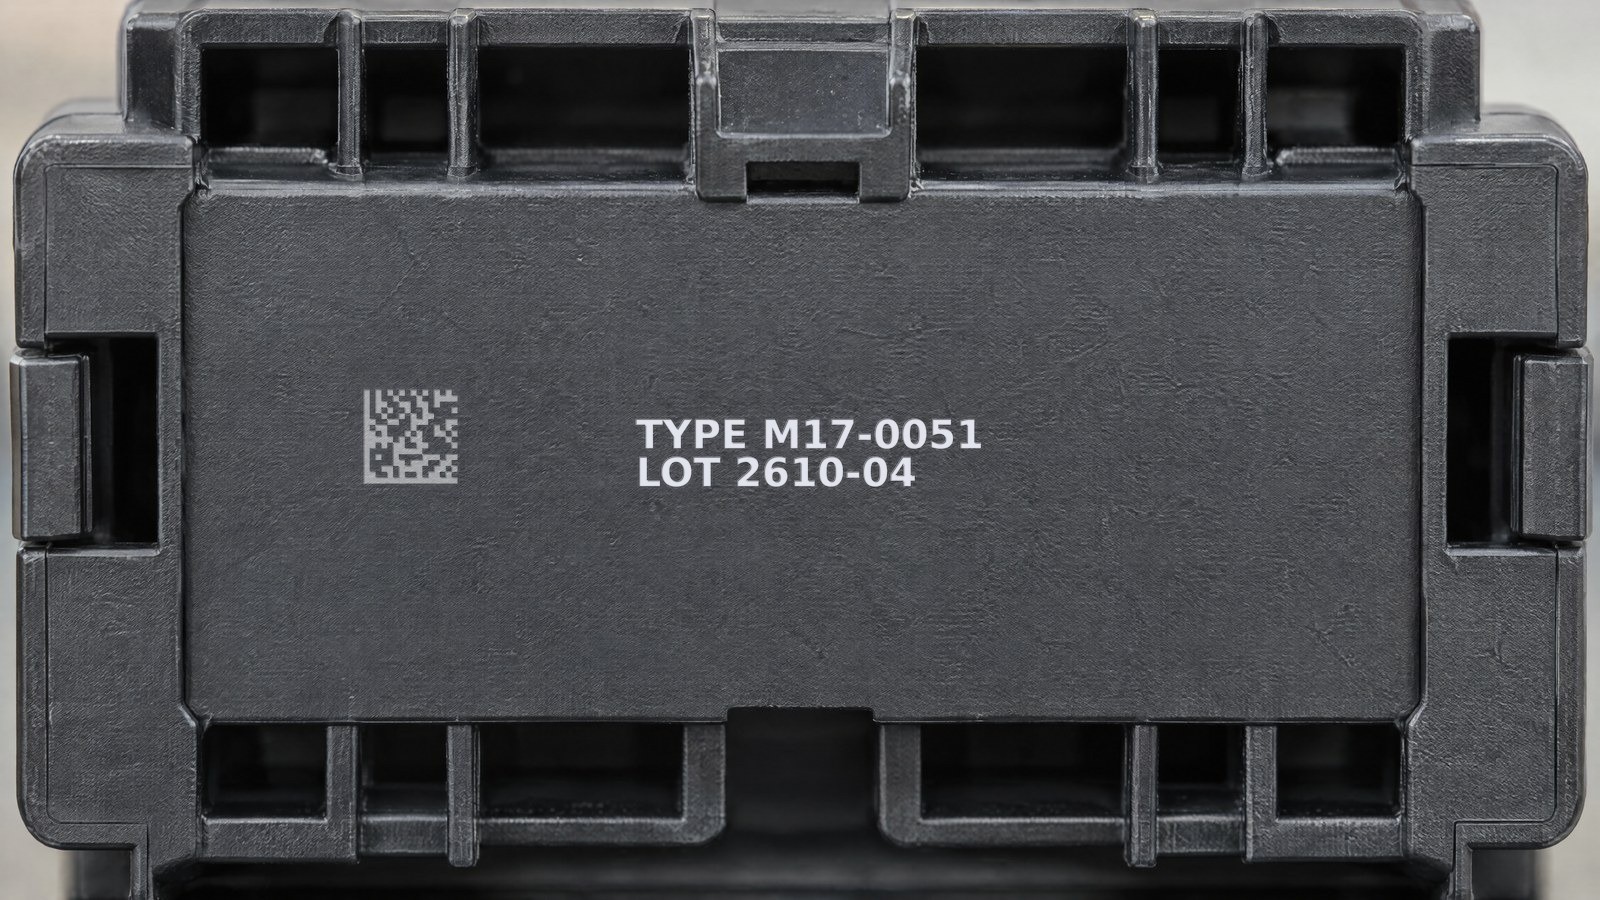
Laser światłowodowy o mocy 20-30 W może znakować kod Data Matrix na stali nierdzewnej lub mosiądzu w ciągu 3-5 sekund, z wystarczającą głębokością penetracji, aby zapewnić czytelność nawet po piaskowaniu, pasywacji chemicznej lub długotrwałej ekspozycji na mgłę solną. Znakowanie odbywa się poprzez kontrolowaną ablację lub utlenianie materiału, bez dodawania obcych substancji, a zatem jest z natury nieusuwalne.
Wszechstronność lasera staje się widoczna w zarządzaniu produkcją z wieloma referencjami. Zmiana kodu, logo lub układu wymaga kilku sekund modyfikacji oprogramowania, bez konieczności stosowania narzędzi mechanicznych. Przekłada się to na drastyczne skrócenie czasu przestojów, co ma kluczowe znaczenie w produkcji, gdzie różnorodność kodów do znakowania może przekraczać setki wariantów rocznie.
Jeśli chodzi o integrację cyfrową, laser natywnie łączy się z firmowymi bazami danych za pośrednictwem standardowych protokołów (TCP/IP, Profinet, OPC-UA), umożliwiając dynamiczne generowanie kodów zgodnie ze zmiennymi produkcyjnymi, zamówieniami klientów lub specyfikacjami regulacyjnymi. Eliminuje to ryzyko błędu ludzkiego przy przepisywaniu danych i zapewnia spójność między systemami informatycznymi a fizycznym znakowaniem.
Tworzywa sztuczne: gdzie długość fali robi różnicę
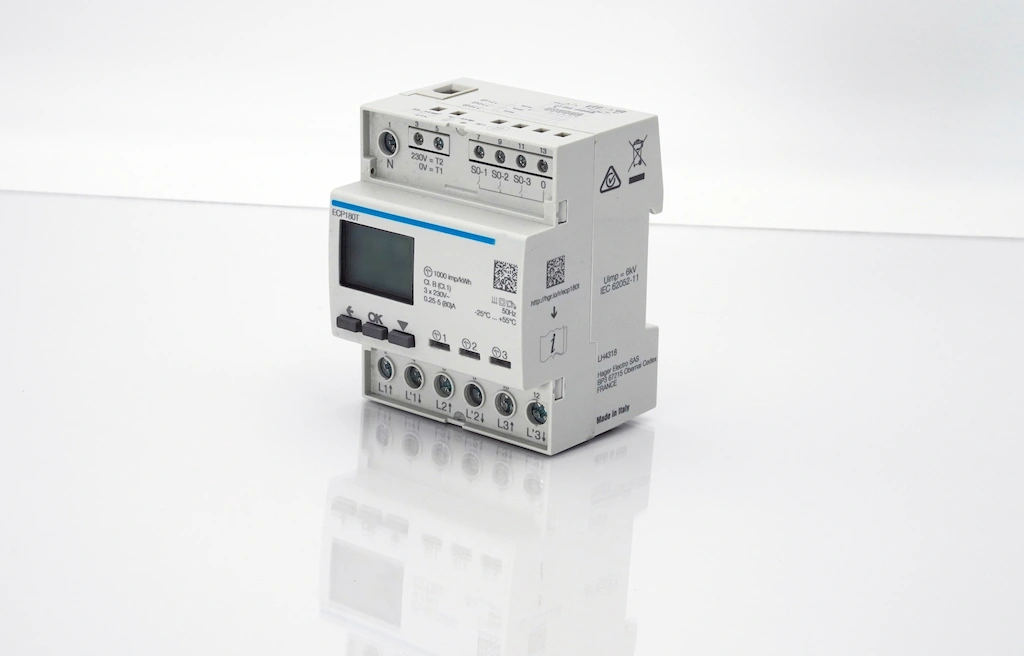
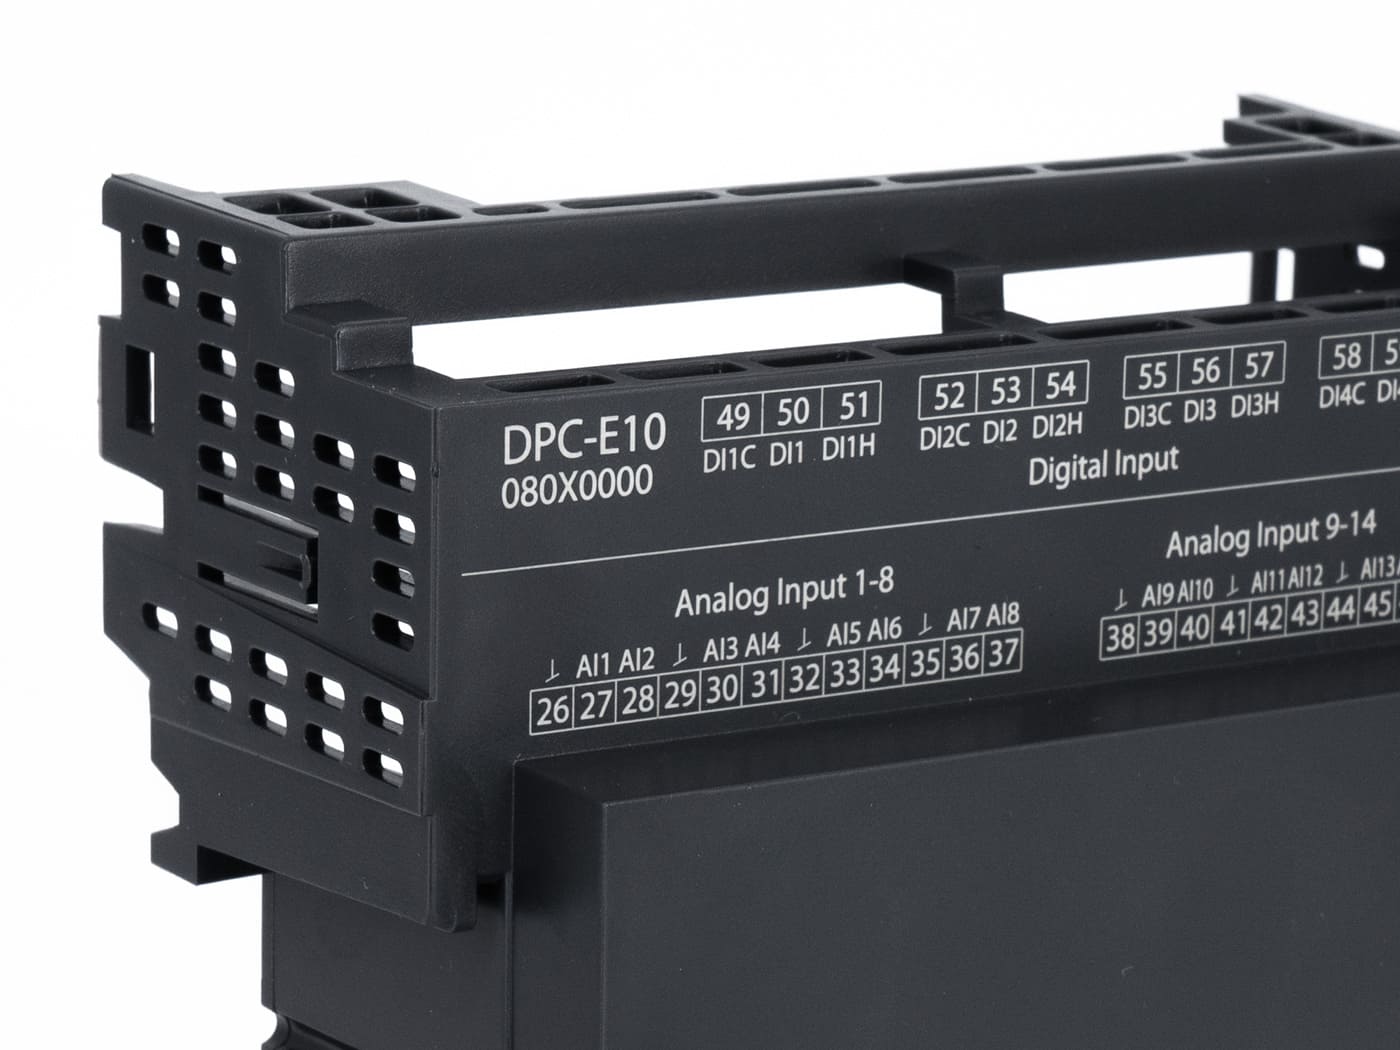
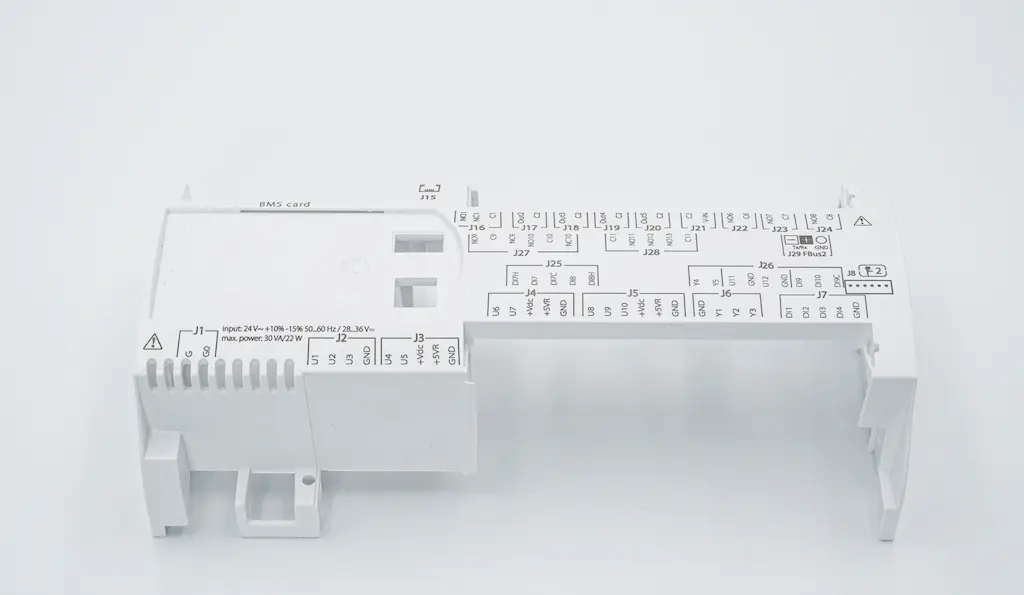
W przypadku przejścia od znakowania metali do znakowania tworzyw sztucznych – typowego dla pokryw wyłączników różnicowoprądowych, modułowych obudów wyłączników lub obudów gniazd przemysłowych – wybór technologii staje się bardziej skomplikowany. Standardowy laser światłowodowy (1064 nm) działa dobrze na tworzywach sztucznych z dodatkami wrażliwymi na działanie lasera, ale zawodzi w przypadku przezroczystych polimerów lub kolorów, które nie pochłaniają skutecznie promieniowania podczerwonego.
W takich przypadkach konieczne staje się użycie laserów o różnych długościach fali: UV (355nm) lub zielonej (532nm). Lasery UV oferują największą wszechstronność, znakując praktycznie każdy polimer poprzez zerwanie powierzchniowych wiązań molekularnych, ale mają wyższe koszty i niższe prędkości znakowania. Zielone lasery o ultrakrótkich impulsach stanowią interesujący kompromis: z impulsami 2-4ns i mocą szczytową powyżej 100kW, mogą znakować większość tworzyw sztucznych z porównywalną jakością do UV, ale przy 25-30% niższych kosztach i 30-40% wyższych prędkościach.
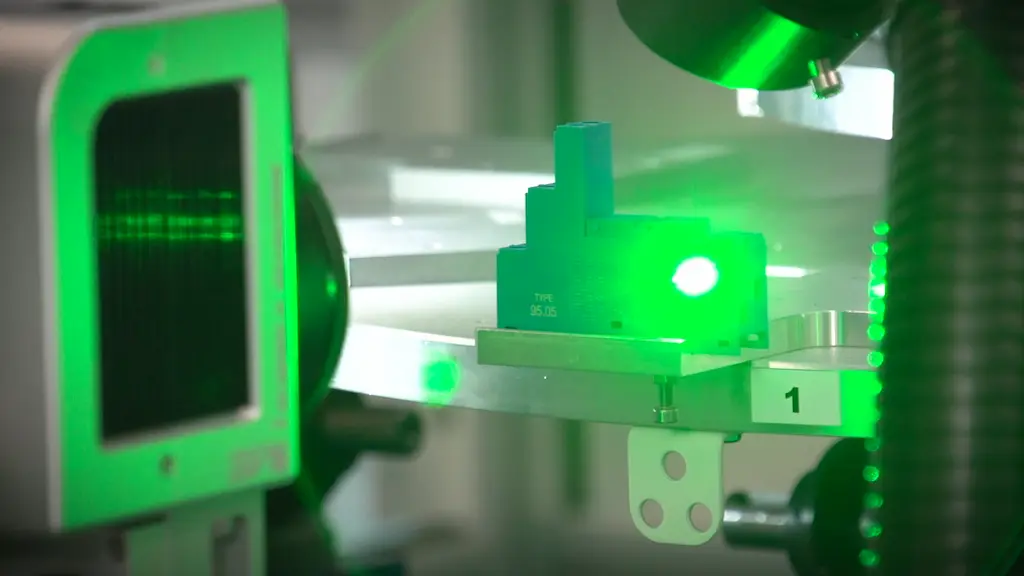
Wybór między UV a zielonym zależy od konkretnego składu polimeru, wymaganego efektu estetycznego i docelowej wydajności. W zastosowaniach, w których liczy się trwałość, ale nie estetyka (oznaczenia na podłożach wewnętrznych, ukryte kody), zielony laser może być optymalnym rozwiązaniem techniczno-ekonomicznym.
Konfiguracje maszyn: wydajność ręczna a zintegrowana automatyzacja
Wybór konfiguracji mechanicznej zależy od poziomu automatyzacji linii produkcyjnej i obsługiwanych ilości.
| Konfiguracja | Kiedy używać | Typowa produktywność |
| Ręczne systemy 2-3 osiowe | Linie niezautomatyzowane, małe partie, produkcja na zamówienie | 50-200 sztuk/dzień |
| Stół obrotowy 2-4 stacje | Średnie/wysokie produkcje seryjne, zoptymalizowane ładowanie ręczne | 500-2000 sztuk/dzień |
| Lasery do integracji (PowerMark) | Zrobotyzowane komórki, automatyczne linie, integracja z wyspami roboczymi | Zmienna w zależności od cyklu |
| Automatyczne znaczniki tabliczek znamionowych | Znakowanie płyt o dużej objętości za pomocą wielu ładowarek | 1000-5000 płyt/dzień |
Gdy wydajność staje się czynnikiem krytycznym – mówimy o produkcji ponad 500 części dziennie z czasem cyklu poniżej 10 sekund – idealną konfiguracją staje się maszyna ze stołem obrotowym. System ten umożliwia załadunek/rozładunek w zamaskowanym czasie: podczas gdy laser znakuje komponenty na jednej stacji, operator ładuje nowe części i rozładowuje gotowe części na drugiej. W przypadku stołów 2- lub 4-stanowiskowych produktywność jest o 40-60% wyższa niż w przypadku tradycyjnych konfiguracji ręcznych.
Jednak w przypadku w pełni zautomatyzowanych linii, najczęstszym rozwiązaniem jest integracja laserów do istniejących komórek robotów lub wysp produkcyjnych. W takich przypadkach moduł laserowy (PowerMark) jest dostarczany i instalowany bezpośrednio na linii, komunikując się ze sterownikiem PLC za pośrednictwem standardowych protokołów branżowych.
Integracja oprogramowania: od statycznego kodu do dynamicznej identyfikowalności
Prawdziwa różnica między podstawową znakowarką laserową a profesjonalnym systemem polega na zarządzaniu przepływem informacji. W seryjnej produkcji przemysłowej zawartość kodu Data Matrix nigdy nie jest statyczna, ale pochodzi z zapytań do bazy danych MES, z odczytu wcześniej istniejących kodów na komponencie (śledzenie progresywne) lub z kombinacji specyfikacji produkcji, zmiany, operatora i zamówienia klienta.
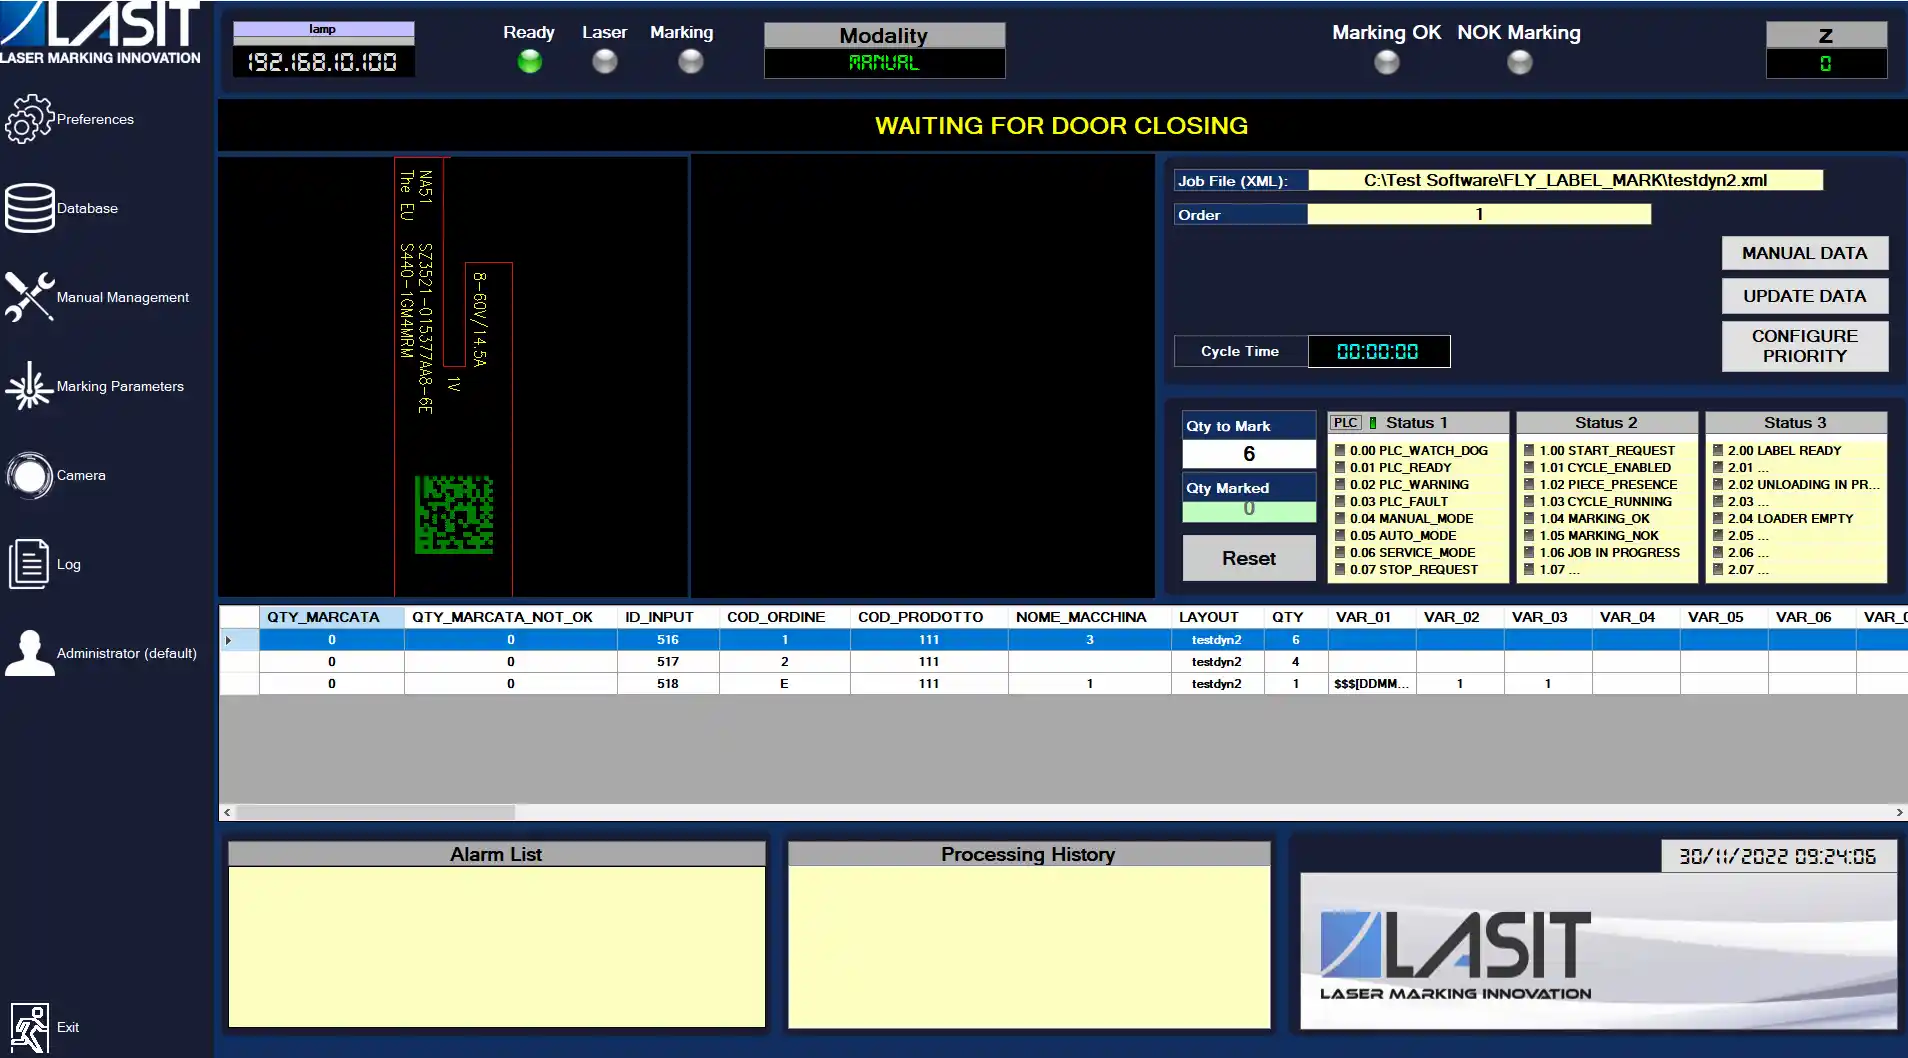
Zaawansowane oprogramowanie do znakowania musi zatem łączyć się z systemami innych firm za pośrednictwem standardowych protokołów przemysłowych (Profinet dla sterowników PLC Siemens, EtherNet/IP dla Rockwell, Modbus TCP dla systemów ogólnych) i zarządzać złożoną logiką: jeśli oznaczony kod jest NOK podczas kontroli jakości, system musi być w stanie wykonać drugie znakowanie w alternatywnej pozycji, odrzucić komponent do dedykowanego bufora lub zatrzymać linię i wysłać alerty do kierownika produkcji.
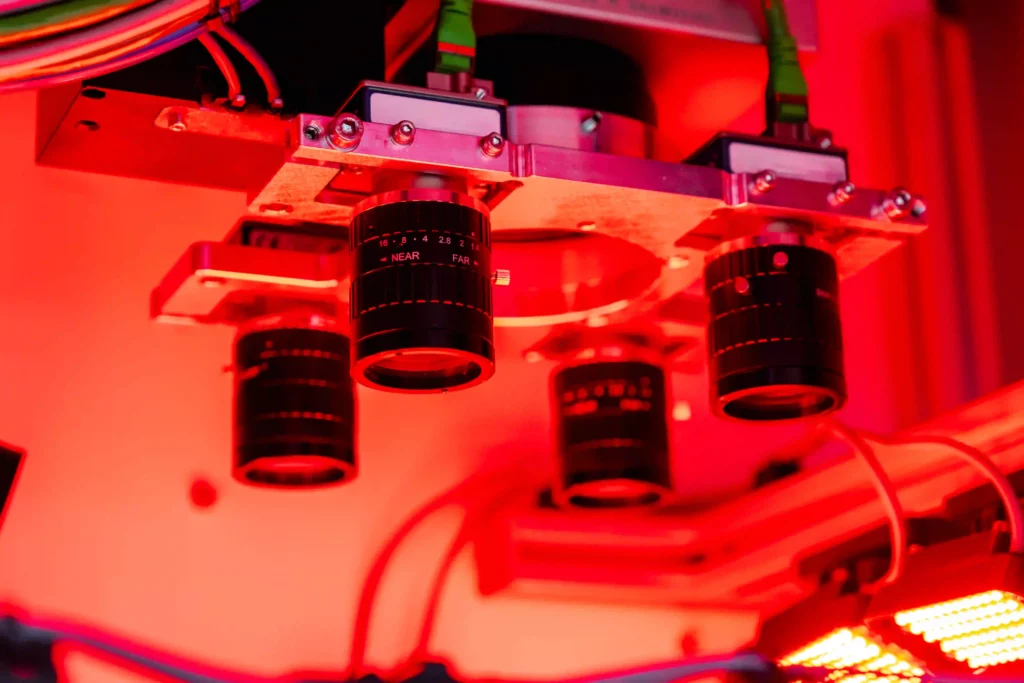
Weryfikacja jakości znakowania odbywa się za pomocą zintegrowanych systemów wizyjnych, które przypisują ocenę do kodu zgodnie z ISO/IEC 15415 (międzynarodowy standard jakości kodów 2D) lub AIM DPM (specyfikacja trwałego bezpośredniego znakowania części). Stopnie zwykle wymagane w przemyśle elektrycznym mieszczą się w zakresie od A do B, przy czym C jest akceptowane tylko w niekrytycznych zastosowaniach. System wizyjny może być zintegrowany z głowicą lasera (konfiguracja TTL – Through The Lens) lub boczny: pierwszy jest bardziej kompaktowy, ale ma ograniczone pole widzenia (~20x15mm), drugi oferuje większą elastyczność (do 90x60mm) i pozwala na funkcje automatycznego centrowania komponentów.
Przypadek tabliczek znamionowych: kiedy automatyzacja staje się obowiązkowa
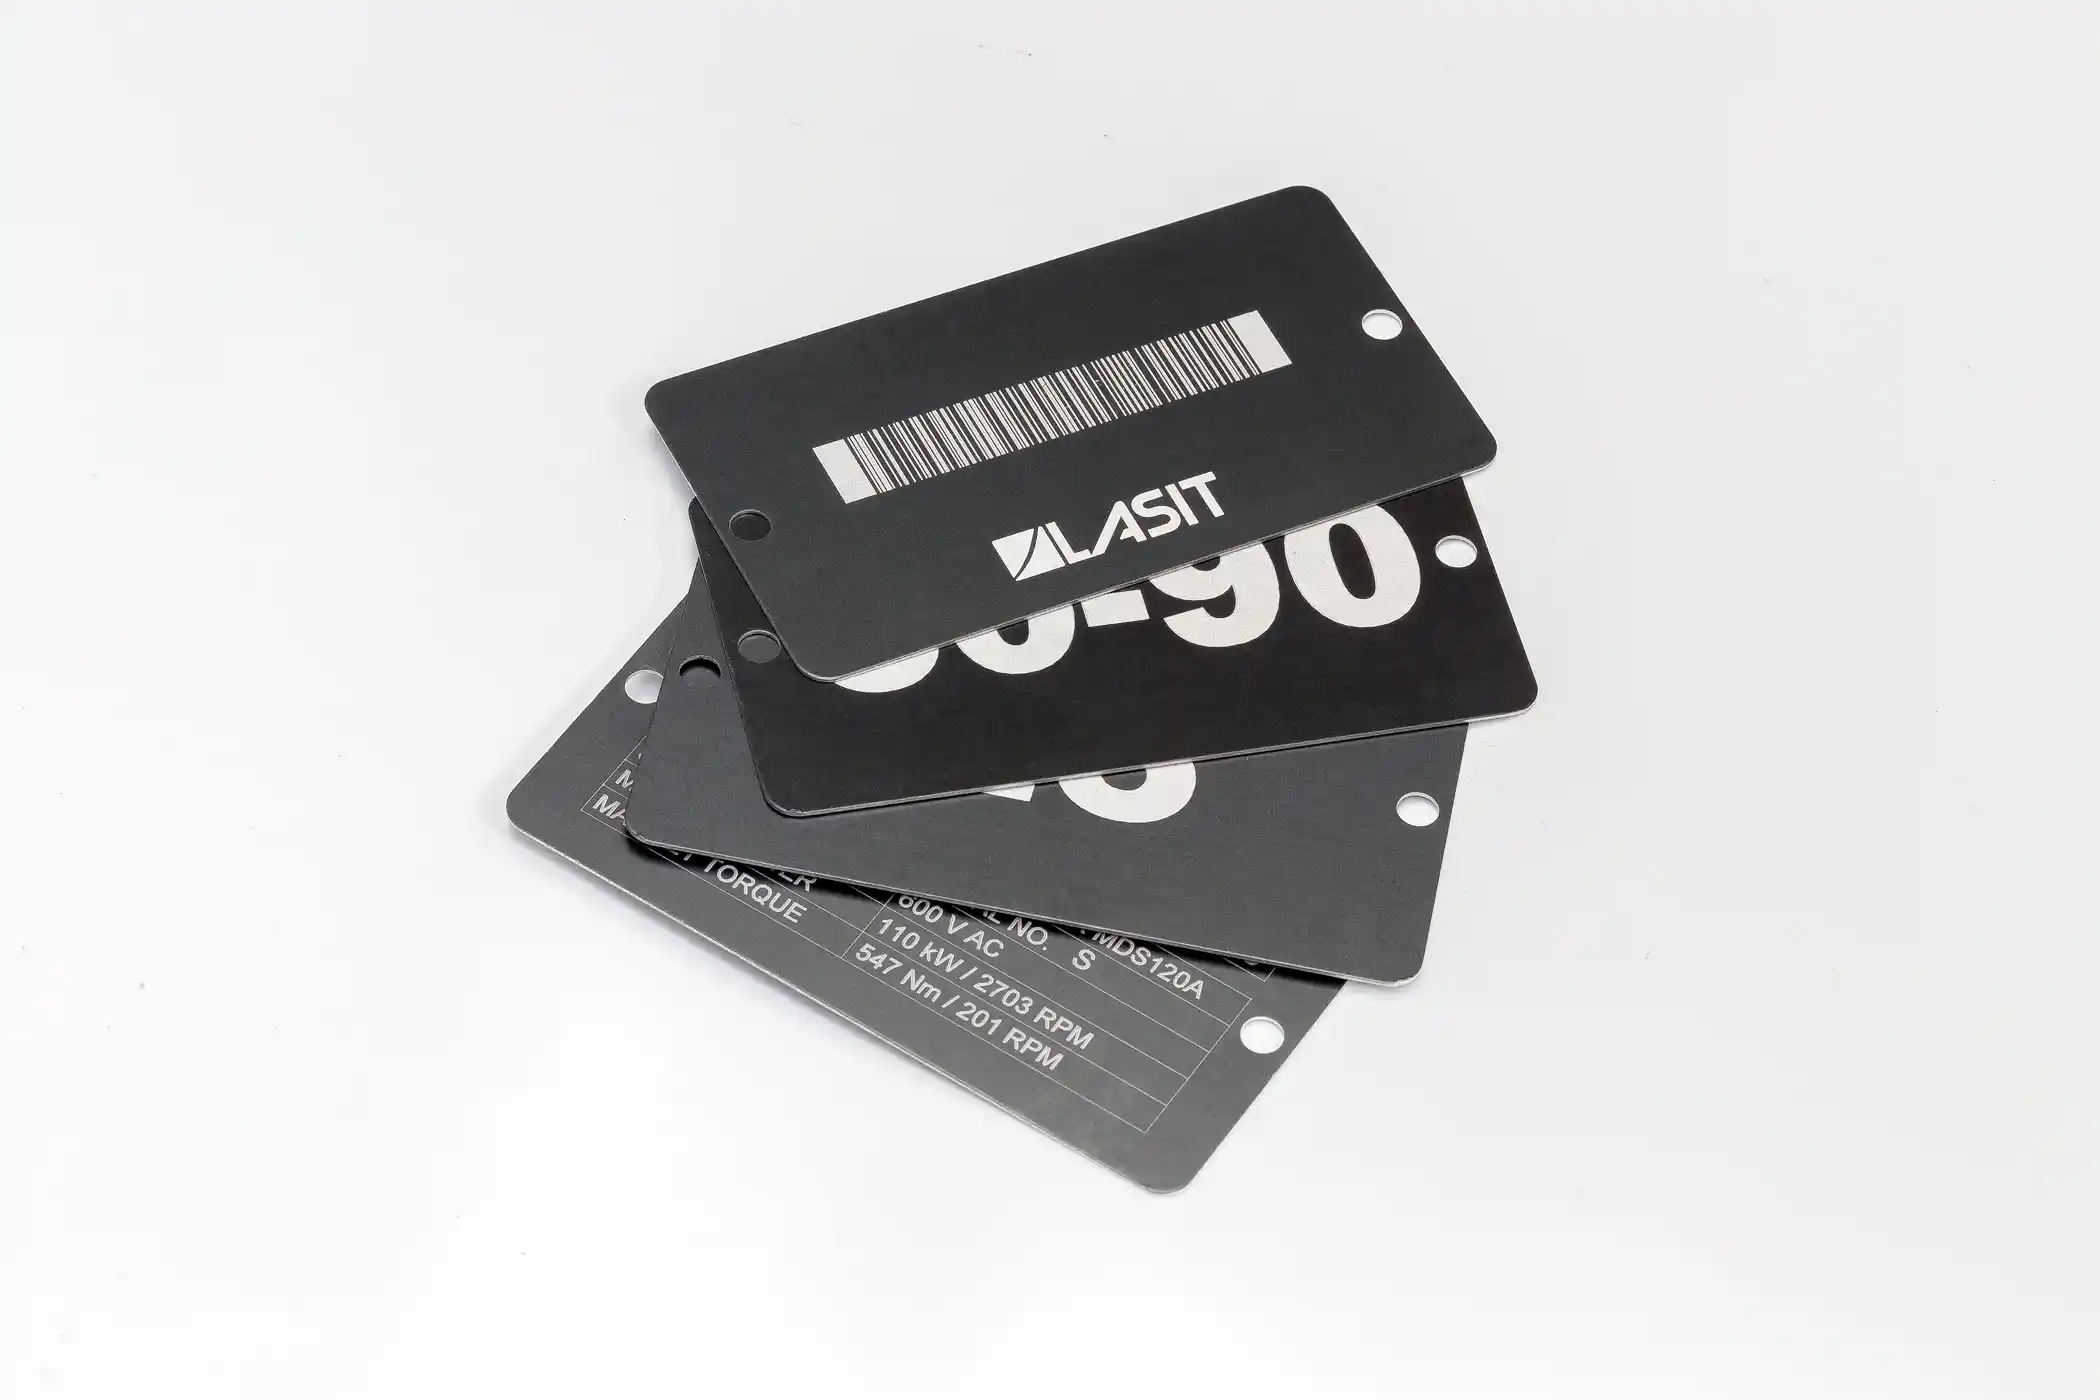
Szczególną kategorią zastosowań jest znakowanie metalowych tabliczek znamionowych przeznaczonych do stosowania na dużych urządzeniach (rozdzielnice, transformatory, zespoły prądotwórcze). W takich przypadkach znakowanie głównego korpusu jest niepraktyczne ze względu na rozmiar lub geometrię i preferowane jest znakowanie tabliczki znamionowej.
W przypadku produkcji powyżej 200-300 płyt dziennie, systemy ręczne stają się wąskim gardłem. Rozwiązaniem są automatyczne znakowarki z ładowarkami magazynowymi: operator ładuje stosy płyt (zazwyczaj 50-200 sztuk na ładowarkę), system odbiera płyty za pomocą podciśnieniowych systemów pick-and-place, umieszcza je pod laserem, wykonuje znakowanie i rozładowuje je do uporządkowanych pojemników lub zsypów.
Najbardziej zaawansowane systemy integrują 2 lub 4 niezależne podajniki, umożliwiając obsługę różnych formatów płyt bez zatrzymywania produkcji. Próżniowy system pick-and-place firmy Venturi, preferowany w stosunku do rozwiązań z popychaczami pneumatycznymi, pozwala uniknąć uszkodzeń powierzchni spowodowanych pełzaniem i drastycznie ogranicza zacięcia spowodowane niewspółosiowością.
Integracja oprogramowania w tych systemach jest szczególnie krytyczna: znakowanie etykiet jest zazwyczaj ostatnim krokiem przed ostatecznym montażem, a błąd kodowania może rozprzestrzeniać się w całym łańcuchu dostaw. Z tego powodu profesjonalne systemy zapewniają podwójną weryfikację: odczyt zaznaczonego kodu i porównanie z bazą źródłową, z automatycznym blokowaniem w przypadku rozbieżności.
Koszty przejścia i zwrot z inwestycji: Liczby, które mają znaczenie
Przejście z tampodruku/inkjet na znakowanie laserowe wiąże się z wyższą inwestycją początkową, ale generuje wymierne zyski na trzech głównych frontach:
Eliminacja materiałów eksploatacyjnych: roczne oszczędności 3 000-8 000 € (tusze, płyty, materiały czyszczące)
Skrócenie czasu konfiguracji: z 3-7 minut/zmianę do <10 sekund = 150-300 godzin/rok uwolnionych na liniach wieloreferencyjnych
Redukcja ilości odpadów: z 2-3% do <0,5% dla błędów znakowania = bezpośredni wpływ na koszty niezwiązane z jakością.
Prawdziwa przewaga strukturalna polega jednak na możliwości reagowania na rosnące wymagania w zakresie identyfikowalności bez zwiększania złożoności operacyjnej: znakowanie laserowe staje się cyfrowo kontrolowanym, identyfikowalnym, weryfikowalnym procesem, domyślnie zgodnym z wymogami regulacyjnymi. W kontekście, w którym producenci OEM i przedsiębiorstwa użyteczności publicznej stopniowo wykluczają dostawców bez certyfikowanych systemów identyfikowalności, nie jest to już przewaga konkurencyjna, ale warunek utrzymania się na rynku.
Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.