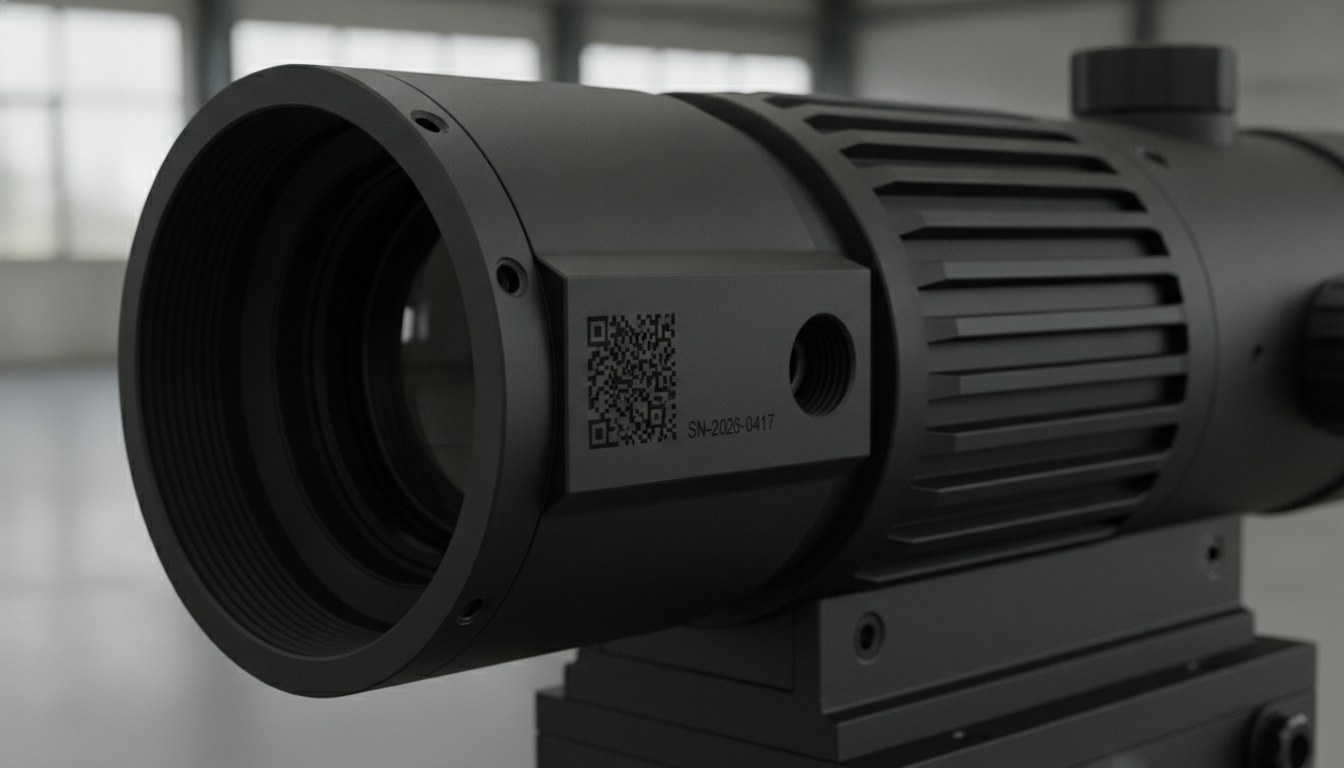
Producenci komponentów dla sektora obronnego — korpusy uzbrojenia, obudowy celowników optycznych, drobne elementy konstrukcyjne, tabliczki identyfikacyjne — pracują z ograniczeniem, które w pozostałych gałęziach przemysłu praktycznie nie istnieje: powierzchnia odbijająca światło stanowi problem operacyjny. Odblask na eksponowanym komponencie może zdradzić pozycję, zakłócić system celowniczy lub utworzyć niepożądany punkt świetlny przy oświetleniu nocnym. Jednocześnie taki komponent musi nosić oznakowanie — numer seryjny, DataMatrix, kod partii — czytelne przez cały okres eksploatacji, w środowiskach, w których ścieranie, rozpuszczalniki i wahania temperatury są normą.
W tym miejscu oba wymagania wchodzą w konflikt. Oznakowanie o wysokim kontraście uzyskuje się tradycyjnie poprzez zmianę powierzchni w taki sposób, aby optycznie różniła się od otoczenia: utlenianie, przetapianie, grawerowanie. Ale właśnie te zmiany mają tendencję do wprowadzania mikroodblasków lub degradowania przeciwodblaskowych powłok podłoża, takich jak matowa anodyzacja czy oksydowanie. Z drugiej strony oznakowanie mało inwazyjne ryzykuje, że nie zapewni kontrastu wystarczającego do odczytu automatycznego.
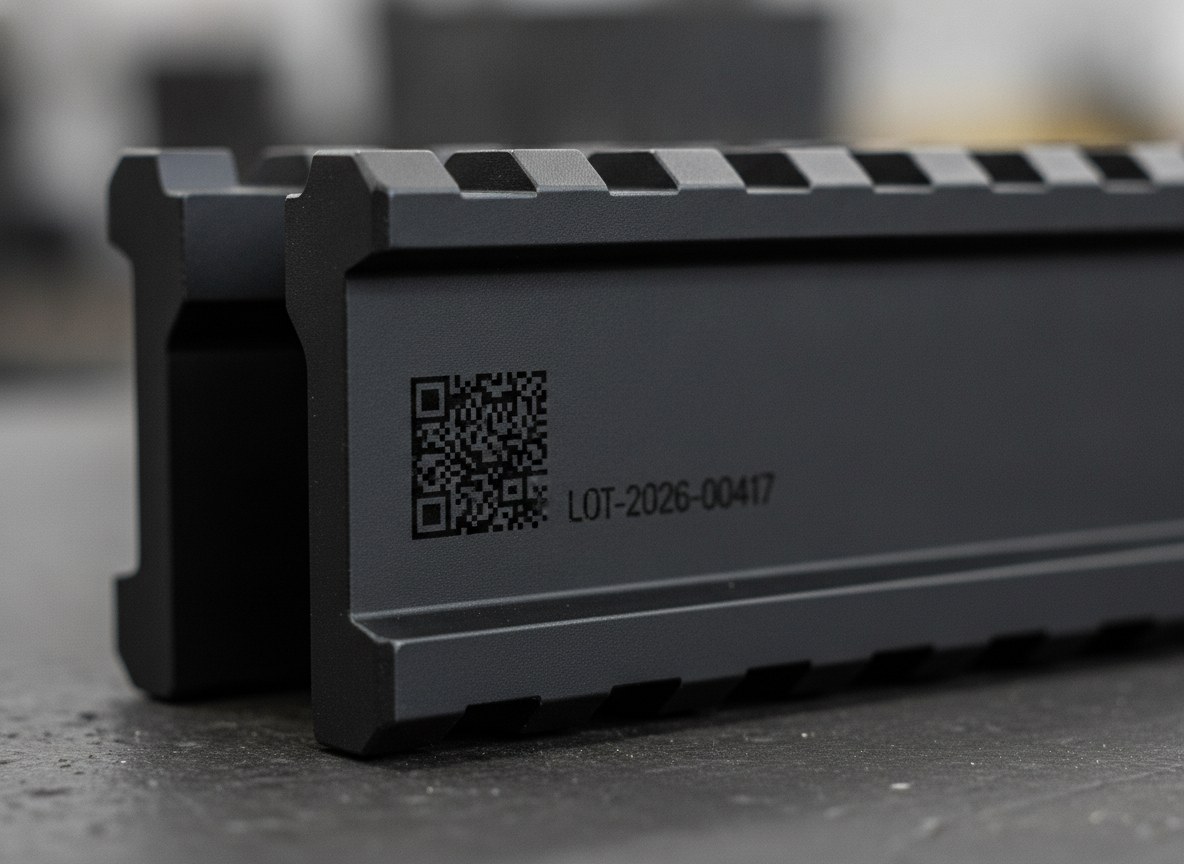
Znakowanie laserem światłowodowym w impulsach pikosekundowych spełnia oba wymagania jednocześnie: tworzy matową czerń o niskiej odblaskowości, zachowując stały i trwały w czasie kontrast.
Dlaczego odblaskowość jest wymogiem procesowym, a nie detalem estetycznym
W sektorze obronnym odblaskowość powierzchni nie jest kwestią wykończenia, lecz funkcji. Obróbki stosowane na komponentach — matowa anodyzacja na czarno na aluminium, oksydowanie na stalach, powłoki przeciwodblaskowe na zespołach optycznych — służą redukcji sygnatury wizualnej i zapobiegają temu, by element tworzył odblaski w terenie. Oznakowanie, które wprowadza choćby niewielki obszar lustrzany, narusza dokładnie tę właściwość, dla której dana obróbka została wybrana.
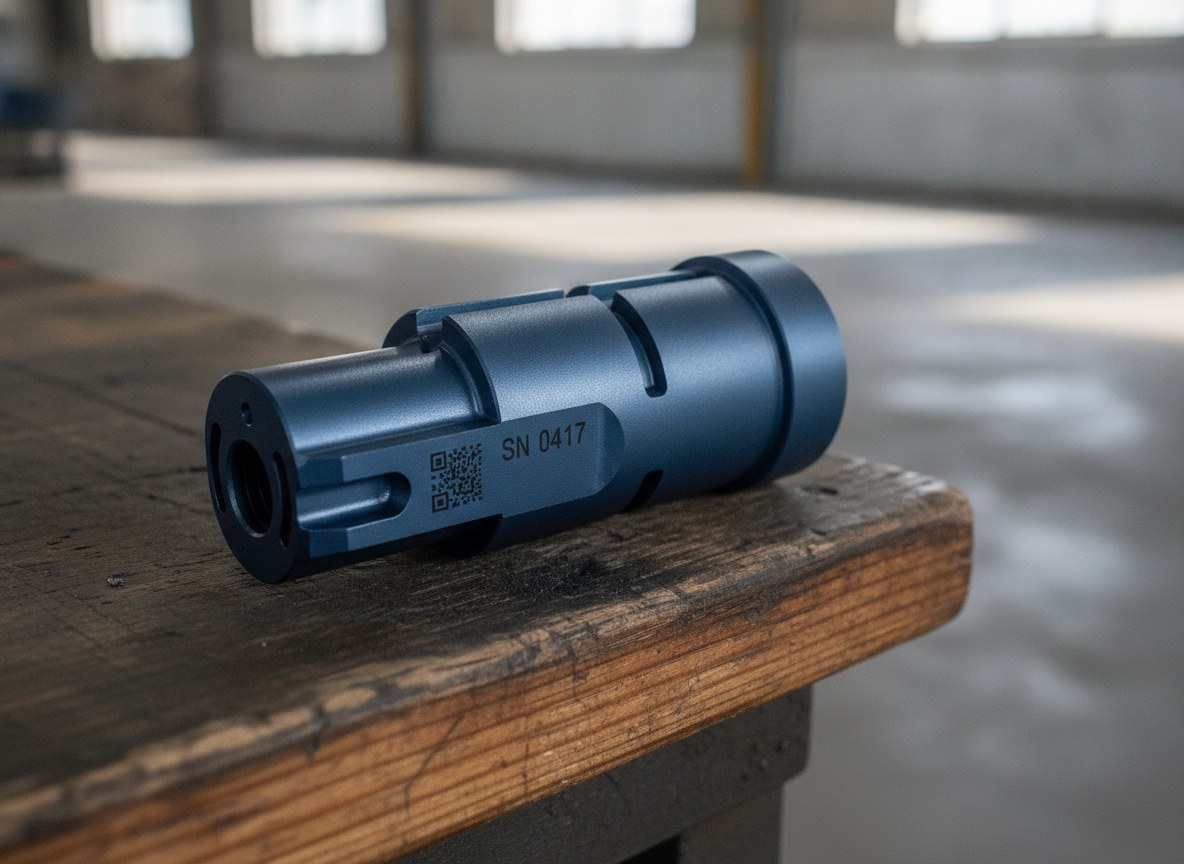
Jest też zagadnienie odwrotne: to samo oznakowanie musi pozostać czytelne, zarówno dla ludzkiego oka, jak i dla systemów odczytu optycznego, które weryfikują numery seryjne i kody DataMatrix wzdłuż łańcucha dostaw. Potrzebny jest zatem wysoki i stabilny kontrast, ale uzyskany bez tworzenia powierzchni odblaskowych. To równowaga, którą konwencjonalne procesy znakowania trudno opanowują, ponieważ mają tendencję do wymiany kontrastu na odblaskowość: im głębiej znakują lub im silniej utleniają, tym bardziej ryzykują pozostawienie stref odbijających światło.
Czerń pikosekundowa: kontrast bez przetapiania
Różnica lasera pikosekundowego tkwi w czasie trwania impulsu. Impuls o czasie trwania kilku pikosekund przekazuje energię materiałowi w tak krótkim czasie, że ciepło nie ma jak rozprzestrzenić się w istotnym stopniu w otaczającą strefę: usuwanie następuje przez ablację, a nie przez topienie. Oddziaływanie termiczne na podłoże pozostaje znikome — nie zerowe, ale na tyle ograniczone, by nie naruszać obróbek powierzchniowych wokół znaku.
Uzyskana czerń nie jest ani dodaną warstwą, ani barwnym utlenieniem: jest wynikiem mikrostrukturyzacji powierzchni, która chwyta światło zamiast je odbijać. To wyjaśnia, dlaczego znak jawi się jako czerń matowa, głęboka i niemieniąca się — kontrast pozostaje identyczny z każdego kąta obserwacji i przy każdym oświetleniu, co jest warunkiem koniecznym dla niezawodnego odczytu kodu DataMatrix. To ta sama zasada, która leży u podstaw znakowania bez odblasku charakteryzującego to źródło.
Czas impulsu Strefa wpływu ciepła krótsze impulsy, mniej ciepłaKontrola odblaskowości na aluminium anodowanym, stalach oksydowanych i optyce
Na aluminium anodowanym na matowy czarny ryzyko konwencjonalnego znakowania jest oczywiste: usuwając warstwę anodową, odsłania się błyszczące aluminium pod spodem, uzyskując znak jasny i odblaskowy — przeciwieństwo tego, co jest potrzebne. Laser pikosekundowy działa na najbardziej powierzchownej warstwie i tworzy znak ciemny, spójny z matowym wykończeniem elementu, bez otwierania odblaskowych okien na metalu podstawowym.
Na stalach oksydowanych oksydowanie jest cienką warstwą konwersyjną: silny dopływ ciepła ma tendencję do jej wypalania lub odbarwiania wokół znaku. Dzięki ultrakrótkiemu impulsowi oznakowanie pozostaje ograniczone, a otaczające oksydowanie nie zostaje uniesione. Na komponentach optycznych i ich obudowach, gdzie tolerancja na ciepło jest minimalna, a każdy odblask wewnętrzny degraduje osiągi, zimne oznakowanie o niskiej odblaskowości pozwala zidentyfikować element bez wprowadzania źródeł światła rozproszonego.
Odporność na rozpuszczalniki, ścieranie i wahania temperatury
Aspektem, który odróżnia sektor obronny od przemysłu ogólnego, jest surowość warunków, które oznakowanie musi przetrwać. Komponenty przechodzą odtłuszczanie agresywnymi rozpuszczalnikami, kontakt z olejami i smarami, powtarzane cykle czyszczenia, ścieranie podczas manipulacji i transportu oraz szerokie wahania temperatury między zastosowaniem arktycznym a pustynnym.
Ponieważ oznakowanie pikosekundowe jest zintegrowane ze strukturą powierzchni i nie jest osadem ani powłoką, nie ma warstwy, która mogłaby się odkleić lub rozpuścić w kontakcie z rozpuszczalnikami. Nie będąc silnym utlenieniem, nie wykazuje kruchości typowej dla znaków uzyskanych przez silny dopływ ciepła, które mają tendencję do blaknięcia po cyklach termicznych lub obróbkach. Pozostaje kwestia spójności procesu: rzeczywistą odporność należy zawsze zweryfikować na faktycznych materiałach i obróbkach komponentu, wykonując próby na reprezentatywnych próbkach przed walidacją cyklu.
Trwałość i czytelność kodów w czasie
Czytelność i trwałość to nie to samo. Kod może być trwały, a mimo to stać się nieczytelny dla czytnika optycznego, jeśli kontrast lub geometria modułów ulegną degradacji. W sektorze obronnym oznakowanie identyfikacyjne — często kod DataMatrix powiązany z wymogami jednoznacznej identyfikacji, takimi jak te z MIL-STD-130 — musi zachować jakość odczytu wystarczającą przez cały cykl życia komponentu.
Tu liczy się kontrola jakości kodu. Grading według standardów takich jak AIM-DPM klasyfikuje na linii jakość oznakowanego kodu DataMatrix, oceniając kontrast, uszkodzenie modułów i jednorodność; weryfikacja formalna wymaga natomiast kontrolowanych warunków laboratoryjnych i jest czynnością odrębną od gradingu w produkcji. Matowa czerń o stałym kontraście pomaga w obu przypadkach, ponieważ oferuje czytnikowi stabilny sygnał niezależny od kąta oświetlenia. Dla orientacji różnica między odczytem, gradingiem a weryfikacją wyjaśnia te trzy poziomy kontroli.
Co zmienia się w porównaniu ze standardowym znakowaniem przemysłowym
W porównaniu ze standardowym znakowaniem przemysłowym różnicą nie jest prędkość ani głębokość znaku, lecz sposób, w jaki uzyskuje się kontrast i powierzchnię. Konwencjonalne znakowanie światłowodowe stawia na kontrast i wydajność i na większości komponentów przemysłowych pozostaje właściwym wyborem. Kiedy jednak wymóg obejmuje niską odblaskowość, zachowanie obróbek powierzchniowych i odporność w surowych warunkach, logika się zmienia: potrzebny jest proces, który nie „atakuje” powierzchni, aby stać się widocznym.
| Aspekt | Standardowe znakowanie światłowodowe | Znakowanie pikosekundowe |
|---|---|---|
| Kontrast | Wysoki, ale może się zmieniać wraz z kątem widzenia | Matowa czerń, stała z każdego kąta |
| Odblaskowość powierzchni | Często szczątkowa z powodu mikrotopienia lub odsłoniętego metalu | Zredukowana, powierzchnia nielustrzana |
| Oddziaływanie termiczne na podłoże | Obecne (utlenianie, przetapianie) | Znikome |
| Odporność na rozpuszczalniki i ścieranie | Zmienna w zależności od rodzaju znaku | Wysoka, znak zintegrowany z powierzchnią |
Dlatego laser pikosekundowy znajduje swoje naturalne miejsce w sektorze obronnym i przy komponentach, gdzie znak musi współistnieć z funkcjonalnymi wykończeniami: aluminium anodowane, stale oksydowane, zespoły optyczne, obrabiane drobne elementy. To wybór procesowy, tak jak dzieje się już w przypadku znakowania w sektorze obronnym oraz produkcji komponentów precyzyjnych.
Nie jest to natomiast rozwiązanie do zastosowania wszędzie. Na odlewie surowym, na komponencie przeznaczonym do lakierowania lub na tabliczce wewnętrznej, gdzie odblaskowość nie stanowi problemu, standardowe źródło światłowodowe jest w zupełności wystarczające i często bardziej racjonalne. Również równowaga między głębokością znaku a czasem cyklu zależy od względnej wagi wymagań: czas trwania impulsu wpływa bezpośrednio na wynik, jak opisano w artykule o mocy i czasie trwania impulsu. Kryterium pozostaje jedno: właściwe oznakowanie to takie, które spełnia najbardziej rygorystyczny wymóg komponentu, nie naruszając pozostałych.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.