

W przemyśle hydraulicznym – producenci zaworów, pomp, filtrów i cylindrów – znakowanie komponentów prawie nigdy nie jest pierwszym wyborem. Powierzchnie są często zakrzywione, chromowane, naoliwione lub mają takie wymiary, że niepraktyczne jest mocowanie gotowego produktu na maszynie. Najczęstszym rozwiązaniem dla każdego, kto produkuje od kilkudziesięciu do kilku tysięcy części dziennie, jest znakowanie stalowej lub aluminiowej płyty, która jest następnie nakładana na korpus produktu. Jest to korzystny kompromis techniczny: oddzielasz proces znakowania od linii montażowej, standaryzujesz podłoże i uzyskujesz powtarzalną i czytelną identyfikację części, nawet po malowaniu lub wystawieniu na działanie płynów hydraulicznych.

Jednak gdy zagłębimy się w szczegóły projektu hydraulicznego znakowania płyt, szybko zdamy sobie sprawę, że prawdziwym wąskim gardłem nie jest laser, system pick and place ani liczba ładowarek: jest nim oprogramowanie, które zarządza tym, co ma być znakowane, na której płycie, w jakim czasie i dla jakiego zlecenia produkcyjnego. Z naszego doświadczenia wynika, że to właśnie tutaj podejmowana jest decyzja o tym, czy system stanie się produktywnym zasobem, czy niewykorzystywaną maszyną.
Kontekst: różne talerze, każdego dnia, z tej samej maszyny
Typowy producent urządzeń hydraulicznych zarządza katalogami zawierającymi setki kodów produktów. Zawór kierunkowy, reduktor ciśnienia i filtr hydrauliczny mają tabliczki znamionowe o różnych układach, różnej zawartości i różnych nazwach marek, nawet w ramach tej samej firmy. Tabliczka znamionowa zazwyczaj zawiera numer części, numer seryjny, partię, datę produkcji, ciśnienie znamionowe, natężenie przepływu, oznaczenie CE, wszelkie symbole ATEX lub PED, Data Matrix do śledzenia i – prawie zawsze – logo marki. Zmiana zlecenia produkcyjnego zmienia układ; zmiana partii zmienia dane alfanumeryczne; zmiana linii przeznaczenia może zmienić oznaczone wymogi prawne.

Ręczna obsługa tego wszystkiego przez operatora – ładowanie za każdym razem odpowiedniego pliku znakowania i wpisywanie zmiennych danych – oznacza akceptację niedopuszczalnego ryzyka błędu dla firmy pracującej zgodnie z przepisami takimi jak dyrektywa PED 2014/68/UE lub wewnętrznymi standardami identyfikowalności zapożyczonymi z przemysłu motoryzacyjnego. Prawidłowym rozwiązaniem technicznym jest zautomatyzowanie przepływu danych między systemem zarządzania a maszyną do znakowania.
Tag Marker: warstwa aplikacji pomiędzy ERP/MES a markerem
Tag Marker to oprogramowanie interfejsowe, które instalujemy na dedykowanych maszynach do znakowania LASIT – od podstawowej konfiguracji z jedną ładowarką do systemów z czterema ładowarkami z uporządkowanym rozładunkiem. Działa jako warstwa aplikacji pomiędzy oprogramowaniem do znakowania (FlyCAD) a systemem informatycznym klienta, czy to ERP (SAP, Microsoft Dynamics, własne systemy zarządzania), MES, nadzorcą linii czy prostą bazą danych działu.

Zasada działania opiera się na tabeli granicznej: współdzielonej strukturze danych – pliku CSV, tabeli na serwerze SQL, widoku na Oracle, usłudze internetowej REST, odczytywanej przez OPC-UA – do której ERP zapisuje zlecenie pracy i z której Tag Marker odczytuje informacje wymagane do wypełnienia oznaczenia. Na wejściu oprogramowanie zazwyczaj otrzymuje zlecenie produkcyjne, kod artykułu, liczbę znaczników do wyprodukowania, układ do wywołania i zestaw zmiennych dynamicznych (numer seryjny, partia, data, parametry funkcjonalne). Na wyjściu zwraca pomyślne oznakowanie, wszelkie wyniki odczytu Data Matrix za pośrednictwem zintegrowanego weryfikatora, kody błędów, liczniki produkcji.

Architektura ta za jednym zamachem rozwiązuje trzy krytyczne problemy powtarzające się w branży:eliminację ręcznego przepisywania, automatyczny wybór właściwego układu na podstawie numeru części oraz identyfikowalność procesu – każda znakowana płytka jest rejestrowana ze znacznikiem czasu, zastosowanymi parametrami lasera, identyfikatorem operatora i kolejnością referencyjną.
Co konkretnie oznacza określenie „konfigurowalny”?
Każda instalacja hydrauliczna jest indywidualnym przypadkiem. Tag Marker nie jest produktem z półki, ale platformą, którą nasz dział oprogramowania dostosowuje do specyfikacji klienta. W fazie analizy zazwyczaj definiujemy: protokół wymiany danych (współdzielony system plików, zapytanie SQL, API, MQTT), zasady mapowania między polami ERP a polami układu znacznika, zachowanie w przypadku braku zamówień w kolejce, zarządzanie kolejkami wydruku z wieloma priorytetami, zdarzenia do zarejestrowania, wskaźniki KPI do wyświetlenia.
Jeśli chodzi o wskaźniki KPI, często wymagane są takie dane, jak oznakowane płyty na zmianę, średni czas cyklu, wskaźnik wykrywania jakości DMC poniżej progu (odniesienie do ISO/IEC 15415 lub AIM DPM-1-2006), czas przestoju maszyny wraz z jego przyczyną. Dane te mogą być dostępne na maszynie, eksportowane jako okresowe raporty lub zwracane do systemu MES w celu zasilenia pulpitów nawigacyjnych zakładu.
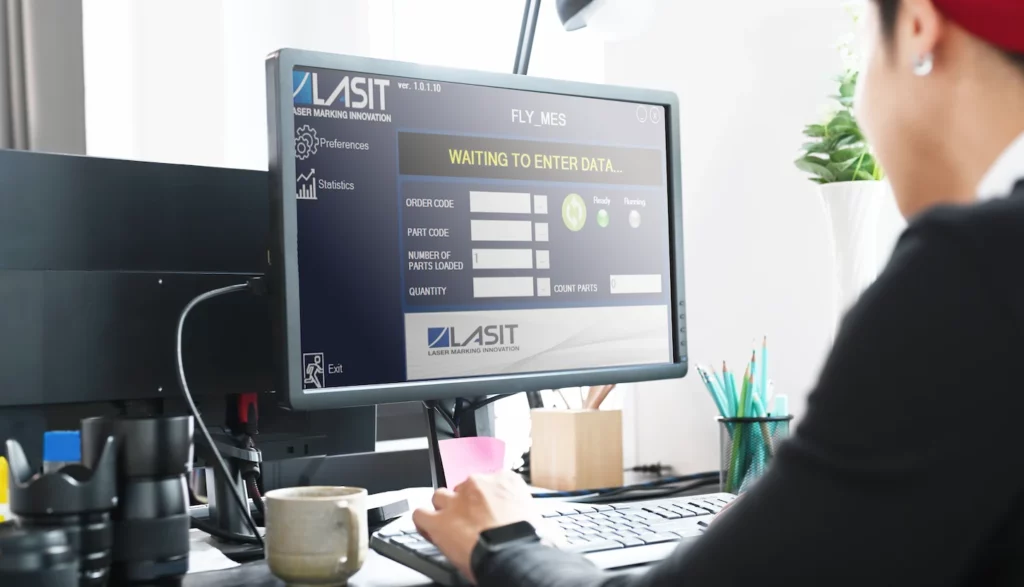
Przykład realistycznej aplikacji
Europejski producent zaworów proporcjonalnych musi znakować około 400 płytek ze stali nierdzewnej AISI 304 o wymiarach 50×30 mm dziennie, na 18 oddzielnych numerach części. Typowa konfiguracja: jedna znakowarka z podwójną ładowarką i uporządkowanym rozładunkiem, laser światłowodowy FP 30W z ogniskiem FFL160, średni czas znakowania 6 sekund na znacznik. Tag Marker odczytuje widok SQL podawany przez MES co 30 sekund, rozładowuje wiersze, które nie zostały jeszcze przetworzone, dynamicznie wypełnia numer części, numer seryjny, Data Matrix z polem ID zgodnie z wewnętrznym standardem i symbolem CE. Po zakończeniu znakowania zintegrowany weryfikator ocenia DMC; jeśli ocena spadnie poniżej B, znacznik jest odrzucany, a zdarzenie rejestrowane. Na koniec zmiany, automatyczny raport PDF jest umieszczany na serwerze firmy.
Typowe błędy, których należy unikać na etapie projektowania
Pierwszym z nich jest niedocenianie fazy analizy przepływu danych. Często klient przychodzi z prośbą „łączymy się z systemem zarządzania”, ale firma nie ma jeszcze pola, które wyświetla kod artykułu w formacie wymaganym przez układ lub MES nie zarządza numerem seryjnym. Należy się tym zająć przed złożeniem zamówienia, z działem IT klienta.
Drugim błędem jest dobór wielkości ładowarki bez uwzględnienia zmienności zamówień. Maszyna z pojedynczą ładowarką jest odpowiednia dla jednorodnych cykli, ale staje się ograniczeniem, jeśli zamówienia zmieniają rozmiar płyty kilka razy dziennie. W takich przypadkach właściwym wyborem jest podwójna lub poczwórna ładowarka.
Trzecim błędem jest traktowanie oprogramowania jako dodatku. W hydraulice, gdzie wartość dodana markera prawie zawsze wynika z jego integracji z procesem informacyjnym firmy, oprogramowanie jest częścią, która decyduje o sukcesie projektu.
Podsumowując
Jeśli produkujesz zawory, pompy, filtry lub cylindry hydrauliczne i musisz zarządzać znakowaniem płyt o zmiennej zawartości powiązanych ze zleceniami produkcyjnymi, wybór lasera i systemu ładowania jest tylko punktem wyjścia. Decydującym czynnikiem jest poziom integracji znakowarki z systemem ERP/MES. Maszyna skonfigurowana prawidłowo pod względem sprzętowym, ale z ogólnym interfejsem oprogramowania, nie wykorzystuje swojego potencjału; odwrotnie, system z dobrze zaprojektowanym oprogramowaniem i dostosowany do rzeczywistych przepływów klienta działa autonomicznie, zmniejsza liczbę błędów transkrypcji i dostarcza dane procesowe, które można wykorzystać do jakości i produkcji.

Software Engineer | LASIT
Software Engineer w LASIT od 2020 roku, Felice Santoriello specjalizuje się w projektowaniu i tworzeniu dedykowanego oprogramowania dla klientów. Opracowuje rozwiązania szyte na miarę, aby integrować i optymalizować systemy znakowania laserowego w przemysłowych procesach produkcyjnych.


