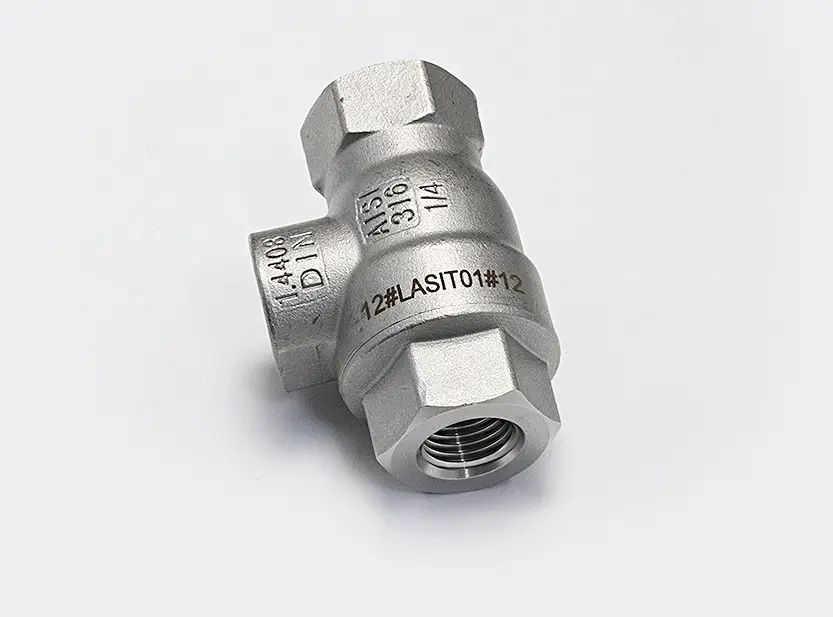
Kto produkuje siłowniki hydrauliczne, bloki sterujące i złączki, zna moment, w którym identyfikacja staje się problemem: podzespół jest zmontowany, przetestowany, gotowy do wysyłki i właśnie wtedy trzeba nanieść numer seryjny, dane znamionowe i kod identyfikowalności. Tabliczka znamionowa to historyczny wybór, ale na korpusie pracującym w zanurzeniu w oleju, wśród drgań i cykli termicznych, nie zawsze się utrzymuje — a w wielu specyfikacjach nie jest nawet dopuszczona, ze względu na gabaryty, zabezpieczenie przed manipulacją lub dlatego, że powierzchnią odniesienia jest sam tłoczysko.
Bezpośrednie znakowanie laserem światłowodowym rozwiązuje problem u źródła, ponieważ zapisuje informację na metalu, a nie na nośniku, który może się odkleić. Jednak zastosowanie go na już zmontowanym podzespole wymaga uwzględnienia dwóch ograniczeń, których żadna karta katalogowa nie rozwiązuje sama: dostępu do znakowanej powierzchni oraz ryzyka zanieczyszczenia obwodu. To właśnie te dwa punkty, a nie moc źródła, decydują o tym, czy projekt zadziała.
Dlaczego tabliczka nie zawsze się sprawdza w hydraulice
Nałożona tabliczka to element dodany, a jak każdy element dodany ma swój sposób na awarię. Kleje ustępują przy długotrwałym kontakcie z olejami mineralnymi i płynami hydraulicznymi; tabliczki nitowane lub zaciskane mogą się poluzować pod wpływem drgań; cykl termiczny między rozruchem a reżimem pracy obciąża zarówno klej, jak i połączenie mechaniczne. Rezultatem jest utrata odniesienia właśnie wtedy, gdy jest potrzebne: podczas serwisu, zwrotu lub analizy usterki.
Jest też kwestia miejsca. Na złączce, głowicy lub kompaktowym siłowniku dostępna płaska powierzchnia jest minimalna, a tabliczka zajmuje użyteczny obszar, którego często brakuje. W innych przypadkach to specyfikacja klienta wymaga, aby dane były wygrawerowane na korpusie, co gwarantuje, że identyfikacja i podzespół pozostaną jednością przez całe życie detalu. Bezpośrednie znakowanie powstało właśnie do tego scenariusza: sprawia, że dane są nieodłączne od metalu.
Bezpośrednie znakowanie laserem światłowodowym na stali i powierzchniach chromowanych
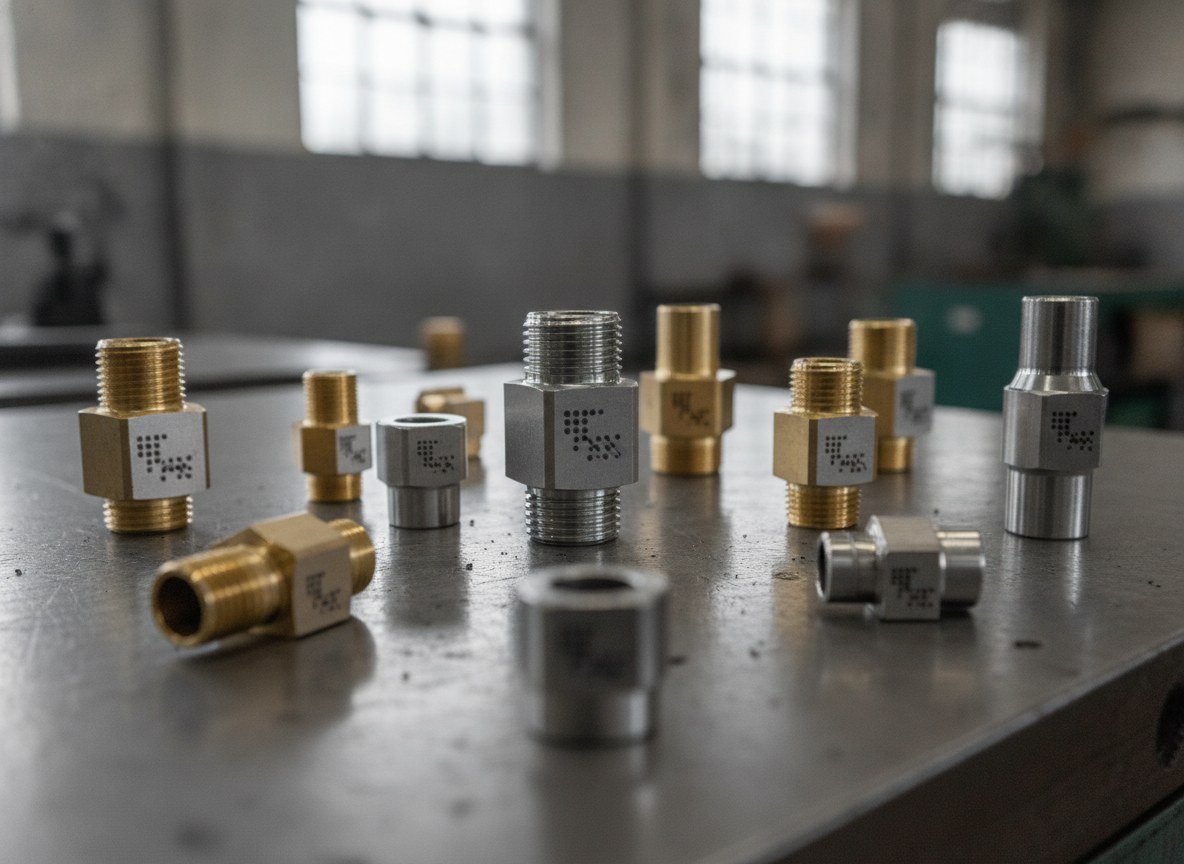
Źródło światłowodowe o długości fali 1064 nm to naturalny wybór do metali w hydraulice: znakuje stale węglowe, nierdzewne, mosiądz i powierzchnie poddane obróbce jednym rodzajem maszyny, dostosowując rezultat do materiału. Na tych podzespołach decydującą zmienną nie jest to, co można zapisać, lecz jak to zapisać, nie naruszając powierzchni funkcjonalnej.
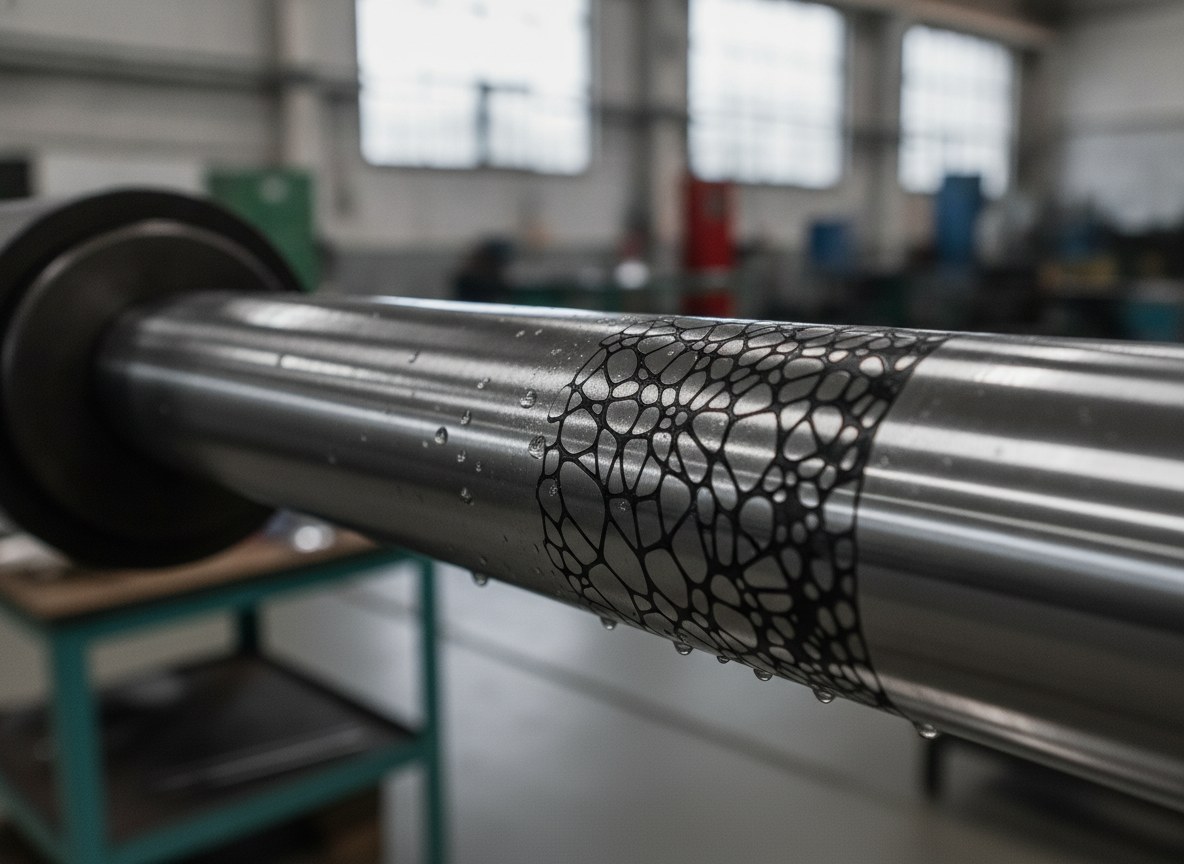
Na chromowanym tłoczysku sprawa jest jednoznaczna. Warstwa twardego chromu, często o grubości kilku mikronów, jest tym, co chroni tłoczysko przed korozją i zużyciem pakietu uszczelnień: wygrawerowanie jej na głębokość oznacza otwarcie drogi korozji właśnie w strefie przesuwu. Dlatego tam, gdzie powierzchnia jest krytyczna, preferuje się znakowanie przez wyżarzanie (annealing): wiązka nagrzewa metal poniżej progu topienia i tworzy stabilny ciemny kontrast bez ubytku materiału, pozostawiając powierzchnię nienaruszoną. Właściwe grawerowanie pozostaje natomiast odpowiednie dla korpusów i głowic, gdzie głębszy ślad poprawia czytelność i odporność na ścieranie bez naruszania stref uszczelnienia.
Ograniczenie dostępu: znakowanie bez demontażu
Na zmontowanym podzespole nie można przynieść detalu do maszyny, jak robi się to na linii: to głowica znakująca musi dotrzeć do detalu. Tu liczą się odległość robocza i głębia ostrości układu optycznego, które muszą być wystarczające, aby dosięgnąć powierzchni wpuszczonych między kołnierze, złączki i przyłącza bez kolizji i przy zachowaniu prawidłowej ostrości.
Na korpusach cylindrycznych — tłoczyskach, tulejach, panewkach — problemem jest krzywizna. Znakowanie w szerokim polu na okrągłej powierzchni zniekształca znaki i rozprasza gęstość mocy przy krawędziach; dlatego stosuje się oś obrotową, która obraca detal, utrzymując wiązkę zawsze prostopadle do powierzchni, tak że znakowanie pozostaje jednorodne na całym obwodzie. Tam, gdzie geometria jest nieregularna lub pochylona, głowica 3D pozwala podążać za profilem bez przemieszczania podzespołu, jak ma to już miejsce przy znakowaniu powierzchni zakrzywionych i nieregularnych. Wspólna zasada jest jedna: dostosować system do zmontowanego detalu, a nie odwrotnie.
Ryzyko cząstek stałych i zanieczyszczenia obwodu
Znakowanie podzespołu już podłączonego do obwodu hydraulicznego wprowadza ryzyko, którego nie ma na linii: cząstki stałe. Każdy proces usuwający materiał generuje odpady, a w hydraulice mikrozanieczyszczenie, które dostanie się do otwartego przyłącza, może uszkodzić uszczelnienia, zawory i powierzchnie przesuwu. To powód, dla którego w tym kontekście wybór procesu znakowania jest także wyborem dotyczącym czystości.
Znakowanie bezpośrednie na zmontowanym elemencie bez zanieczyszczeńMaskowanie portówPozycjonowanie osi obrotowejZnakowanie wyżarzaniemOdciąg oparówOcena jakości koduZnakowanie przez wyżarzanie jest korzystne również tutaj, ponieważ nie usuwa metalu, a więc nie wytwarza stałych odpadów. Tam, gdzie potrzebne jest grawerowanie, kontrolę uzyskuje się przez połączenie miejscowego odsysania oparów z maskowaniem lub tymczasowym zamknięciem portów i przyłączy w pobliżu strefy znakowania. W wielu przypadkach najbezpieczniejszym rozwiązaniem pozostaje znakowanie podzespołów przed zamknięciem obwodu, rezerwując znakowanie in situ wyłącznie dla przypadków, w których dane muszą zostać naniesione na gotowy zespół.
Bezpośrednie znakowanie czy tabliczka: uczciwe porównanie
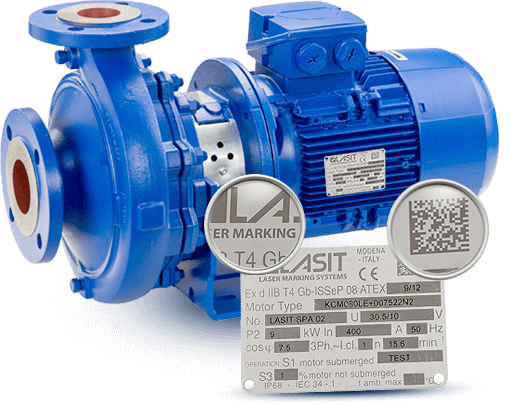
Bezpośrednie znakowanie nie czyni tabliczki przestarzałą: to dwa narzędzia o odmiennej logice. Bezpośrednie znakowanie jest trwałe, nie odkleja się, nie boi się olejów ani cykli termicznych i wiąże dane z detalem; wymaga jednak odpowiedniej, dostępnej powierzchni oraz wystarczającej płaskiej przestrzeni na kod. Tabliczka niesie znacznie więcej informacji, można ją znormalizować oraz aktualizować lub wymienić, ale jest elementem, który może się zgubić, poluzować lub zostać usunięty.
| Aspekt | Bezpośrednie znakowanie laserem światłowodowym | Nakładana tabliczka |
|---|---|---|
| Trwałość | Związana z metalem, nieusuwalna | Element dodany, może się odkleić lub zgubić |
| Odporność na olej i cykle termiczne | Wysoka, bez kleju ani połączenia | Zależy od kleju i mocowania |
| Wymagana przestrzeń | Wystarczy niewielka odpowiednia płaska powierzchnia | Wymaga dedykowanego obszaru na podzespole |
| Ilość danych | Odpowiednia dla numeru seryjnego i kodu 2D | Odpowiednia dla rozbudowanych danych i złożonych układów |
| Możliwość aktualizacji | Stała w czasie | Wymienna w razie modyfikacji |
Dotyczy to również identyfikowalności kodów. DataMatrix znakowany bezpośrednio na metalu należy zaprojektować pod kątem odczytu na rzeczywistym materiale: grading według obowiązujących standardów branżowych (ISO/IEC 15415 oraz AIM-DPM dla direct part marking) należy weryfikować na faktycznej powierzchni, która na chromowanej stali lub lakierowanym korpusie reaguje inaczej niż tabliczka o kontrolowanym kontraście. Natomiast gdy potrzeba dotyczy zarządzania rozbudowanymi danymi i automatycznym przepływem do ERP i MES, droga tabliczki znakowanej laserem pozostaje w pełni zasadna.
Kiedy demontaż lub tabliczka pozostają właściwym wyborem
Bezpośrednie znakowanie laserem światłowodowym na zmontowanych podzespołach jest właściwym rozwiązaniem, gdy powierzchnia metalu jest dostępna, odpowiednia i niekrytyczna dla szczelności, oraz gdy dane muszą pozostać związane z detalem przez całe jego życie. To typowy przypadek tłoczysk, tulei, głowic, bloków i złączek ze stali lub mosiądzu, na których numer seryjny lub DataMatrix muszą przetrwać olej, drgania i serwis.
Nie jest to natomiast droga, którą należy forsować w trzech sytuacjach. Gdy użyteczna powierzchnia jest lakierowana lub powlekana w taki sposób, że czytelne znakowanie wymagałoby naruszenia powłoki ochronnej, oddzielna tabliczka jest bardziej sensowna. Gdy specyfikacja lub norma branżowa nakazuje metalową tabliczkę znamionową z rozbudowanymi informacjami, pozostaje ona wymogiem, a nie opcją. A gdy obszaru do znakowania nie da się osiągnąć na zespole bez ryzyka zanieczyszczenia, którego nie można opanować, właściwym wyborem jest wstępne znakowanie podzespołów przed montażem lub, w razie potrzeby, demontaż. Rozpoznanie tych przypadków jest częścią rozwiązania w takim samym stopniu, jak umiejętność znakowania bez demontażu.
Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.