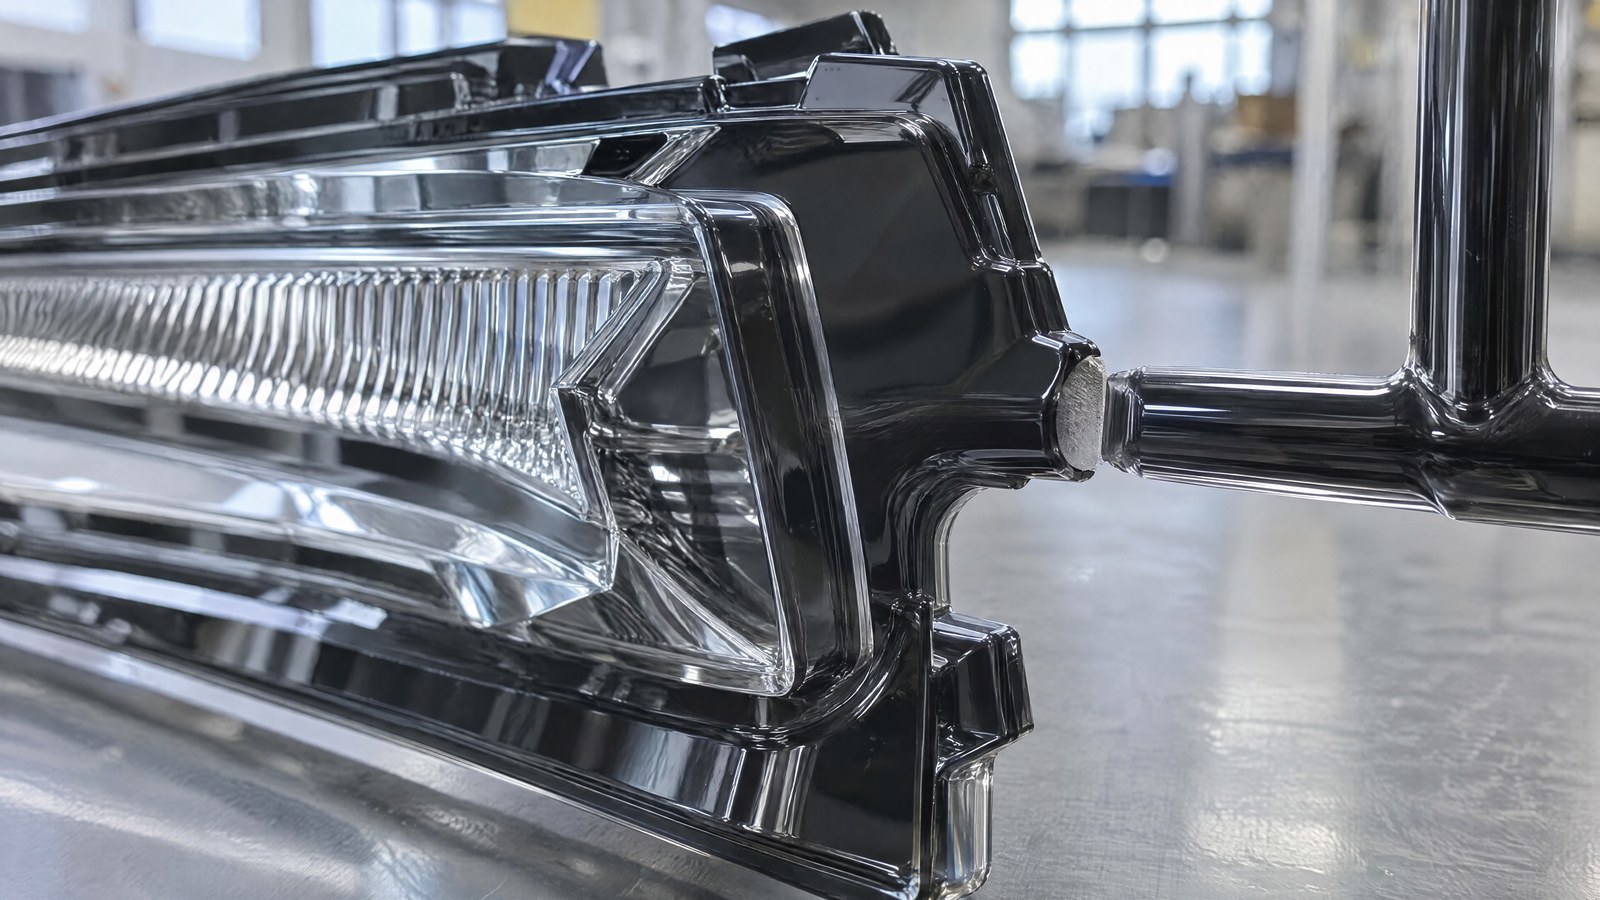
Kto zajmuje się wtryskiem komponentów motoryzacyjnych, zna drogę, jaką pokonuje wlewek po prasie: detal wychodzi z formy z kanałem zasilającym jeszcze przyłączonym, trafia do pojemnika i jest przenoszony na oddzielne stanowisko, gdzie operator lub prasa krawędziowa usuwają przewężkę. To operacja, która odbywa się poza linią, a jak wszystko, co dzieje się poza linią, dodaje operacje transportowe, bufory półwyrobów i czasy oczekiwania między wtryskiem a wykończeniem.
Przeniesienie degatingu bezpośrednio za prasę, do tej samej gniazdowej celi, jest technicznie możliwe dzięki laserowi, który odcina przyłącze bezkontaktowo. Nie oznacza to jednak po prostu ustawienia źródła obok formy: oznacza zaprojektowanie celi, która usuwa wlewek w czasie, jakiego prasa potrzebuje na wytworzenie kolejnej formy, bez stawania się wąskim gardłem linii.
Cela degatingu w linii opiera się na pięciu decyzjach projektowych, które należy podjąć łącznie: jak detal dociera do lasera, jak zostaje spozycjonowany, jak zarządza się oparami, jak stacja komunikuje się z prasą oraz jak kontroluje się przycięty brzeg. Żadna z tych decyzji nie jest niezależna od pozostałych.
Dlaczego mechaniczne odcinanie wlewka pokazuje swoje ograniczenia
Cięcie mechaniczne usuwa przyłącze nożem lub kleszczami. Działa, ale przenosi na detal naprężenie tnące, a na materiałach sztywnych lub kruchych — wzmacnianych technopolimerach, poliwęglanie, PMMA elementów optycznych — to naprężenie przekłada się na mikropęknięcia wychodzące z punktu przyłącza, na zadziory i na resztkowy brzeg zmienny od detalu do detalu w miarę zużywania się narzędzia. Na komponencie estetycznym lub optycznym, gdzie przyłącze znajduje się blisko powierzchni funkcjonalnej, te wady stają się odpadem.
Laser działa inaczej: ablacjonuje materiał w punkcie przyłącza bez żadnej siły mechanicznej na detalu. Rezultatem jest powtarzalna linia rozdziału, z czystym i wyraźnym brzegiem, który nie zależy od naostrzenia noża. Na delikatnych geometriach korzyść nie jest teoretyczna: to brak obciążenia, które generuje pęknięcia. Kto chce zgłębić zasadę cięcia przyłącza wiązką, może zacząć od artykułu poświęconego degatingowi i usuwaniu wlewków, który opisuje jego fizykę.
Zmieścić się w czasie cyklu prasy: ograniczenie, które decyduje o wszystkim
Parametrem rządzącym całą celą jest czas cyklu wtrysku. Prasa wytwarza formę w regularnych odstępach, a cela degatingu musi ukończyć swoją pracę — chwyt, cięcie, rozładunek — w tym oknie, inaczej spowalnia prasę. To dlatego celi w linii nie projektuje się wychodząc od lasera, lecz od rytmu maszyny, do której się ją podłącza.
Zasadą, która czyni to wykonalnym, jest czas ukryty: podczas gdy prasa zamyka formę i wtryskuje kolejny cykl, robot i stacja laserowa pracują na dopiero co wyjętej formie. Degating nie dodaje się do czasu wtrysku, ukrywa się w jego wnętrzu. Gdy okno jest wąskie, sekwencję optymalizuje się, redukując ruchy robota i doprowadzając wiązkę do punktu przyłącza głowicą skanującą, bez przemieszczania detalu.
Sekwencja celi w cyklu prasyWyjęcie z formyChwyt robotaOdcięcie wlewkaOdsysanie dymuKontrola krawędziChwyt i pozycjonowanie: tu rozgrywa się powtarzalność
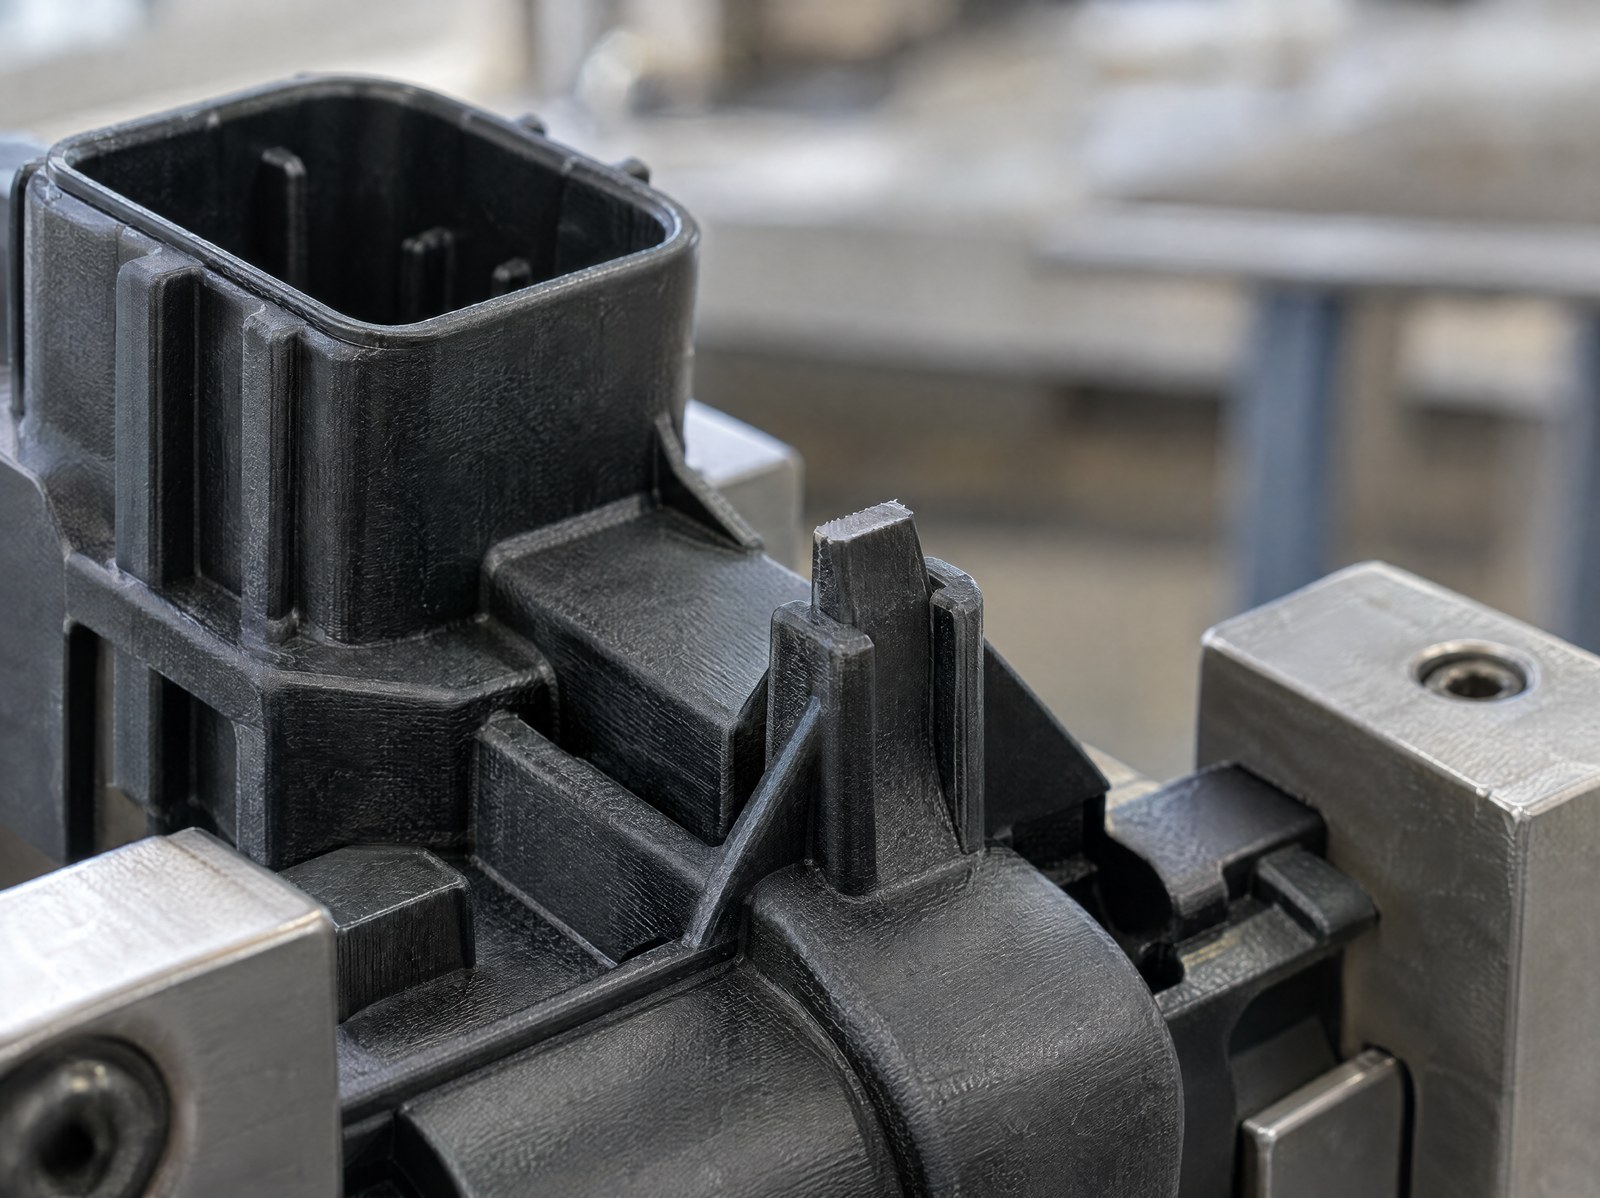
Cięcie laserowe jest tak powtarzalne, jak powtarzalne jest położenie punktu przyłącza przed wiązką. Tu wkracza chwyt zrobotyzowany: chwytak pobiera dopiero co wyjętą formę i doprowadza ją do stacji albo przytrzymuje detal, podczas gdy głowica pracuje. W obu przypadkach geometria przyłącza musi prezentować się laserowi zawsze w tym samym punkcie, ponieważ przyłącze oscylujące o kilka dziesiątych względem ogniska daje cięcie niepełne lub pozostawia resztkę.
Dlatego chwyt i oprzyrządowanie projektuje się pod konkretny detal, odnosząc je do stabilnych stref wypraski — a nie do samego przyłącza, które jest właśnie tym, co należy usunąć. W przypadkach, gdy rodzina form często się zmienia, odniesienie można pozyskać systemem wizyjnym, tak aby stacja zlokalizowała przyłącze nawet przy niewielkich odchyłkach położenia detalu w chwycie.
Odciąg oparów i ochrona optyki
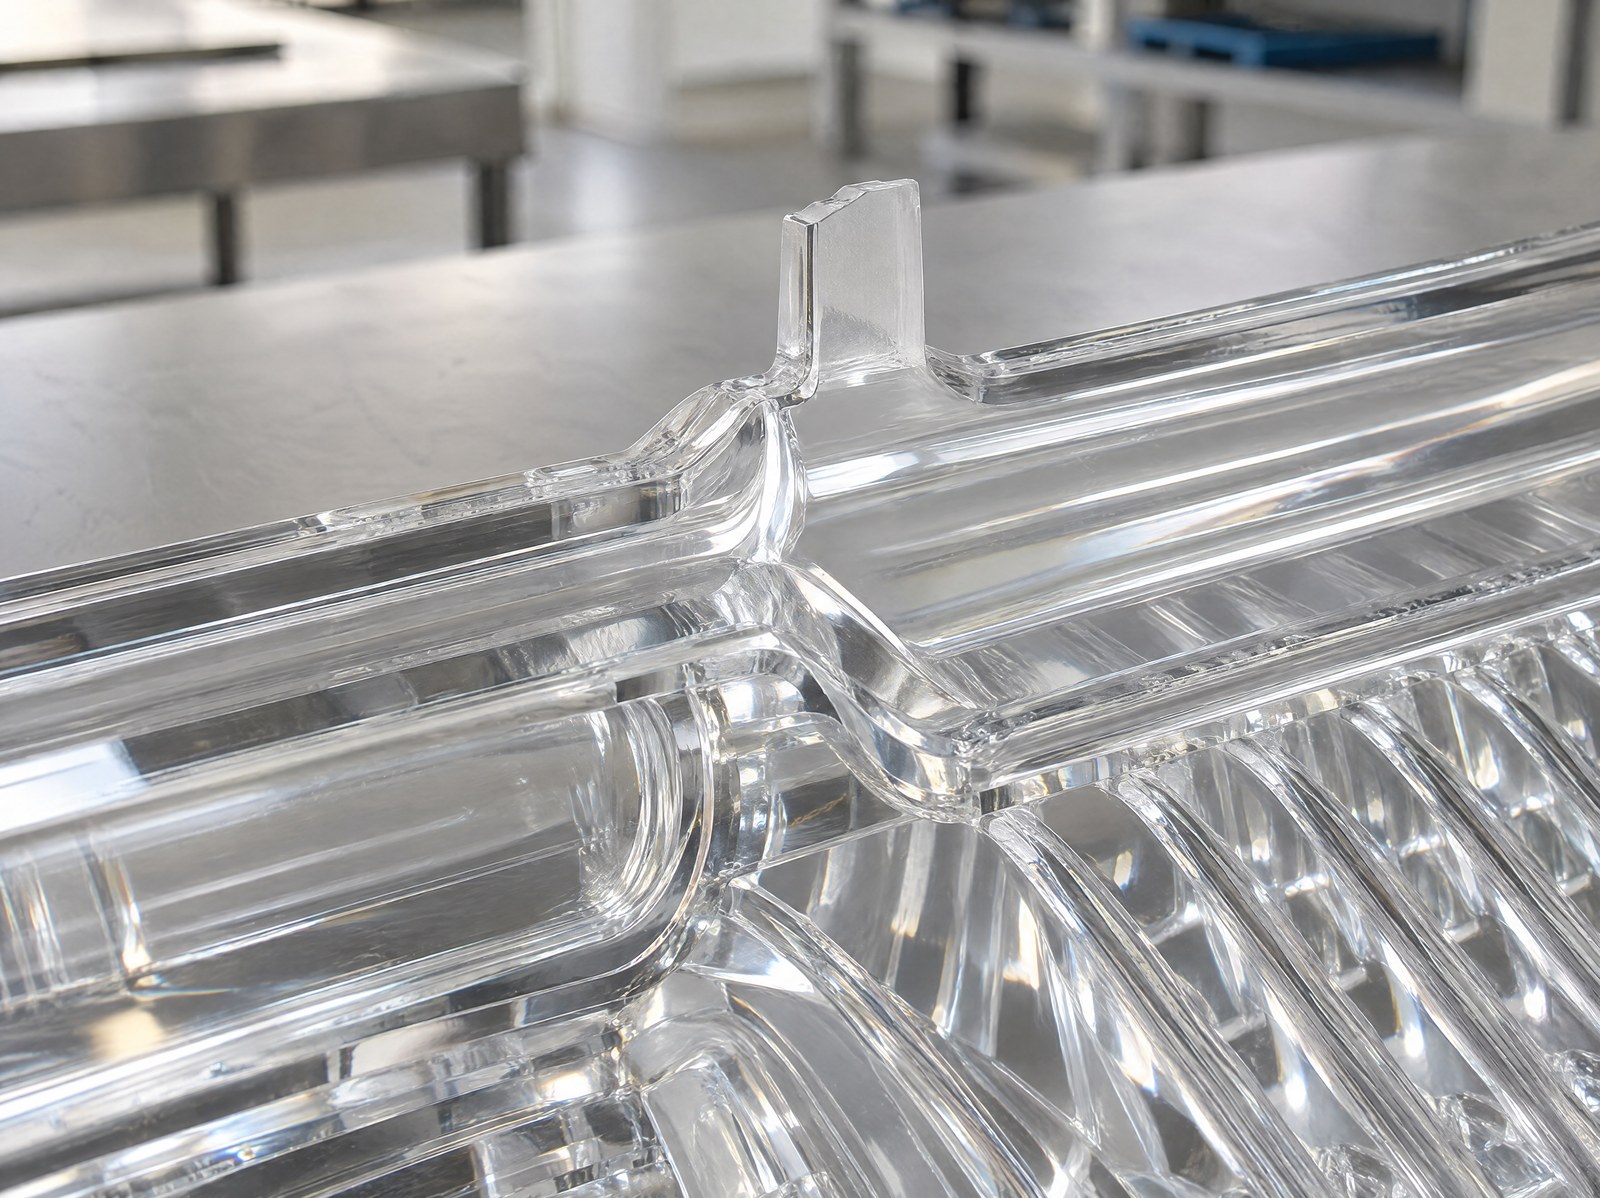
Cięcie polimeru laserem generuje opary i cząstki stałe. W zamkniętej celi, jeśli nie zostaną one wychwycone w chwili powstawania, osadzają się na pobliskich powierzchniach i na soczewce głowicy, pogarszając z czasem jakość cięcia. W optyce przezroczystej problem ma również precyzyjną nazwę: mgła skroplin, która może zamglić powierzchnię wokół obrabianego punktu, tak zwany foggy effect, który na komponentach oświetlenia motoryzacyjnego jest niedopuszczalną wadą estetyczną.
Środkiem zaradczym jest odciąg oparów zwymiarowany i ukierunkowany na punkt cięcia, ze strumieniem oddalającym cząstki od strefy obrabianej i od optyki, zamiast ograniczać się do wymiany powietrza w celi. To szczegół, który decyduje o stałości procesu na dziesiątkach tysięcy detali: skuteczne wychwytywanie utrzymuje soczewkę w czystości i stabilizuje jakość cięcia, podczas gdy ogólny odciąg pozwala, by jakość powoli spadała cykl po cyklu.
Synchronizacja z prasą: handshake, który spaja całą celę
Cela w linii nie jest stacją pracującą na własny rachunek: to węzeł wymieniający sygnały z prasą. Sterownik wtrysku informuje, kiedy forma jest otwarta, a detal dostępny; cela potwierdza przejęcie, wykonuje pracę i sygnalizuje, kiedy jest wolna na kolejny cykl. Ten dialog — handshake między dwoma sterownikami — to właśnie to, co gwarantuje, że robot, laser i prasa nigdy nie wejdą w konflikt czasowy.
Pod względem integracji stacja laserowa zachowuje się jak każda inna zautomatyzowana wyspa linii i podłącza się do systemów fabrycznych poprzez standardowe protokoły przemysłowe. To samo podejście, dzięki któremu LASIT integruje znakowanie i kontrole za prasą w pojedynczej celi, opisano w przypadku celi FlyPress do turbosprężarek motoryzacyjnych, gdzie laser i stacja prób współistnieją w jednym zsynchronizowanym cyklu.
Kontrola brzegu w linii
Ostatnim elementem jest weryfikacja rezultatu. Na stanowisku poza linią kontrola jest często wizualna i wyrywkowa; w linii warto uczynić ją częścią cyklu, z systemem wizyjnym, który inspekcjonuje strefę przyłącza zaraz po cięciu i sprawdza, czy wlewek został poprawnie usunięty i czy brzeg jest nienaruszony. Detal, który nie przechodzi kontroli, zostaje odrzucony przed dalszym przejściem, tak aby wada nie propagowała się w dół procesu.
Ta kontrola pozostaje weryfikacją geometryczną i estetyczną brzegu, nie należy mylić jej z walidacją laboratoryjną: służy utrzymaniu procesu w granicach ustalonych podczas uruchomienia, cykl po cyklu, i dostarczeniu linii obiektywnej danej o każdym obrobionym detalu.
Dla kogo jest przeznaczona (a dla kogo nie)
Zintegrowana cela degatingu laserowego ma sens tam, gdzie wolumen jest ciągły, a degating poza linią jest już wąskim gardłem: seryjny wtrysk komponentów motoryzacyjnych, optyka i komponenty estetyczne, gdzie cięcie mechaniczne pozostawia pęknięcia lub zadziory, detale, w których przyłącze znajduje się blisko powierzchni funkcjonalnej. W tych przypadkach przeniesienie operacji do wnętrza celi eliminuje operacje transportowe, bufory i zmienność cięcia ręcznego.
Nie jest natomiast wyborem obowiązkowym dla produkcji niskoseryjnej, dla bardzo dużych przyłączy na twardych materiałach, gdzie solidna prasa krawędziowa wykonuje swoją pracę bez szkody dla detalu, ani dla rodzin form tak niejednorodnych, że czynią niewykonalnym powtarzalne oprzyrządowanie. W takich kontekstach dedykowane stanowisko, nawet poza linią, pozostaje najbardziej racjonalnym rozwiązaniem. Laser się opłaca, gdy brzeg musi być czysty i powtarzalny, gdy materiał cierpi na naprężeniu mechanicznym i gdy rytm prasy wymaga, by nie przerywać przepływu.

Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.