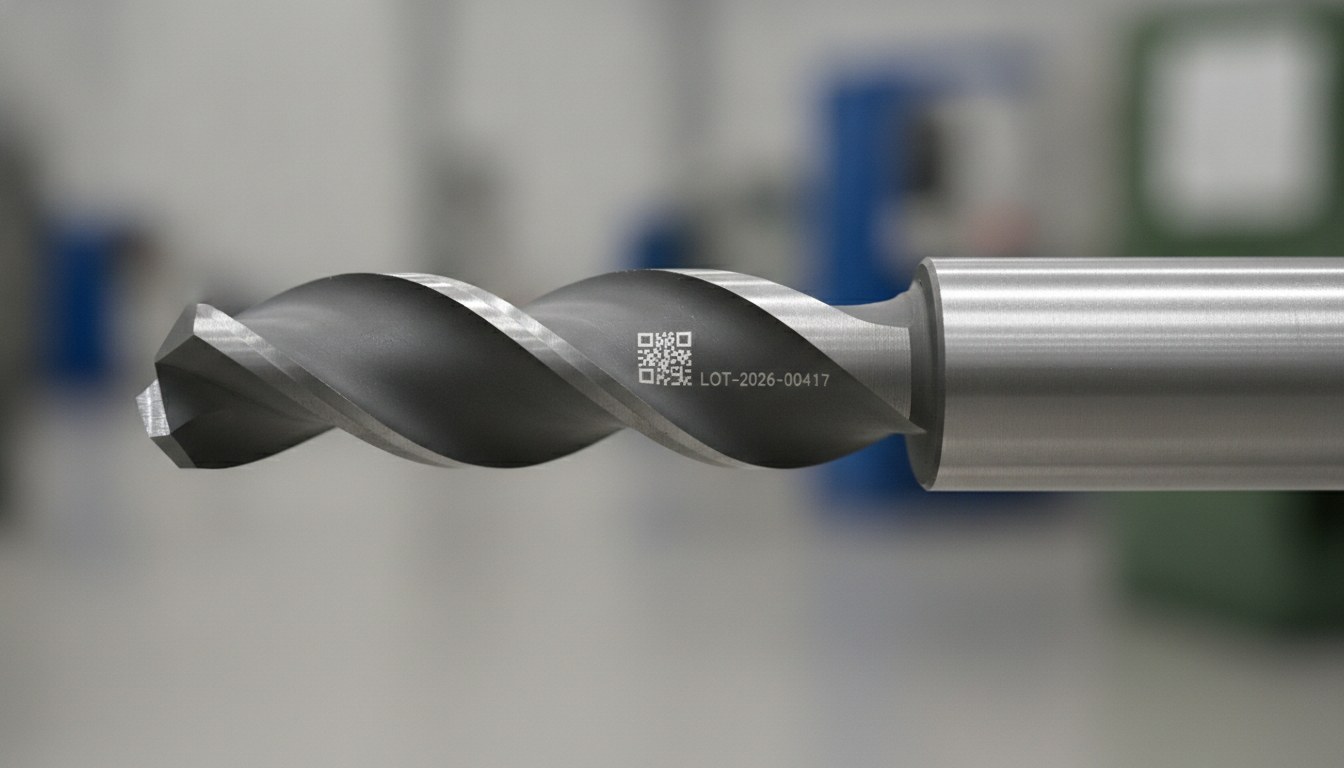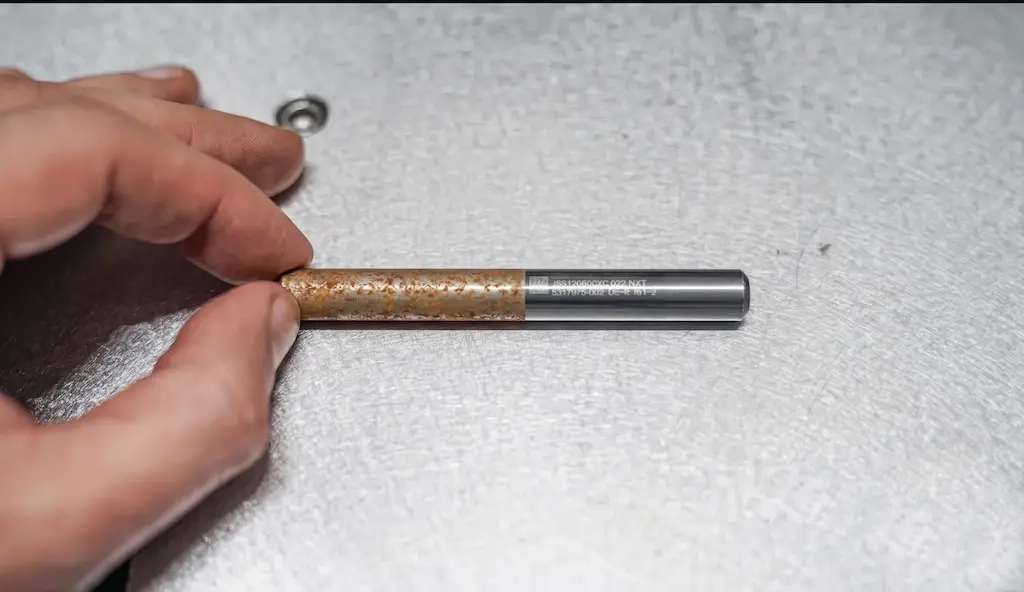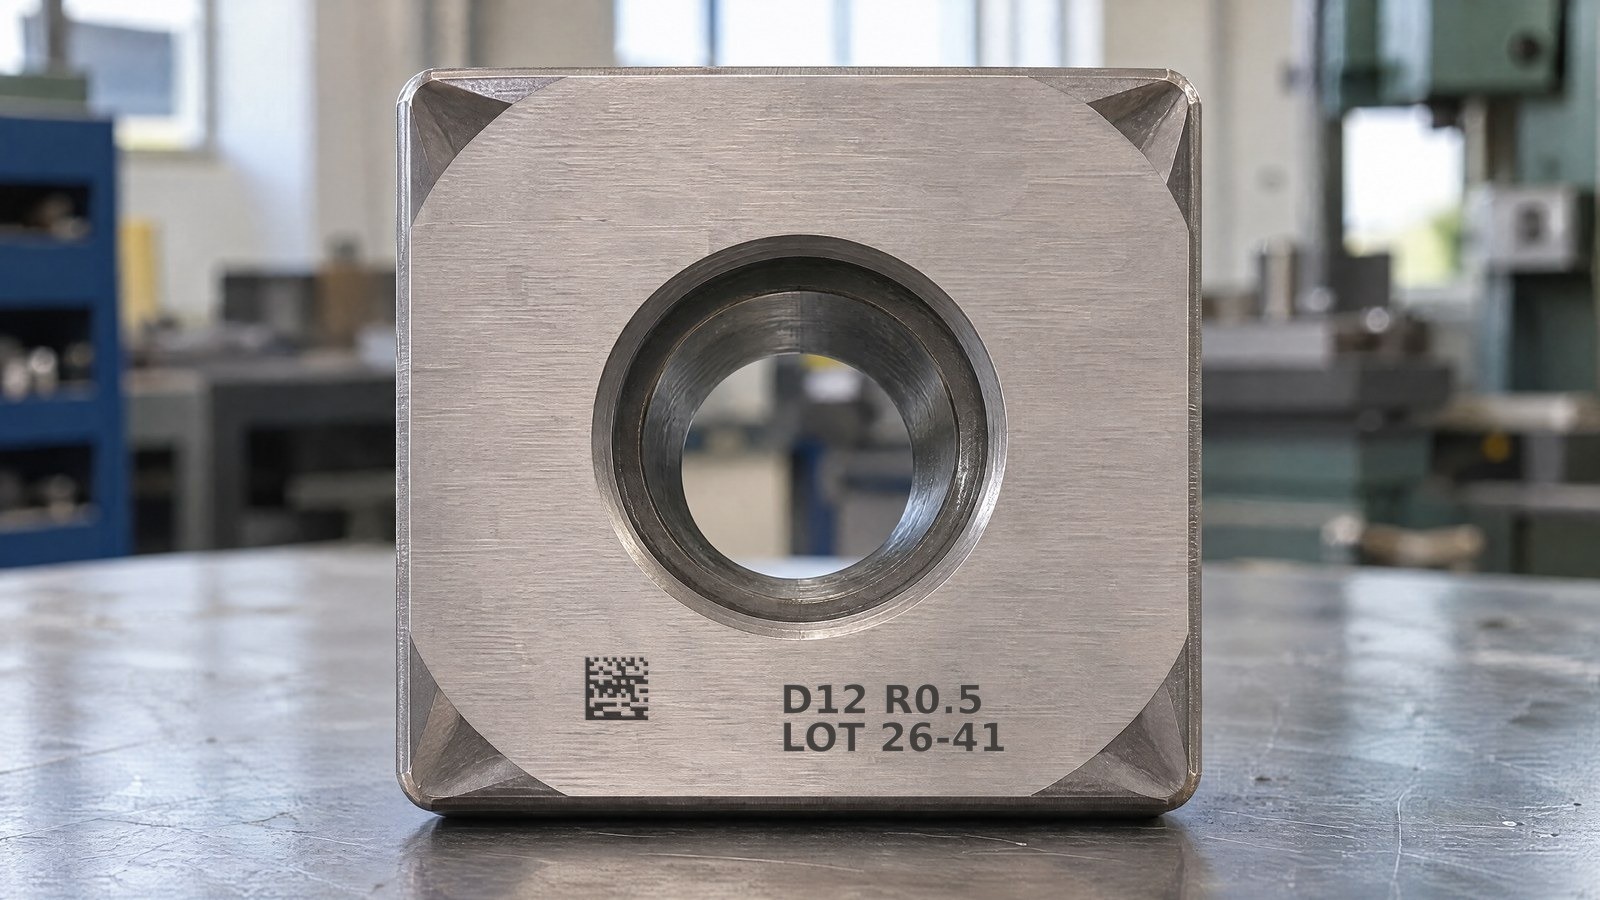
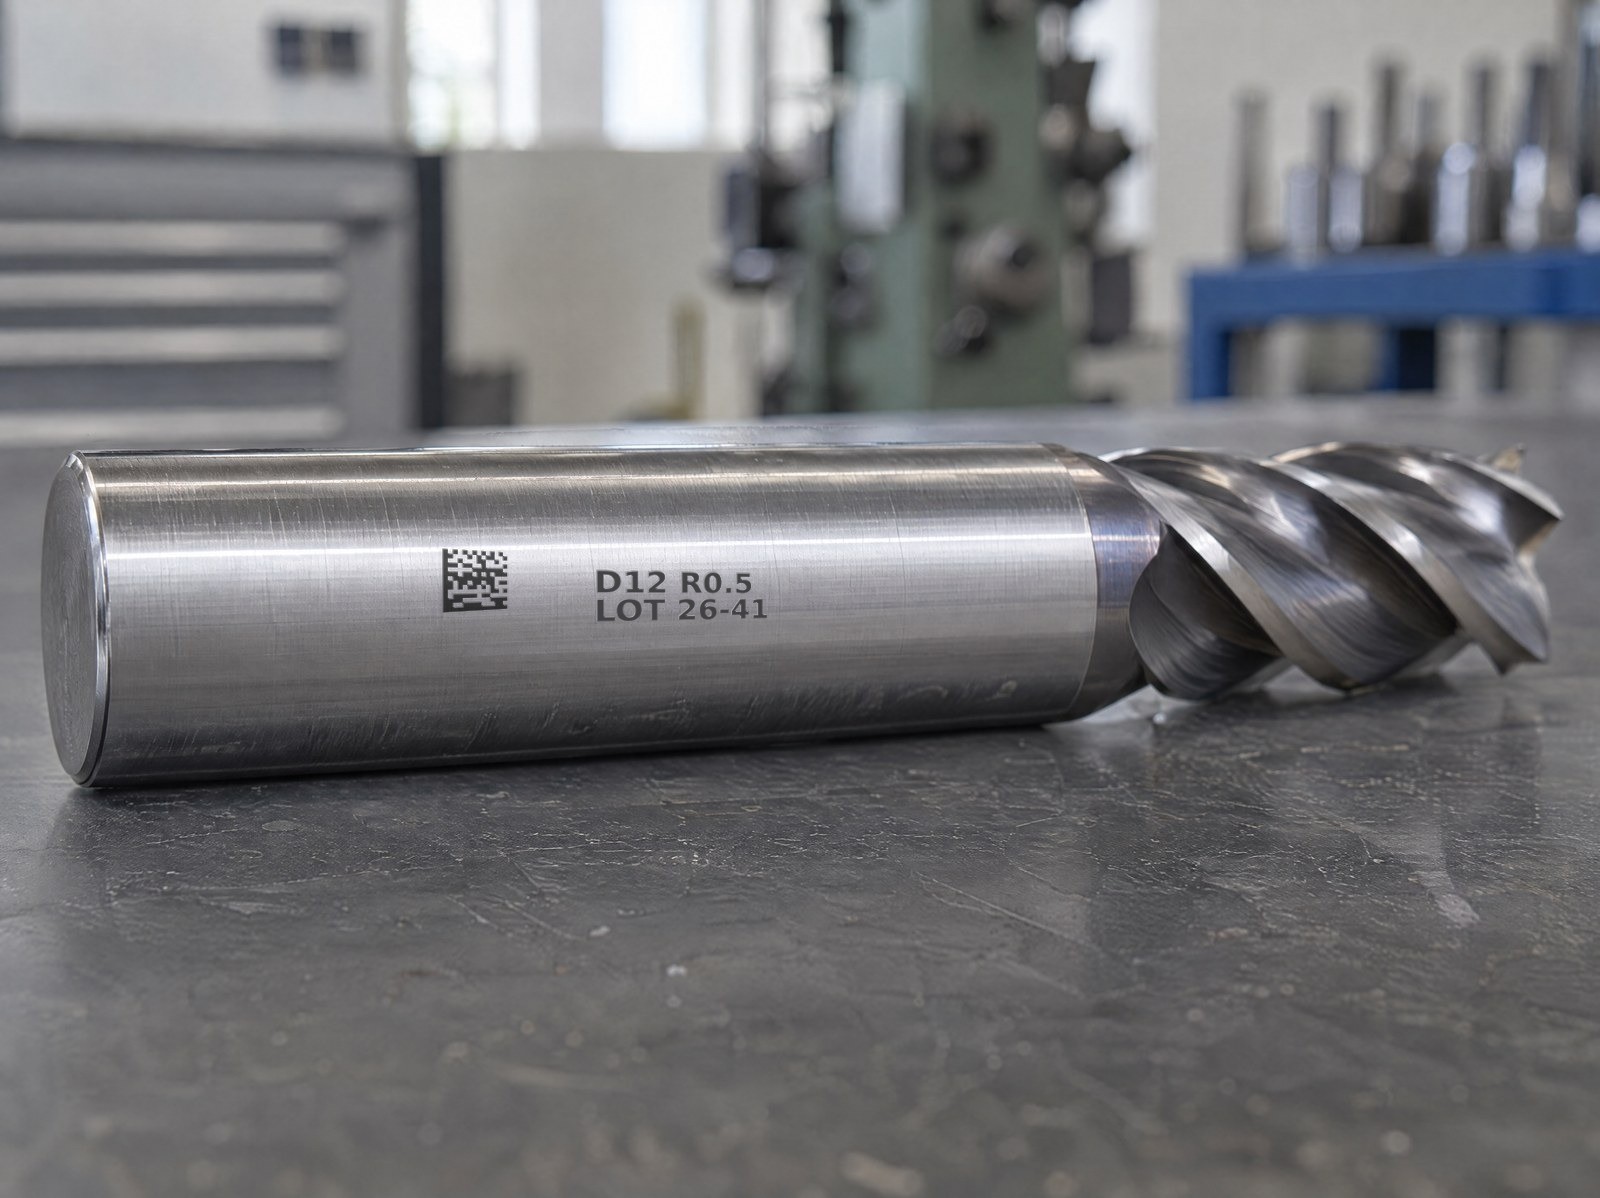
Producenci płytek tokarskich, frezów węglikowych pełnowęglikowych i drobnych elementów tnących dobrze znają to samo ograniczenie: zmieścić czytelny kod DataMatrix oraz ciąg alfanumeryczny na kilku milimetrach kwadratowych, na powierzchni, której bok czasem nie sięga centymetra. Kod musi pozostać czytelny dla czytnika liniowego nawet po ostrzeniu, powlekaniu i pierwszych godzinach użytkowania; ciąg znaków musi dać się odczytać okiem lub systemem OCR. Na tak małych powierzchniach margines błędu jest minimalny.
Instynktownie, gdy oznakowanie „nie da się odczytać”, podnosi się moc. Przy tych wymiarach jest to prawie zawsze błędny ruch: więcej energii poszerza ślad, przypala krawędzie modułów i zmniejsza kontrast między komórką pełną a pustą, pogarszając dokładnie to, co chciało się poprawić. Czynnikiem decydującym o tym, czy kod DataMatrix z komórką poniżej pół milimetra jest czytelny — lub czy linia tekstu o wysokości kilkuset mikronów pozostaje ostra — nie jest liczba watów, lecz wielkość plamki, czyli ogniskowa i optyka skanująca.
Dlaczego to nie waty decydują o mikrograwerowaniu
Moc reguluje, ile energii dociera do materiału w jednostce czasu: służy do ustalenia kontrastu, głębokości i prędkości procesu, ale nie finezji śladu. Minimalny detal, który laser może zapisać, jest określony przez średnicę punktu ogniskowego: przy tej samej plamce zwiększenie mocy poszerza faktycznie obrabiany obszar — strefę wpływu ciepła, rozmycie modułów — a nie czyni go subtelniejszym. Na narzędziu dąży się ponadto do jak najmniejszego ubytku materiału, aby nie osłabić krawędzi tnącej ani nie naruszyć powłoki: celem jest maksymalny kontrast przy minimalnej fluencji. Mikrograwerowanie jest zatem przede wszystkim problemem rozdzielczości optycznej, a nie energii.
Plamka, ogniskowa i pole: zależność rządząca rozdzielczością
Plamka jest tym mniejsza, im krótsza jest długość fali i ogniskowa optyki oraz im szersza jest wiązka wchodząca do soczewki. Jest to zależność o sumie zerowej z polem pracy: krótka ogniskowa skupia wiązkę w małej plamce o dużej gęstości, idealnej do drobnego detalu, ale zawęża pole oznakowania i zmniejsza głębię ostrości; długa ogniskowa pokrywa szerokie pole, lecz z większą plamką. Soczewki telecentryczne utrzymują wiązkę prostopadle na całym polu, z jednolitą plamką od środka do krawędzi — cenny warunek przy oznakowaniu na bardzo małych powierzchniach. Kto chce zgłębić związek między odległością ogniskową a głębią ostrości, znajdzie tu pełny obraz.
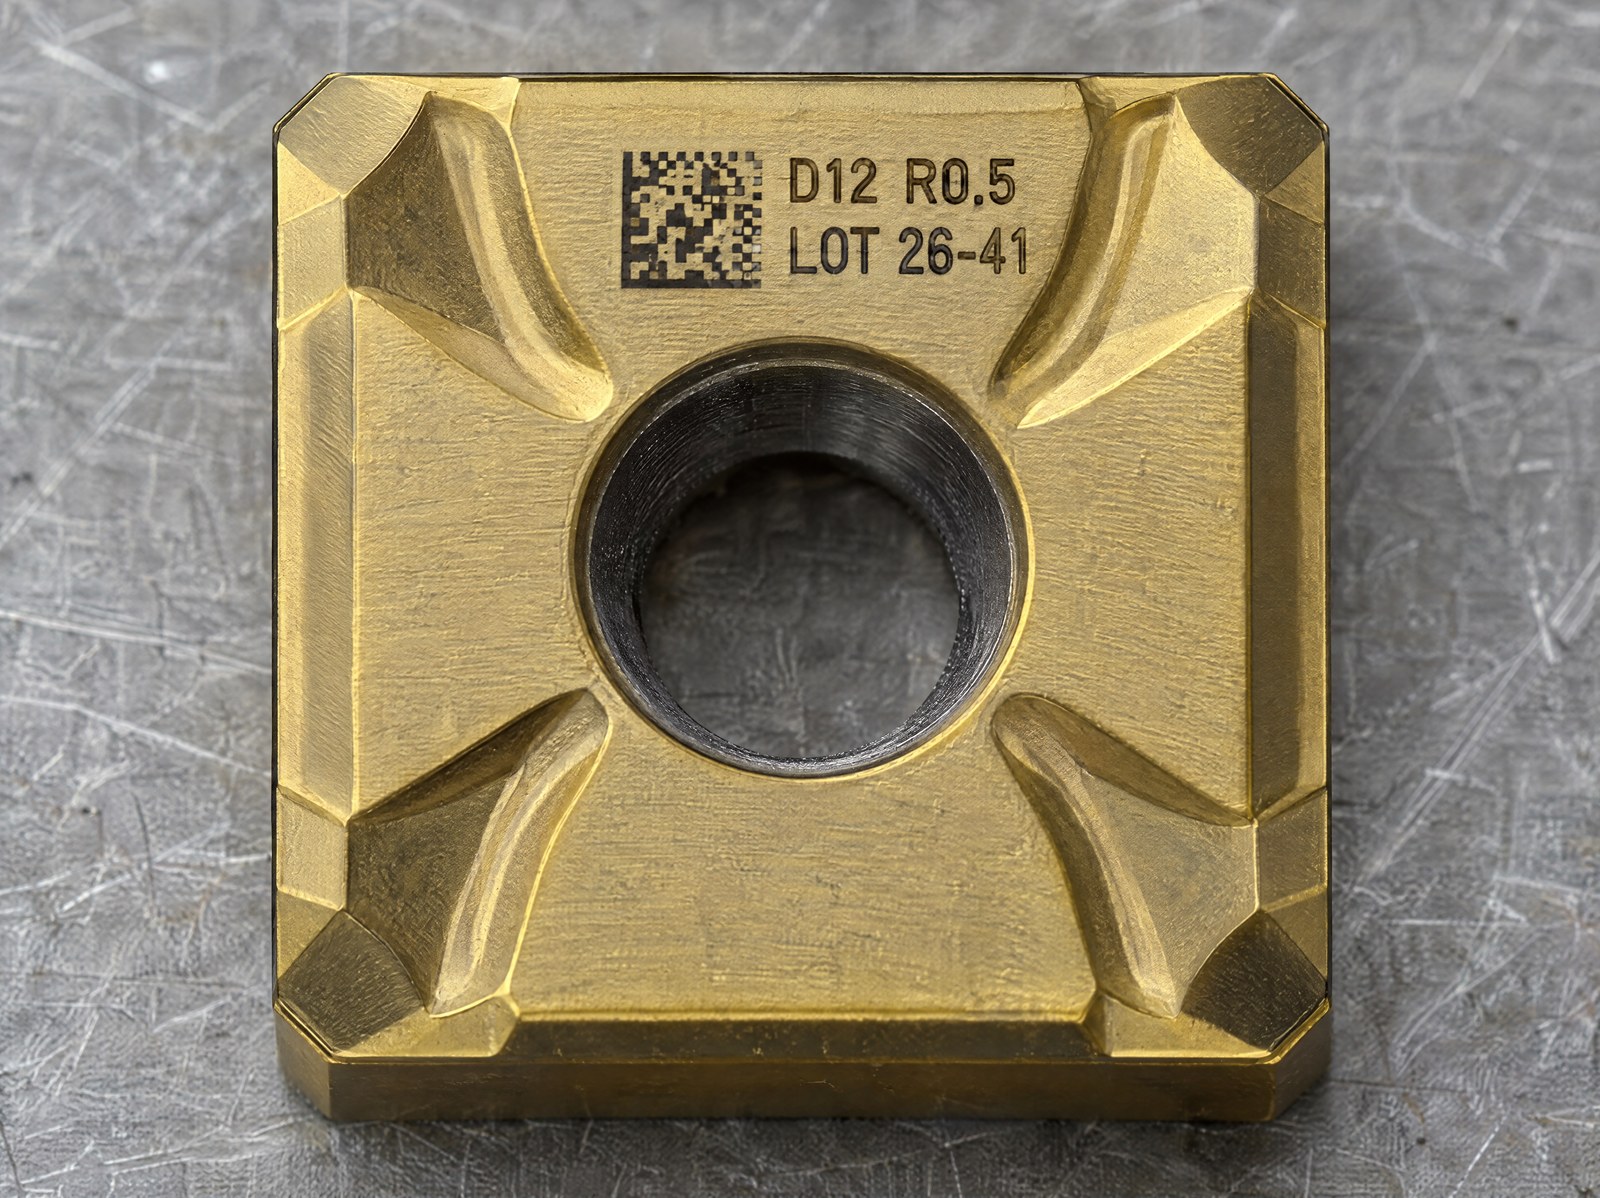
Punkt operacyjny jest właśnie taki: na płytce lub na chwycie frezu pole użyteczne jest bardzo małe, więc można wybrać optykę o krótkiej ogniskowej i wąskim polu, uzyskując drobną plamkę. Dźwignią jest optyka, a nie zasilanie.
Minimalna grubość linii i komórka DataMatrix
Minimalna grubość linii pokrywa się w praktyce z wielkością plamki powiększoną o rozszerzenie procesowe: poniżej tej wartości nie da się zejść, niezależnie od użytej mocy. Dla kodu DataMatrix obowiązuje to samo rozumowanie w odniesieniu do każdej pojedynczej komórki: aby kod był rozpoznawalny zarówno przy oznakowaniu, jak i przy odczycie, moduł musi pozostać wyraźnie większy od plamki, tak by komórka pełna i pusta były jednoznacznie rozróżnialne. Gdy komórka schodzi poniżej pół milimetra, margines między plamką a modułem staje się cieńszy i cierpi na tym jakość kodu. Reguła procesowa polega na takim zwymiarowaniu kodu, aby każdy moduł odpowiadał więcej niż jednej plamce, nigdy tylko jednej: jeśli brakuje miejsca, albo zmniejsza się plamkę — krótsza ogniskowa lub krótsza długość fali — albo redukuje się ilość kodowanych danych, by pozostawić większe komórki.
Odpowiednie kroje pisma do mikrograwerowania
Poniżej milimetra wybór typograficzny waży tyle, co parametry lasera. Sprawdzają się kroje o jednolitej grubości kreski, w których każda linia ma tę samą szerokość co plamka, a wynik jest przewidywalny; należy unikać krojów szeryfowych oraz o dużym kontraście między grubymi a cienkimi kreskami, ponieważ delikatne kreski znikają, gdy tylko zejdą poniżej wielkości plamki. Warto preferować otwarte oczka liter i dużą wysokość x, aby litery nie zamykały się w jednolitą plamę. A przede wszystkim krótki tekst: partia i numer seryjny, a nie rozbudowane opisy. Mniej znaków oznacza, że każdy jest większy, a więc bardziej czytelny — zarówno dla oka, jak i dla OCR.
Kiedy potrzebny jest UV 355 nm
Dopóki powierzchnia na to pozwala, źródło światłowodowe 1064 nm rozwiązuje zdecydowaną większość oznakowań na narzędziach. Jednak gdy to sama plamka staje się wąskim gardłem — najmniejsza komórka, najcieńsza linia — do gry wchodzi długość fali. Przy 355 nm wiązka skupia się w mniejszej plamce niż przy 1064 nm przy tej samej optyce, ponieważ minimalna średnica plamki skaluje się z długością fali. Ponadto oddziaływanie UV z materiałem jest wyraźnie „zimne”, z ograniczonym wkładem cieplnym: zaleta na wrażliwych powłokach i delikatnych krawędziach tnących. UV pozostaje wyborem zarezerwowanym dla najbardziej ekstremalnego detalu i delikatnych materiałów, a nie rozwiązaniem pierwszego wyboru.
| Parametr | Światłowód 1064 nm | UV 355 nm |
|---|---|---|
| Długość fali | 1064 nm | 355 nm |
| Minimalna skupialna plamka | Większa | Mniejsza |
| Wkład cieplny na krawędzi | Większy | Ograniczony |
| Rola w mikrograwerowaniu | Standard w większości przypadków | Najbardziej ekstremalny detal i delikatne materiały |
Grading w linii, weryfikacja w laboratorium: dwie różne kontrole
Gdy doprowadza się kod do granicy jego wymiaru, trzeba wiedzieć, czy jest on rzeczywiście czytelny — a dwie dostępne kontrole odpowiadają na różne pytania. Grading ocenia jakość kodu według znormalizowanej skali (ISO/IEC 15415 dla kodów 2D, AIM DPM dla oznakowania bezpośredniego na detalu) i może być wykonywany w linii za pomocą systemu wizyjnego, przyznając ocenę każdemu przechodzącemu detalowi. Weryfikacja to co innego: wymaga kontrolowanych warunków laboratoryjnych — skalibrowanego oświetlenia, optyki i przyrządu — i certyfikuje zgodność w sposób powtarzalny. Nie jest to kontrola liniowa. Na kodach mikrograwerowanych rozróżnienie to ma znaczenie decydujące: DataMatrix, który uzyskuje akceptowalny grading w linii, może wymagać weryfikacji laboratoryjnej, aby potwierdzić, że osiąga stopień wymagany przez klienta. Różnica między odczytem, gradingiem a weryfikacją to punkt, w którym nie wolno się mylić.
Kiedy warto zachować tylko kod (i dla kogo jest on przeznaczony)
Jest punkt, w którym tekst i kod 2D rywalizują o te same nieliczne milimetry kwadratowe. Gdy moduł kodu DataMatrix jest już bliski granicy plamki, dodanie czytelnej linii tekstu zmusza albo do powiększenia obszaru kodu — miejsca, którego na płytce nie ma — albo do zredukowania obu poniżej progu niezawodności. W takich przypadkach poprawnym wyborem inżynierskim jest rezygnacja z tekstu otwartego i zachowanie samego kodu DataMatrix, który zawiera partię, numer seryjny i kod detalu w odcisku, jaki skaner rozpoznaje lepiej niż oko. Tekst zachowuje się tylko wtedy, gdy operator musi go odczytać bez przyrządu.
Mikrograwerowanie zoptymalizowane pod plamkę jest przeznaczone dla tych, którzy znakują płytki, frezy i drobne elementy tnące z wymogami identyfikowalności na małych powierzchniach, gdzie oznakowanie frezów i narzędzi musi pozostać czytelne po powłokach i zużyciu. Nie trzeba dążyć do najmniejszej plamki ani do UV, gdy powierzchnia jest szeroka, a standardowy światłowód już rozwiązuje kod z zapasem: w takich przypadkach komplikuje się proces bez zysku. Ale gdy powierzchnia do oznakowania jest maleńka, a kod musi wytrzymać odczyt i grading, czynnikiem, nad którym należy pracować, jest plamka — ogniskowa i optyka — a nie waty.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.