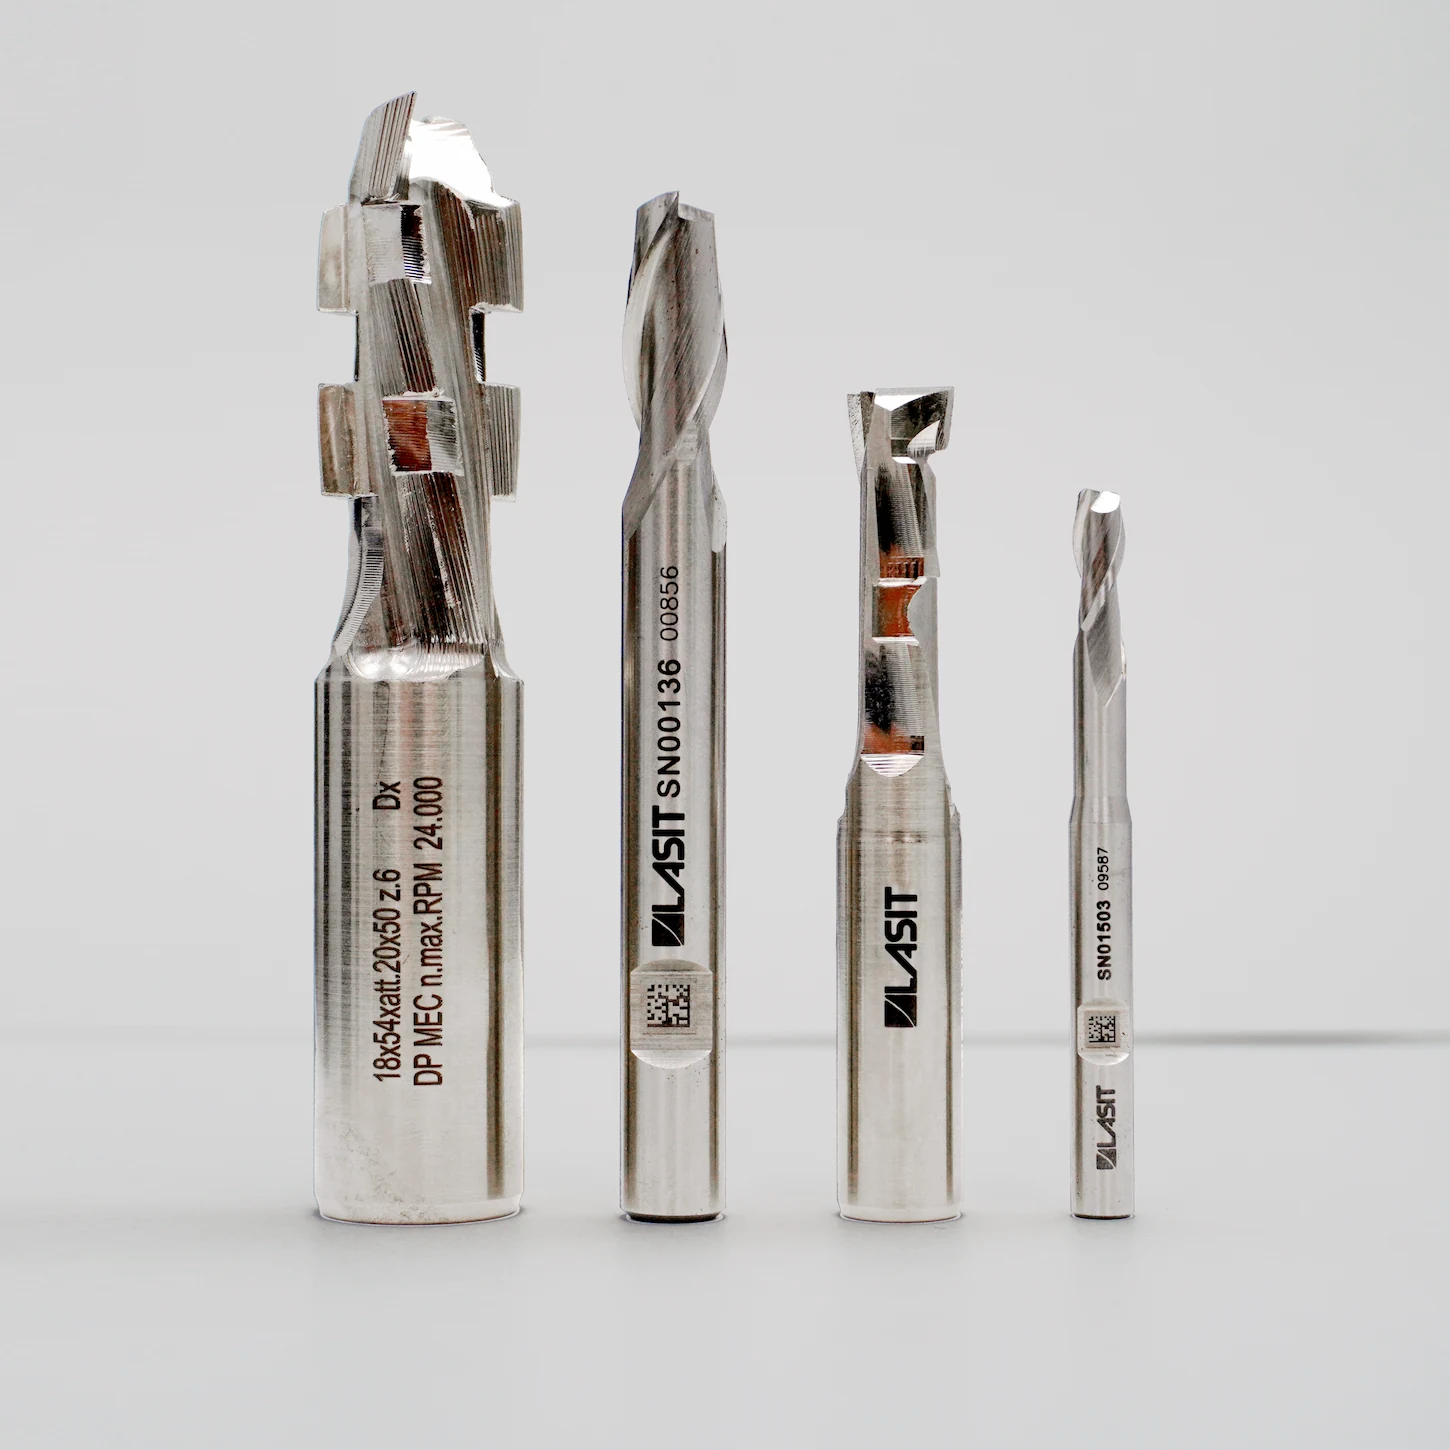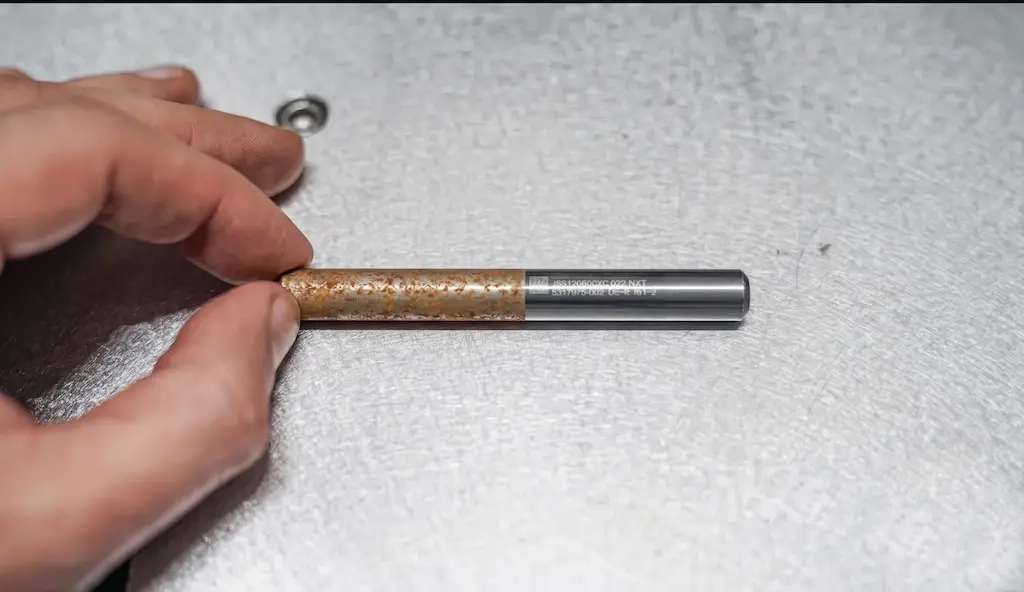
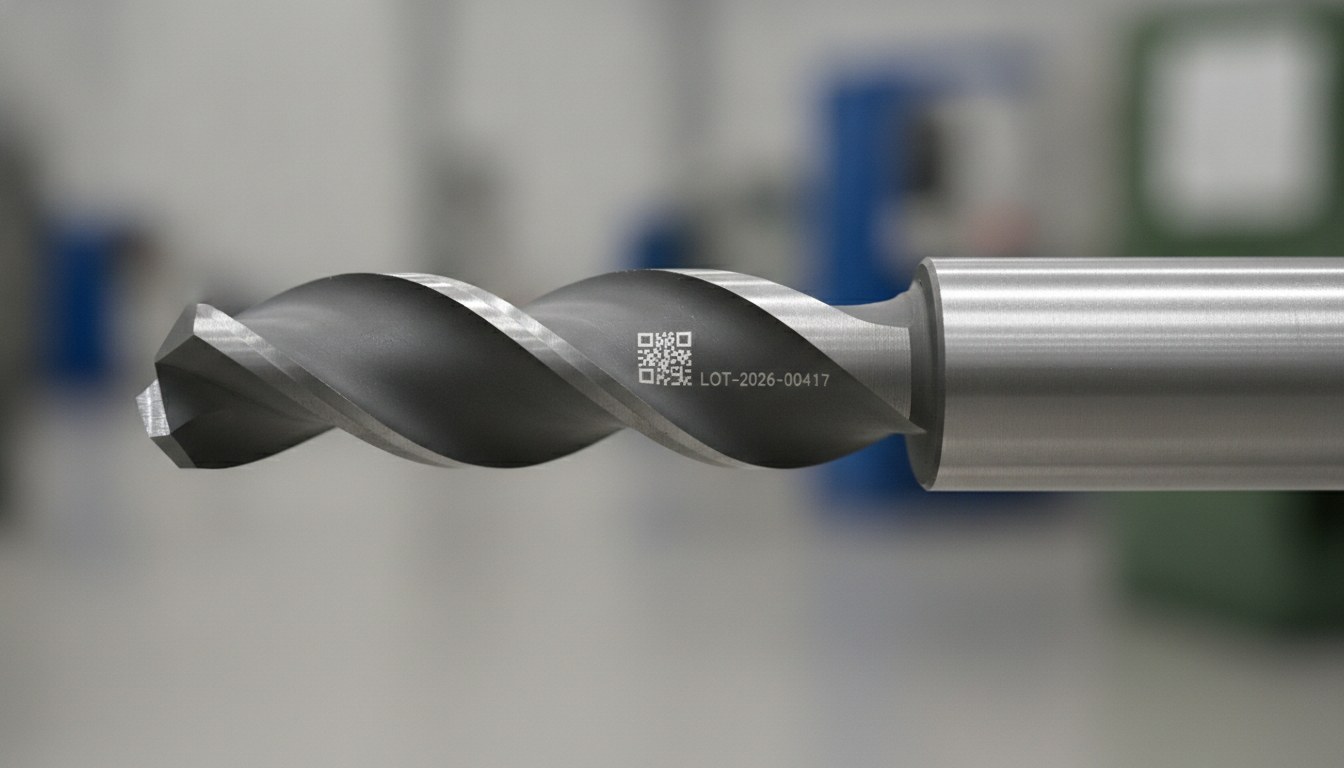
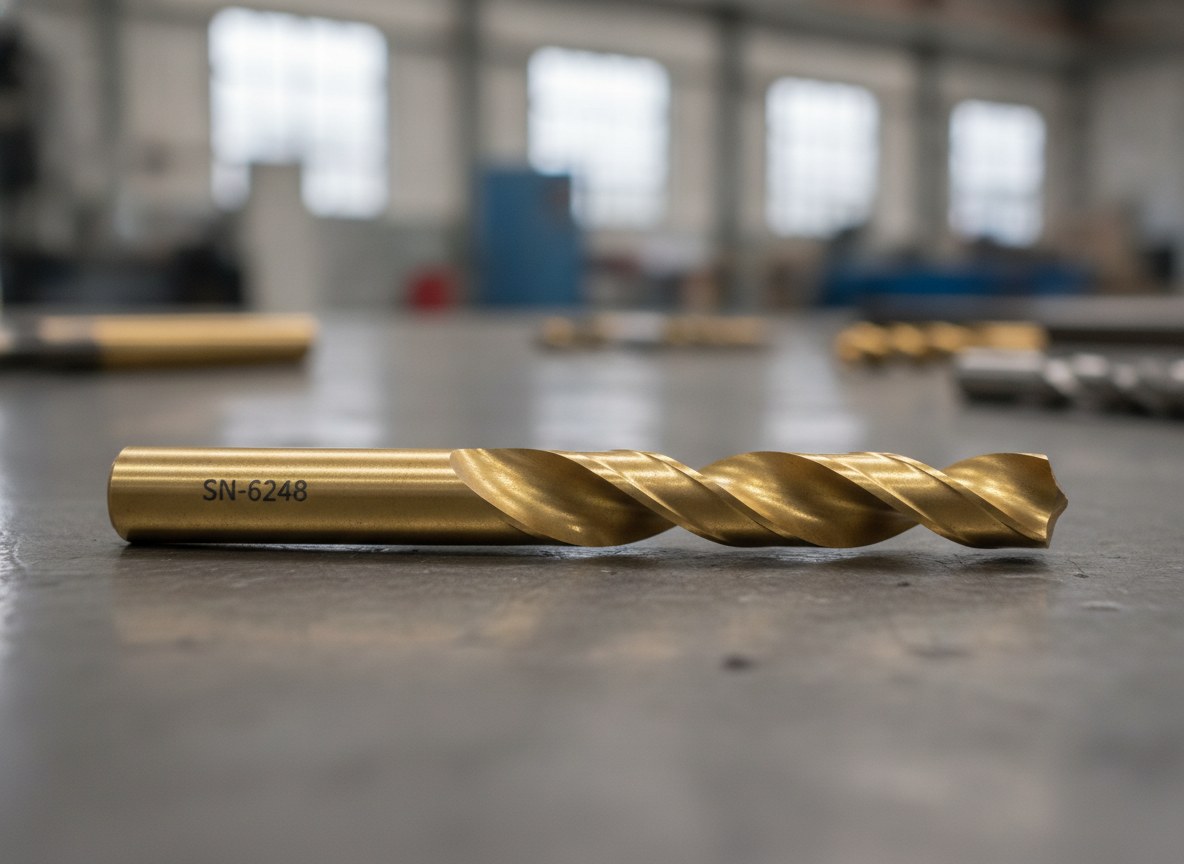
Producenci narzędzi skrawających, frezów, wierteł, gwintowników i matryc dobrze znają ostatnią operację cyklu: znakowanie kodów, logo, partii i numerów seryjnych na potrzeby identyfikowalności. Na tych elementach znakowanie następuje jednak wtedy, gdy detal jest już zahartowany — często powyżej 60 HRC, przy stalach szybkotnących osiągających 62-66 HRC — a w wielu przypadkach jest on również pokryty warstwą PVD z azotku tytanu (TiN) lub powłokami analogicznymi. To warunki, w których skoncentrowana energia wiązki laserowej styka się z najbardziej delikatnym materiałem, jaki może napotkać.
Problem polega na tym, że znakowanie może przejść kontrolę czytelności, a jednocześnie wprowadzić niewidoczną wadę pod powierzchnią. Źle kontrolowany wkład cieplny na stali martenzytycznej powoduje lokalne odpuszczanie, naprężenia własne, a w najgorszych przypadkach mikropęknięcia, które biorą początek właśnie od krawędzi znaków. Na narzędziu pracującym w warunkach zmęczeniowych, przy obciążeniach cyklicznych i naprężonych ostrzach, to miejsce staje się punktem inicjacji.
Dlatego na stalach hartowanych i powlekanych kryterium jakości nie może kończyć się na czytelności kodu: musi obejmować integralność metalurgiczną strefy znakowanej. A integralnością steruje się za pomocą dwóch konkretnych dźwigni — parametrów procesu oraz położenia znakowania na detalu.
Dlaczego materiał hartowany jest wrażliwy na skoncentrowaną energię
Hartowanie nadaje twardość, przekształcając strukturę stali w martenzyt — fazę twardą, lecz metastabilną. To właśnie ta metastabilność czyni ją wrażliwą na ciepło: wystarczy lokalnie nagrzać materiał powyżej jego temperatury odpuszczania, by martenzyt uległ przemianie, z ograniczonym, lecz realnym spadkiem twardości w strefie wpływu ciepła.
Gdy energia wiązki jest skoncentrowana w krótkim czasie i na małej powierzchni, gradient termiczny między punktem naświetlonym a otaczającym materiałem jest stromy. Następujące po tym szybkie chłodzenie pozostawia rozciągające naprężenia własne — najniebezpieczniejsze, ponieważ sumując się z obciążeniami eksploatacyjnymi obniżają próg inicjacji pęknięć. Na stalach bardzo twardych, z natury mało ciągliwych, margines jest niewielki: ta sama właściwość, która czyni narzędzie odpornym na zużycie, sprawia, że słabo toleruje ono lokalne obciążenia.
To jest powód, dla którego znakowanie stali hartowanej wymaga innej logiki niż stosowana na stali miękkiej czy na stali nierdzewnej wyżarzonej: nie chodzi o to, by „pisać więcej”, lecz by dostarczyć materiałowi jak najmniej energii dla uzyskania niezbędnego kontrastu.
Powłoka PVD/TiN: kilka mikronów, które zmieniają wszystko
Powłoki PVD, takie jak azotek tytanu, mają grubość rzędu kilku mikronów i twardość wyższą od podłoża. Zostały zaprojektowane, by zmniejszać tarcie i zużycie ostrza, a nie by wytrzymywać punktowy szok termiczny. Zbyt energetyczny impuls może przepalić powłokę, zmienić jej barwę na krawędziach znakowania lub, co gorsza, zainicjować jej lokalną delaminację — odspojenie warstwy od podłoża.
Na materiale powlekanym istnieją dwie uzasadnione drogi. Kontrast można uzyskać, oddziałując bardzo niską energią bezpośrednio na warstwę i zmieniając jej właściwości optyczne bez jej usuwania; albo można w kontrolowany sposób usunąć powłokę w miejscu znaków, wykorzystując kontrast między warstwą a podłożem. W obu przypadkach słowem kluczowym jest kontrola: okno procesu na kilku mikronach jest wąskie i trzeba je znaleźć na rzeczywistej powłoce, a nie na próbce nominalnej.
Niska gęstość energii i wielokrotne przejścia: rozłożenie energii
Strategia chroniąca integralność metalurgiczną jest sprzeczna z instynktem „dociskania” mocy: pracuje się przy niskiej gęstości energii, czyli z małą energią na jednostkę powierzchni przy każdym impulsie, i buduje się znakowanie kilkoma lekkimi przejściami zamiast jednym intensywnym. Całkowita energia potrzebna do uzyskania kontrastu zostaje w ten sposób rozłożona w czasie, dając ciepłu możliwość rozproszenia się między jednym a drugim przejściem i redukując szczyt termiczny inicjujący odpuszczanie.
Fluencja na przejście Strefa wpływu ciepła Niska fluencja, wiele przejśćTo podejście opiera się na naturze źródła. Źródła MOPA, z regulowanym czasem trwania impulsu, pozwalają wybrać krótkie impulsy, które mniej nagrzewają materiał; włókno 1064 nm pozostaje punktem odniesienia dla metali, natomiast źródła impulsów ultrakrótkich w zakresie pikosekund sprowadzają wkład cieplny do poziomu pomijalnego, idealnego tam, gdzie strefa wpływu ciepła musi być ograniczona do minimum. Zależność między mocą, czasem trwania impulsu i efektem na materiale jest sednem zagadnienia: warto ją zgłębić szczegółowo w temacie mocy lasera i czasu trwania impulsu.
Wyżarzanie czy ablacja: dwa sposoby uzyskania kontrastu, dwa bilanse cieplne
Na stali ciemne znakowanie przez wyżarzanie powstaje z kontrolowanego utleniania powierzchniowego: nie usuwa materiału, ale z definicji wprowadza ciepło i dlatego jest to tryb wymagający największej uwagi na materiale hartowanym. Ablacja o niskiej gęstości energii, przeciwnie, oddziałuje na minimalną grubość powierzchni krótkimi impulsami, ograniczając masowy wkład cieplny, lecz generując lekką topografię.
| Aspekt | Wyżarzanie (utlenianie) | Ablacja o niskiej gęstości energii |
|---|---|---|
| Usuwanie materiału | Brak | Minimalna warstwa powierzchniowa |
| Lokalny wkład cieplny | Wyższy | Ograniczony dzięki krótkim impulsom |
| Wpływ na powłokę PVD/TiN | Ryzyko zmiany barwy | Ryzyko delaminacji przy wysokiej energii |
| Uzyskany kontrast | Ciemny odcień z utleniania | Topografia powierzchni |
Nie istnieje wybór słuszny w sposób absolutny: zależy on od twardości, obecności i rodzaju powłoki, od potrzeby kodu o niskim reliefie lub powierzchni nienaruszonej w dotyku. Zasada praktyczna to sprawdzenie rzeczywistego efektu za pomocą zgładu metalograficznego i pomiaru mikrotwardości w strefie znakowanej, a nie zdanie się na wygląd wizualny kodu.
Gdzie można znakować, a gdzie nie: odczytanie geometrii narzędzia
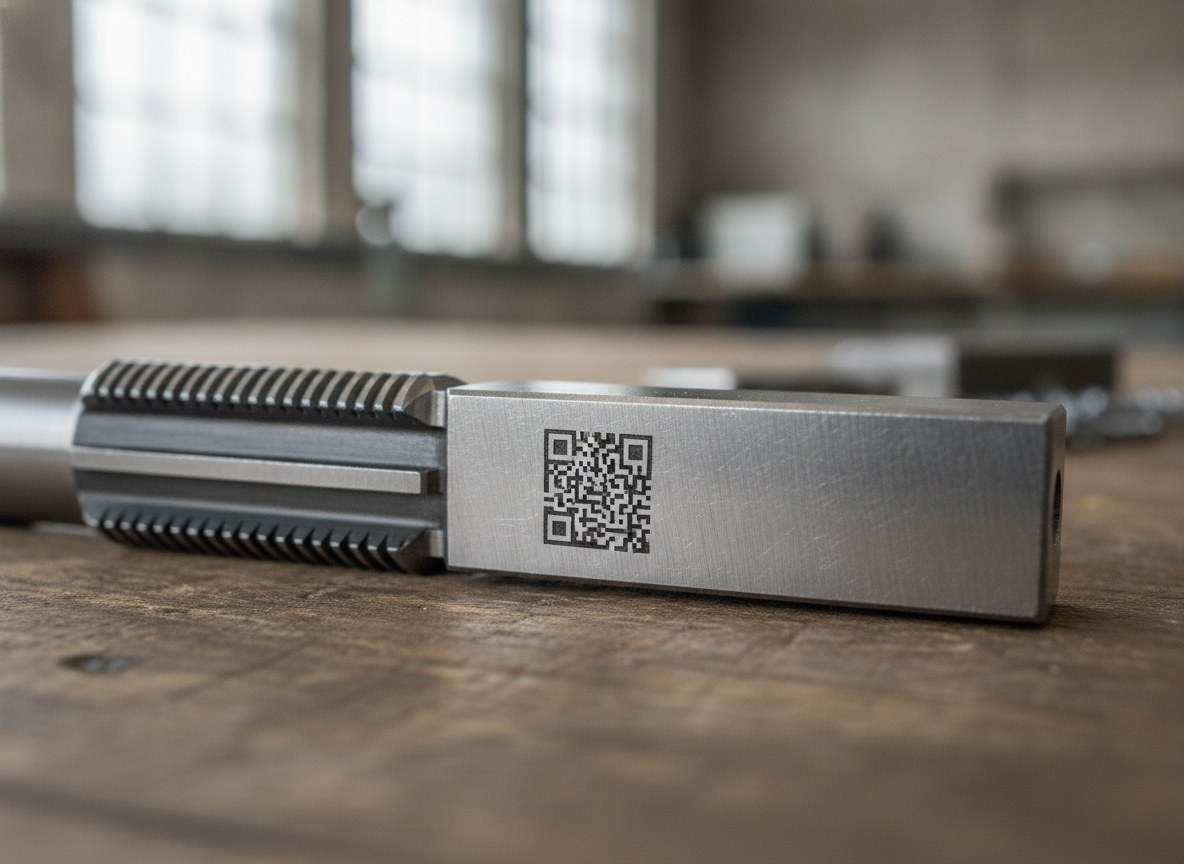
Położenie znakowania jest dźwignią integralności w takim samym stopniu jak parametry. Na narzędziu istnieją strefy, w których lekka zmiana powierzchni jest nieistotna, oraz strefy, w których jest ona nie do przyjęcia. Chwyt, płaskie powierzchnie niefunkcjonalne oraz nieobciążone części korpusu to naturalne obszary dla kodów i numerów seryjnych. Ostrza, promienie zaokrągleń, rowki wiórowe i każda powierzchnia poddana obciążeniu lub koncentracji naprężeń należy natomiast omijać: to tam mikropęknięcie lub naprężenie własne znajdują najgorszy punkt inicjacji.
Dotyczy to również znakowania frezów i narzędzi skrawających, gdzie pokusę umieszczenia kodu w najwygodniejszym do załadunku miejscu należy zrównoważyć z mapą naprężeń detalu. To decyzja, która rzadko należy wyłącznie do osoby ustawiającej maszynę: obejmuje funkcjonalną geometrię narzędzia.
Jak waliduje się znakowanie na materiale hartowanym
Na tych materiałach walidacja nie jest krokiem formalnym. Przed wdrożeniem cyklu do produkcji warto oznakować rzeczywiste próbki — ta sama stal, ta sama twardość, ta sama powłoka — i przekazać je do laboratorium na kontrolę wykraczającą poza odczyt kodu: zgład metalograficzny do obserwacji strefy wpływu ciepła, pomiar mikrotwardości do ujęcia liczbowego ewentualnego odpuszczania oraz kontrola czytelności i gradingu kodu na linii. To jedyny sposób, by wiedzieć, czy wybrane okno procesu naprawdę chroni integralność detalu.
Kiedy ma to sens i kiedy uzgodnić położenie z działem technicznym
Znakowanie laserowe o niskiej gęstości energii jest najbardziej racjonalnym wyborem, gdy trzeba trwale identyfikować narzędzia hartowane i powlekane, bez mechanicznych punktów inicjacji charakterystycznych dla wybijania lub mikroudarowego znakowania i bez materiałów eksploatacyjnych. Na stalach bardzo twardych i na powłokach PVD jest to często jedyna droga do uzyskania trwałego kodu bez naruszenia funkcji detalu.
Nie jest to natomiast decyzja, którą należy podejmować, izolując samo znakowanie. Gdy element pracuje w warunkach zmęczeniowych, gdy marginesy bezpieczeństwa są wąskie lub gdy dostępna powierzchnia zmusza do zbliżenia się do ostrza lub do krytycznego promienia, położenie i tryb należy uzgodnić z działem technicznym oraz z osobami znającymi mapę naprężeń. W takich przypadkach pytanie nie brzmi już „czy kod jest czytelny?”, lecz „gdzie i jak możemy znakować, nie odbierając narzędziu żywotności?”. To ten sam tok rozumowania, który kieruje wyborem znakowarki dla warsztatu mechanicznego: technologia służy procesowi, a nie odwrotnie.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.