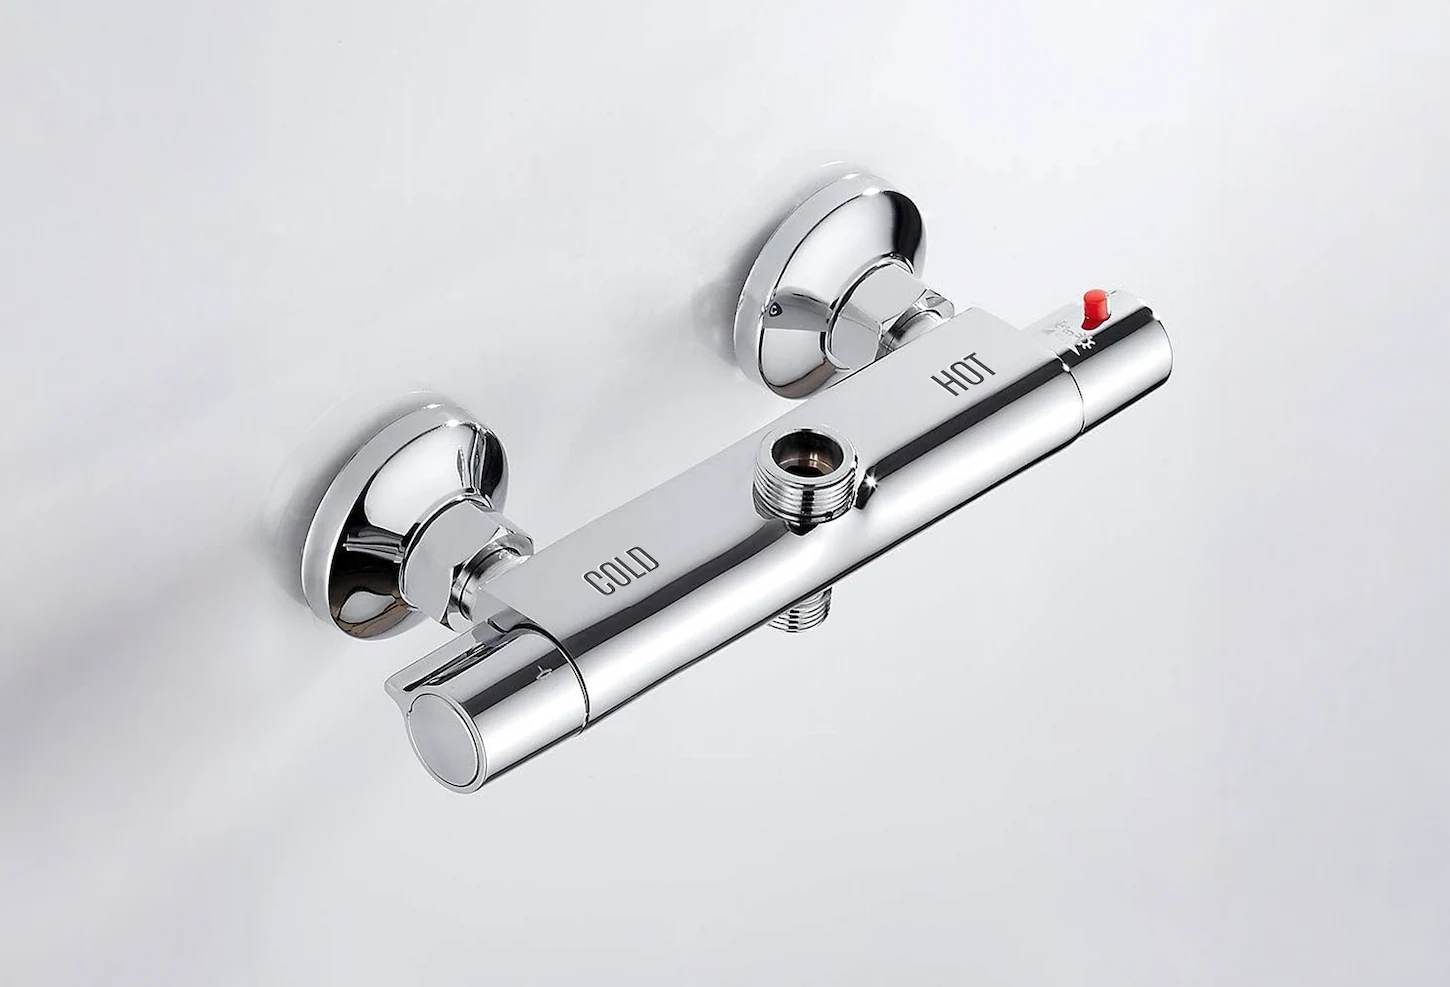
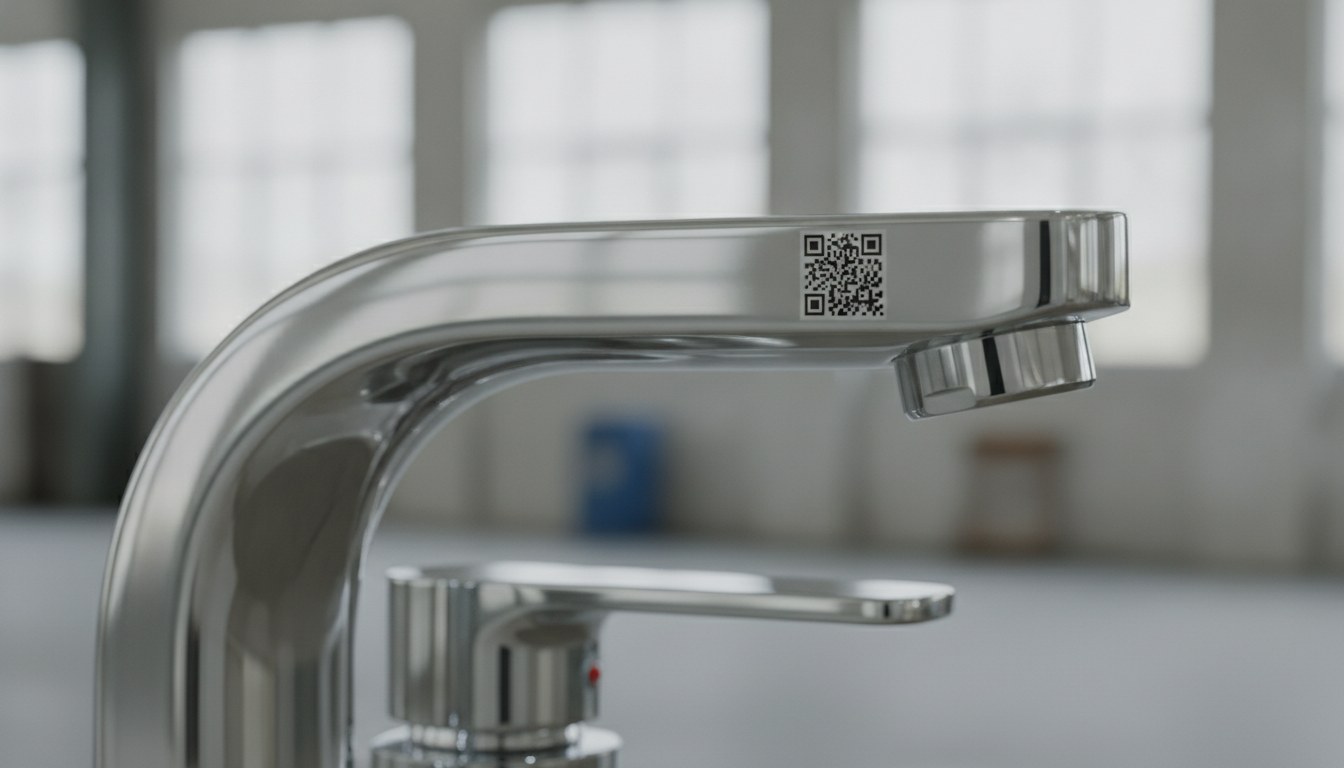
Producenci armatury z mosiądzu chromowanego lub niklowanego znają niewygodną pozycję znakowania: to ostatnia operacja cyklu, trafia na element już wykończony i wypolerowany, a zarazem jest tym, co klient widzi jako pierwsze. Musi zawierać znak firmowy, oznaczenia partii i — coraz częściej — kod DataMatrix do identyfikowalności, nie niszcząc przy tym lustrzanej powierzchni. Istnieje jednak problem mniej oczywisty i bardziej podstępny: na armaturze znakowanie jest też potencjalnym zarzewiem korozji.
Powłoka galwaniczna to nie tylko wykończenie estetyczne: to bariera chroniąca leżący pod spodem mosiądz. Za każdym razem, gdy wiązka dotyka tej powierzchni, pytanie inżyniera jakości brzmi nie tylko „czy jest dobrze czytelne?”, ale „czy otwieram nieciągłość w powłoce, która za kilka miesięcy stanie się punktem korozji wżerowej?”. Znakowanie chromowanego mosiądzu bez naruszenia powłoki galwanicznej to przede wszystkim kwestia kontroli energii i wyboru właściwego momentu w cyklu produkcyjnym.
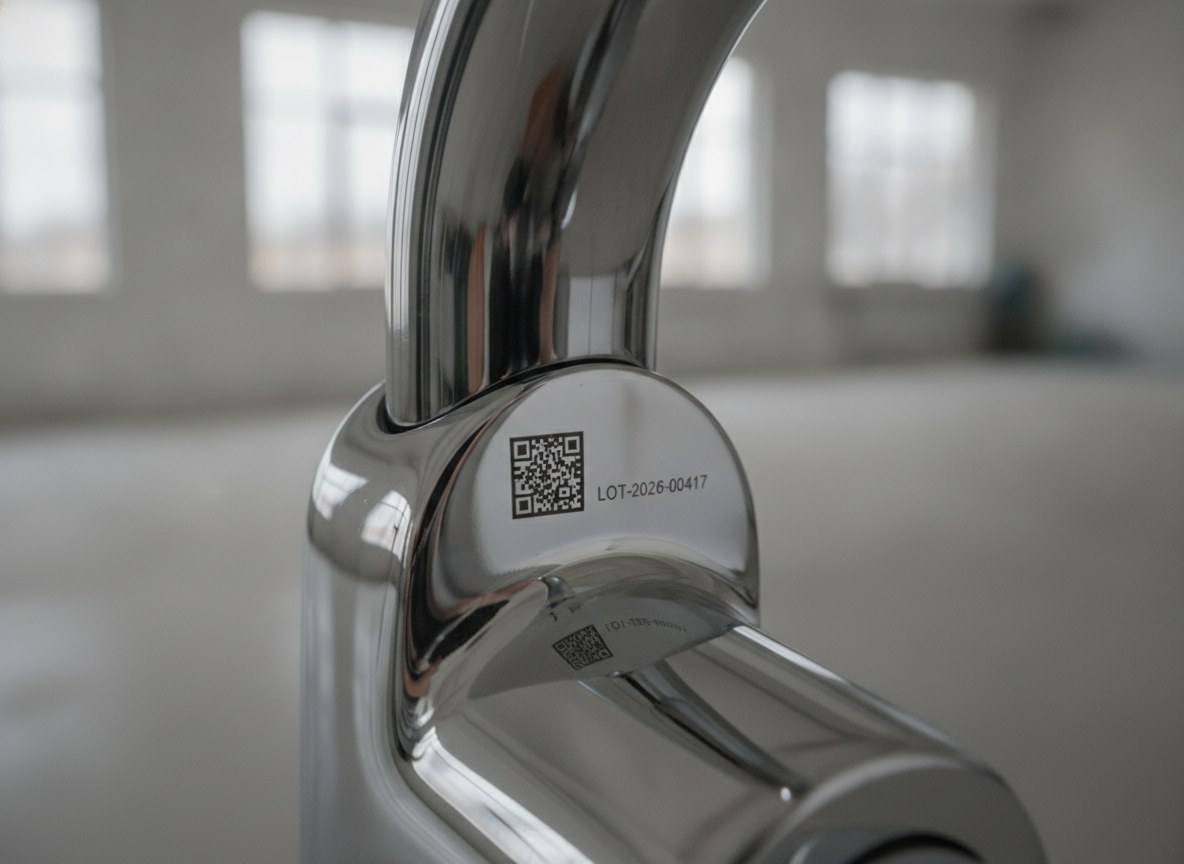
Prawidłowe znakowanie tych elementów rodzi się z trzech połączonych decyzji: kiedy znakować względem procesu galwanicznego, z jaką energią pracować oraz jak wykazać — przed wdrożeniem do produkcji — że powłoka wytrzymuje.
Struktura powłoki i dlaczego znakowanie może zainicjować korozję
Element armatury chromowanej to warstwowa struktura: podłoże z mosiądzu, jedna lub kilka warstw niklu, a na wierzchu film dekoracyjnego chromu. Nikiel wykonuje ciężką pracę ochrony i wyrównywania; chrom, bardzo twardy i cienki, nadaje wykończenie, odporność na zarysowania i kolor. To układ barierowy: dopóki warstwy pozostają ciągłe, mosiądz nie ma kontaktu ze środowiskiem zewnętrznym.
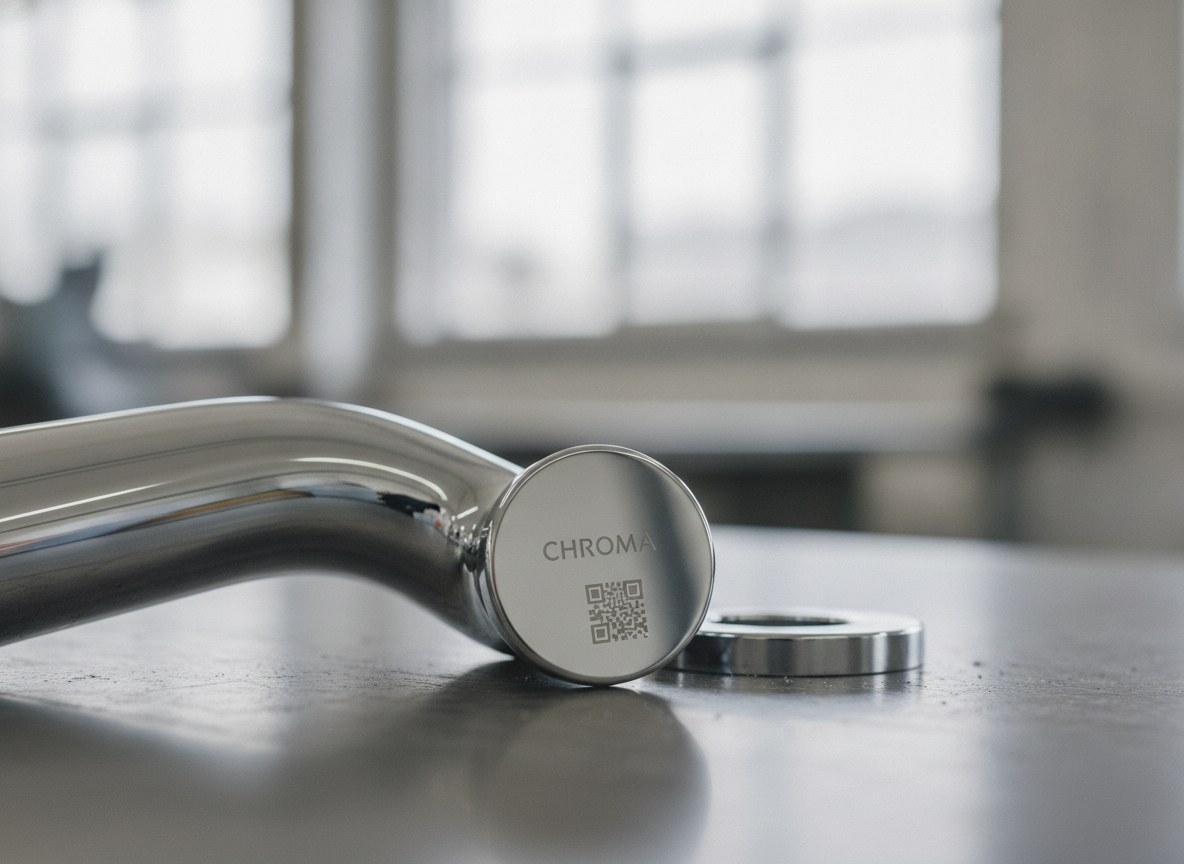
Znakowanie wchodzi w konflikt z tą logiką, gdy usuwa materiał. Jeśli wiązka odparowuje chrom i narusza nikiel aż do odsłonięcia mosiądzu, tworzy nieciągłość w powłoce: w tym miejscu powłoka już nie chroni, a w obecności wilgoci i chlorków dochodzi do korozji miejscowej. Sprawę pogarsza ogniwo galwaniczne między różnymi metalami — niklem, chromem i mosiądzem odsłoniętymi razem wewnątrz mikrokrateru — które przyspiesza zjawisko. Zbyt agresywne znakowanie to nie tylko brak elegancji: to wada funkcjonalna, która ujawnia się kilka tygodni po wysyłce.
Znakowanie przed czy po procesie galwanicznym: dwie drogi, dwa kompromisy
Pierwsza droga to znakowanie surowego elementu, przed powlekaniem, i pozostawienie warstwom galwanicznym pokrycia znaku. Zaletą jest wyraźna przewaga pod względem korozji: znakowanie pozostaje zaplombowane pod powłoką, która na całej widocznej powierzchni pozostaje ciągła. Ceną jest elastyczność i ostrość: typowe wyrównywanie kąpieli galwanicznej łagodzi krawędzie, a na kodzie DataMatrix oznacza to mniej wyraźne komórki; ponadto każdy element trzeba wyznakować na początku, zanim jeszcze znane są partia i miejsce przeznaczenia.
| Aspekt | Znakowanie przed procesem galwanicznym | Znakowanie po procesie galwanicznym |
|---|---|---|
| Integralność powłoki | Znak zaplombowany pod powłoką, bariera ciągła | Do kontroli: możliwa nieciągłość w powłoce |
| Elastyczność i serializacja | Powiązana z surowym elementem, na początku cyklu | Umożliwia numery seryjne i partie nadawane na końcu linii |
| Ostrość kodu | Krawędzie złagodzone przez wyrównywanie galwaniczne | Wyraźne krawędzie i dobrze zdefiniowane komórki |
| Ryzyko korozji | Niskie: brak wyłomu na wykończonej powierzchni | Skoncentrowane tutaj: wymaga procesu o niskiej energii |
Druga droga to znakowanie na końcu procesu, na elemencie już chromowanym. Tu zyskuje się wszystko to, co traci się przy tamtym rozwiązaniu: numery seryjne i oznaczenia partii nadawane na końcu linii, wyraźne krawędzie, kody o wysokiej czytelności. W zamian to właśnie tutaj koncentruje się ryzyko: wiązka działa bezpośrednio na barierę ochronną i trzeba ją kontrolować, aby jej nie przebiła. To najczęściej stosowana droga w nowoczesnej armaturze, ponieważ późna serializacja jest często nieodzowna, lecz wymaga starannie dobranego procesu.
Gdy znakowanie odbywa się na końcu procesu i jest funkcjonalne, jakość kodu należy monitorować z taką samą rygorystycznością jak trwałość powłoki. Na linii stosuje się grading kodów dwuwymiarowych zgodnie z normami odniesienia, natomiast właściwa weryfikacja należy do kontrolowanych warunków laboratoryjnych: to dwa odrębne poziomy, jak wyjaśniono w artykule poświęconym różnicy między odczytem, gradingiem a weryfikacją kodów.
Grubość powłoki a margines pracy lasera
Punktem krytycznym jest to, że chrom dekoracyjny to warstwa niezwykle cienka, rzędu ułamków mikrona, nałożona na zdecydowanie grubszą warstwę niklu. Margines, w którym laser musi pracować przy znakowaniu na końcu procesu, jest zatem wąski: wystarczy kilka zbyt energetycznych impulsów, aby przebić chrom, naruszyć nikiel i zbliżyć się do mosiądzu. Nie istnieje jedna wartość odpowiednia dla wszystkich elementów, ponieważ grubość powłok zmienia się wraz z dostawcą galwanicznym i geometrią; dlatego właściwy parametr znajduje się na rzeczywistej próbce, a nie w karcie katalogowej.
Energia impulsu Integralność powłoki niska energia chroni barieręLogika opiera się na pojęciu progu: poniżej pewnego poziomu energii uzyskuje się kontrast dzięki zmianie powierzchniowej, bez usuwania powłoki; powyżej — zaczyna się odparowywanie materiału, a bariera cienieje aż do zerwania. Cała praca nad optymalizacją polega na stabilnym utrzymaniu się poniżej tego progu, z marginesem bezpieczeństwa uwzględniającym tolerancje kąpieli galwanicznej.
Odspojenie i korozja wżerowa: gdy energii jest za dużo
Nadmiar energii nie powoduje tylko usunięcia powłoki. Miejscowy dopływ ciepła może wywołać mikropęknięcia w chromie, który jest twardy, lecz kruchy, i sprzyjać odspojeniu powłoki na krawędziach znaku, w postaci uniesień lub złuszczeń, które z czasem się powiększają. Stamtąd korozja znajduje swoją preferowaną drogę: najpierw korozja wżerowa w odsłoniętych mikrokraterach, następnie postęp pod sąsiednią powłoką, gdzie mosiądz reaguje i napiera na leżący na wierzchu film.
To wada szczególnie zwodnicza, ponieważ podczas kontroli element wygląda idealnie: znakowanie jest czytelne, powierzchnia lśniąca, nikt niczego nie widzi. Problem ujawnia się dopiero po ekspozycji na wilgotne środowisko łazienki i właśnie dlatego ocena znakowania na armaturze nie może kończyć się na wrażeniu bezpośrednim.
Rozwiązania o niskiej energii: wyraźny kontrast na lśniącym tle
Odpowiedzią techniczną jest praca w reżimie niskiej energii, z krótkimi impulsami o wysokiej częstotliwości, które rozkładają działanie na wiele lekkich mikrointerakcji zamiast jednego głębokiego usunięcia materiału. Na tych powłokach źródło światłowodowe MOPA zapewnia niezbędną precyzyjną kontrolę, podobnie jak reżimy pikosekundowe, w których wpływ termiczny na powłokę jest znikomy. Celem nie jest grawerowanie: chodzi o kontrolowaną modyfikację mikrostruktury powierzchniowej, aby uzyskać kontrast bez otwierania bariery. Ci, którzy pracują z armaturą, znajdą pogłębienie tematu w artykule o technologii MOPA w armaturze.
Istnieje też zaleta estetyczna spójna z tym wyborem. Na lustrzanym chromie jasny, satynowy znak uzyskany przez mikroteksturowanie powierzchni odznacza się lepiej niż próba wykonania ciemnego znaku, który na odbiciu miałby tendencję do zanikania w zależności od kąta obserwacji. Jasne znakowanie na lśniącym tle jest zarazem najbardziej czytelne i najmniej inwazyjne, ponieważ pozostaje ograniczone do najbardziej zewnętrznych warstw powłoki.
Sprawdzenie trwałości w mgle solnej przed wdrożeniem do produkcji
Żadnego parametru nie należy kierować do produkcji tylko dlatego, że „wygląda w porządku”. Trwałość wyznakowanej powłoki wykazuje się próbami przyspieszonej korozji na próbkach wyznakowanych tymi samymi parametrami co seria. Próba w obojętnej mgle solnej według ISO 9227 jest ogólnym punktem odniesienia, ale dla dekoracyjnych powłok chromowo-niklowych bardziej surowym i właściwym testem jest CASS (mgła solna kwasowo-octowa z miedzią, ASTM B368), zaprojektowany właśnie do oceny ochrony tych powłok.
W praktyce przygotowuje się kupony i reprezentatywne elementy, znakuje się je kandydującym cyklem, poddaje testowi i ocenia obszar wyznakowany: obecność korozji wżerowej, uniesień powłoki, migracji korozji od krawędzi znaku. Tylko cykl, który przejdzie tę weryfikację na próbkach, można uznać za gotowy do wdrożenia produkcyjnego. To moment, w którym optymalizacja laboratoryjna przestaje być opinią i staje się powtarzalną daną, którą należy zablokować jako parametr produkcyjny.
Dla kogo jest przeznaczone (a dla kogo nie)
To podejście jest przeznaczone dla tych, którzy znakują armaturę i komponenty z mosiądzu chromowanego lub niklowanego na końcu procesu galwanicznego, muszą zapewnić kontrast i czytelność na lśniących powierzchniach, a jednocześnie nie mogą pozwolić, aby znakowanie stało się punktem korozji. To typowa sytuacja tych, którzy nanoszą znak firmowy, numery seryjne i kody identyfikowalności na elementy mające przetrwać lata w wilgotnym środowisku.
Nie jest to natomiast droga obowiązkowa dla tych, którzy mają pełną swobodę znakowania surowego elementu przed powlekaniem i nie mają potrzeby późnej serializacji: w takim przypadku znakowanie na początku i zaplombowanie znaku pod powłoką pozostaje najprostszą opcją pod względem korozji. Nie jest też potrzebne tam, gdzie powłoka nie pełni krytycznej funkcji ochronnej. We wszystkich pozostałych przypadkach reguła praktyczna jest jedna: określić parametr o niskiej energii na rzeczywistej próbce i zwalidować go w mgle solnej przed uruchomieniem produkcji.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.