System Easy Check w bezpieczeństwie motoryzacyjnym
Wskaźniki zużycia tarcz hamulcowych są kluczowym elementem bezpieczeństwa pojazdu, umożliwiając szybką weryfikację stanu tarczy poprzez laserowe oznaczenia wykonane na różnych głębokościach. Technologia ta, zwana Easy Check, umożliwia wizualne określenie poziomu zużycia tarczy.
Wyzwania stojące przed sektorem motoryzacyjnym
Sektor motoryzacyjny stawia szczególne wymagania systemom znakowania laserowego:
- Wysoka produktywność i zoptymalizowane czasy cykli dla linii szybkich
- Pełna integracja z systemami robotów i fabrycznym systemem MES
- Mikrometryczna precyzja głębokości znakowania
- Wielopunktowe znakowanie tarczy o stałej jakości
- Kontrola jakości w czasie rzeczywistym zintegrowana z cyklem produkcyjnym
- Optymalne zarządzanie oparami i pozostałościami po przetwarzaniu
Rozwiązanie technologiczne: Rotopic Laser System
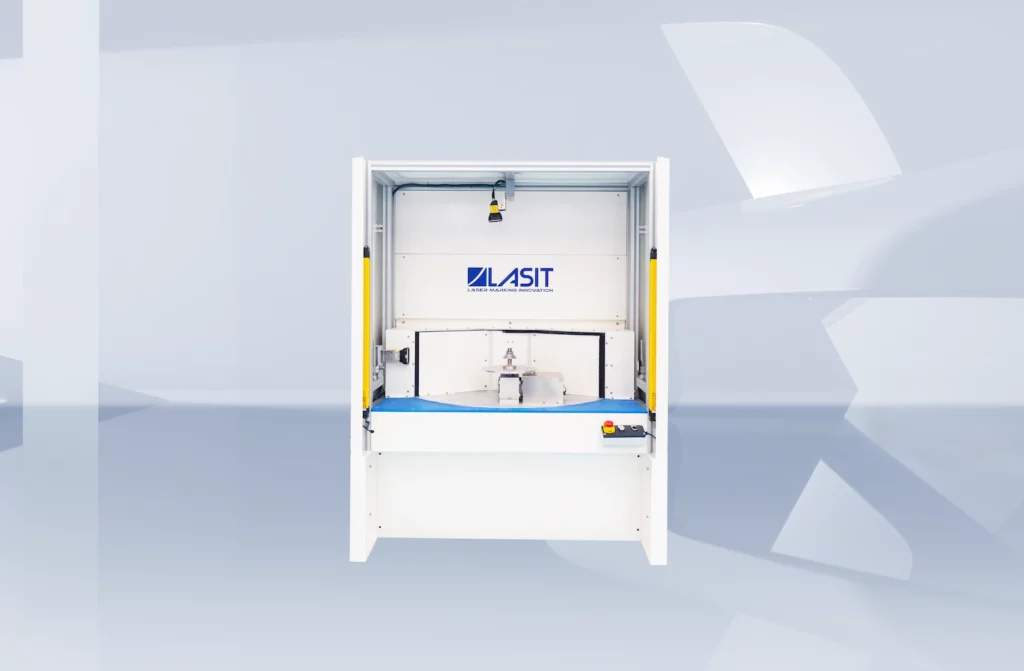
Technologiczną odpowiedzią na te wyzwania jest zintegrowany system łączący mechanikę precyzyjną, zaawansowaną optykę i sterowanie w czasie rzeczywistym. Sercem systemu jest mechaniczny stół obrotowy z trzema stacjami roboczymi, który umożliwia obróbkę w czasie maskowanym.
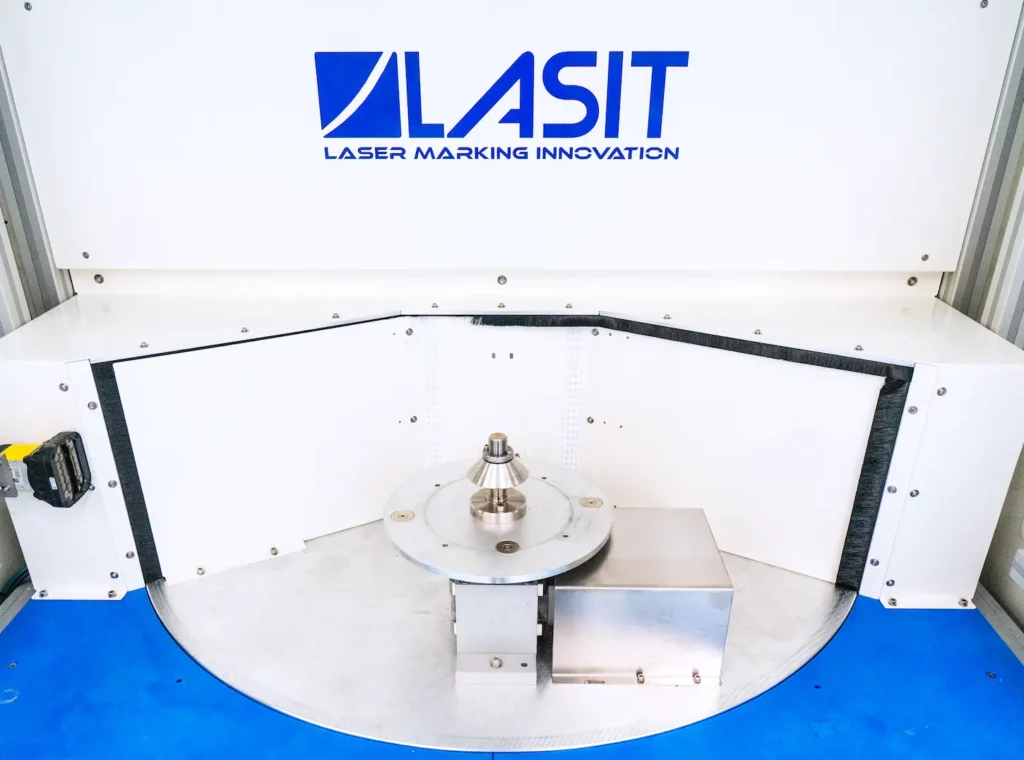
Architektura wielostanowiskowa
- Stacja załadunku/rozładunku:
- Zoptymalizowana dostępność dla integracji robotów
- Czujniki obecności przedmiotu obrabianego z podwójnym sterowaniem
- System szybkiego blokowania tarczy
- Stacja znakowania:
- Automatyczny system centrowania z wizją boczną
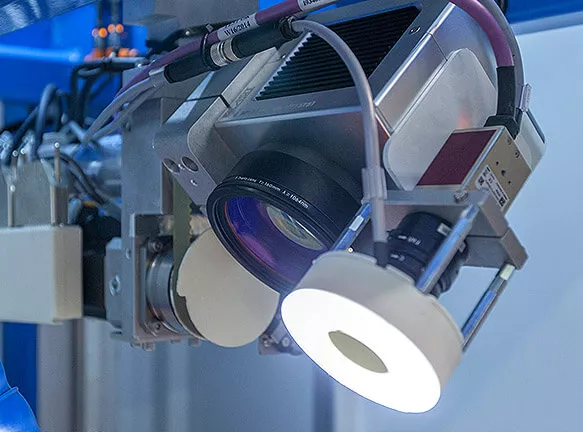
- Zintegrowany oświetlacz optymalizujący kontrast optyczny
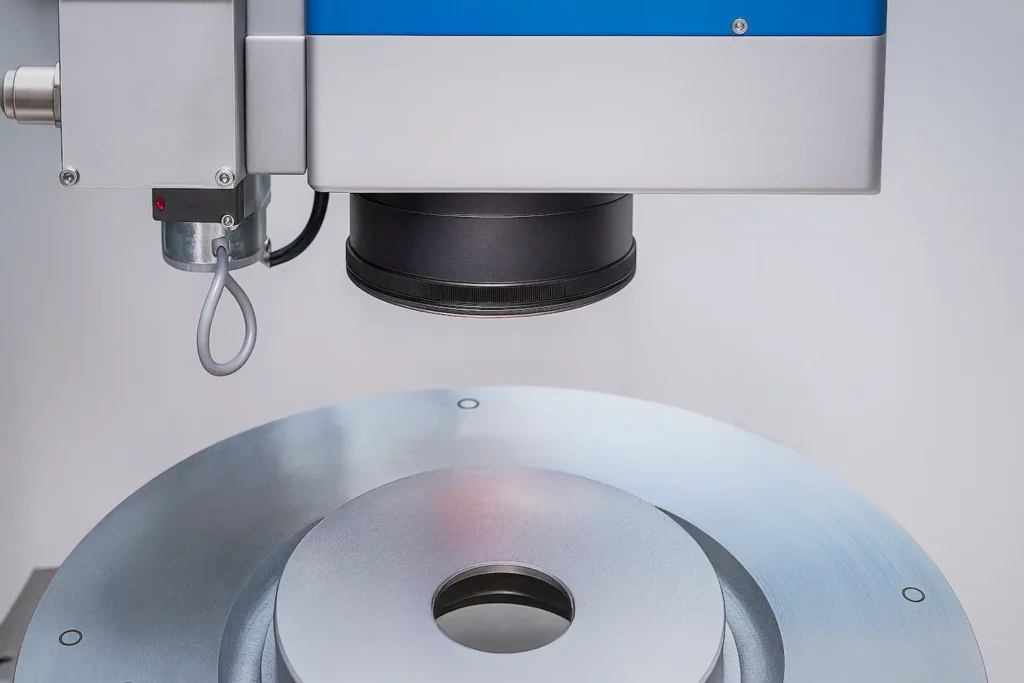
- Laserowy autofokus do precyzyjnego pozycjonowania głowicy skanującej
- Oś obrotowa do znakowania wielopunktowego z wiązką prostopadłą
- Stacja kontrolna:
- Profilometr optyczny o wysokiej rozdzielczości
- Skanowanie 3D zaznaczonej powierzchni
- Kontrola wymiarów w czasie rzeczywistym
- Zintegrowany system raportowania
Cykl operacyjny
Proces znakowania został zoptymalizowany w celu maksymalizacji wydajności poprzez operacje w czasie maskowanym. Cykl składa się z precyzyjnych i jednoczesnych kroków:
- W pierwszej stacji robot ładuje tarczę na stół obrotowy. Po zakończeniu pozycjonowania stół obraca się, przenosząc obrabiany przedmiot do stacji znakowania. Tutaj system wizyjny automatycznie centruje tarczę, zapewniając dokładne pozycjonowanie.
- Faza znakowania przebiega sekwencyjnie dla trzech wskaźników zużycia, umieszczonych pod kątem 120° na powierzchni tarczy. Dla każdego wskaźnika pochylona oś obrotowa zapewnia, że wiązka lasera jest zawsze prostopadła do znakowanej powierzchni, gwarantując jednorodność i precyzję znakowania.
- Po zakończeniu znakowania stół obraca się ponownie, przenosząc tarczę do trzeciej stacji kontroli jakości za pomocą profilometru. Podczas tej fazy, jednocześnie:
- W pierwszej stacji uprzednio sprawdzony element jest rozładowywany i ładowana jest nowa płyta.
- W drugiej stacji rozpoczyna się oznaczanie kolejnego dysku
Zarządzanie cyklem w czasie zamaskowanym, w połączeniu z obecnością trzech stacji operacyjnych, umożliwia optymalizację czasu przetwarzania przy zachowaniu wysokich standardów jakości.
Technologia laserowa i kontrola procesów
Technologicznym sercem systemu jest laser pikosekundowy o dużej mocy, który stanowi najnowocześniejsze rozwiązanie w dziedzinie precyzyjnego znakowania. Technologia ta umożliwia optymalną kontrolę termiczną, która jest niezbędna do uniknięcia zmian w materiale, które mogłyby zagrozić właściwościom mechanicznym tarczy hamulcowej. System gwarantuje:
- Optymalna kontrola termiczna w celu uniknięcia degradacji materiału
- Czyste i precyzyjne krawędzie w oznaczeniach
- Jednolita powierzchnia dna bez oscylacji
- Elastyczność operacyjna z szerokim zakresem częstotliwości
Precyzja systemu jest dodatkowo zapewniona przez zaawansowaną kontrolę procesu, która monitoruje wszystkie parametry obróbki w czasie rzeczywistym, umożliwiając natychmiastowe dostosowanie w celu utrzymania stałych standardów jakości.
Wizja i system kontroli jakości
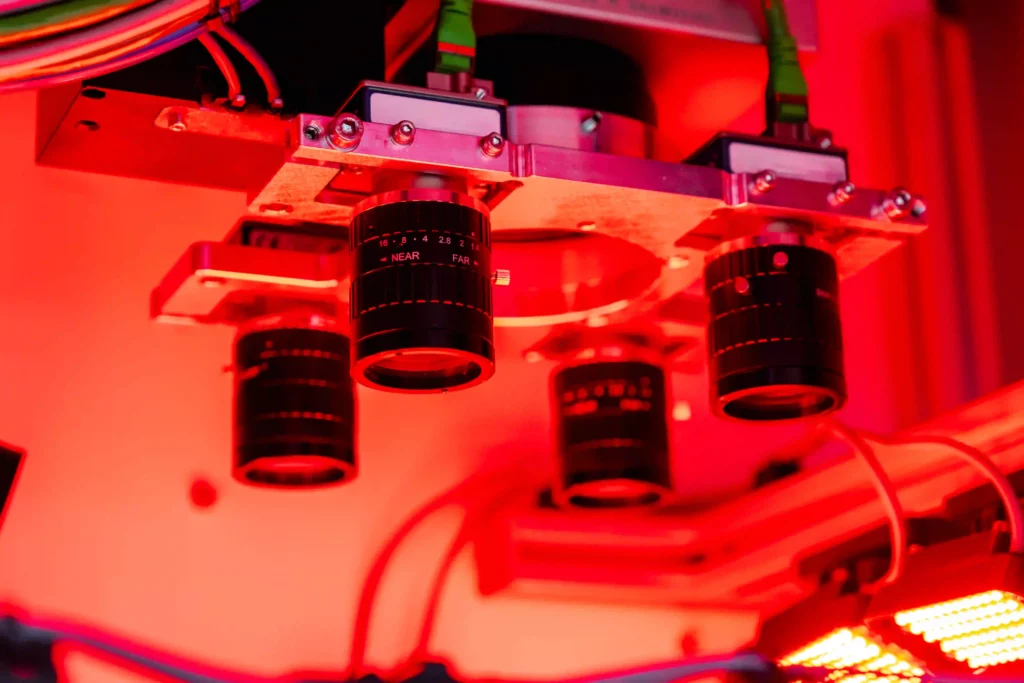
Dokładność znakowania jest gwarantowana przez zaawansowany system wizyjny i kontroli jakości, który działa w czasie rzeczywistym podczas cyklu produkcyjnego. Boczny system wizyjny, wyposażony w dedykowany oświetlacz, zapewnia doskonałe centrowanie tarczy przed znakowaniem. Prawdziwą innowacją jest zintegrowany profilometr 3D, precyzyjny przyrząd pomiarowy, który umożliwia weryfikację głębokości znakowania z mikrometryczną dokładnością.
System integruje:
- Boczny system wizyjny do automatycznego centrowania
- Dedykowany oświetlacz z regulowaną intensywnością
- Algorytmy przetwarzania obrazu do wykrywania krawędzi
- Profilometr 3D do pomiaru głębokości z mikrometryczną dokładnością
- Oprogramowanie analityczne do sprawdzania tolerancji w czasie rzeczywistym
System zasysania i zabezpieczeń
Zarządzanie oparami i pyłem powstającymi podczas obróbki jest krytycznym aspektem procesów znakowania laserowego. System wdraża zaawansowane rozwiązanie odciągowe, które gwarantuje zarówno jakość procesu, jak i bezpieczne środowisko pracy, z opcjami konfiguracji dla środowisk z certyfikatem ATEX.
System ssący składa się z pompy o dużej mocy, dobranej specjalnie do danego zastosowania. Główną innowacją jest konstrukcja kanałów ssących: wykonane w całości z metalu w obszarze znakowania, zostały zoptymalizowane w celu wyeliminowania zagięć i punktów akumulacji, które mogłyby zagrozić wydajności systemu.
Inteligentna kontrola ssania obejmuje:
- Monitorowanie wydajności ssania w czasie rzeczywistym
- Automatyczny system ostrzegania o nasyceniu filtra
- Zarządzanie konserwacją predykcyjną
- Blokady bezpieczeństwa zintegrowane z cyklem maszyny
Integracja robotyki i Przemysłu 4.0
System został zaprojektowany jako zintegrowany komponent nowoczesnych zautomatyzowanych linii produkcyjnych. Interfejs robota, opracowany zgodnie z najnowszymi standardami przemysłowymi, umożliwia pełną automatyzację procesu załadunku/rozładunku, a architektura sterowania zapewnia ciągłą wymianę danych z systemami fabrycznymi.
Integracja odbywa się na kilku poziomach:
- Automatyzacja fizyczna:
- Znormalizowany interfejs robota
- Skalibrowane systemy referencyjne zapewniające dokładność pozycjonowania
- Automatyczne zarządzanie sekwencjami załadunku/rozładunku
- Kontrola pozycji przedmiotu obrabianego w czasie rzeczywistym
- Integracja danych:
- Dwukierunkowa komunikacja z fabrycznym systemem MES
- Automatyczne zarządzanie recepturami produkcyjnymi
- Pełna identyfikowalność procesu
- Raportowanie jakości w czasie rzeczywistym
- Intuicyjny interfejs operatora z różnymi poziomami dostępu
- Zdalna diagnostyka i konserwacja zapobiegawcza
System obsługuje główne przemysłowe protokoły komunikacyjne, zapewniając maksymalną elastyczność integracji i umożliwiając dostosowanie do różnych konfiguracji linii produkcyjnych.
Senior Applications Support | LASIT
Senior Applications Support w LASIT od ponad 10 lat, Ciro Ventura jest specjalistą w zakresie zastosowań znakowania laserowego do testów próbek laboratoryjnych. Wspiera klientów i zespoły techniczne w ocenie i wyborze najbardziej odpowiedniego rozwiązania laserowego dla ich potrzeb.