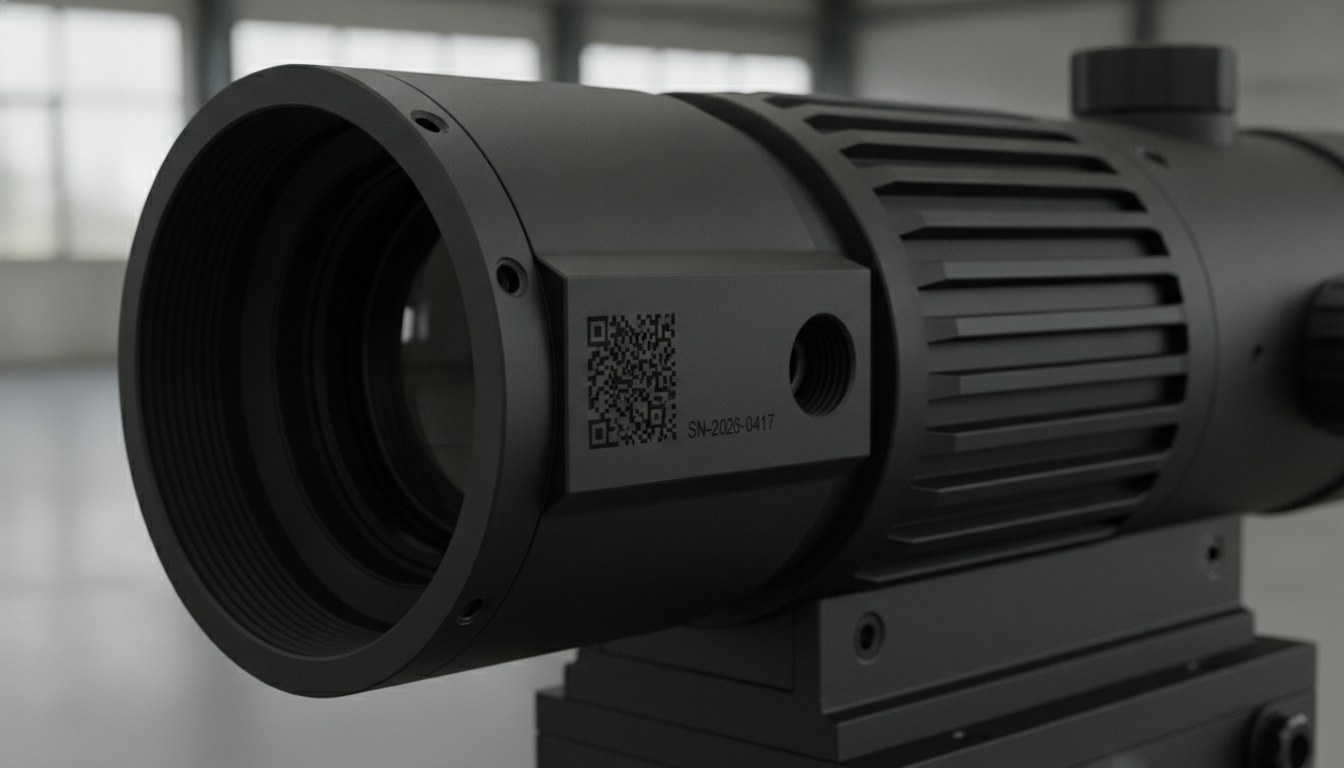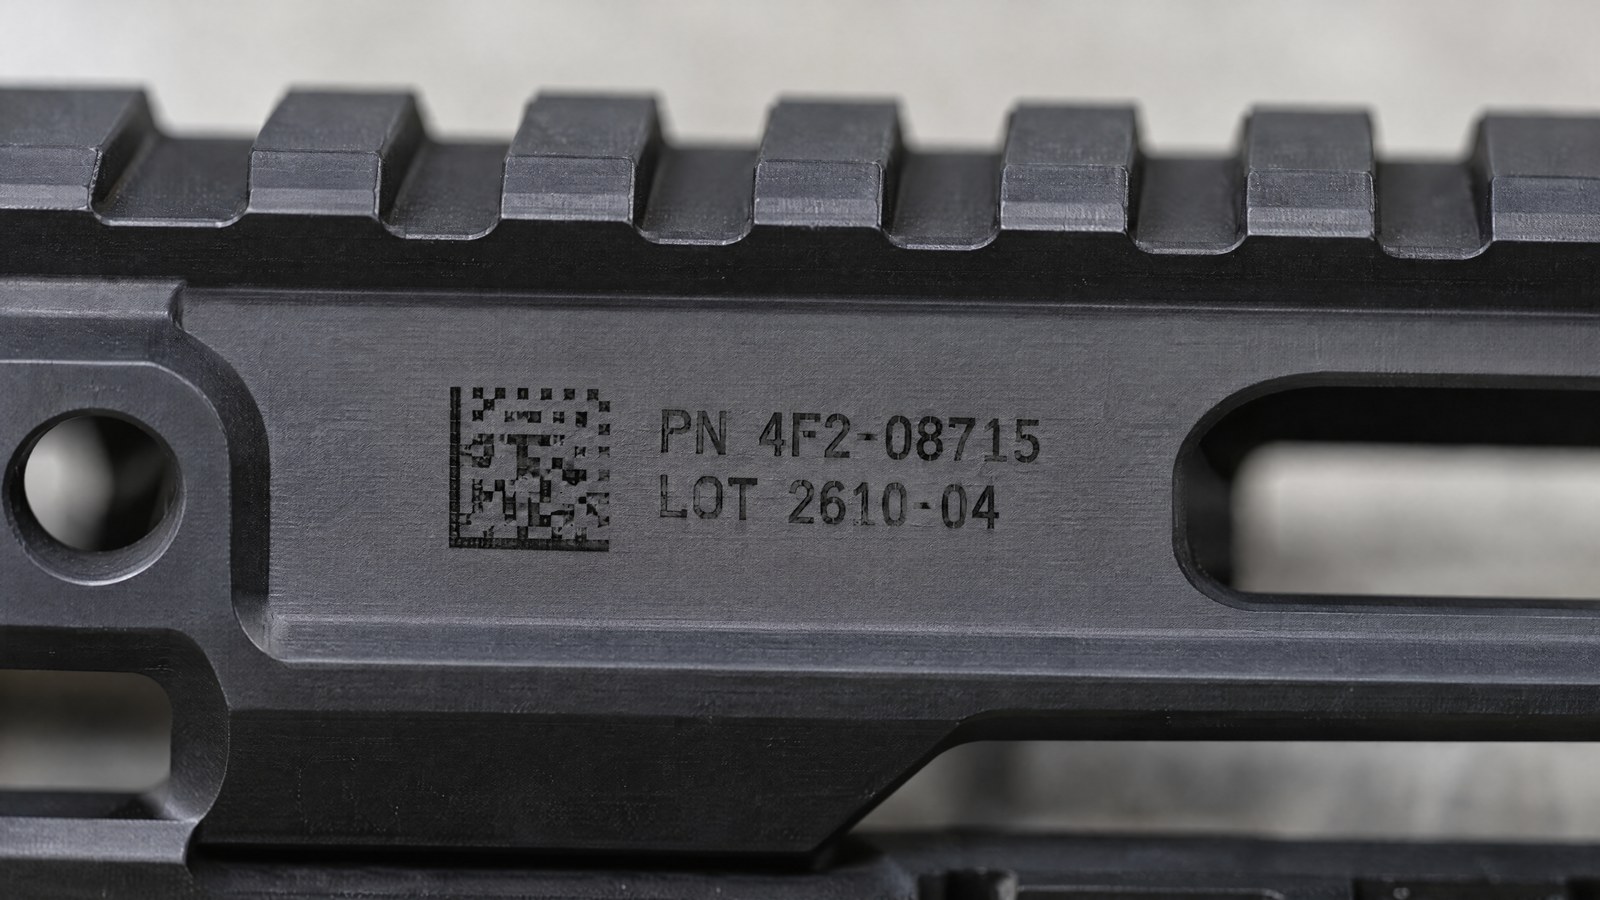
W sektorze obronnym oznaczenie to nie tylko dana do odczytania: to również element, który może zostać zauważony. Na broni, na elemencie mocującym lub na komponencie pracującym w terenie zbyt błyszczący znak generuje kierunkowy odblask, a w pewnych warunkach operacyjnych taki odblask stanowi problem. Do tego dochodzi środowisko użytkowania: agresywne rozpuszczalniki czyszczące, ciągłe ocieranie, wahania temperatury między zimnem a ciepłem. Oznaczenie musi pozostać czytelne przez całe życie elementu, nie stając się nigdy punktem, który błyszczy.
Ci, którzy przemysłowo wytwarzają te komponenty, znają to podwójne ograniczenie. Znak musi mieć kontrast wystarczający, aby operator lub czytnik go rozpoznał, ale nie może wprowadzać powierzchni lustrzanej. To wymóg, którego standardowe oznaczenie przemysłowe — pomyślane tak, by maksymalizować kontrast niezależnie od wykończenia — nie podejmuje: tam jedynym celem jest to, by kod był widoczny, a nie by pozostał matowy.
Na dwóch rodzinach powierzchni typowych dla tej branży — czarnym anodowanym aluminium i oksydowanych stalach — odpowiedzią jest traktowanie odbicia znaku jako parametru procesu, a nie jako efektu ubocznego. Przy właściwym oknie parametrów laser wytwarza trwałą matową czerń na obu podłożach, zachowując czytelność bez dodawania połysku.
Odbicie to parametr, a nie efekt uboczny
Różnica między znakiem, który błyszczy, a takim, który nie błyszczy, tkwi w naturze odbicia. Gładka, zeszkliwiona powierzchnia odbija światło w sposób lustrzany, jak zwierciadło: pod pewnym kątem staje się jasnym i widocznym punktem. Powierzchnia mikronierówna rozprasza je we wszystkich kierunkach i wydaje się matowa z każdej strony. Gdy wiązka topi, a następnie pozwala metalowi ponownie zestalić się w gładkiej warstwie, zwiększa się składowa lustrzana; gdy natomiast pracuje poprzez kontrolowane utlenianie lub mikroteksturę, zostaje ona obniżona.
To właśnie tutaj precyzyjne sterowanie impulsem staje się decydujące. Źródła światłowodowe MOPA pozwalają niezależnie regulować czas trwania impulsu i częstotliwość, co przesuwa rezultat od błyszczącego stopienia w stronę matowego i jednorodnego znaku. Ten sam cel osiąga się za pomocą impulsów pikosekundowych, które przekazują energię w czasie tak krótkim, że zeszkliwienie termiczne staje się pomijalne, pozostawiając zimną, rozproszoną czerń. W obu przypadkach niskie odbicie nie jest szczęśliwym trafem: to okno parametrów, które je wytwarza.
Czarne anodowane aluminium: oznaczać wewnątrz warstwy bez tworzenia punktu, który odbija
Na anodowanym aluminium oznaczanie przebiega wewnątrz warstwy anodowej, samej w sobie matowej. Ryzyko, przy błędnych parametrach, polega na otwarciu błyszczącego punktu tam, gdzie wiązka usuwa nadmiar materiału i odsłania metal znajdujący się pod spodem: w tym obszarze odblask powraca i niweczy matowe wykończenie wybrane na etapie projektu. Kontrola procesu służy właśnie temu — modulowaniu interakcji tak, by znak pozostał czytelny, lecz zachował rozproszony wygląd spójny z resztą powierzchni.
Przy 1064 nm światłowód jest naturalną technologią na tym podłożu, ponieważ aluminium dobrze pochłania tę długość fali. Dźwignią nie jest moc szczytowa, lecz precyzja, z jaką dawkuje się energię impuls po impulsie: wyraźny znak, o wystarczającym kontraście, który nie staje się odbijającym okienkiem na nagim aluminium.
Stale oksydowane: wyżarzanie, które pozostaje w czerni
Stale oksydowane wychodzą od powierzchniowej konwersji do czarnego tlenku. Na powierzchni już ciemnej dodanie kontrastu bez dodania połysku jest zadaniem specyficznym. Najbardziej spójną drogą jest wyżarzanie: wiązka miejscowo nagrzewa metal i powoduje narastanie warstwy tlenku pod powierzchnią, bez usuwania materiału. Znak powstaje wewnątrz elementu, jest zlicowany, nie ma wypukłych krawędzi i zachowuje matowy wygląd, który integruje się z otaczającym oksydowaniem.
W porównaniu z oznaczeniem, które usuwa materiał, wyżarzanie pozwala uniknąć odsłonięcia błyszczącej stali oraz tworzenia mikropęknięć krawędzi, które mogą zainicjować korozję na komponencie mającym żyć w surowym środowisku. Znak jest częścią powierzchni, a nie warstwą dodaną na niej.
Trwałość: rozpuszczalniki, ścieranie, wahania temperatury
Trwałość zależy od tego, gdzie znajduje się znak. Oznaczenie uzyskane poprzez utlenianie lub modyfikację podłoża nie jest powłoką nałożoną na element: to przekształcenie samego materiału. Dlatego ściereczka nasączona rozpuszczalnikiem lub odtłuszczaczem nie usunie go tak, jak zrobiłaby to z atramentem, a powtarzające się ocieranie nie zużyje go jak nadruku powierzchniowego. Znak wyżarzania, będąc zlicowany i pozbawiony wypukłości, nie oferuje krawędzi, które ścieranie mogłoby naruszyć w pierwszej kolejności.
Również wahania temperatury obciążają mniej stabilny tlenek już uformowany w procesie niż lakier czy etykietę. To powód, dla którego — zarówno w sektorze obronnym, jak i w medycznym — oznaczenie podpowierzchniowe jest preferowane, gdy element musi przejść przez agresywne czyszczenia i cykle termiczne, pozostając identyczny ze sobą. Ta sama zasada odporności dotyczy komponentów broni: odnajdujemy ją w znakowaniu amunicji oraz w identyfikowalności luf i komponentów broni, gdzie znak musi przetrwać cały cykl życia.
Kwalifikacja znakowania o niskiej odblaskowościAnaliza materiałuOkno parametrówPróba odblaskowościTest odpornościGrading w linii
Czytelność bez połysku: rozproszony kontrast i grading w linii
Oznaczenie o niskim odbiciu wymaga ponownego przemyślenia czytelności. Przy matowym znaku nie liczy się odblask, który miałby uwydatnić znaki, lecz rozproszony i stabilny kontrast z każdego kąta obserwacji i w każdym oświetleniu. Dla kodów 2D DataMatrix oznacza to dbałość o regularność komórek i jakość krawędzi, tak aby czytnik rozpoznał kod również wtedy, gdy powierzchnia nie odbija światła.
Aby kontrolować rezultat w produkcji, stosuje się grading w linii, który ocenia jakość kodu zgodnie z obowiązującymi normami bezpośrednio na elemencie podczas cyklu. To coś odmiennego od weryfikacji metrologicznej, która wymaga kontrolowanych warunków laboratoryjnych: grading towarzyszy oznaczaniu partia po partii, weryfikacja certyfikuje w odrębnym kontekście. Jasne rozróżnienie obu pozwala uniknąć mylenia kontroli procesu z pomiarem zgodności.
Co zmienia się w stosunku do standardowego oznaczenia przemysłowego i dla kogo jest ono pomyślane
Różnica względem standardowego oznaczenia przemysłowego jest wyraźna i sprowadza się do dodatkowego ograniczenia. W powszechnym przemyśle wytwórczym optymalizuje się kontrast i jeśli znak okaże się nieco błyszczący, nie jest to wada. W sektorze obronnym odbicie wchodzi do specyfikacji: znak musi być czytelny, a jednocześnie pozostać matowy, ponieważ dodatkowa powierzchnia lustrzana na komponencie to informacja, której nie chce się ujawniać. Parametr, który gdzie indziej się ignoruje, tutaj staje się kryterium akceptacji.
To podejście ma sens tam, gdzie wykończenie jest z założenia czarne i matowe — czarne anodowane aluminium, stale oksydowane — oraz gdzie element styka się z rozpuszczalnikami, ścieraniem i wahaniami temperatury. To naturalna ewolucja, na płaszczyźnie materiałów, tego, co omówiono w odniesieniu do znakowania o niskim odbiciu w sektorze obronnym: tam sednem było źródło, tutaj jest nim zachowanie znaku na dwóch podłożach typowych dla tej branży.
Nie jest to natomiast podejście, do którego należy dążyć, gdy potrzebna jest maksymalna widoczność, a odblask nie stanowi problemu, lub na jasnych powierzchniach, gdzie czerń o pełnym kontraście jest po prostu najbardziej czytelnym rezultatem. W takich przypadkach logika standardowego oznaczania pozostaje najbardziej racjonalna. Ale gdy wymogiem jest, aby znak nie błyszczał i nie zdradzał, oraz by wytrzymał czyszczenie i pracę w terenie bez zmian, kontrola odbicia na aluminium anodowanym i stalach oksydowanych jest tym, co oddziela oznaczenie przystosowane do sektora obronnego od zwyczajnie czytelnego.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.