
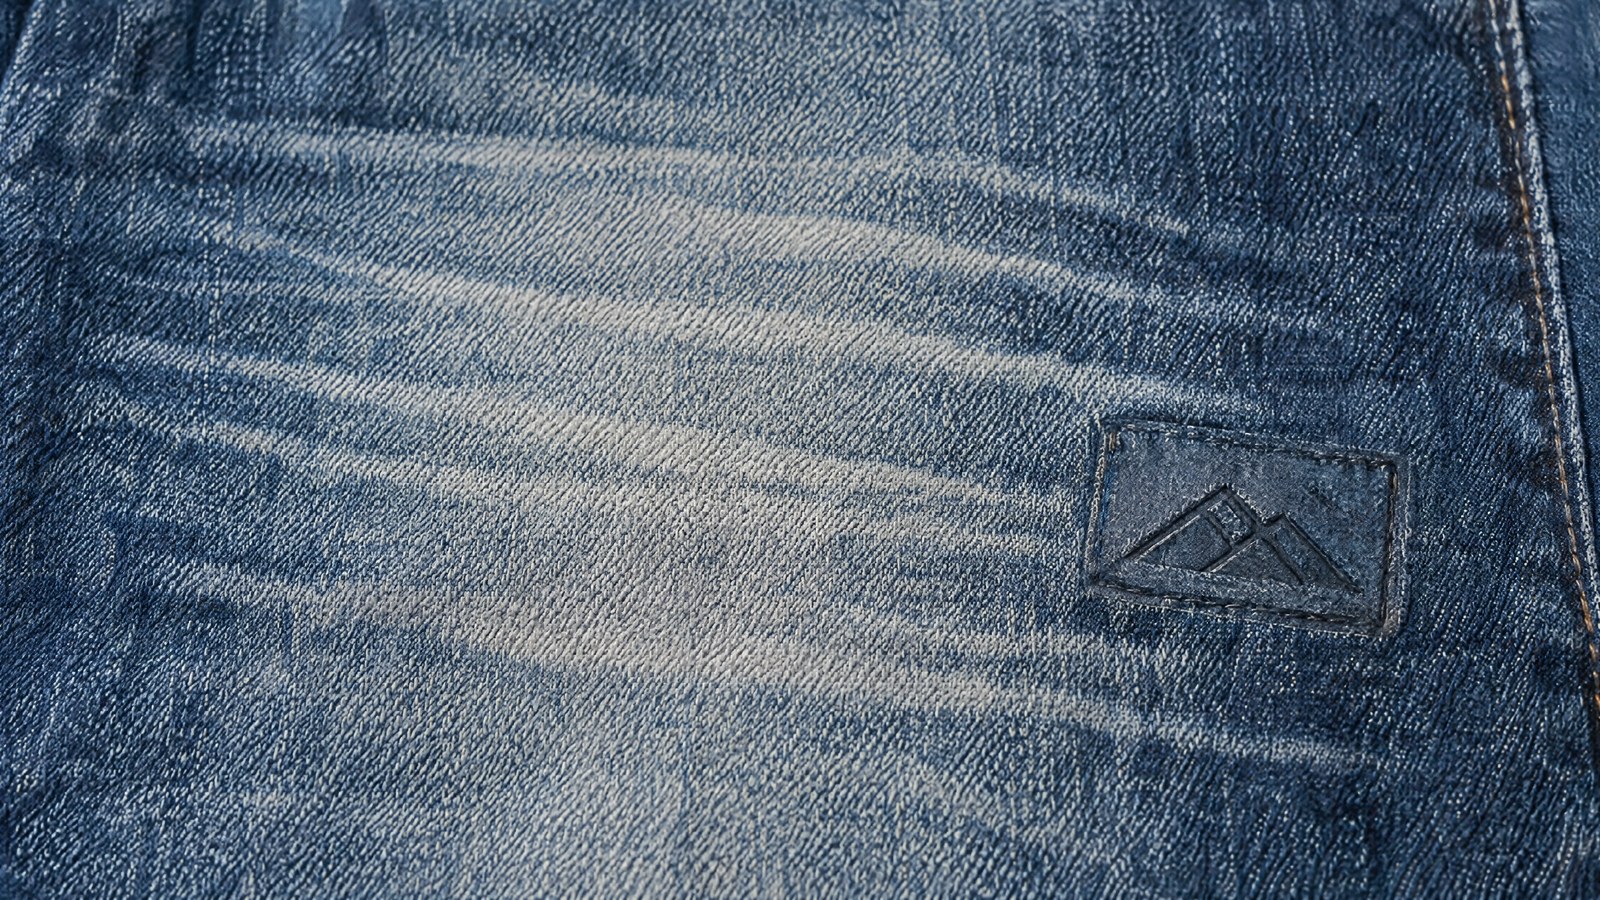
Osoby zarządzające wykończalnią w branży tekstylnej i kaletniczej znają ciężar działu prania: rozjaśnianie denimu odbywa się poprzez kąpiele z nadmanganianu, podchlorynu i pumeksu, ręczne piaskowanie oraz cykle płukania, które zużywają wodę i generują ścieki wymagające oczyszczania. Na skórze wzór i miejscowy kolor pochodzą często z bejcowania, tłoczenia na gorąco i obróbki chemicznej. Są to procesy skuteczne, ale zmienne, wolne w przezbrajaniu i kosztowne pod względem środowiskowym.
Laser interweniuje dokładnie w tym punkcie. Nie jest alternatywą dla nadruku nakładanego na tkaninę: jest alternatywą dla procesu chemiczno-wodnego, który rozjaśnia, graweruje i kształtuje materiał. Wiązka działa bezpośrednio na powierzchnię — degraduje barwnik, ablacyjnie usuwa najbardziej zewnętrzną warstwę, wycina profil — wykorzystując energię optyczną zamiast wody i odczynników.
Dla kierownika produkcji lub jakości oznacza to trzy rzeczy jednocześnie: wynik powtarzalny identycznie partia po partii, cykl przezbrajany poprzez zmianę pliku zamiast kąpieli oraz proces na sucho, który eliminuje ścieki i odpady. Warto zobaczyć, gdzie to naprawdę działa — a gdzie nie.
Laser zastępuje kąpiel chemiczną, a nie nadruk
Rozróżnienie jest zasadnicze. Nadruk nakłada pigment na tkaninę; laser niczego nie dodaje, modyfikuje materiał, który już tam jest. W denimie usuwa barwnik powierzchniowy, odsłaniając jaśniejszą bawełnę znajdującą się pod spodem; na skórze ablacyjnie usuwa cienką warstwę wykończenia lub lica; na octanie stapia i rozdziela krawędź wzdłuż czystego profilu. To ta sama zasada, zastosowana z różnymi energiami: w przeciwieństwie do sytuacji, gdy zastępuje się nadruk atramentowy, tutaj nie nakłada się znaku, lecz przekształca powierzchnię.
| Aspekt procesu | Proces chemiczno-wodny | Proces laserowy |
|---|---|---|
| Zużycie wody | Wysokie, między kąpielami a płukaniem | Brak |
| Środki chemiczne | Utleniacze i zaprawy | Brak odczynników |
| Odpad materiału | Wykrojniki i dedykowane wycinki | Układ z pliku, zoptymalizowane wycinanie |
| Powtarzalność tonu | Zależna od stężenia i czasu kąpieli | Określona parametrami cyfrowymi |
| Zarządzanie pozostałościami | Ciekłe ścieki do oczyszczenia | Odsysanie i filtracja powietrza |
Najbardziej bezpośrednią korzyścią praktyczną jest to, że cały wzór żyje w pliku wektorowym. Zmiana efektu, położenia lub intensywności nie wymaga ponownego przygotowania kąpieli ani wykrojnika: modyfikuje się ścieżkę i ponownie uruchamia cykl, z parametrami zapisanymi i odtwarzalnymi.
Rozjaśnianie denimu bez wody i utleniaczy
Denim zawdzięcza swój kolor indygo — barwnikowi, który osadza się na zewnętrznej części włókna bawełny, pozostawiając jasny rdzeń. To właśnie ta struktura czyni go idealnym dla lasera: źródło CO₂ o długości fali 10,6 µm, dobrze pochłaniane przez włókna naturalne, degraduje indygo na powierzchni i wydobywa jaśniejszy ton spod spodu, nie naruszając splotu.
Regulując energię wiązki, uzyskuje się stopniowane rozjaśnienie: od wąsów i miejscowych przetarć po rozległe wzory i desenie, wszystko w jednym przejściu na sucho. Stopień rozjaśnienia jest bezpośrednią funkcją zdeponowanej energii, a więc kontrolowalny w sposób ciągły.
Energia wiązki Stopień rozjaśnienia Ton ustawiają parametry, nie kąpiel.W porównaniu z tradycyjnym cyklem znikają nadmanganian, podchloryn i pumeks, a wraz z nimi kąpiele i płukanie: to wykończenie bez wody, zgodne z celami zrównoważonego rozwoju procesów, które stawia sobie branża mody.
Grawerowanie na skórze i dwoinie: kontrolowany znak
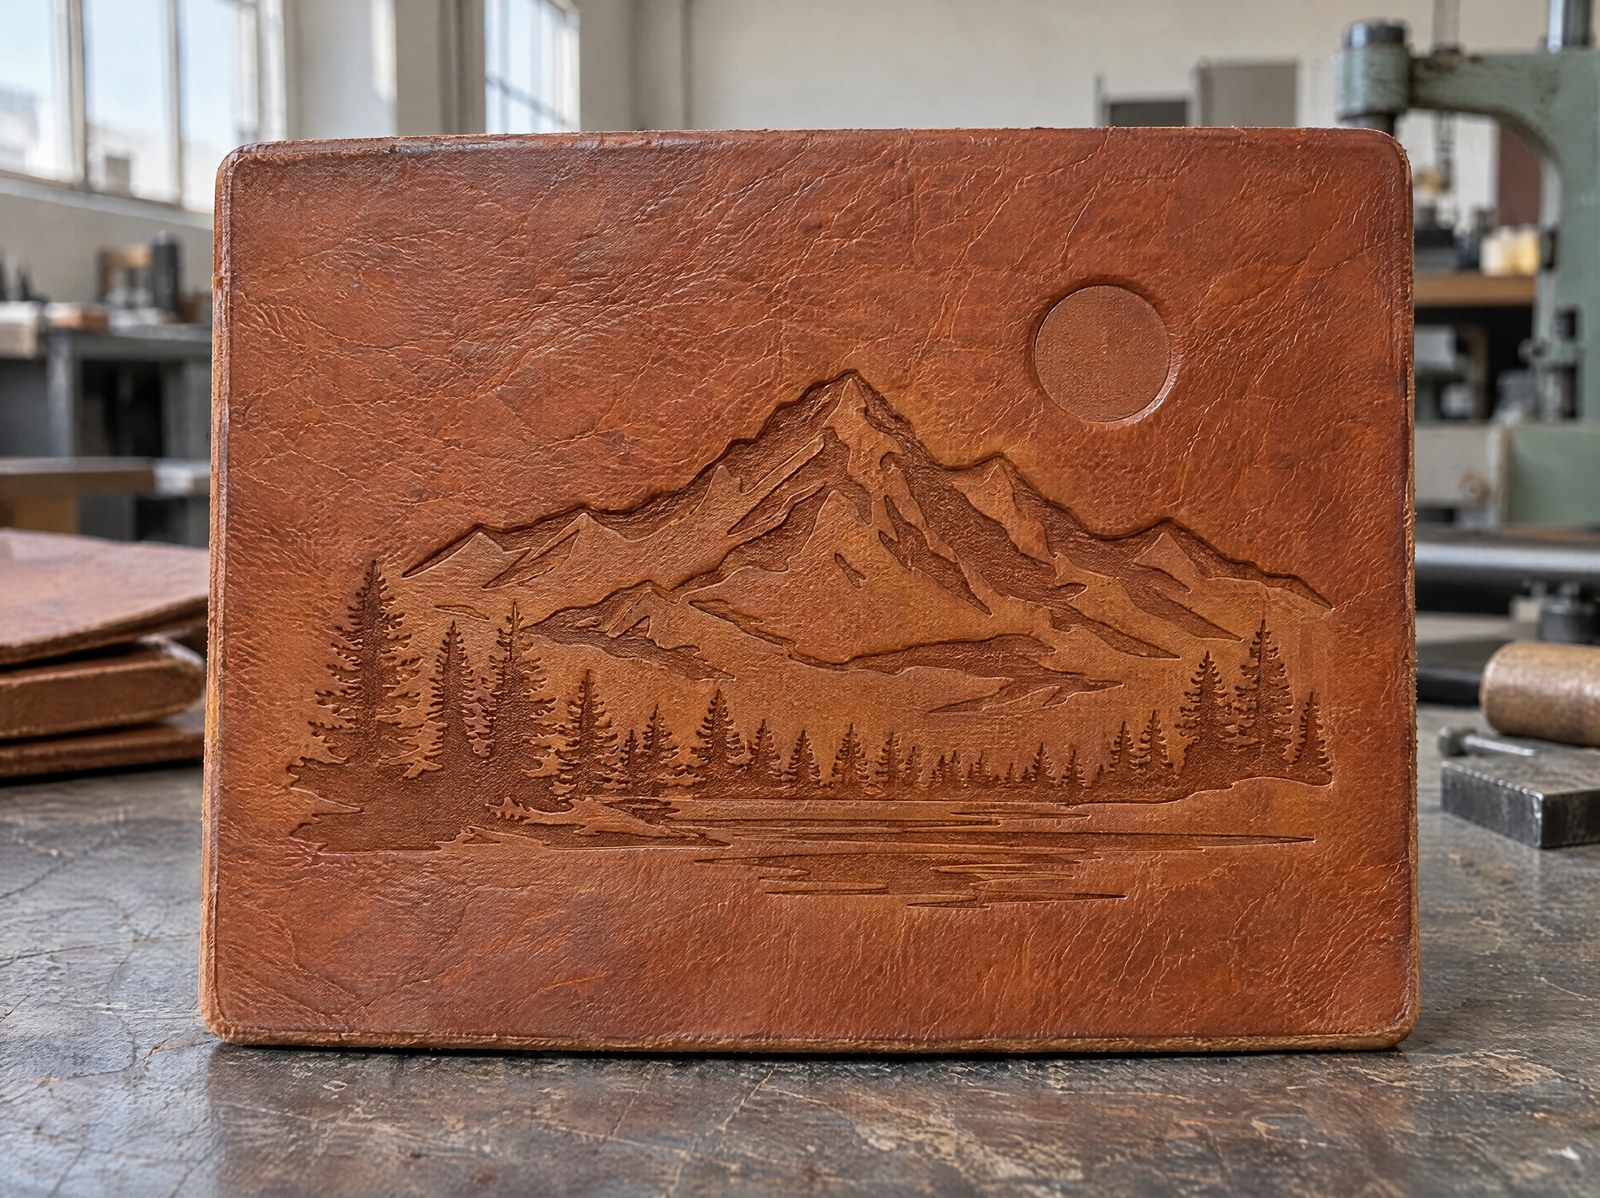
Na skórze laser działa poprzez ablację: selektywnie usuwa najbardziej powierzchniową warstwę i generuje kontrast zależny od materiału i parametrów, a nie od atramentu. Na skórze licowej, na dwoinie i na skórach wykończonych uzyskuje się logo, monogramy, tekstury i zdobienia o stałej głębokości i ostrości.
Wynik nie wymaga bejcowania ani tłoczenia na gorąco z dedykowanymi matrycami. Wzór jest cyfrowy, a więc możliwy do personalizacji sztuka po sztuce — przydatne przy kolekcjach kapsułowych, numeracji i personalizacji — przy zachowaniu tego samego znaku na całej serii.
Cięcie, perforacja i obróbka octanu
Ta sama wiązka, która rozjaśnia i graweruje, może ciąć i perforować. Na tkaninach technicznych i syntetycznych cięcie laserowe daje czystą krawędź, a na materiałach termoplastycznych — zgrzewaną, co ogranicza strzępienie bez dodatkowego wykończenia. Motywy perforacji, często niewykonalne wykrojnikiem mechanicznym, stają się prostymi ścieżkami wektorowymi.
Octan celulozy, rozpowszechniony w akcesoriach i optyce okularowej, dobrze nadaje się do kontrolowanego cięcia i grawerowania: wiązka obrabia profil i detale z czystymi krawędziami. Ponieważ układ jest cyfrowy, zmiana modelu oznacza wczytanie innego pliku, bez przygotowywania nowych wykrojników i z zagnieżdżaniem, które redukuje odpad materiału.
Dymy, zapachy i dedykowane odsysanie
Obróbka na sucho materiałów organicznych, takich jak bawełna, skóra i octan, generuje dymy i zapachy: to punkt, na który należy zwrócić największą uwagę w instalacji wykończenia laserowego. Nie jest to detal do zlekceważenia, lecz wymóg projektowy. Stabilna obróbka wymaga systemów odsysania i filtracji zwymiarowanych pod materiał i wielkość produkcji, które wychwytują pozostałości w punkcie obróbki i utrzymują optykę w czystości.
Zaletą jest to, że mówimy tu o zarządzaniu powietrzem, a nie o ciekłych ściekach: pozostałości są wychwytywane i filtrowane lokalnie. To aspekt zasługujący na odrębne pogłębienie na temat systemów odsysania w znakowarkach laserowych, ponieważ od tego zależą zarówno jakość wyniku, jak i warunki w dziale.
Powtarzalność tonu, partia po partii
Historycznym ograniczeniem procesów mokrych jest zmienność: wydajność kąpieli zależy od stężenia, temperatury i czasu zanurzenia, a dwie partie obrabiane w odstępie czasu rzadko są identyczne. Laser odwraca tę logikę. Ton, głębokość i wzór są określone parametrami numerycznymi zapisanymi w programie obróbki, a więc niezależnymi od operatora i od starzenia się kąpieli.
Na szerokich rodzinach produktów przekłada się to na spójność estetyczną między wyrobami, między rozmiarami i między ponownymi zamówieniami z odstępem miesięcy — aspekt, który w modzie waży tyle, co jakość pojedynczej sztuki. Kontrola wzrokowa pozostaje częścią cyklu, ale wychodzi od stabilnej i udokumentowanej podstawy.
Dla kogo jest przeznaczone (a dla kogo nie)
Wykończenie laserowe daje najlepsze efekty tam, gdzie materiał jest jednorodny i przewidywalny: denim, skóry wykończone i powlekane, syntetyki techniczne, octan. W tych przypadkach ton jest kontrolowalny i powtarzalny, cykl odbywa się na sucho, a zmiana modelu jest natychmiastowa.
Z ostrożnością należy natomiast podchodzić do skór bardzo naturalnych i niejednorodnych — skór garbowanych roślinnie, licowych anilinowych o zmiennym użyłowieniu i chłonności: tutaj ta sama energia może dawać różne tony w zależności od strefy, a stałość barwy nie jest gwarantowana. Na tych materiałach laser pozostaje użyteczny do grawerowania i zdobień, ale obietnicę jednolitego tonu należy wcześniej zweryfikować na rzeczywistych próbkach.
Podsumowując: jeśli Twoje wykończenie dziś zależy od kąpieli chemicznych, wody i piaskowania, a potrzebujesz powtarzalnego i suchego wyniku na denimie, skórze wykończonej lub octanie, laser podejmuje dokładnie te etapy. Jeśli obrabiasz skóry naturalne i żywe, należy go sprawdzić w praktyce przed industrializacją — i to właśnie test na próbkach pozwala ustalić.

Public Relations Manager | LASIT
Public Relations Manager w LASIT od 2019 roku, Claudia Neri odpowiada za zarządzanie działem Marketingu i Komunikacji. Opracowuje strategię komunikacji firmy, koordynując działania z zakresu public relations, promocji marki i komunikacji instytucjonalnej na rynku włoskim i międzynarodowym.


