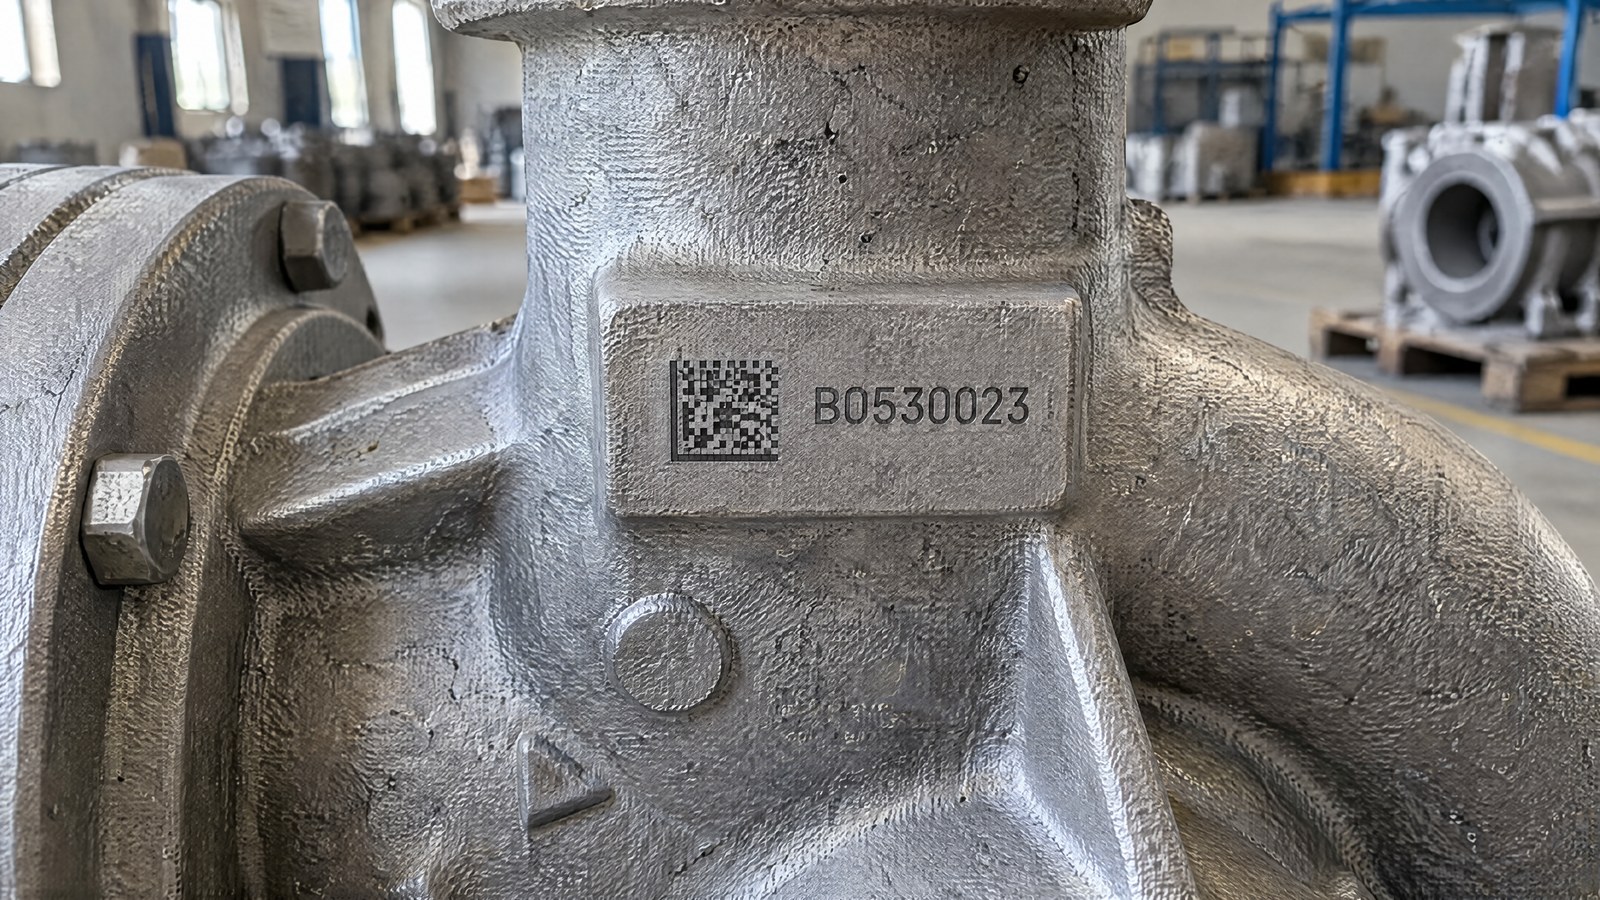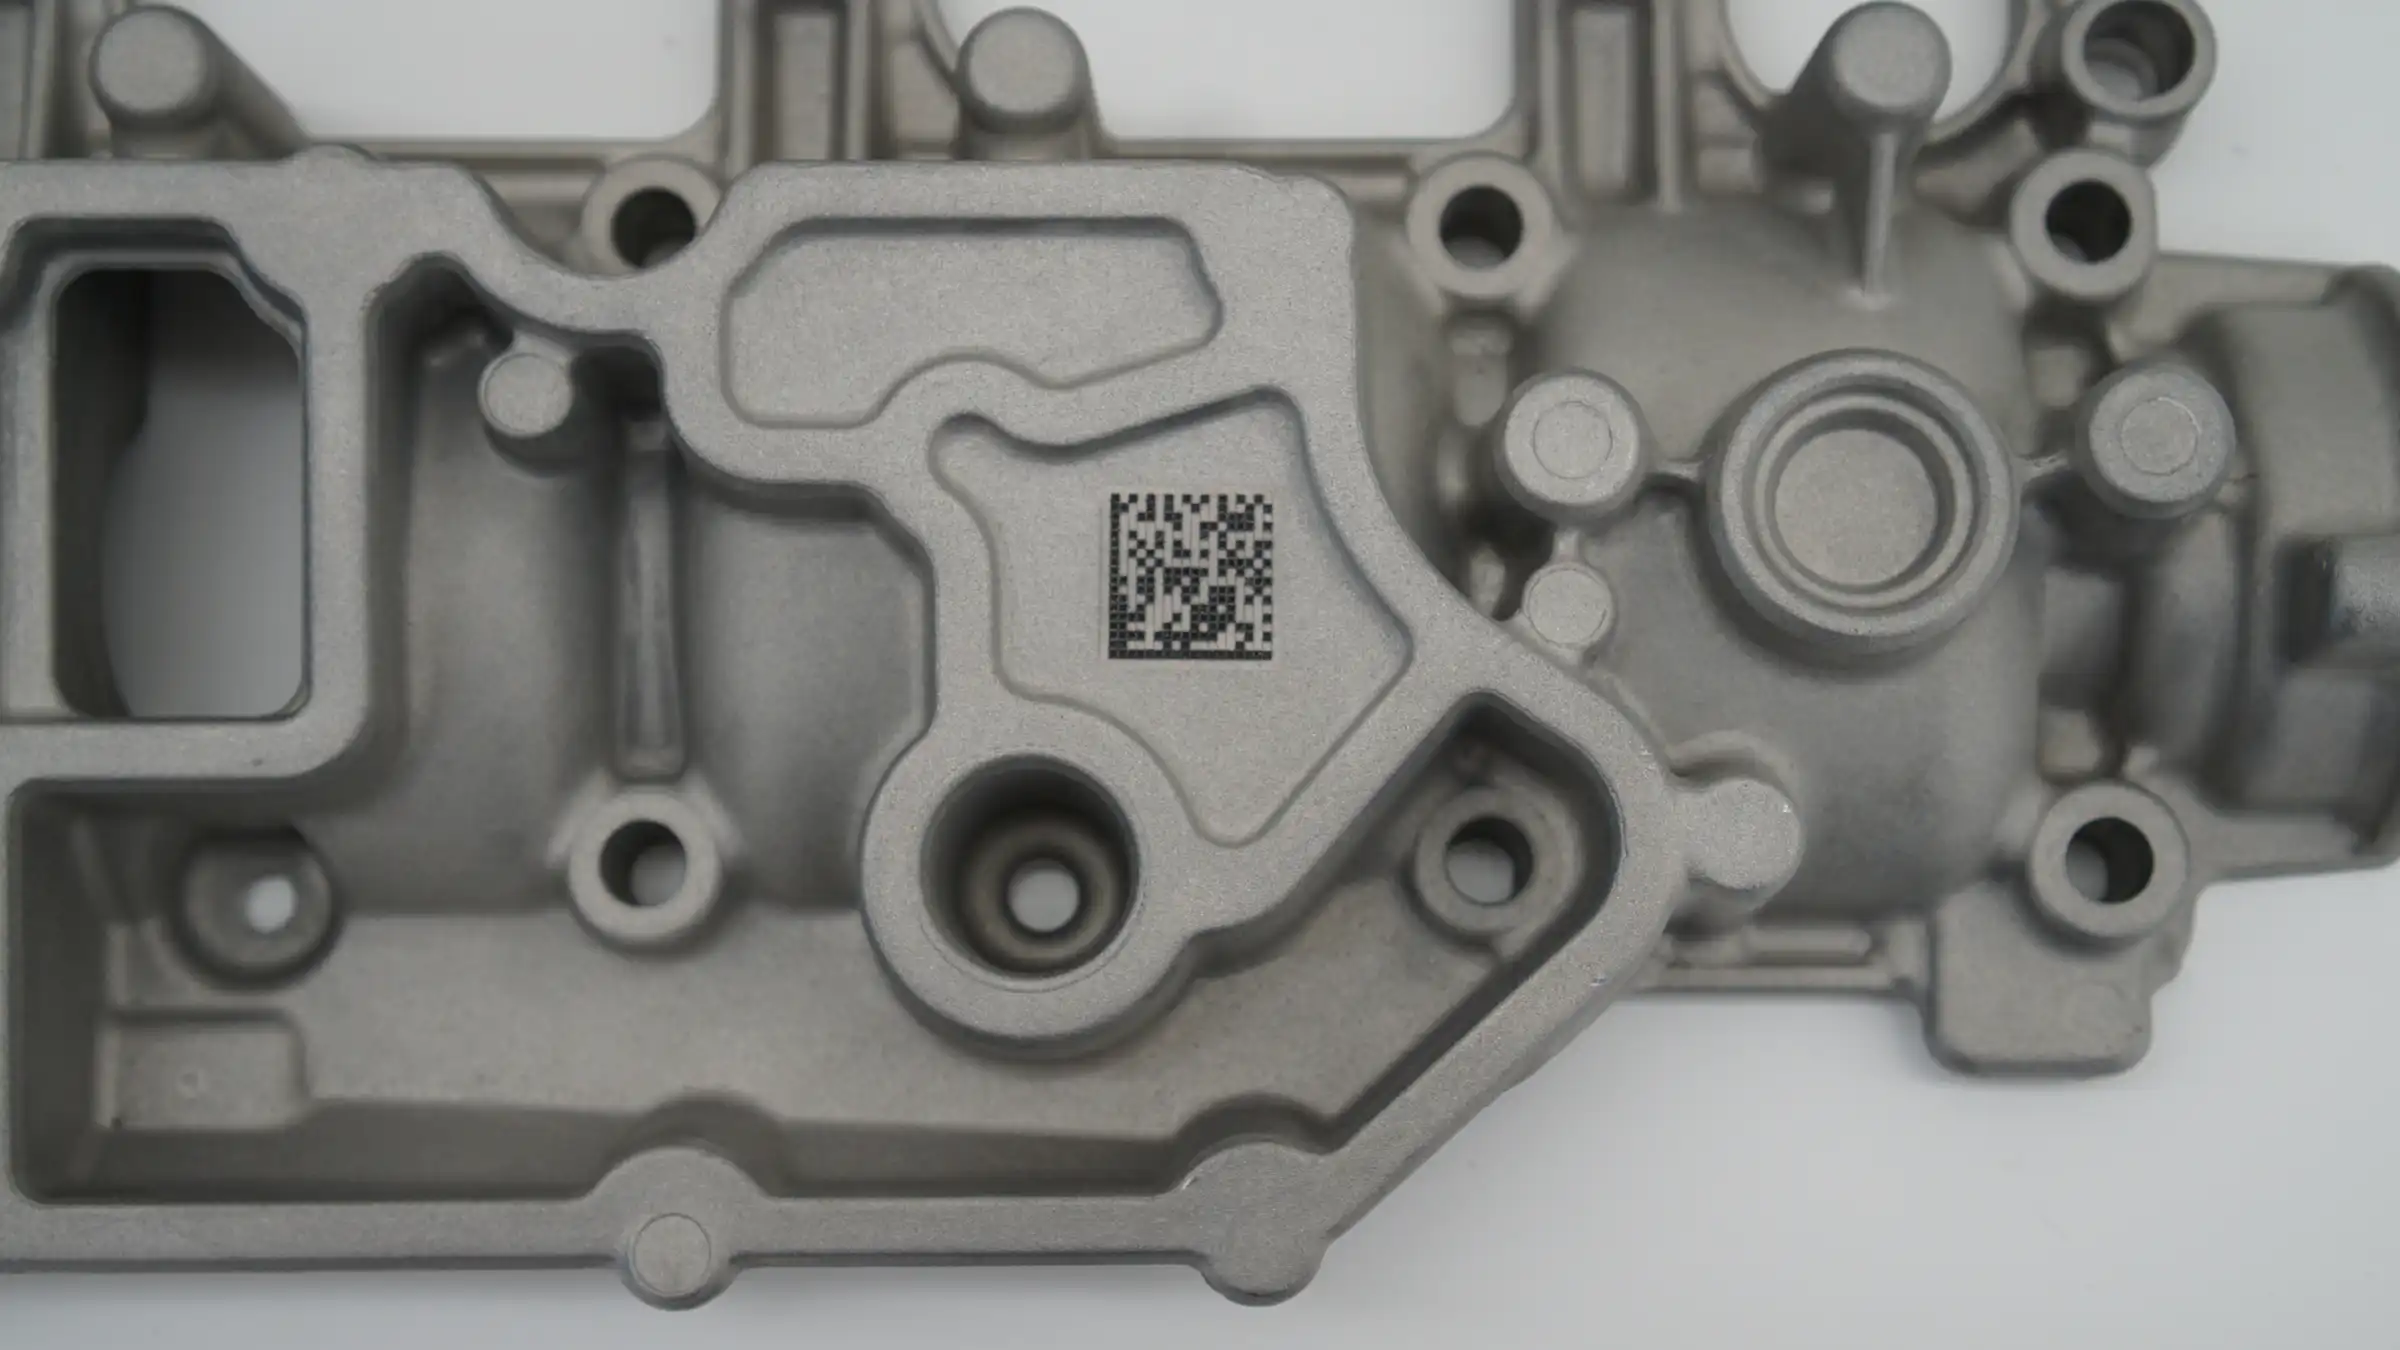
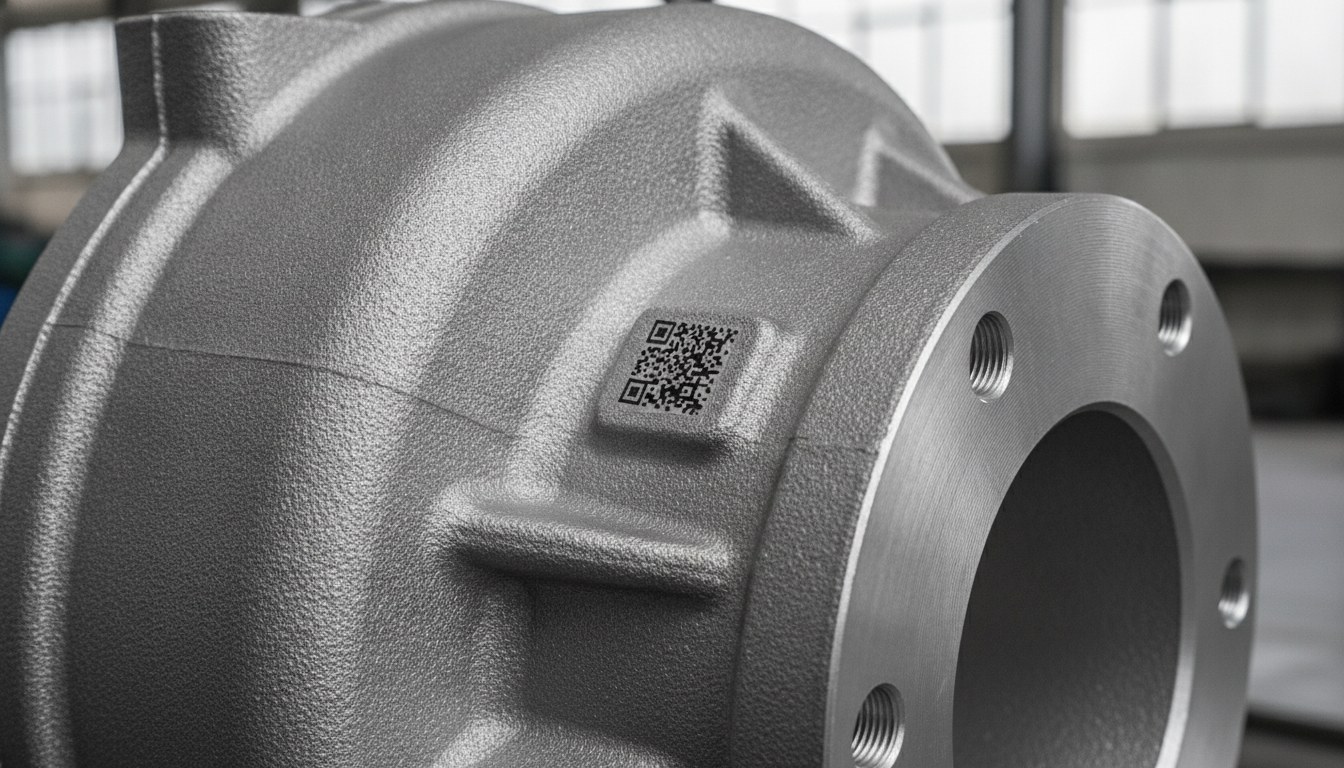
Producenci komponentów odlewanych ciśnieniowo ze stopu cynku (zamak) lub ze stopu aluminium znają nawracającą scenę na końcu linii: ta sama receptura znakowania, która na dopiero co oznaczonym detalu pozostawiła wyraźny kod DataMatrix i zadowolony skaner, na kolejnym detalu zwraca kod wyblakły, plamisty, z całymi obszarami znikającymi na tle. Nikt nie ruszał parametrów, a mimo to kontrast się zmienił.
Instynktowna reakcja — zwiększyć moc, spowolnić skanowanie, powtarzać w tym samym miejscu — prawie nigdy nie rozwiązuje problemu, a często go pogarsza. Powód jest taki, że zmienność nie rodzi się w maszynie: rodzi się w detalu. Powierzchnia surowego odlewu nie jest tak jednorodna jak powierzchnia wyrobu walcowanego czy toczonego, a laser znakuje dokładnie to, co znajdzie pod wiązką — łącznie z wadami.
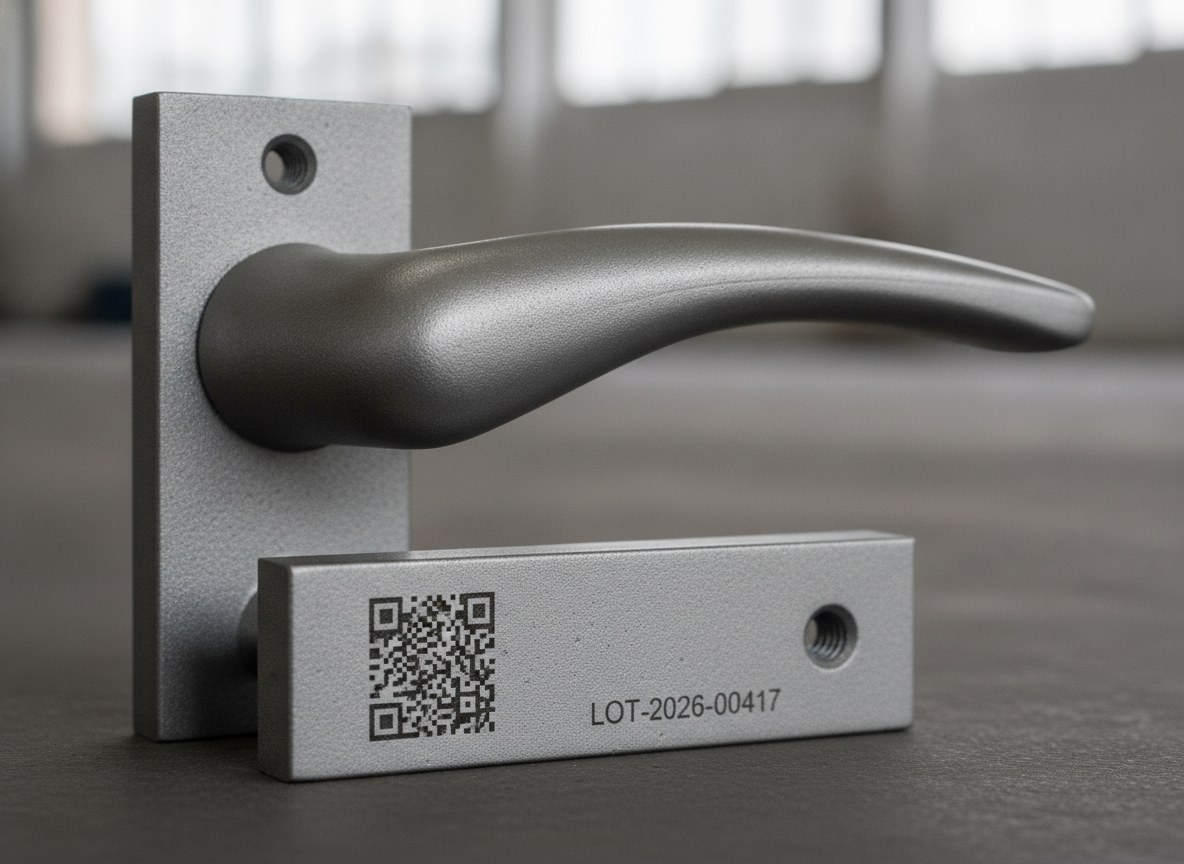
Niewystarczający i niejednorodny kontrast na odlewach ciśnieniowych to przede wszystkim wada metalurgiczna i powierzchniowa, a nie błąd kalibracji. Rozwiązanie oznacza zmianę strategii znakowania, a gdy trzeba — przeniesienie miejsca znakowania — a nie pogoń za doskonałym parametrem, który na tym surowym odlewie nie istnieje.
Efekt naskórka: dlaczego surowy odlew nie jest powierzchnią jednorodną
Każdy detal wychodzący z formy niesie ze sobą naskórek odlewniczy: cienką warstwę powierzchniową, decydującą jednak dla znakowania, utworzoną podczas krzepnięcia w kontakcie ze ścianą kokili lub formy. Warstwa ta jest chemicznie odmienna od rdzenia detalu — bogatsza w tlenki, pozostałości środka rozdzielającego i uwięzioną mikroporowatość — a jej grubość i zwartość zmieniają się od strefy do strefy i od wytopu do wytopu.
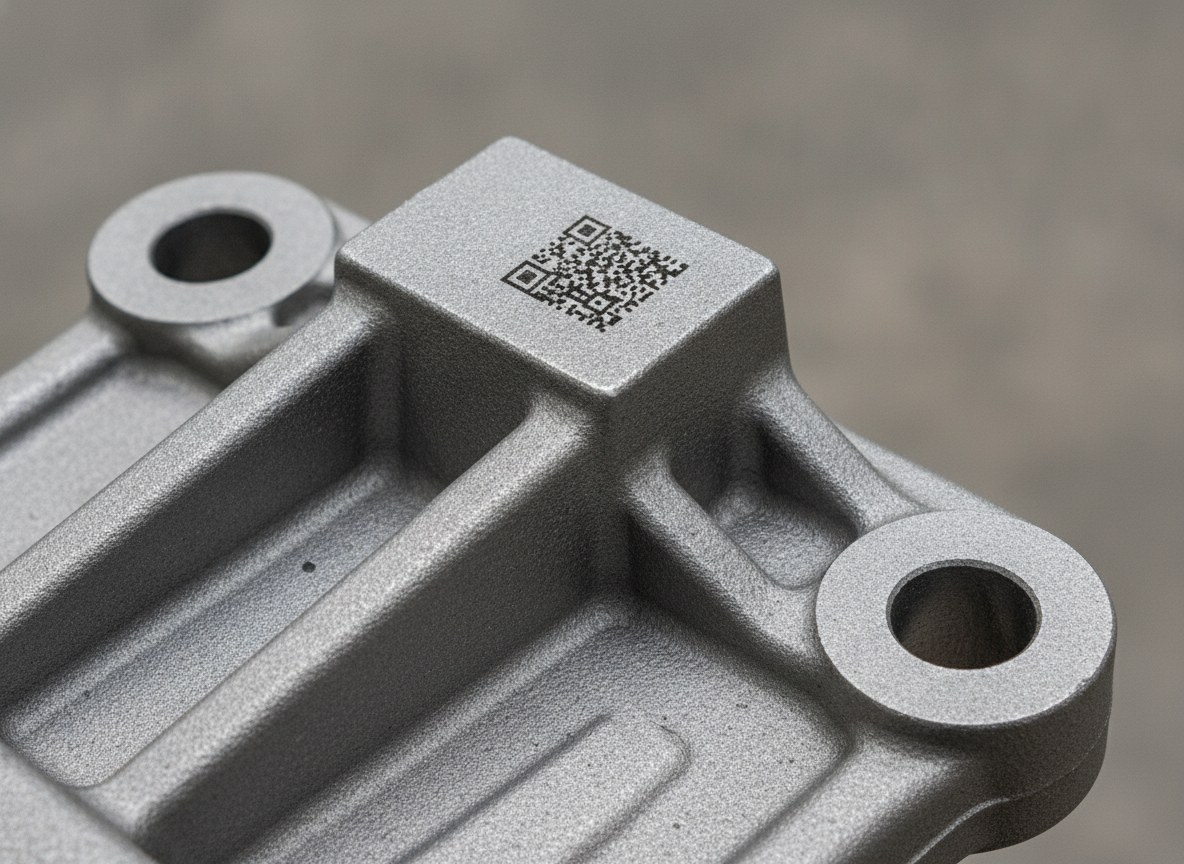
Laser oddziałuje z pierwszymi mikronami materiału. Gdy znakowanie następuje przez utlenianie lub annealing, kontrast jest wynikiem kontrolowanej reakcji na tej warstwie zewnętrznej: jeśli warstwa się zmienia — bo pod wiązką znajduje się porowatość podpowierzchniowa, odspojenie naskórka, segregacja stopu — zmienia się także kolor, który z niej wychodzi. To ta sama zasada, przez którą nienaganne znakowanie na wypolerowanej próbce zachowuje się w sposób nieprzewidywalny na surowym, dopiero co wyjętym odlewie.
Nie jest to zatem problem powtarzalności maszyny, która w pojedynczym punkcie pozostaje stała, lecz powtarzalności powierzchni. To rozróżnienie całkowicie zmienia podejście: nie goni się za kalibracją, lecz projektuje się znakowanie z uwzględnieniem tego, jak zbudowany jest detal. To samo rozumowanie, które kieruje grawerowaniem laserowym w przemyśle odlewniczym, obowiązuje — z innymi ograniczeniami — również dla kontrastu.
Dlaczego zwiększanie mocy nie rozwiązuje problemu (i często go pogarsza)
Najczęstszą pokusą jest zwiększenie mocy, aby „wymusić” kontrast na trudnych detalach. Na surowym odlewie daje to efekt odwrotny. Powyżej pewnego progu wiązka nie czerni bardziej: przebija naskórek odlewniczy, otwiera porowatości pod powierzchnią, generuje kratery, zadziory i lustrzane odbicia, które zakłócają właśnie ten odczyt optyczny, który miał się poprawić.
Moc lasera Kontrast znaku za powłoką otwiera się porowatośćKontrast między znakiem a tłem zależy od jakości reakcji powierzchniowej, a nie od głębokości usunięcia materiału. Głębszy rowek na porowatym stopie tworzy cienie i postrzępione krawędzie, które skaner interpretuje jako szum, a nie jako dane. Dodawanie energii oznacza dodawanie ciepła, a na zamaku i aluminium odlewanym ciśnieniowo więcej ciepła znaczy więcej lokalnego stopienia, więcej otoczek i większą zmienność wizualną — dokładne przeciwieństwo jednorodności, która jest potrzebna. Właściwą dźwignią nie jest głębokość: jest to sposób, w jaki energia rozkłada się na powierzchni.
Zwiększać obszar, a nie głębokość: wypełnienia i hatch
Strategia, która daje najbardziej stabilne wyniki na surowym odlewie, idzie w kierunku przeciwnym do głębokiego grawerowania: rozszerzyć odcisk i pracować niską energią na rozleglejszym obszarze. Znaki z gęstym hatchem, wypełnienia z kilku lekkich przejść i lekko rozszerzone ognisko uśredniają lokalne niejednorodności: tam, gdzie jeden punkt trafia na porowatość, sąsiedni trafia na zdrowy materiał, a dla oka, tak jak dla skanera, moduł kodu okazuje się mimo to pełny i jednorodny.
To kontrast uzyskany przez rozległość i uśrednienie, a nie przez nacięcie. Znaki i moduły DataMatrix należy wymiarować na tyle hojnie, aby wchłonęły ziarnistość surowego odlewu, unikając cienkich linii, które pojedyncza porowatość może przerwać. Ta sama logika kontroli zawartości energetycznej, którą stosuje się do znakowania laserowego aluminium, staje się tu kryterium przewodnim, ponieważ stop odlewany ciśnieniowo jest mniej przewidywalny niż jego wersja obrobiona.
W tym scenariuszu źródło ma znaczenie. Źródło MOPA, mogąc zmieniać czas trwania impulsu, pozwala skalibrować reakcję powierzchniową w celu uzyskania kontrolowanych szarości i czerni bez wprowadzania strefy w stan stopienia — cenny margines regulacji na powierzchniach, które zmieniają się między jednym detalem a drugim. Co do tego, dlaczego regulowany impuls robi różnicę, odsyłam do porównania między laserem MOPA a laserem światłowodowym.
Znakowanie na strefie już obrobionej: najbardziej niezawodna strategia
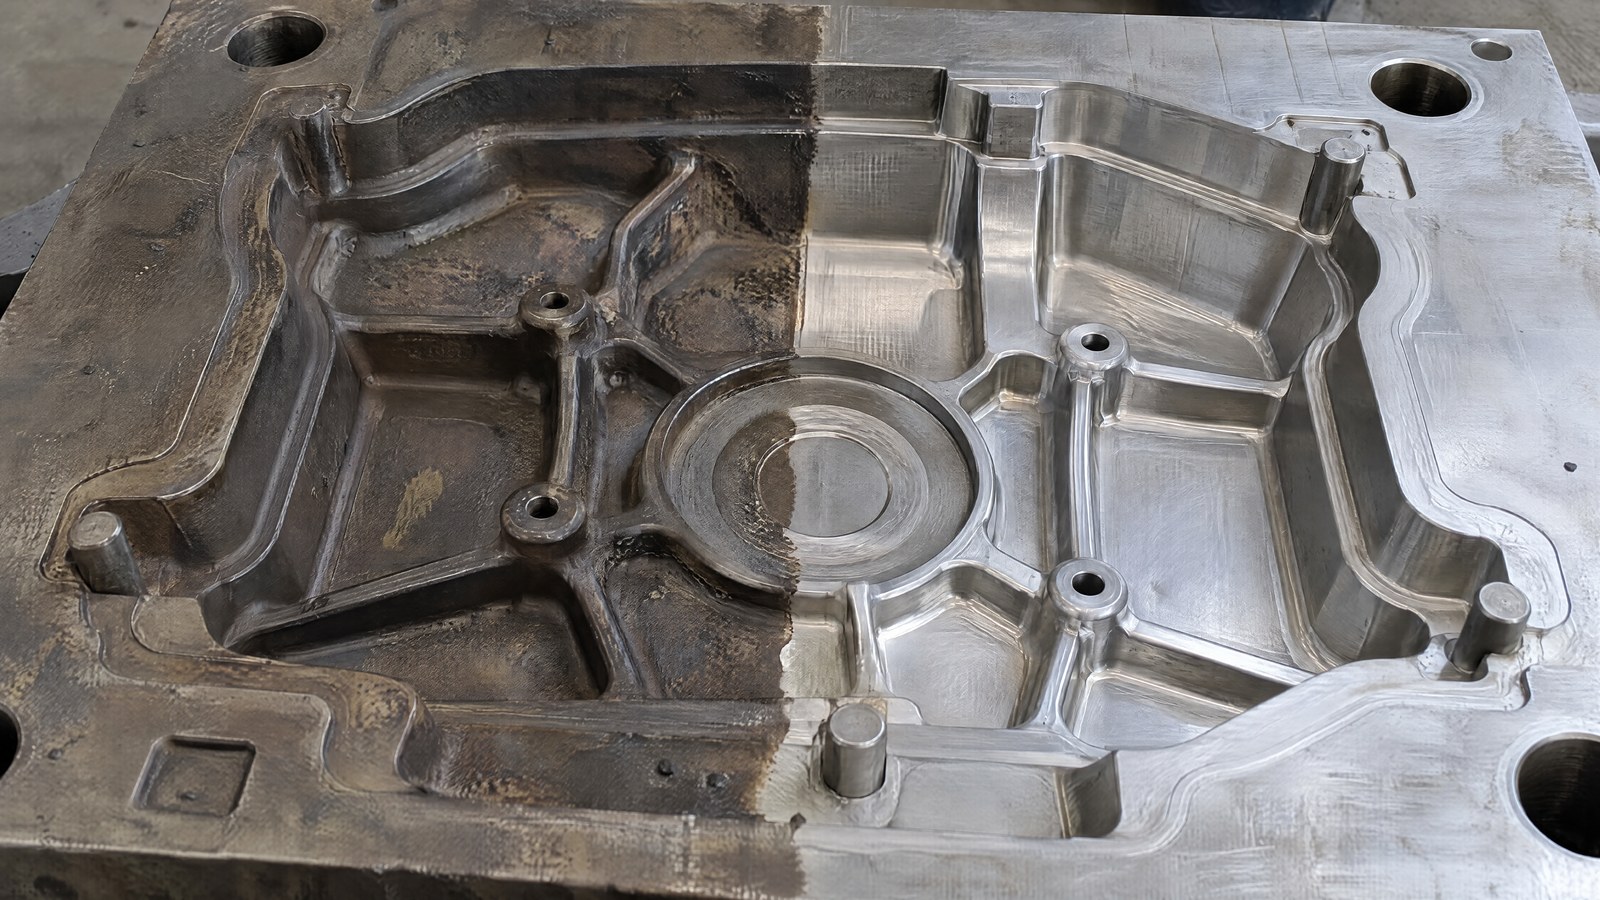
Gdy czytelność jest wymogiem, a nie życzeniem — kod DataMatrix do identyfikowalności, który musi przejść grading na linii — najsolidniejszym rozwiązaniem nie jest optymalizacja znakowania na surowym odlewie, lecz usunięcie surowego odlewu z równania. Przewidzenie na etapie projektu formy małego pola planowanego lub frezowanego w miejscu znakowania eliminuje naskórek odlewniczy i odsłania jednorodny materiał: powierzchnia staje się powtarzalna, a wraz z nią kontrast.
Projekt pod niezawodne znakowanieOdlewObrobione poleZnakowanie laseroweOcena in-lineTo zasada design for marking: znakowalność decyduje się na wcześniejszym etapie, gdy projektuje się gniazdo, a nie na dalszym, gdy detal jest już odlany. Pole o powierzchni kilku centymetrów kwadratowych, przewidziane już w rysunku, kosztuje znacznie mniej w kategoriach braków i przeróbek niż znakowanie, które przechodzi grading raz na partię. Tam, gdzie cykl przewiduje już obróbkę mechaniczną, znakowanie na obrobionej ściance jest niemal zawsze właściwym wyborem.
Zamak i aluminium odlewane ciśnieniowo: dwa zachowania do potraktowania osobno
Traktowanie „odlewów ciśnieniowych” jako jednej kategorii to błąd. Zamak, stop cynku o niskiej temperaturze topnienia, ma skłonność do rozpływania się i łatwego tworzenia otoczek: wymaga wąskich i dobrze kontrolowanych okien energetycznych, ponieważ margines między czystym znakowaniem a stopioną powierzchnią jest niewielki. Aluminium odlewane ciśnieniowo, ze swoją zawartością krzemu i porowatością gazową typową dla procesu, przedstawia natomiast powierzchnię bardziej niejednorodną punkt po punkcie, gdzie ryzykiem jest raczej lokalna niejednorodność niż rozproszone stopienie.
Wynika stąd, że receptura musi być budowana dla danego stopu i idealnie walidowana na rzeczywistych detalach tej konkretnej produkcji — a nie przenoszona z jednego materiału na drugi. Również temperatura detalu ma wpływ: znakowanie wciąż gorących komponentów wprowadza dodatkową zmienną w kontraście — aspekt, który omawialiśmy, mówiąc o znakowaniu gorących detali odlewniczych.
Identyfikowalność partii wytopu: co naprawdę trzeba odczytać
Na odlewie ciśnieniowym znakowanie służy niemal zawsze przeniesieniu na dalszy etap tożsamości wytopu: numer partii, forma, gniazdo, data. To dane, które w obliczu wady pozwalają szybko wyizolować objętą produkcję zamiast blokować wszystko. Aby to działało, kod nie tylko musi być oznakowany: musi przejść obiektywną kontrolę.
Tu wchodzi grading, ocena jakości kodu według uznanych norm (ISO/IEC 15415 oraz AIM DPM dla znakowania bezpośredniego), stosowalna na linii w celu ustalenia powtarzalnego progu akceptacji. Warto pamiętać, że grading na linii i weryfikacja laboratoryjna to dwie różne rzeczy: weryfikacja wymaga kontrolowanych warunków i dedykowanej aparatury, grading jest normą, którą przenosi się do produkcji. Tej różnicy poświęciliśmy pogłębione omówienie dotyczące różnicy między odczytem, gradingiem a weryfikacją kodów. Na zmiennym surowym odlewie grading na linii jest tym, co zamienia „wydaje się czytelny” w mierzalne kryterium.
Kiedy surowy odlew nie jest znakowalny w sposób niezawodny (i warto przenieść miejsce)
Jest uczciwa granica, którą trzeba uznać: niektóre surowe odlewy nie są znakowalne w sposób niezawodny, kropka. Jeśli naskórek odlewniczy jest zbyt nieregularny, porowatość powierzchniowa wyraźna i nie przewidziano żadnej obrobionej strefy, żaden parametr nie zagwarantuje kontrastu powtarzalnego przy gradingu. W takich przypadkach właściwym wyborem technicznym nie jest upieranie się, lecz przeniesienie momentu znakowania.
Często warto znakować za operacją, która przywraca stabilną powierzchnię: po kulkowaniu lub piaskowaniu, po obróbce mechanicznej albo po lakierowaniu lub powlekaniu, gdzie kontrast przez selektywne usunięcie powłoki staje się zdecydowanie bardziej przewidywalny. Alternatywnie, gdy nawet to nie jest wykonalne, identyfikowalność przypisuje się dedykowanej tabliczce. To nie rezygnacja: to umieszczenie znakowania tam, gdzie proces czyni je powtarzalnym.
Podsumowując, w kwestii kontrastu odlewów ciśnieniowych właściwe pytanie nie brzmi „ile mocy potrzeba”, lecz „na jakiej powierzchni znakuję i czy mogę ją uczynić bardziej jednorodną”. Uznanie, że źródło problemu jest metalurgiczne — i działanie w konsekwencji na obszarze znakowania, strefie do potraktowania i punkcie cyklu — jest tym, co prowadzi od kodu, który czasem daje się odczytać, do kodu, który daje się odczytać zawsze.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.