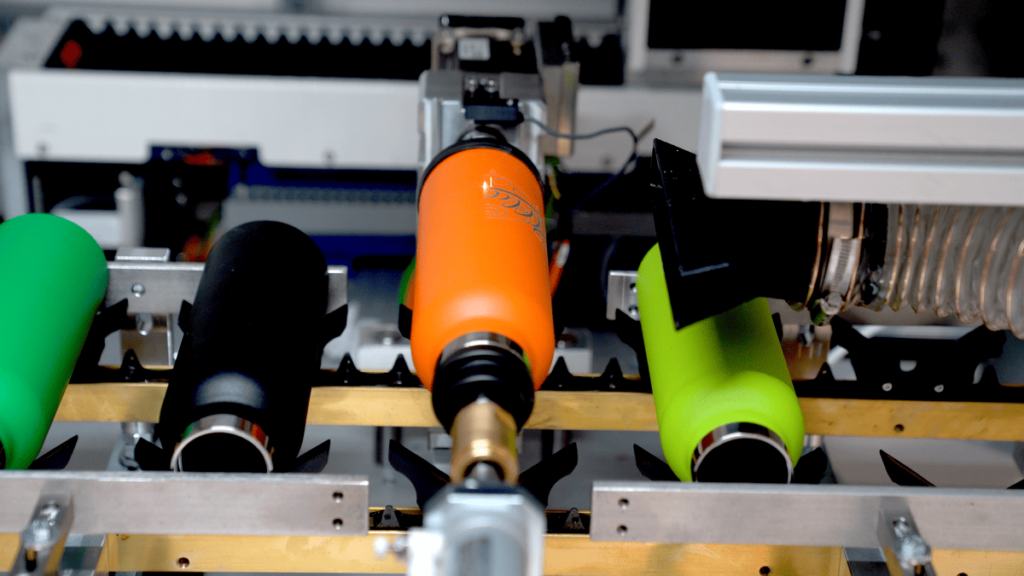
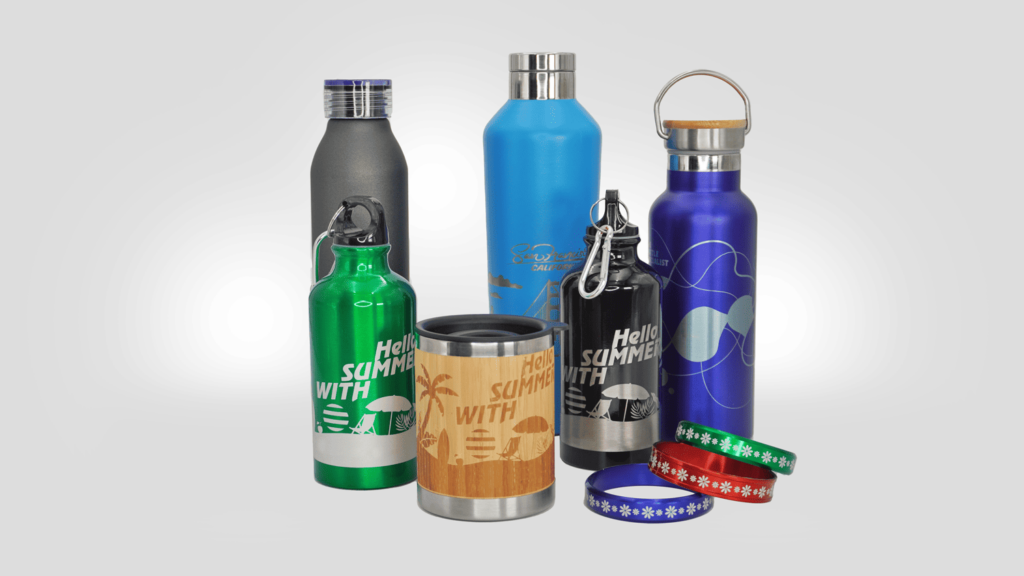
W sektorze promocyjnym znakowanie laserowe jest uznanym standardem. Prawie wszyscy producenci kubków, flakonów, markowych towarów i niestandardowych akcesoriów pracują z aktywnymi źródłami światłowodowymi, w wielu przypadkach MOPA, zazwyczaj w zakresie mocy od 20 do 50 W. Na tej podstawie, technologia nie jest już punktem dyskusji: zamiast tego, średnia moc źródła staje się coraz ważniejsza.
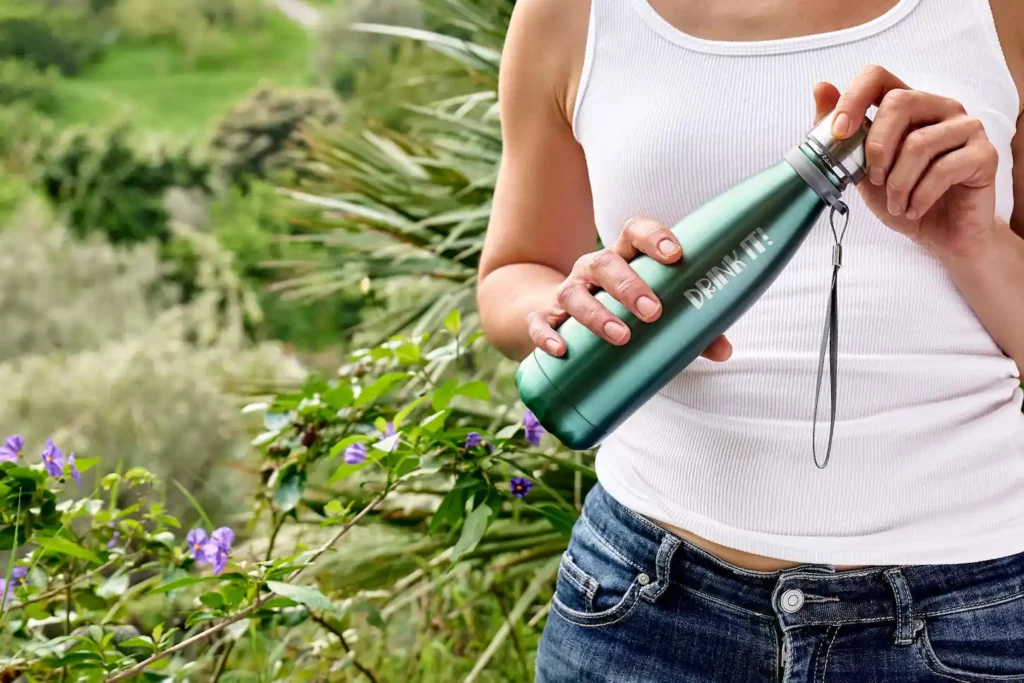
Powód jest prosty. Wymagania rynku uległy zmianie: głębokie grawerunki na ceramice, trójwymiarowe wykończenia wyczuwalne w dotyku, ablacja powłok na coraz większych partiach, dekoracje wymagające zarówno agresywności, jak i estetycznej finezji. Wszystkie zastosowania, w których sprawdza się MOPA o mocy 30 lub 50 W, ale czas cyklu i głębokość przetwarzania stają się wąskim gardłem. W tym miejscu pojawiają się źródła MOPA o mocy 100 W i 200 W, zbudowane specjalnie w celu zwiększenia zakresu tego, co można zrobić w cyklu przemysłowym.
Prawdziwy wyróżnik: energia dostępna na impuls
Najważniejszym faktem technicznym dotyczącym tych źródeł nie jest „bycie MOPA” – cecha, która jest obecnie szeroko rozpowszechniona – ale energia na impuls faktycznie dostępna na wyjściu. Przy tej samej podstawowej technologii, przejście z 50 do 100 W, a następnie do 200 W średniej mocy oznacza w praktyce znacznie wyższą energię na impuls, ze wszystkimi tego konsekwencjami w zakresie interakcji wiązka-materiał.
Ta nadwyżka energii nie jest celem samym w sobie. Przekłada się ona na dwie możliwości operacyjne, które robią różnicę w sektorze promocyjnym. Pierwszą z nich jest przetwarzanie materiałów i grubości, które byłyby poza zasięgiem przy niższych mocach: emalie ceramiczne do głębokiego grawerowania, grube powłoki na podłożach metalowych, powłoki wielowarstwowe. Drugą jest możliwość, poprzez wykorzystanie precyzyjnej modulacji prędkości, częstotliwości, mocy procentowej i szerokości impulsu, dostosowania zdeponowanej energii w dół, gdy jest to potrzebne. Innymi słowy, źródło o mocy 100 lub 200 W nie zmusza do pracy z pełną mocą przez cały czas: pozwala wybrać, czy ma być agresywne, czy nietrwałe, w zależności od pożądanego rezultatu. Jest to dokładne przeciwieństwo typowego problemu tych, którzy pracują z niewymiarowymi źródłami: tam niektóre efekty pozostają po prostu nieosiągalne.
Ceramika: moc otwiera wcześniej niedostępne procesy
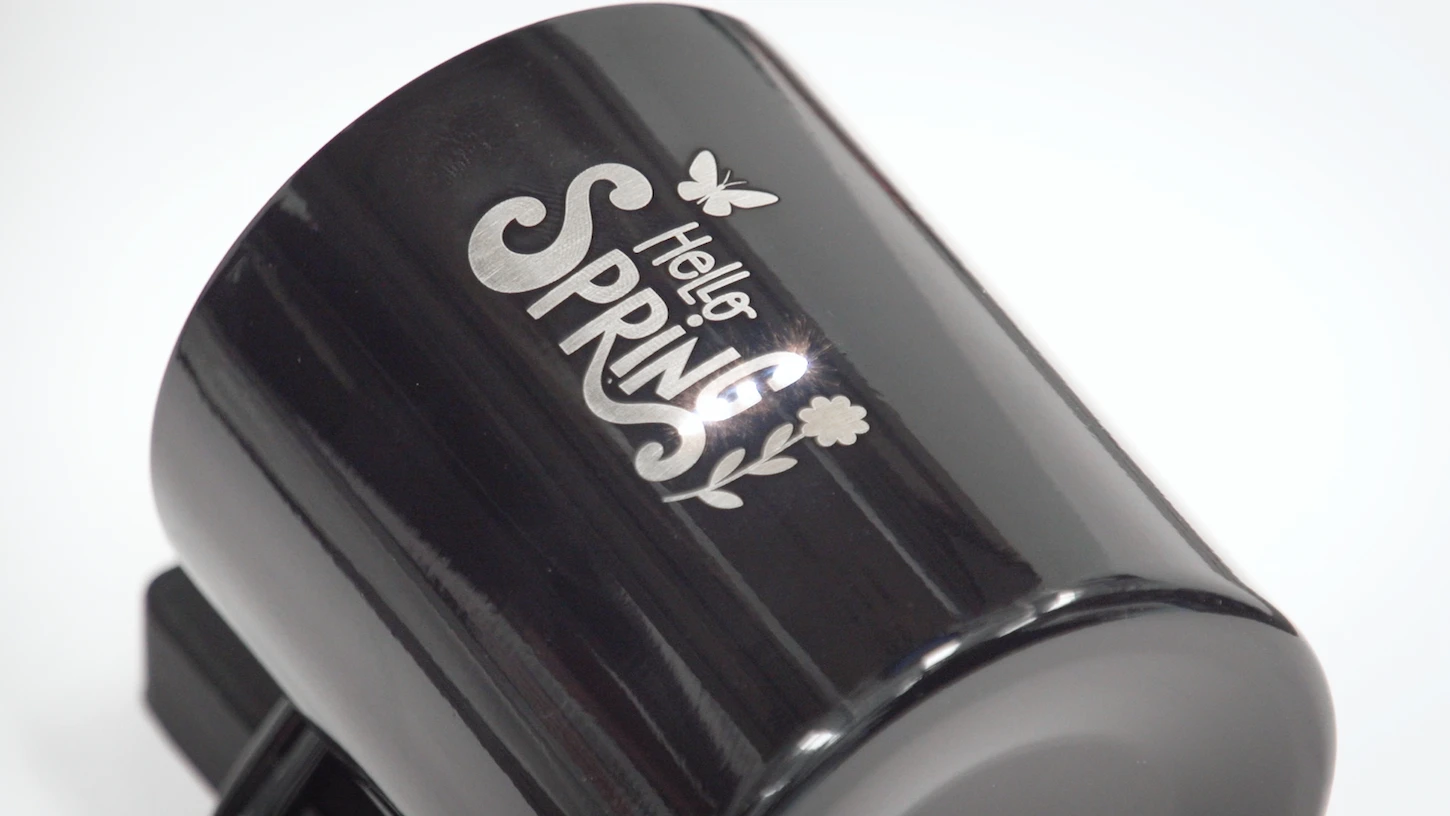
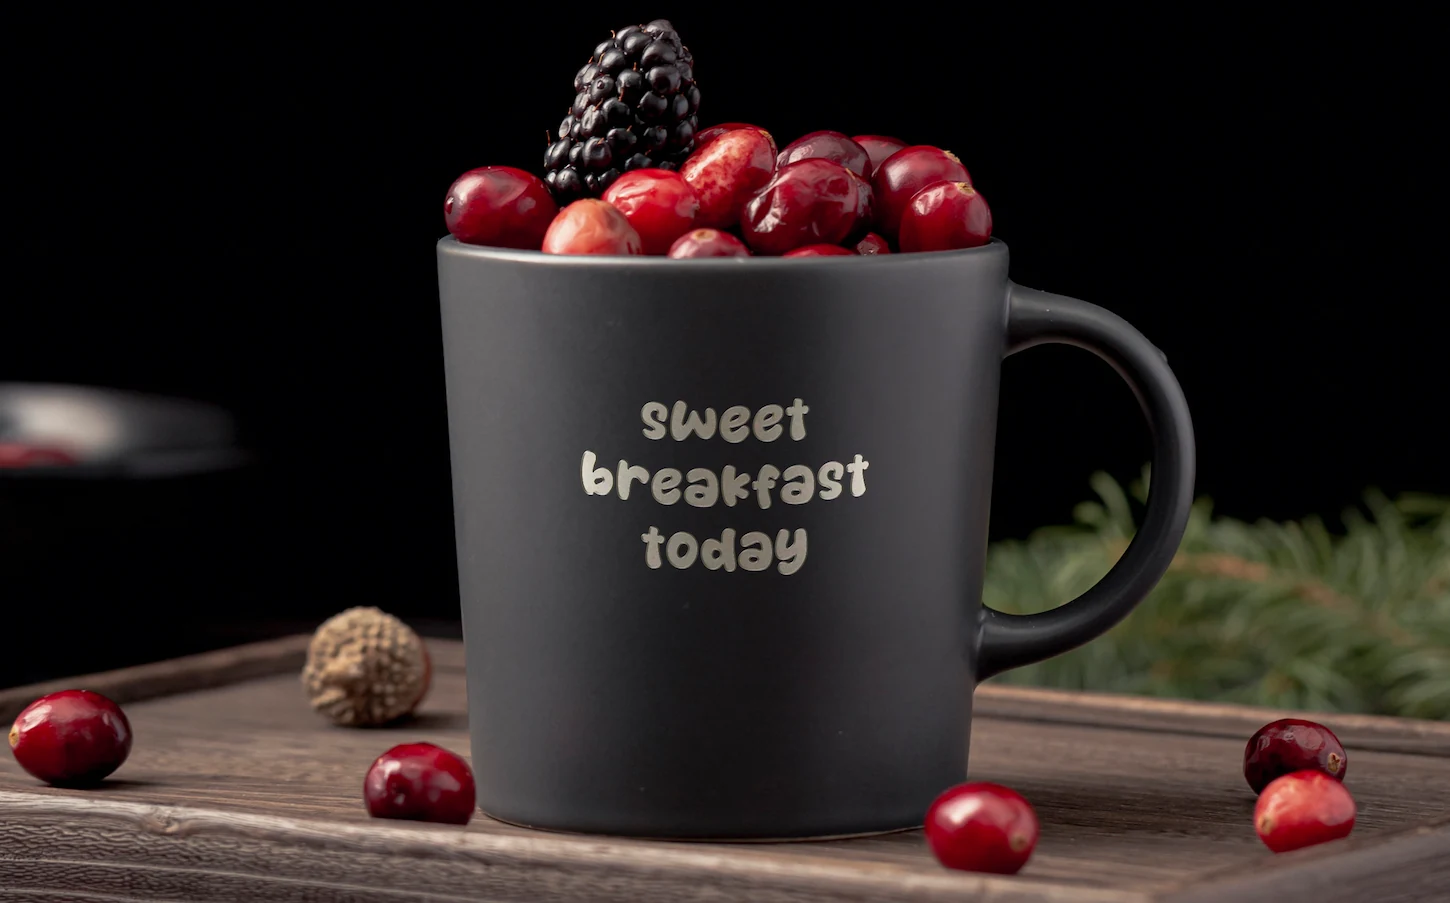
Obudowa kubków i szkliwionych kubków ceramicznych jest prawdopodobnie miejscem, w którym skok mocy staje się najbardziej oczywisty dla klienta końcowego. MOPA o mocy 30 lub 50 W zasadniczo działa na powierzchniową warstwę szkliwa, uzyskując efekty wybielania lub usuwania koloru w zależności od składu. Efekt graficzny może być dobry, ale znakowanie pozostaje dwuwymiarowe.
Przy mocy 100 W, a tym bardziej przy 200 W, wchodzi się w inny reżim: gęstość energii skoncentrowanej na punkcie roboczym jest wystarczająca do głębokiego usunięcia szkliwa i oddziaływania na podłoże ceramiczne, generując grawerunki z reliefem wyczuwalnym w dotyku i widocznym pod światło. Możliwe staje się tworzenie „wydrążonych” logo, teksturowanych teł, kontrastujących matowych/błyszczących dekoracji, rzeźbionych wykończeń. Są to procesy, które do niedawna należały do innych technologii, wolniejszych lub mniej elastycznych, a które dziś wkraczają w zakres lasera przemysłowego, zachowując powtarzalność i szybkość konfiguracji typową dla technologii cyfrowej. Nie jest to kwestia „robienia lepiej” tego, co już zostało zrobione: jest to kwestia robienia nowych rzeczy, po prostu dlatego, że energia, która jest potrzebna, jest teraz dostępna.
Butelki: moc jako czynnik produkcyjny
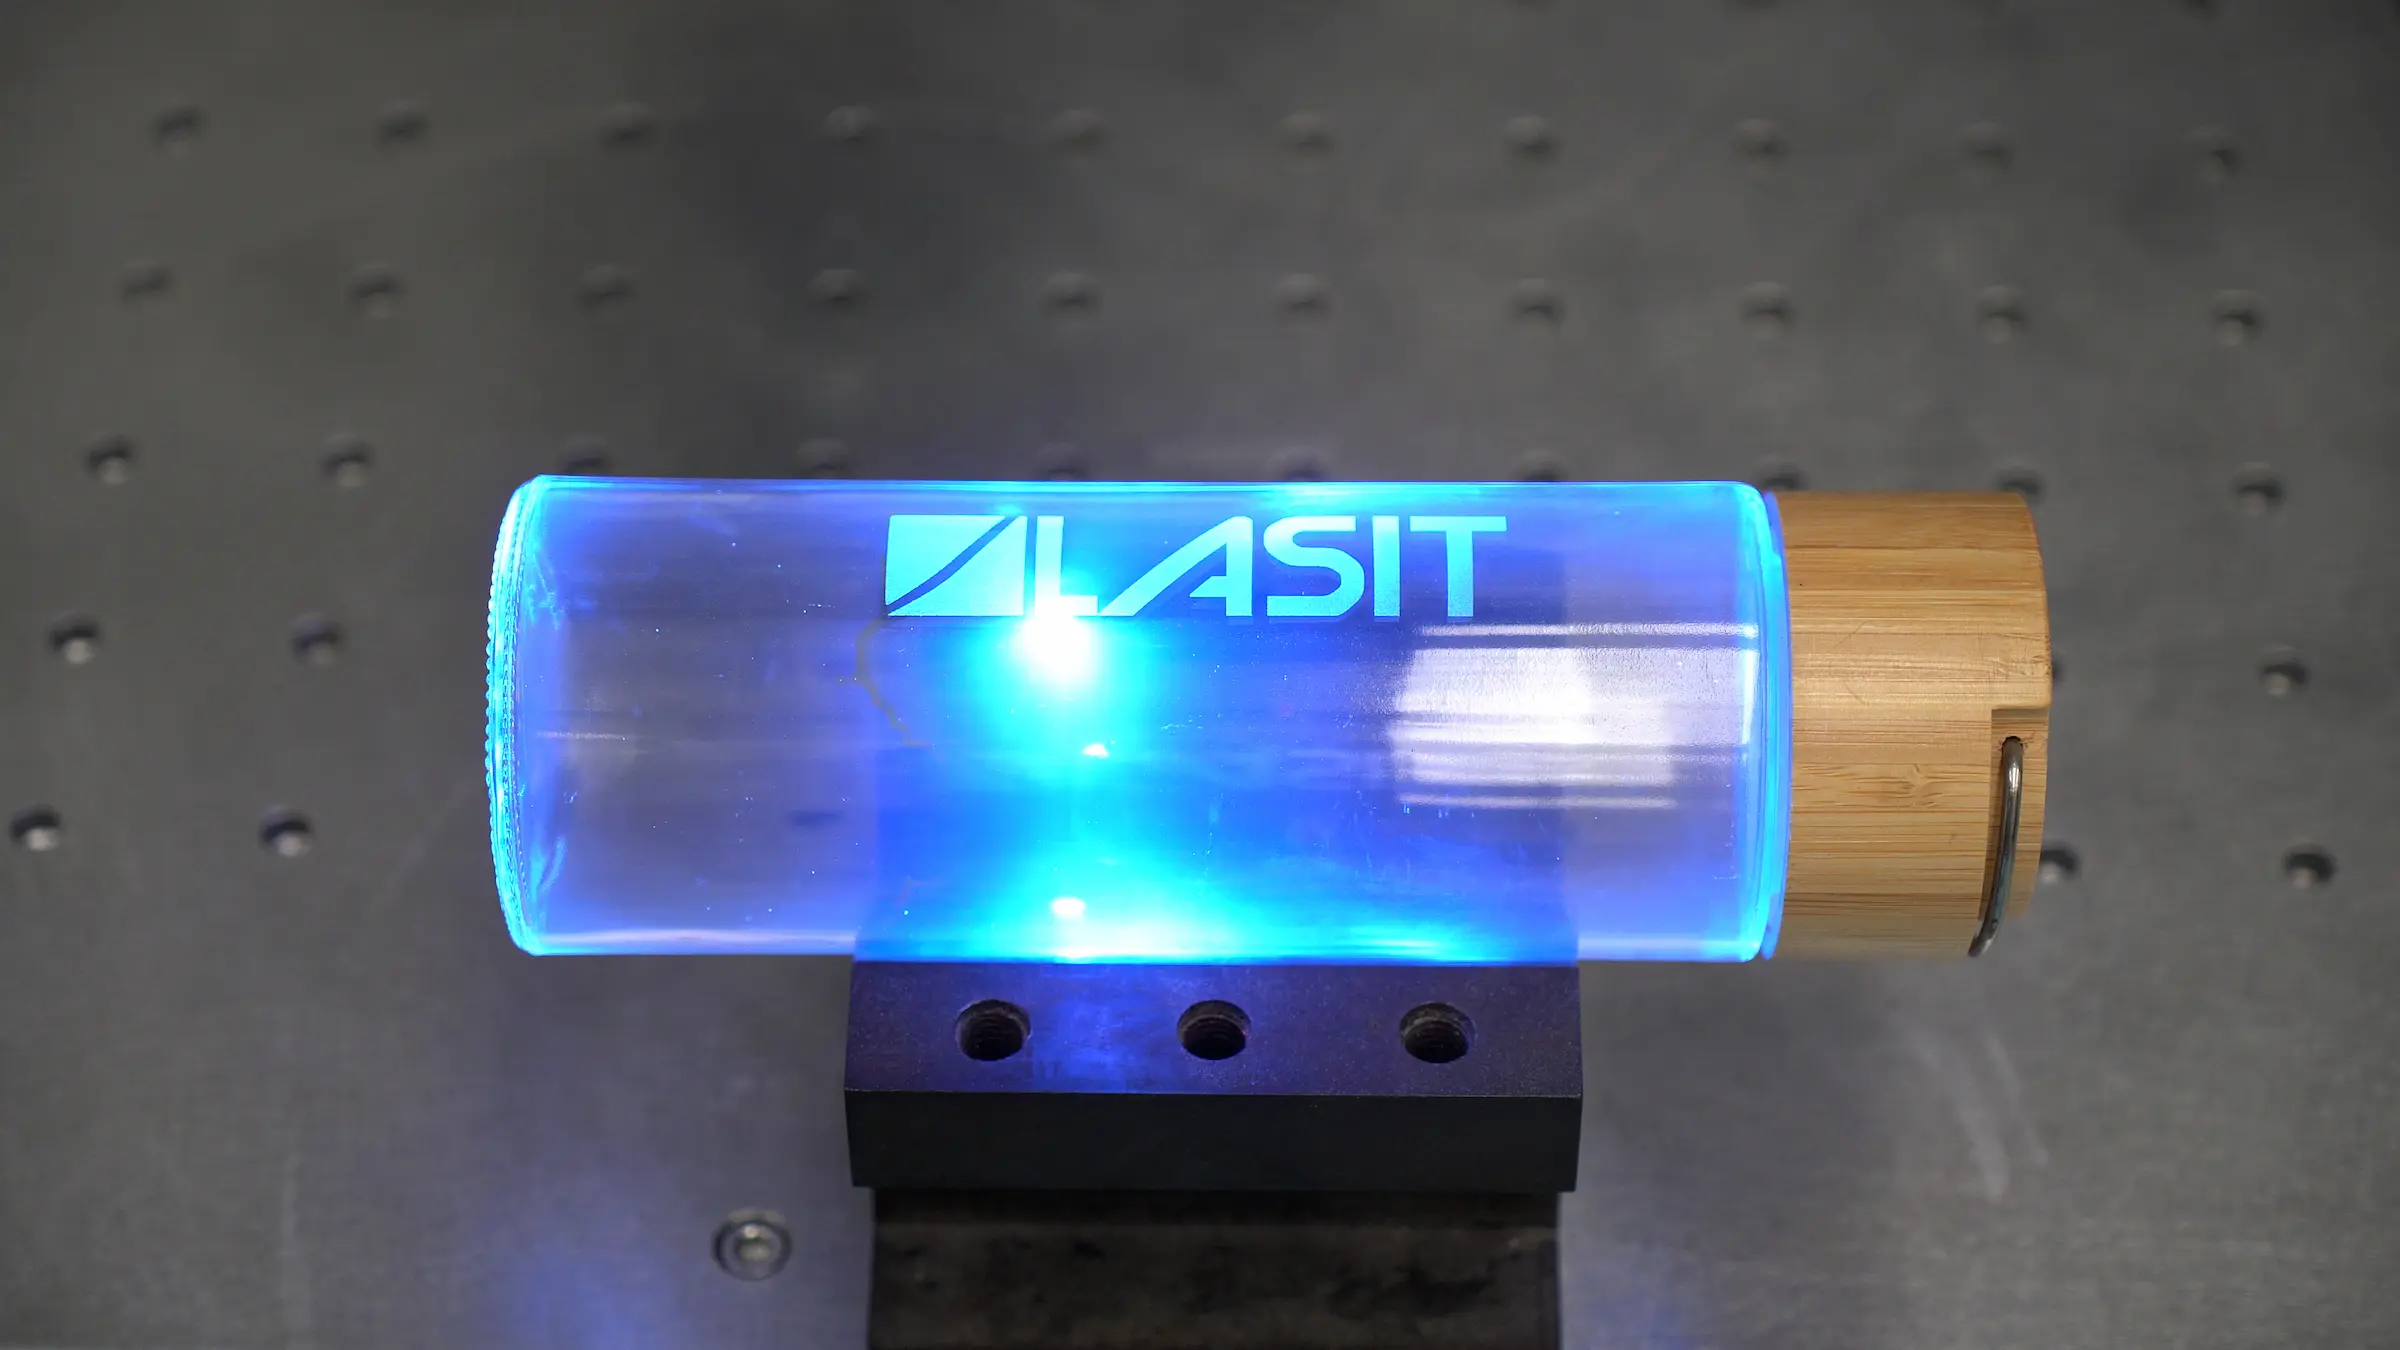
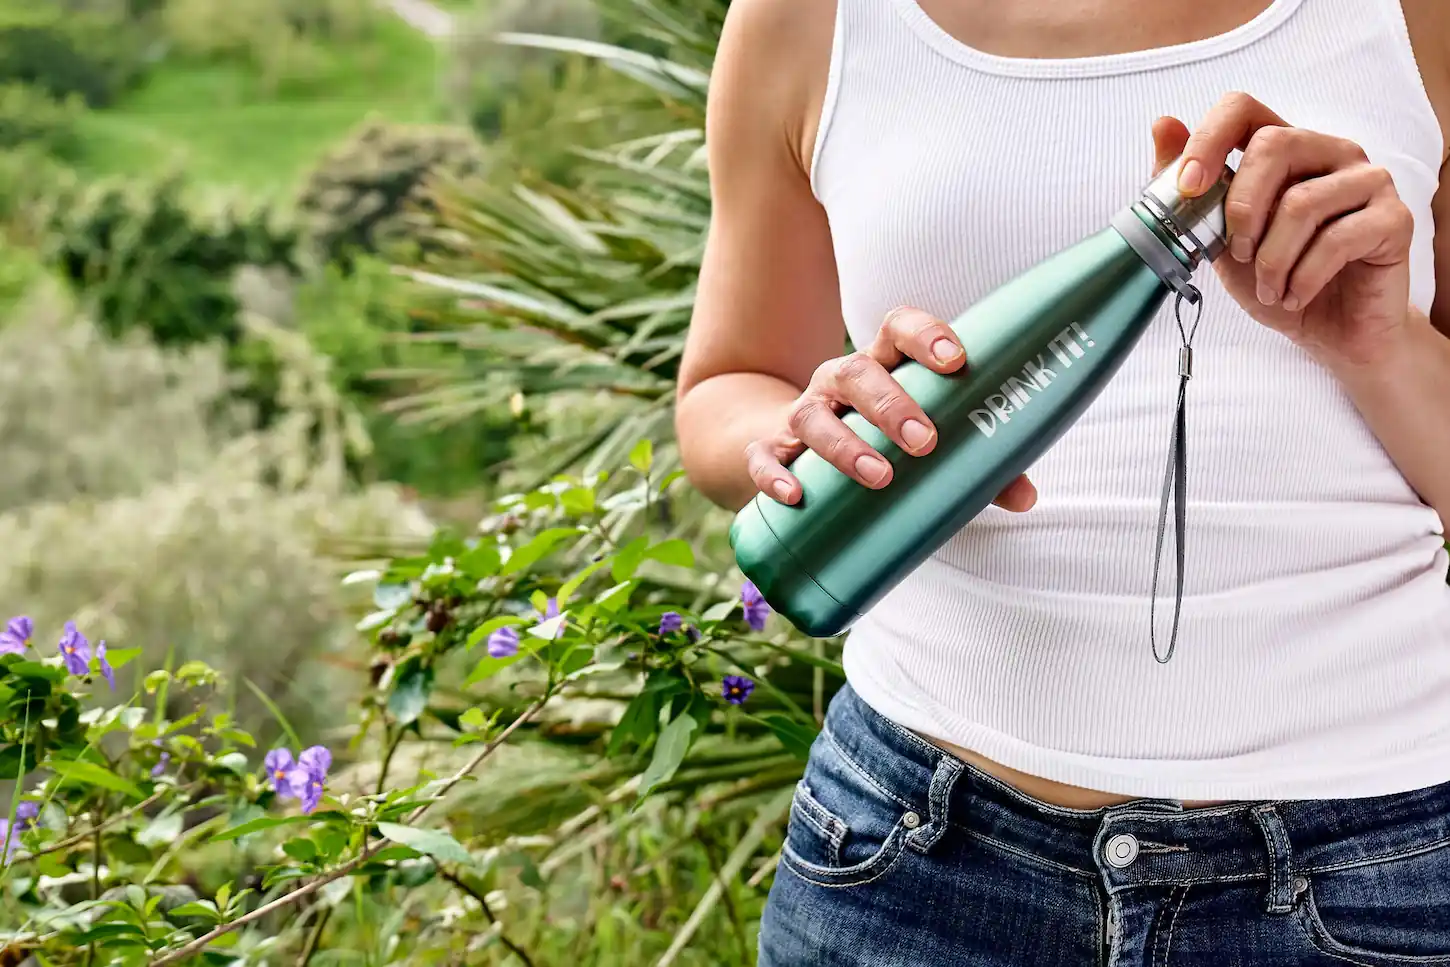
W przypadku kolb, termosów i powlekanych wyrobów metalowych wpływ mocy jest mierzony w inny, ale nie mniej istotny sposób: w czasie cyklu. Ablacja powłoki jest procesem wprost proporcjonalnym do energii, która może być zdeponowana w jednostce czasu. Nasze testy laboratoryjne wykazały wyraźne różnice na standardowych podłożach przemysłowych:
- Źródło o mocy 100 W kończy cykl w czasie o około połowę krótszym niż źródło o mocy 50 W;
- W porównaniu do 30 W, czas ten skraca się do około jednej trzeciej;
- Przy mocy 200 W okno obróbcze zawęża się jeszcze bardziej, modulując przewagę w zależności od kinematyki maszyny i geometrii przedmiotu obrabianego.

W przypadku typowych partii sezonowego zamówienia promocyjnego mówimy o setkach lub tysiącach sztuk: różnica w czasie na sztukę przekłada się na znacznie inną dzienną wydajność produkcyjną, bez wpływu na siłę roboczą lub kinematykę. Warto zwrócić uwagę na często pomijaną kwestię: posiadanie większej mocy niekoniecznie oznacza szybszą pracę. Oznacza to również możliwość wyboru płynniejszej pracy, obniżenia procentu wykorzystania źródła w celu uzyskania czystszych krawędzi logo, doskonałej jednorodności powierzchni i braku efektu halo na powłoce. Nadmiar mocy staje się w ten sposób rezerwą jakości, którą można wykorzystać w razie potrzeby.
Inne zastosowania, w których moc rośnie skokowo
Poza ceramiką i kolbami, modele 100 W i 200 W znajdują zastosowanie w kilku innych obszarach promocyjnych:
- Grawerowanie reliefowe na brelokach, medalach, metalowych gadżetach, gdzie efekt dotykowy jest częścią postrzeganej wartości produktu;
- Obróbka wielowarstwowych powierzchni malowanych dla akcesoriów technologicznych i obiektów wielomateriałowych, gdzie ablacja wymaga obsługi nietrywialnych grubości;
- Oznaczenia o wysokim kontraście na grubym anodyzowanym aluminium i stali poddanej specjalnej obróbce;
- Połączone cykle ablacji i wybielania wykonywane w jednym przejściu maszyny, dzięki możliwości obsługi bardzo różnych parametrów między skanami.
Trzy konfiguracje integracji, jeden wybór zasilania
Po ustaleniu, że moc jest centralnym elementem, wybór konfiguracji systemu staje się konsekwencją operacyjną. To samo źródło o mocy 100 lub 200 W nadaje się do trzech konfiguracji użytkowania: jako laser integracyjny, do zainstalowania w istniejących zrobotyzowanych komórkach lub liniach automatycznych; jako prosta samodzielna maszyna, ręczna lub półautomatyczna, dla tych, którzy rozpoczynają drogę do internalizacji lub zarządzają małą i średnią produkcją; lub w połączeniu z pionowymi maszynami dedykowanymi produktom promocyjnym, takimi jak Polaris i TowerSlide, gdzie kinematyka jest zoptymalizowana pod kątem szybkiego ładowania i obróbki cylindrycznych powierzchni typowych dla kubków i kolb.
Ta ostatnia kombinacja jest tą, w której moc wyraża swój pełny potencjał: maszyna zbudowana w celu zasilania lasera stałym przepływem części, w połączeniu ze źródłem zdolnym do przetwarzania ich w wymaganym tempie, pozwala uniknąć klasycznego wąskiego gardła, które pojawia się, gdy wysokowydajna maszyna pracuje z niewymiarowym źródłem.
Podsumowując
W promocji technologia MOPA jest już czymś oczywistym. Tym, co naprawdę wyróżnia dzisiejsze rozwiązania do znakowania, jest średnia moc źródła. Zwiększenie mocy do 100 W lub 200 W nie oznacza tylko szybszego działania: oznacza dostęp do procesów – głębokich grawerunków na ceramice, ablacji grubych powłok, trójwymiarowych dekoracji – które przy niższych mocach nie są po prostu spowolnione, ale są poza zasięgiem. Jeśli pracujesz z niejednorodnymi katalogami i chcesz pokryć zarówno wyrafinowane wykończenia estetyczne, jak i najbardziej scenograficzne efekty za pomocą jednej maszyny, dziś to wyższy zakres mocy jest punktem odniesienia, niezależnie od konfiguracji – zintegrowanej, samodzielnej lub połączonej z maszynami pionowymi – z którą zdecydujesz się ją zainstalować.

Applications Manager | LASIT
Applications Manager w LASIT od ponad 20 lat, Mario Palmieri odpowiada za zarządzanie i rozwój firmowego laboratorium laserowego. Przeprowadza testy próbek dla klientów, wspierając sektory motoryzacyjny, medyczny, lotniczy i elektroniczny w wyborze najbardziej odpowiedniego rozwiązania do znakowania laserowego.