Jeśli chodzi o znakowanie laserowe na octanie celulozy i poliwęglanie do opraw okularowych, wybór technologii laserowej nie jest trywialny. W ostatnich latach obok konwencjonalnych laserów CO₂ o długości fali 9,3 µm pojawił się laser CO₂ o długości fali 10,6 µm – pozornie niewielka różnica, ale mająca znaczący wpływ na jakość znakowania. W tym artykule przyjrzymy się, dlaczego ta zmiana długości fali stała się preferowanym wyborem w sektorze profesjonalnych okularów, bez wchodzenia w dyskusje na temat inwestycji lub zwrotu ekonomicznego, ale skupiając się na konkretnych aspektach technicznych i aplikacyjnych.
Dlaczego 9,3 µm zamiast 10,6 µm?
Różnica między dwoma laserami CO₂ polega na długości fali emitowanego promieniowania podczerwonego. Standardowy laser CO₂ pracuje na długości fali 10,6 µm, podczas gdy laser CO₂ o długości fali 9,3 µm wykorzystuje inne przejście wibracyjne cząsteczki CO₂. Z praktycznego punktu widzenia głównym efektem jest minimalny osiągalny rozmiar plamki lasera, a w konsekwencji dokładność grawerowanej linii.
Dzięki laserowi 9,3 µm plamka jest z natury mniejsza dla tej samej konfiguracji optycznej, co pozwala na rysowanie drobniejszych linii i detali. Przekłada się to na lepszą definicję znaków alfanumerycznych, logo i oznaczeń dekoracyjnych – kluczowy aspekt podczas pracy nad wysokiej klasy ramami, gdzie branding musi być czytelny, ostry i dyskretny, ale nie może być natarczywy ani szorstki.
Zaangażowane materiały
W okularach najczęściej stosowanymi tworzywami sztucznymi są:
- Octan celulozy: stosowany w oprawkach średniej i wysokiej klasy; oferuje dobrą obrabialność i elastyczność estetyczną.
- Poliwęglan: stosowany głównie w oprawkach i soczewkach sportowych; lekki i odporny na uderzenia.
- Inne polimery: nylon, TR90, grilamid, rzadziej spotykane, ale obecne w określonych niszach.
Wszystkie te materiały dobrze pochłaniają promieniowanie CO₂, ale jakość estetyczna znakowania jest ściśle uzależniona od precyzji plamki lasera. Ze względu na krótszą długość fali, laser 9,3 µm koncentruje energię na mniejszym obszarze, zmniejszając rozproszony efekt termiczny i poprawiając ostrość znakowania.
Konkretne zastosowania w przemyśle okularowym
Oznaczenie numeru modelu i rozmiaru
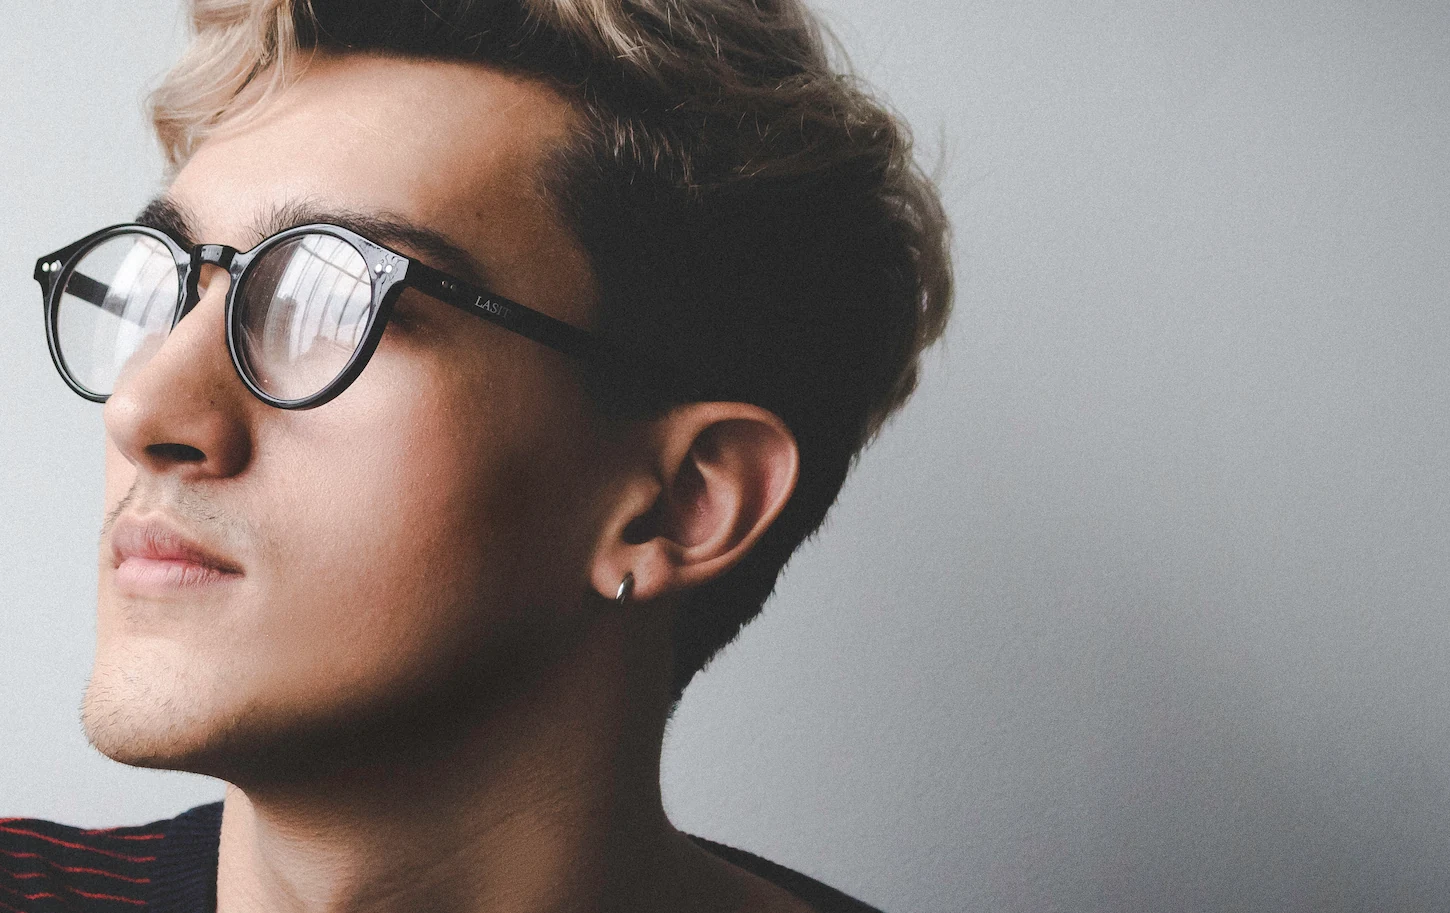
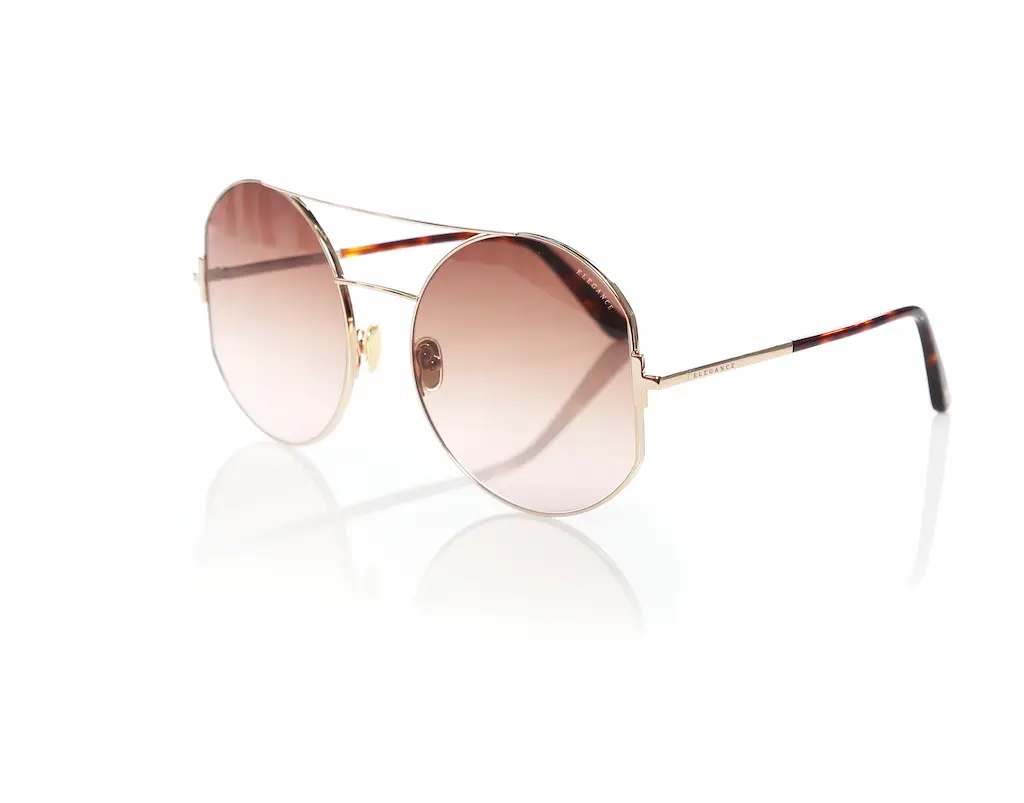
Każda oprawka posiada, zazwyczaj po wewnętrznej stronie zausznika, szereg informacji: nazwę marki, model, rozmiar (gauge-rod), kod koloru. Znaki te muszą być czytelne, ale jednocześnie dyskretne. Dzięki laserowi 9,3 µm możliwe jest znakowanie znaków alfanumerycznych o wysokości 1,5-2 mm przy zachowaniu doskonałej czytelności, bez nadmiernego wypalania lub rozmazywania, które mogłyby pogorszyć estetykę produktu.
Oznaczanie logo i marek
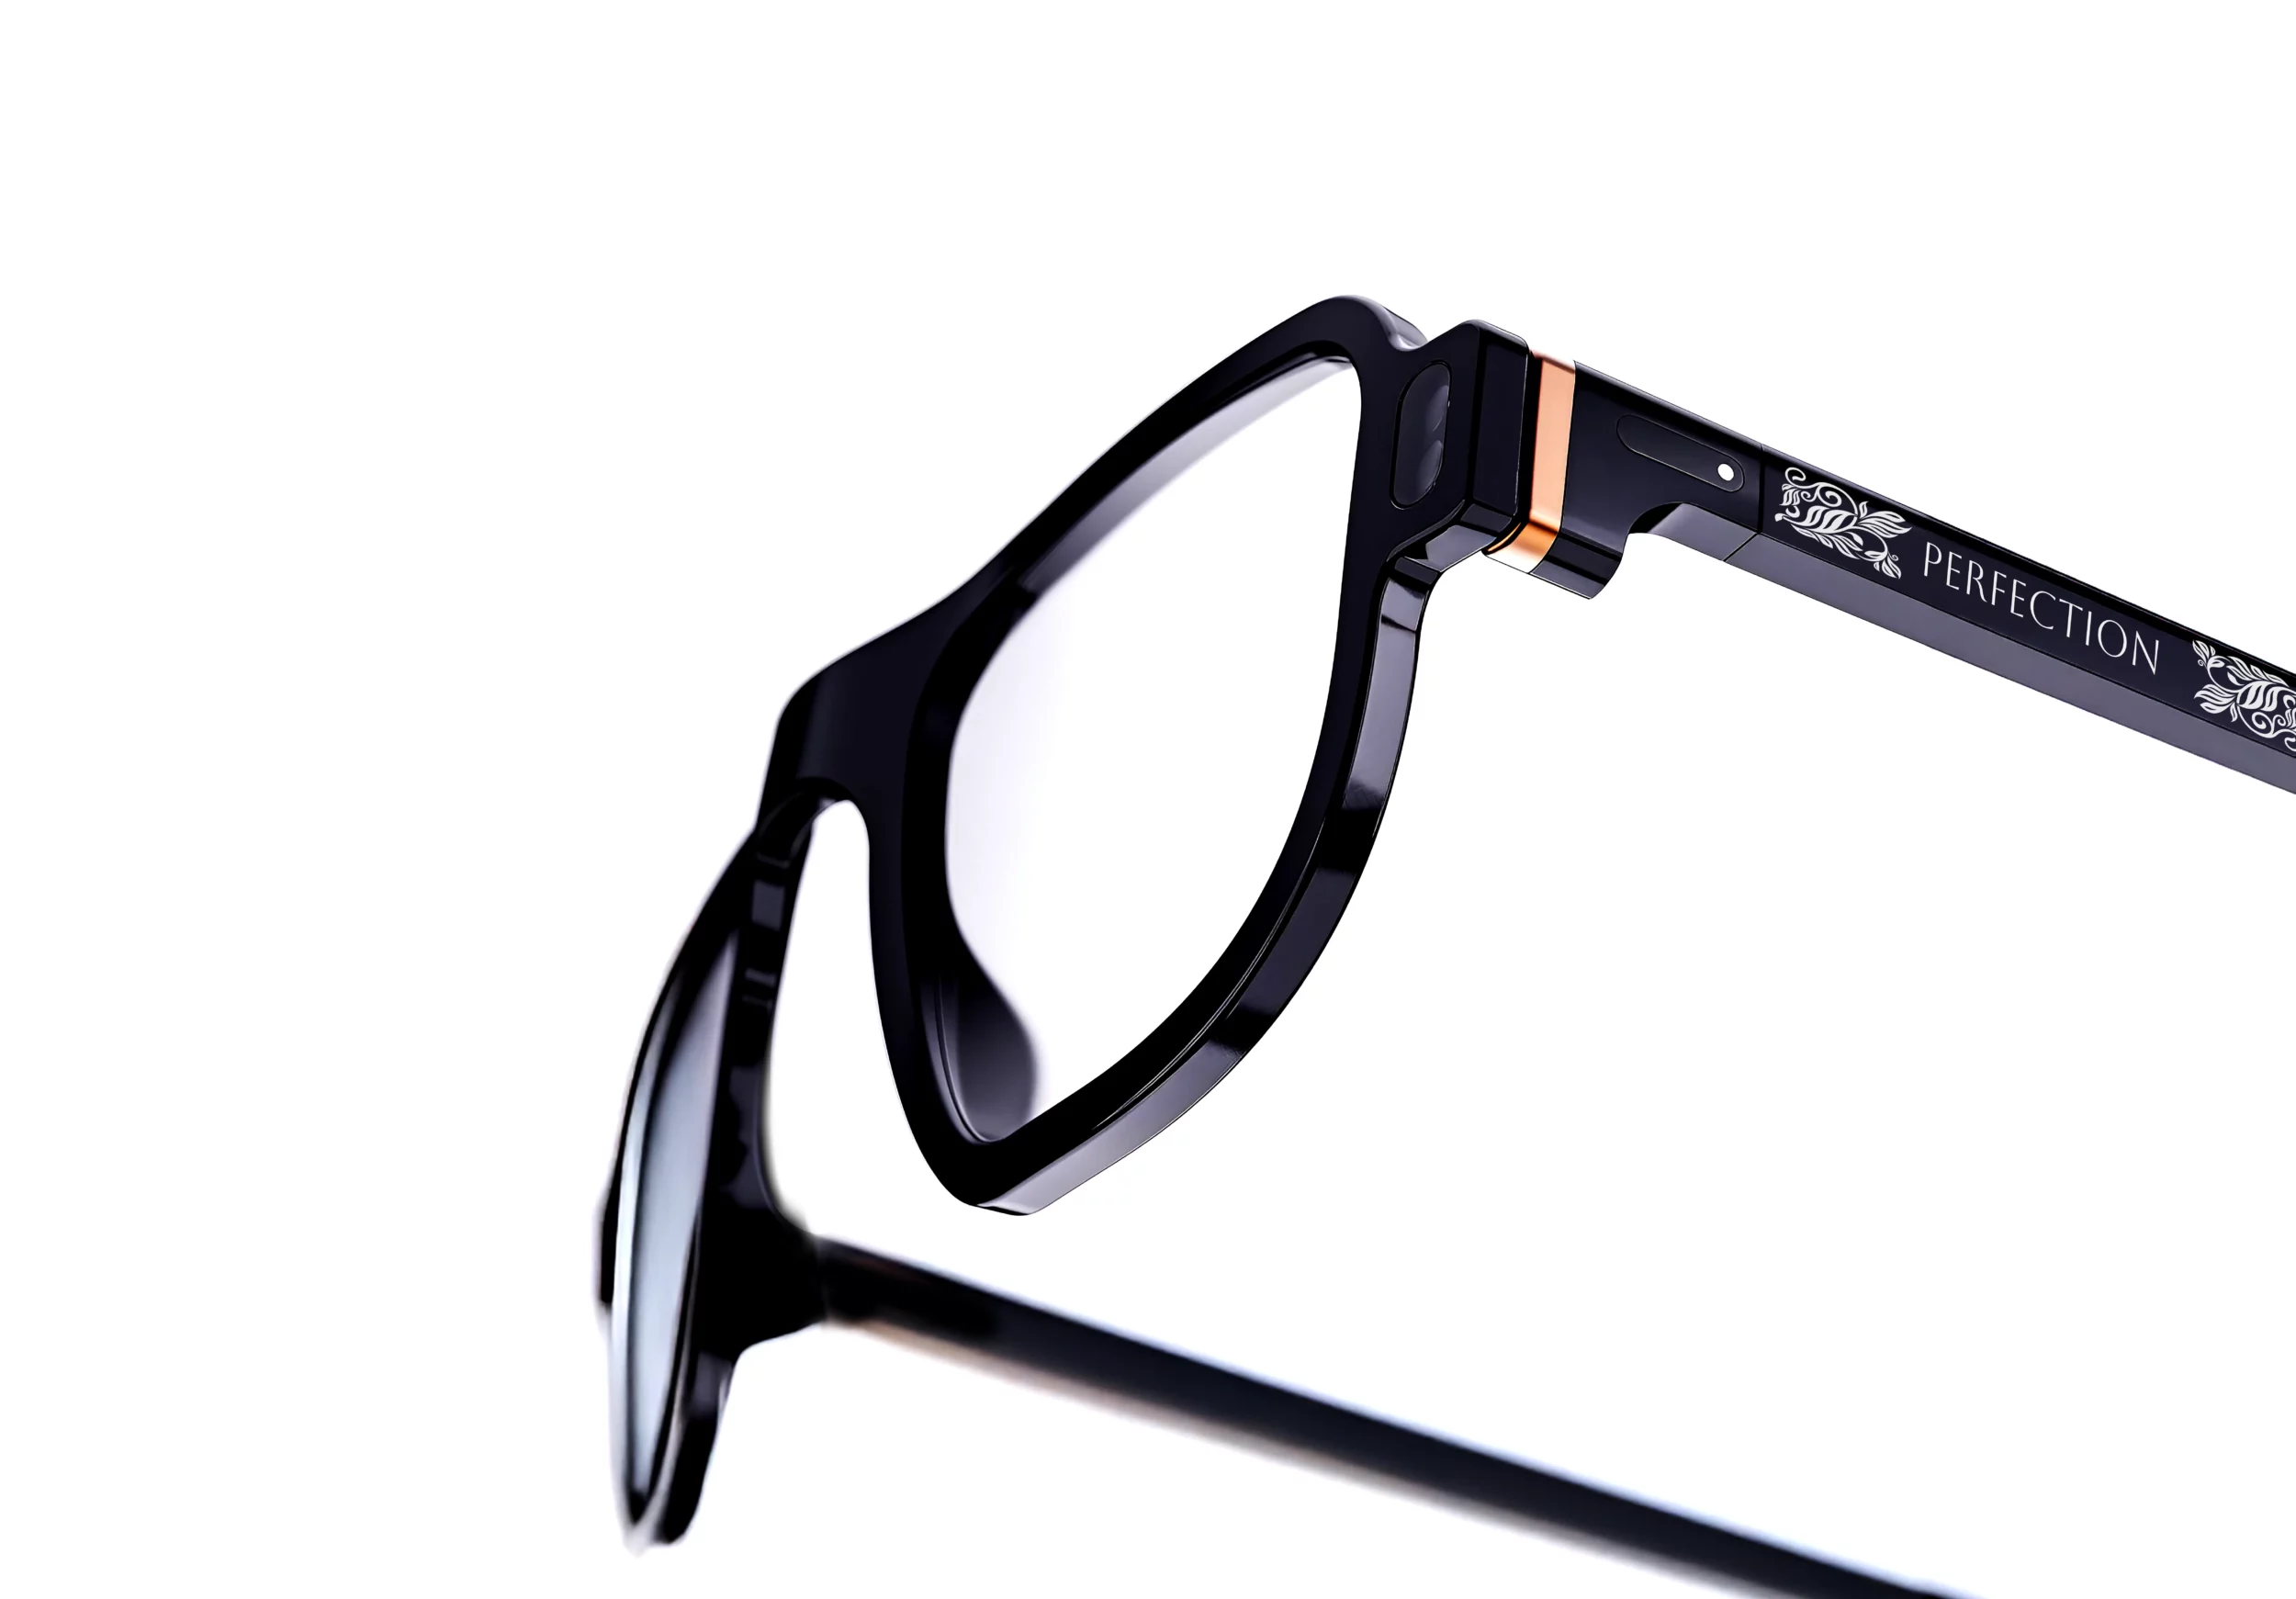
Luksusowe marki wymagają wiernego odwzorowania logo nawet na zakrzywionych lub małych powierzchniach. Drobniejsza linia lasera 9,3 µm umożliwia odwzorowanie złożonych szczegółów – takich jak drobne ziarna, elementy dekoracyjne lub szeryfy – bez utraty rozdzielczości. Jest to szczególnie ważne dla marek, które koncentrują się na identyfikacji wizualnej i spójności marki na każdym elemencie ramy.
Niestandardowe dekoracje i motywy
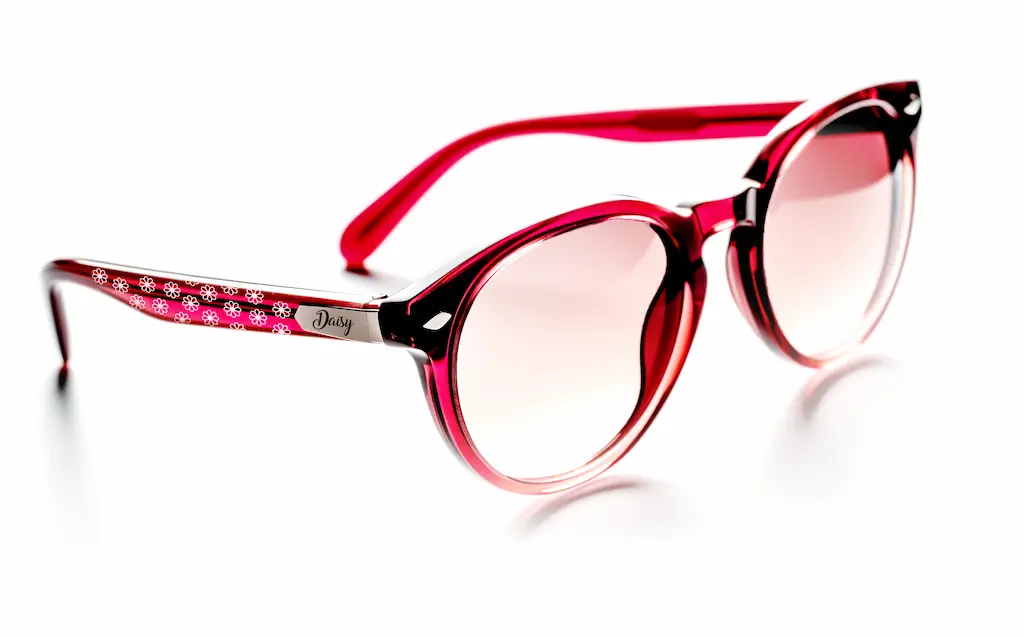
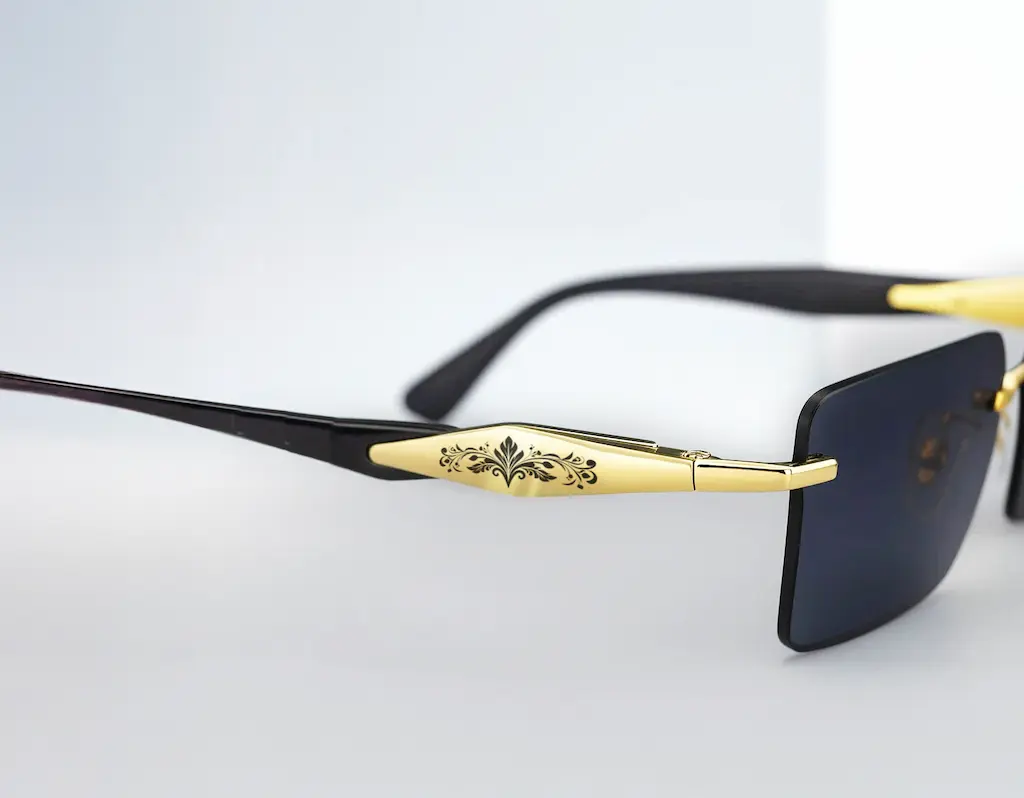
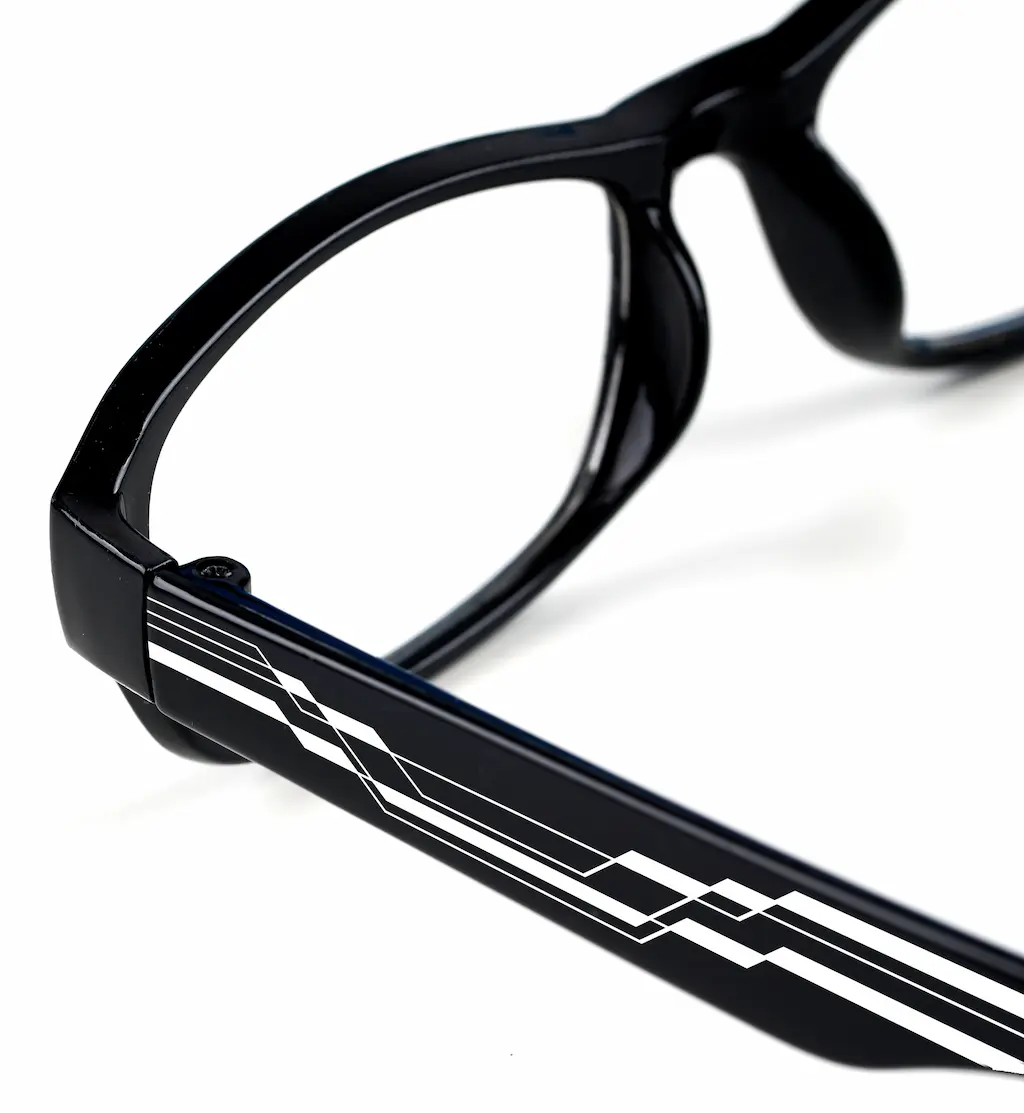
Niektórzy producenci ręcznie wykonanych lub wysokiej klasy okularów oferują możliwość personalizacji zauszników za pomocą ozdobnych grawerów, inicjałów klienta lub wzorów geometrycznych. Laser 9,3 µm pozwala na uzyskanie ciągłych linii, gładkich krzywych i ostrych przejść, bez ryzyka nadmiernego zwęglenia lub matowych obszarów wokół wygrawerowanej linii.
Oznaczenie kodem 2D dla wewnętrznej identyfikowalności
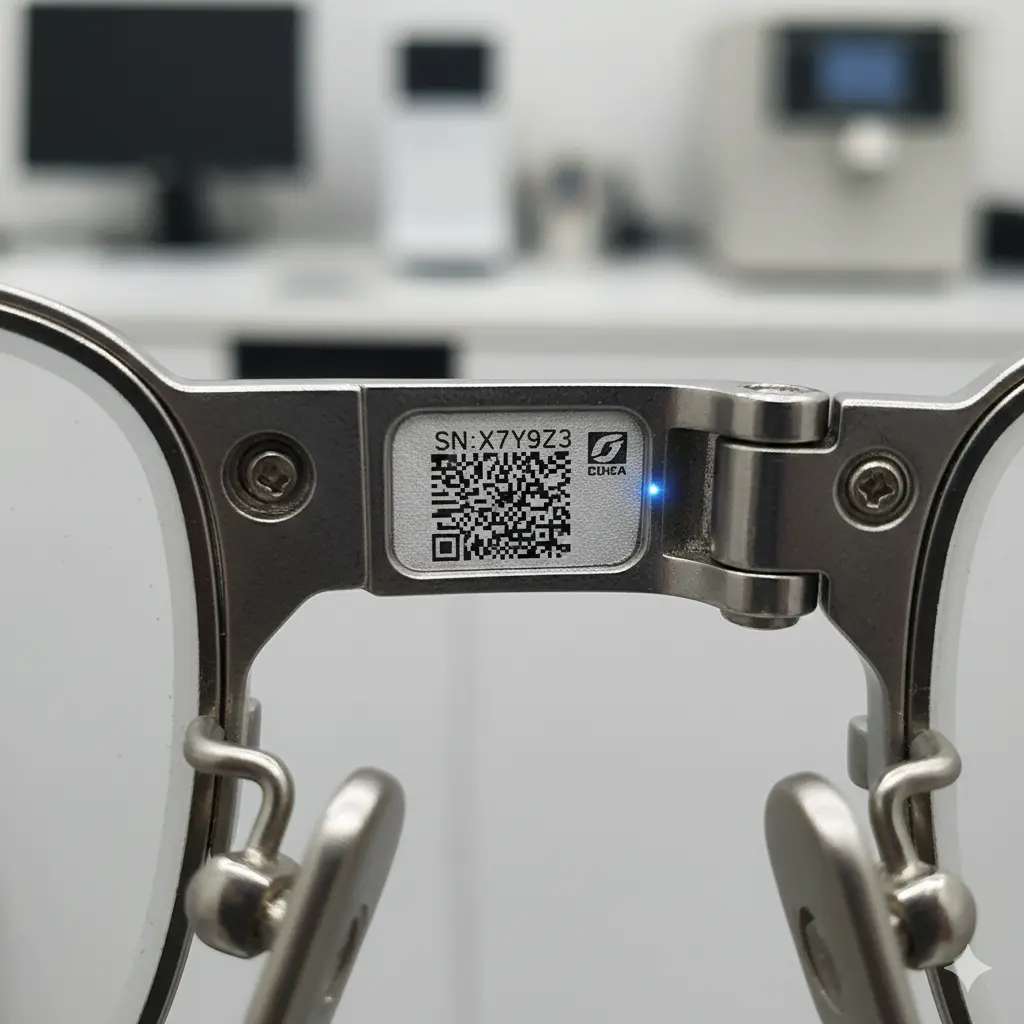
W niektórych przypadkach, zwłaszcza w kontekście produkcji przemysłowej, znakowanie małej matrycy Datamatrix (4×4 mm lub mniej) jest wymagane do śledzenia partii lub pojedynczych części. Również w tym przypadku precyzja plamki lasera na poziomie 9,3 µm pomaga uzyskać dobrze zdefiniowane moduły kodu, poprawiając szybkość odczytu i zmniejszając ryzyko błędów podczas automatycznej weryfikacji.
Dlaczego 30 W jest używane prawie wyłącznie?
W przemyśle okularowym najczęściej stosowaną mocą lasera jest 30 W. Dzieje się tak, ponieważ:
- Odpowiednia prędkość: laser o mocy 30 W umożliwia znakowanie czcionek i logo w czasie odpowiadającym średnio-wysokim cyklom produkcyjnym (do kilkuset klatek dziennie), bez uszczerbku dla jakości.
- Kontrola termiczna: Wyższe moce (50 W lub więcej) zwiększyłyby prędkość, ale sprawiłyby, że kontrola efektu termicznego byłaby bardziej krytyczna, z ryzykiem deformacji powierzchni lub miejscowych oparzeń, szczególnie w przypadku cienkich materiałów, takich jak pręty octanowe.
- Równowaga między kosztem a wydajnością: 30 W stanowi punkt równowagi technicznej, umożliwiając uzyskanie cienkiej, czystej linii bez potrzeby stosowania ekstremalnych częstotliwości roboczych lub złożonych systemów chłodzenia.
Niższe moce (np. 10 W lub 20 W) mogą być wykorzystywane do bardzo ograniczonej obróbki lub zastosowań rzemieślniczych na małą skalę, ale nie są wystarczające do zagwarantowania akceptowalnych czasów cyklu w kontekście produkcji strukturalnej.
Typowe parametry procesu
Bez wchodzenia w zbyt wiele szczegółów technicznych, parametry znakowania na octanie celulozy za pomocą lasera CO₂ 9,3 µm 30 W są ogólnie ustalone:
- Częstotliwość powtarzania impulsów: 5-20 kHz, w zależności od wymaganej szczegółowości.
- Prędkość skanowania: 200-800 mm/s, w zależności od żądanej głębokości grawerowania.
- Efektywna moc: 10-30% mocy nominalnej, modulowana w celu uniknięcia nadmiernego zwęglenia.
- Liczba przejść: zwykle 1, rzadko 2, aby zachować czysty efekt estetyczny.
W przypadku poliwęglanu parametry są podobne, ale należy zwrócić szczególną uwagę na zarządzanie ciepłem, aby uniknąć zjawisk naprężeń termicznych, które mogą powodować mikropęknięcia.
Porównanie z innymi technologiami laserowymi
Laser światłowodowy
Laser światłowodowy (1064 nm) jest bardzo skuteczny w przypadku metali, ale w przypadku nieaddytywnych tworzyw sztucznych ma tendencję do pozostawiania słabo skontrastowanych śladów lub wymaga specjalnych dodatków. W przemyśle okularowym, gdzie pracuje się na materiałach estetycznych i nie zawsze możliwa jest modyfikacja związku polimerowego, laser CO₂ pozostaje dominującym wyborem.

Laser UV
Laser UV (355 nm) oferuje „zimne” znakowanie z efektem fotochemicznym, szczególnie odpowiednie dla wrażliwych na ciepło tworzyw sztucznych. Jednak w przypadku zastosowań na acetacie i poliwęglanie w kontekście okularów, laser CO₂ 9,3 µm oferuje dobry kompromis między jakością, szybkością i obsługą materiału, bez konieczności inwestowania w droższe i krótsze źródła UV.
Krytyczne kwestie do rozważenia
Tolerancje geometryczne
Pręty montażowe mogą mieć różne krzywizny i grubości. Ważne jest, aby system znakowania posiadał zmotoryzowaną oś Z w celu kompensacji zmian wysokości i utrzymania ostrości plamki lasera. Niektóre systemy posiadają również system automatycznego ustawiania ostrości lasera, który sprawdza prawidłową odległość ogniskowania w czasie rzeczywistym.
Zarządzanie dymem
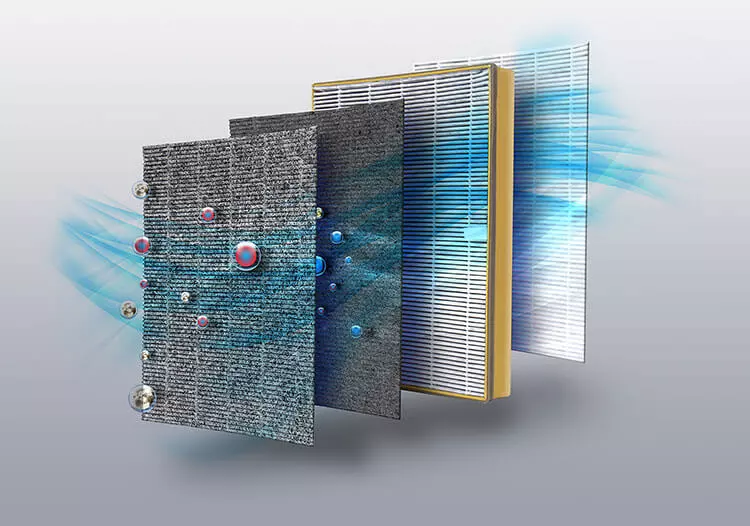
Znakowanie laserowe na octanie celulozy generuje opary zawierające pochodne organiczne. Skuteczny system odciągowy, ewentualnie z filtrami z węglem aktywnym i HEPA, jest niezbędny do utrzymania optyki ogniskującej w czystości i zapewnienia zdrowego środowiska pracy.
Oznaczanie centrowania
Aby upewnić się, że logo i kody są prawidłowo umieszczone na pręcie, zaleca się stosowanie przyrządów do załadunku lub, alternatywnie, systemów wizyjnych, które automatycznie wykrywają położenie części i odpowiednio dostosowują układ znakowania.
Integracja online czy samodzielne rozwiązanie?
W przemyśle okularowym znakowanie laserowe jest często wykonywane na samodzielnym stanowisku, z ręcznym lub półautomatycznym załadunkiem. W bardziej ustrukturyzowanych kontekstach produkcyjnych laser może być zintegrowany z linią po montażu i polerowaniu, z systemami transportu taśmowego lub paletowego oraz automatycznym załadunkiem/rozładunkiem. W obu przypadkach elastyczność lasera CO₂ 9,3 µm pozwala na dostosowanie go do zmiennych wielkości produkcji, a nawet małych partii, bez konieczności skomplikowanej rekonfiguracji.

Wnioski
Wybór lasera CO₂ o długości fali 9,3 µm w przemyśle okularowym nie jest przypadkowy, ale spełnia precyzyjne wymagania w zakresie jakości estetycznej, definicji linii i kontroli termicznej na delikatnych tworzywach sztucznych. W porównaniu do konwencjonalnego lasera CO₂ o długości fali 10,6 µm, krótsza długość fali pozwala na uzyskanie drobniejszej plamki, co skutkuje ostrymi, dyskretnymi znakami, które spełniają standardy estetyczne wymagane przez marki z najwyższej półki.
Moc 30 W stanowi optymalną równowagę między szybkością znakowania a jakością wyników, umożliwiając wydajną pracę na octanie celulozy, poliwęglanie i innych polimerach bez uszczerbku dla integralności materiału. Niezależnie od tego, czy chodzi o kody wzorów, logo, dekoracje czy kody 2D do identyfikowalności, laser CO₂ 9,3 µm jest technologią z wyboru dla branży, która nie dopuszcza kompromisów w zakresie precyzji i estetyki gotowego produktu.
Business Development Director | LASIT
Business Development Director w LASIT, Giandomenico Ievoli odpowiada za kierowanie działalnością handlową i strategiczny rozwój firmy. Kieruje działaniami rozwoju biznesu na poziomie krajowym i międzynarodowym, przyczyniając się do wzrostu i ekspansji LASIT na rynkach globalnych.